

2 févr. 2026
Le MRP expliqué : l'algorithme des années 1960 qui pilote votre usine
Pourquoi le MRP dit-il « commander 130 » quand il vous en faut 400, et pourquoi la date est-elle déjà passée ? Un guide clair du calcul des besoins nets, avec un exemple chiffré, son hypothèse cachée et trois idées reçues.
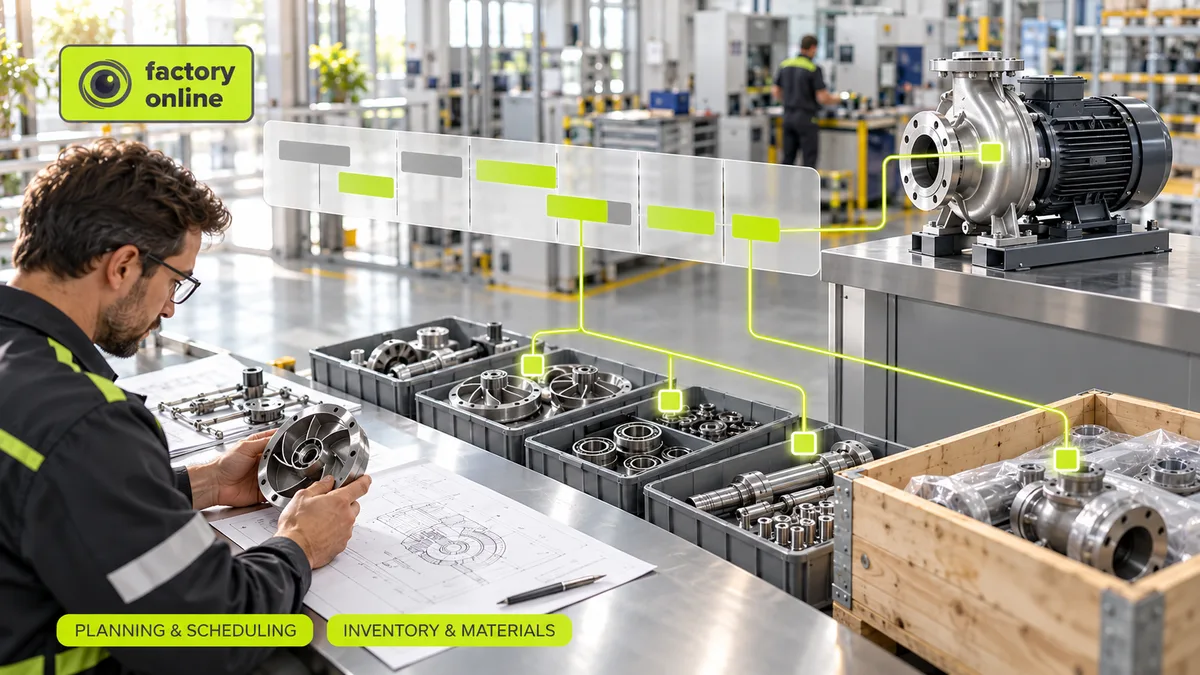
Chaque nuit, dans des milliers d'usines, tourne un calcul conçu avant même l'invention de l'ordinateur personnel. Il répond à une question simple : de quelles matières avons-nous besoin, en quelle quantité, et quand faut-il les commander pour qu'elles arrivent à temps ? Ce calcul, c'est le MRP, le calcul des besoins nets (material requirements planning).
Si vous vous êtes déjà demandé pourquoi le système propose « commander 130 » alors qu'il vous en faut clairement 400, ou pourquoi une suggestion d'achat apparaît avec une date déjà passée, cet article est pour vous.
Pourquoi le MRP a été inventé
Avant le MRP, la plupart des usines géraient leurs pièces comme une épicerie de quartier gère le lait : quand le rayon se vide, on recommande. Cela fonctionne pour ce que les clients achètent régulièrement. Cela fonctionne mal pour des pièces dont on n'a besoin que parce qu'on fabrique autre chose.
Dans les années 1960, Joseph Orlicky, un ingénieur qui a ensuite promu la méthode chez IBM, a fait remarquer que la demande d'un composant n'a pas besoin d'être devinée. Elle peut être calculée. Si vous fabriquez 200 pompes le mois prochain et que chaque pompe comporte deux joints, il vous faut 400 joints. Aucune prévision n'est nécessaire.
Le seul obstacle était l'arithmétique : des milliers de pièces, plusieurs niveaux de sous-ensembles, un délai différent pour chacun. Les ordinateurs venaient de devenir capables de faire ces calculs en une nuit, et le MRP est né. Le livre d'Orlicky, paru en 1975, en a fait un standard industriel, et la même logique se trouve encore aujourd'hui au cœur de presque tous les ERP.
Ce que fait le MRP, en trois étapes
1. Éclater. Partez de ce que vous prévoyez de fabriquer, le plan directeur de production, et descendez dans la nomenclature. 200 pompes × 2 joints = 400 joints. C'est le besoin brut. Une demande calculée de cette façon s'appelle un besoin dépendant, et c'est la raison pour laquelle il ne faut jamais prévoir les vis.
2. Calculer le net. Retranchez ce que vous avez déjà ou attendez déjà : le stock disponible, plus les commandes en cours qui arriveront avant la date de besoin. Ce qui reste est le besoin net.
3. Décaler. Remontez le temps du délai d'approvisionnement. Si les joints mettent trois semaines à arriver du fournisseur, la commande doit partir trois semaines avant la date de besoin.
Le MRP répète ensuite les trois mêmes étapes au niveau inférieur, pour les composants de tout ce que vous fabriquez en interne, jusqu'à atteindre les matières achetées.
Un exemple chiffré
Il vous faut 400 joints en semaine 4. Vous en avez 120 en stock, et une commande fournisseur de 150 doit arriver en semaine 3. Le délai d'approvisionnement est de trois semaines.
| Semaine 1 | Semaine 2 | Semaine 3 | Semaine 4 | |
|---|---|---|---|---|
| Besoin brut | 400 | |||
| Réception prévue | 150 | |||
| Disponible (120 au départ) | 120 | 120 | 270 | 270 |
| Besoin net | 130 | |||
| Lancement d'ordre planifié | 130 |
Vous aurez 270 joints pour un besoin de 400 : il en manque 130. Avec un délai de trois semaines, la commande de 130 doit être passée en semaine 1.
Supposons maintenant que nous soyons déjà en semaine 2. Le MRP affichera la même commande avec une date de lancement dans le passé. Ce n'est pas un bug. C'est le MRP qui vous dit, poliment, que le plan ne peut pas être tenu en l'état : il faut relancer le fournisseur, en trouver un plus rapide ou décaler la fabrication des pompes.
Les systèmes réels ajoutent une étape, le calcul de la taille de lot. Si les joints sont livrés par boîtes de 100, les 130 deviennent 200, et les 70 en trop apparaissent en stock pour les semaines suivantes.
L'hypothèse que tout le monde oublie
Le MRP suppose une capacité infinie. Il planifiera sans broncher 400 joints, 200 corps de pompe et 300 heures de montage dans la même semaine, sans se demander si la ligne de montage dispose de 300 heures. Il vérifie les matières, pas les machines.
C'est pourquoi le MRP ne fonctionne jamais seul. La planification globale des capacités (RCCP) teste le plan sur les ressources clés avant la commande des matières, et l'ordonnancement de la production transforme le résultat en une séquence qui tient réellement sur les machines. La façon dont l'industrie a greffé la capacité sur le MRP, en appelant le résultat MRP II, est racontée dans MRP, MRP II, ERP et APS.
Trois idées reçues sur le MRP
« Si le MRP se trompe, faites-le tourner plus souvent. » Le MRP ne vaut que ce que valent ses trois données d'entrée : la nomenclature, les soldes de stock et les commandes en cours. Si une nomenclature indique une mauvaise quantité, si une réception a été saisie avec deux jours de retard ou si une commande fournisseur porte une date périmée, faire tourner le MRP toutes les heures produit simplement une mauvaise réponse toutes les heures. Corrigez d'abord les données.
« Le MRP dit aux acheteurs quoi acheter. » Il leur dit ce qui manque. Une rupture n'exige pas toujours une nouvelle commande fournisseur. Souvent, la meilleure réponse consiste à avancer une commande existante, à transférer du stock depuis un autre site ou à modifier la séquence de production : voir six ruptures qui ne demandent pas de nouvelle commande fournisseur.
« Avec le MRP, plus besoin de stock de sécurité. » Le MRP calcule précisément les besoins dépendants, mais il fait confiance aux délais. Pour les pièces dont les fournisseurs sont peu fiables, ou celles consommées régulièrement par de nombreux produits, un tampon reste justifié. Stock de sécurité et point de commande explique dans quels cas.
Là où le MRP excelle, et là où il peine
Le MRP donne le meilleur de lui-même dans les productions à forte part d'assemblage, avec des nomenclatures claires : pompes, équipements électriques, mobilier, câbles fabriqués à la commande. Il peine dans trois situations :
- La demande varie beaucoup. Chaque changement se propage à tous les niveaux de nomenclature, et les suggestions d'achat s'inversent d'une semaine à l'autre. Les planificateurs parlent de nervosité.
- Les délais sont longs et peu fiables. L'étape de décalage ne vaut que ce que vaut le délai qui la sous-tend.
- La vraie limite est une machine, pas une matière. Le MRP planifiera parfaitement les matières pour une semaine que le goulot d'étranglement ne pourra pas tenir.
Pour les deux premiers cas, de nombreuses entreprises placent des stocks tampons délibérés à quelques points choisis de la structure produit. C'est l'idée du DDMRP.
À quoi cela ressemble dans factory.online
Dans factory.online, le MRP part des ordres de fabrication planifiés, parcourt les nomenclatures multiniveaux, les stocks et les approvisionnements en cours, et rattache chaque rupture à l'ordre qui l'a provoquée. Le planificateur voit que les 130 joints appartiennent à la commande de pompes d'un client précis, et non à une ligne anonyme sur une liste d'achats. Le contrôle de capacité et l'ordonnancement tournent sur les mêmes données : l'angle mort de la capacité infinie est comblé au même endroit, et non dans un tableur à part.
Si vos planificateurs passent le lundi matin à réconcilier les résultats du MRP avec Excel, c'est un bon point de départ pour en parler. Réservez une démo et apportez l'une de ces listes du lundi.
