

11 mai 2026
Besoin dépendant : pourquoi il ne faut jamais prévoir les vis
Personne ne prévoit ses œufs en regardant ses ventes d'œufs. Découvrez comment le besoin dépendant se calcule à partir de la nomenclature, où se placent les pièces de rechange et pourquoi prévoir les composants compte double.
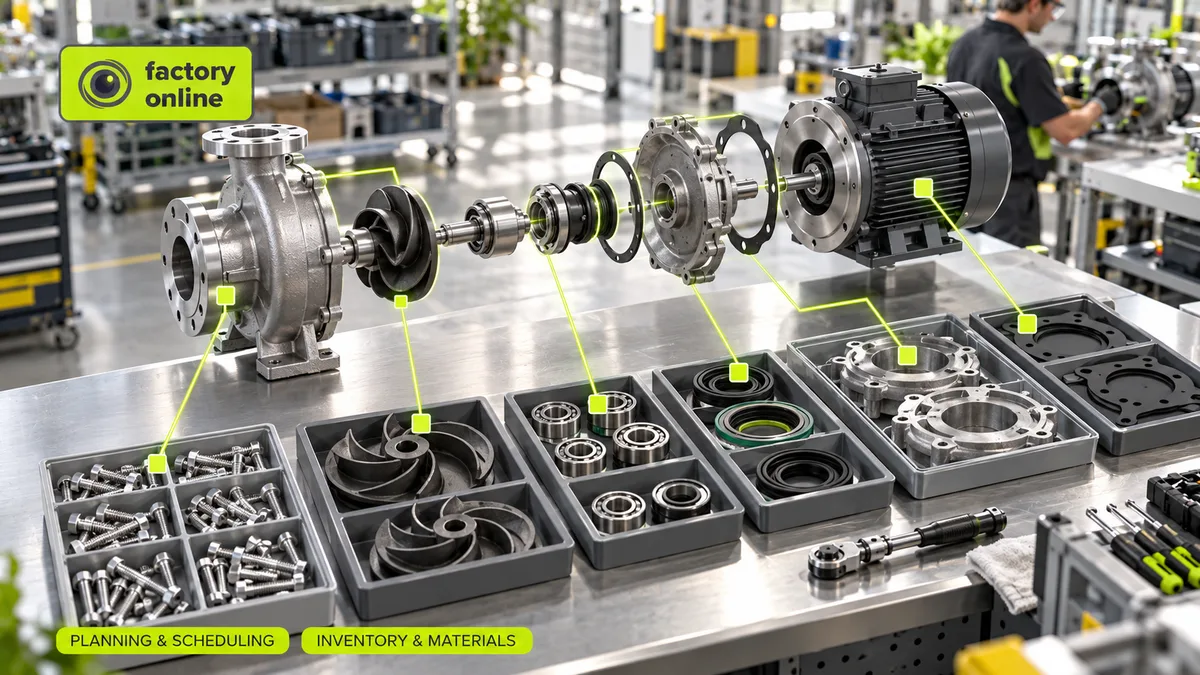
Aucun boulanger ne prévoit ses œufs en regardant sa consommation d'œufs du mois dernier. Il regarde combien de gâteaux il va faire et lit la recette. Trois œufs par gâteau, 40 gâteaux, 120 œufs. La seule vraie estimation porte sur les gâteaux.
C'est toute l'idée du besoin dépendant. Un besoin dépendant est la demande d'un article qui découle de la demande d'un autre article : les composants, matières et sous-ensembles qui entrent dans un produit que vous prévoyez de fabriquer. Le besoin indépendant vient de l'extérieur : des clients qui commandent des produits finis ou des pièces de rechange. Le besoin indépendant doit être prévu. Le besoin dépendant peut être calculé. Confondre les deux est une erreur qui coûte cher.
Besoin indépendant et besoin dépendant
Un test simple : quelqu'un commanderait-il cet article si vous arrêtiez de fabriquer le produit dans lequel il entre ?
- Pompes finies : oui, les clients les commandent. Besoin indépendant. Prévoyez-le, ou prenez-le dans le carnet de commandes.
- Corps de pompe : uniquement parce qu'on fabrique des pompes. Besoin dépendant. Calculez-le.
- Visserie : uniquement parce qu'on monte des pompes. Besoin dépendant, lui aussi.
Le besoin dépendant se calcule en descendant dans la nomenclature : la recette du produit, avec les quantités par unité.
Exemple chiffré : 100 pompes
Le plan prévoit de monter 100 pompes en semaine 6. Chaque pompe demande 1 corps et 4 vis.
Besoins bruts :
- Corps : 100 × 1 = 100
- Vis : 100 × 4 = 400
Calcul net des corps. Il y a 30 corps utilisables en stock, et 20 autres doivent arriver de l'usinage en semaine 5, avant le début du montage. Besoin net : 100 − 30 − 20 = 50 corps.
Calcul net des vis. 250 en stock, rien en commande. Besoin net : 400 − 250 = 150. Les vis sont livrées par boîtes de 200 : l'acheteur commande donc une boîte. Après le montage, 200 − 150 = 50 vis restent en rayon pour la commande suivante.
Calendrier. Les corps et les vis sont nécessaires au début du montage, pas à la date d'expédition. Si les corps sont usinés en interne à partir de pièces de fonderie et que l'usinage prend une semaine, les 50 nouveaux corps doivent entrer en usinage en semaine 5 au plus tard, ce qui signifie que 50 pièces de fonderie doivent être disponibles à ce moment-là. Chaque niveau inférieur avance la date du délai propre à ce niveau. C'est le calcul que le MRP effectue chaque nuit, pour chaque pièce.
Une pièce, deux types de demande
Le même corps de pompe est aussi vendu comme pièce de rechange. Les clients du service après-vente en achètent environ 15 par mois, et cette demande est réellement indépendante : personne ne sait exactement quelle pompe va se fissurer.
Le corps a donc deux sources de demande :
- Dépendante : 100 pour les pompes en fabrication, calculés à partir du plan.
- Indépendante : environ 15 pour les rechanges, prévus à partir de l'historique du SAV.
Besoin brut total : 100 + 15 = 115. Après déduction des mêmes 50 unités en stock et en commande, le besoin net est de 65. Ne prévoyez que les rechanges et laissez la nomenclature calculer le reste.
Comment la prévision des composants compte deux fois
Ce que font beaucoup d'usines à la place : quelqu'un constate que la consommation de corps a été en moyenne de 110 par mois le trimestre dernier (pompes et rechanges confondues) et inscrit 110 dans la prévision des corps.
Puis le MRP éclate le plan des pompes et ajoute ses propres 100 corps. La planification voit désormais 110 + 100 = 210. Le besoin réel est de 115. L'usine planifie 210 − 115 = 95 corps que personne n'utilisera, plus les pièces de fonderie correspondantes, plus les heures d'usinage pour les fabriquer.
L'historique était juste, la nomenclature était juste. L'erreur a été de prévoir un chiffre qui aurait dû être calculé. La correction tient en une règle : ne prévoir que le besoin indépendant, c'est-à-dire les produits finis et les pièces de rechange, et laisser la nomenclature piloter tout le reste. D'où vient la prévision des produits finis ? C'est le rôle de la planification de la demande.
Idée reçue : « Le besoin dépendant est certain, donc sans risque »
La quantité est certaine une fois le plan du produit parent arrêté. Le risque se déplace ailleurs :
- Le plan parent change. Avancez la commande de pompes d'une semaine, et toutes les dates des corps, des vis et des pièces de fonderie bougent avec elle. Un créneau libre au montage ne signifie pas que les composants peuvent suivre.
- La nomenclature est fausse. Une modification de plan a porté la visserie à 6 vis par pompe, la nomenclature en indique toujours 4. Le calcul est précis et faux : il manque 200 vis.
- Le stock n'est pas réellement utilisable. Des corps en blocage qualité, ou dans un autre bâtiment, figurent dans l'état des stocks mais pas sur la ligne.
C'est aussi pourquoi un seul composant manquant arrête tout au montage. Une pompe dont on a 99 % des pièces représente 0 % d'une pompe : c'est le problème traité dans la planification de l'assemblage.
Liste de vérification rapide
- Chaque composant tire-t-il sa demande d'une nomenclature, et non d'une prévision ?
- Les pièces de rechange et les kits de service sont-ils prévus séparément, et une seule fois ?
- Le « stock utilisable » est-il libéré par la qualité, au bon endroit, et non réservé ?
- Les délais de chaque niveau de nomenclature sont-ils à jour, pour que les dates se décalent correctement ?
Ce que voit le planificateur dans factory.online
Dans factory.online, le MRP éclate l'ordre de fabrication de 100 pompes dans la nomenclature multiniveau, déduit les 30 corps en stock et les 20 de l'ordre d'usinage en cours, et affiche un manque de 50 corps rattaché à cette commande de pompes précise. Une commande client distincte pour des corps de rechange crée sa propre demande sur le même article : le planificateur voit les deux sources côte à côte au lieu d'une prévision globale.
Si vos planificateurs ont déjà trouvé une palette de composants que personne n'avait commandée délibérément, voyons d'où elle vient lors d'une démo.
