

24 août 2026
Planification de l'assemblage : le problème de la vis manquante
Huit pièces sont sur l'établi, la neuvième arrive jeudi. Faut-il commencer ? Découvrez la règle du kit complet, le taux « clear to build » et le vrai coût des unités à moitié montées.
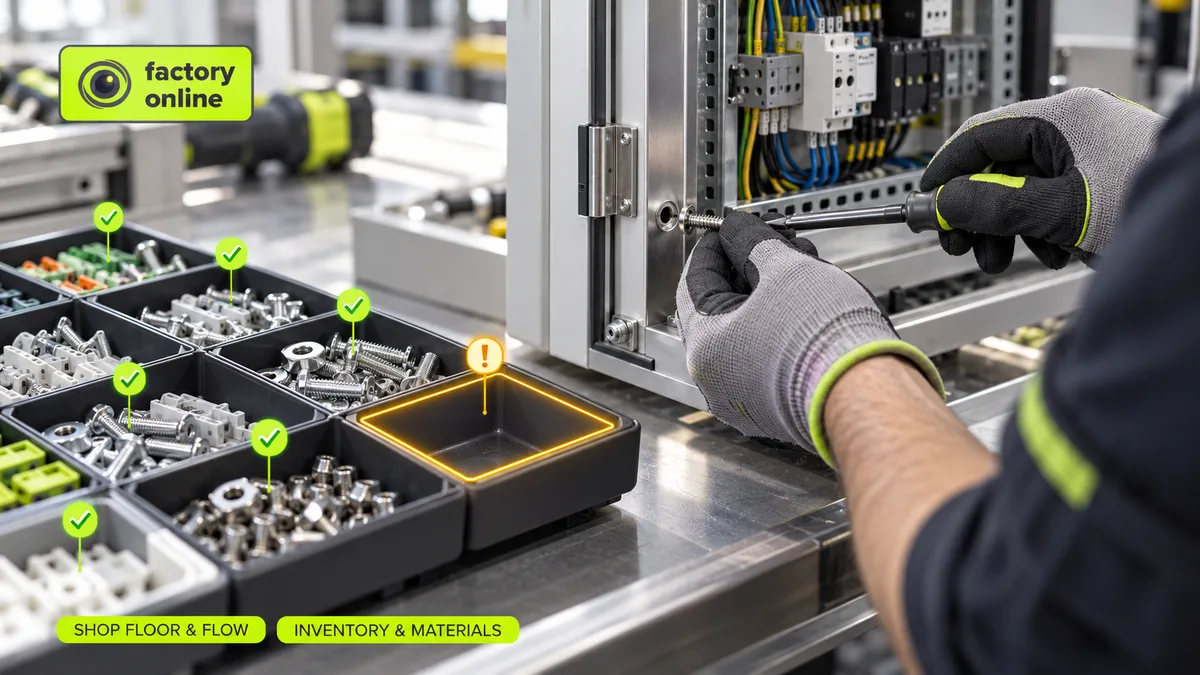
Huit des neuf composants d'une armoire électrique sont sur l'établi. Le neuvième, une serrure de porte, arrive jeudi. L'établi est libre, le monteur attend, et nous sommes lundi. Vous commencez ?
La plupart des ateliers commencent. Cela donne l'impression d'être productif. C'est souvent la décision la plus coûteuse de la semaine. La planification de l'assemblage consiste à décider quels ordres d'assemblage lancer, et quand, pour que chaque composant et chaque sous-ensemble arrive à l'établi au moment où il faut, et que chaque unité commencée puisse être terminée sans interruption. La pièce qui manque compte plus que les huit qui sont là.
La règle du kit complet
Les praticiens de la théorie des contraintes parlent de kit complet (full kit) : ne commencez pas un ordre tant que tout ce dont il a besoin n'est pas là. Les cuisiniers appellent cela la mise en place : chaque ingrédient coupé et pesé avant que la poêle ne soit sur le feu. Personne ne commence un gâteau pour découvrir ensuite qu'il n'y a plus d'œufs, car à ce moment-là la farine, le beurre et le sucre sont déjà mélangés et ne peuvent plus retourner dans leurs paquets.
L'assemblage, c'est pareil. Une fois l'ordre lancé, les composants sont consommés, un gabarit de montage est occupé et l'unité ne peut pas facilement retourner en rayon.
Le taux « clear to build » : un chiffre que tout site d'assemblage devrait connaître
Le taux de faisabilité (clear to build, CTB) est la part des ordres planifiés dont tous les composants sont disponibles. C'est le contrôle de santé le plus rapide qu'un planificateur d'assemblage puisse faire le lundi matin.
Cette semaine, il y a 10 ordres d'armoires. Huit ont un kit complet. Deux attendent la serrure de porte. Le CTB est de 8 sur 10 = 80 %.
Notez ce que ces 80 % ne veulent pas dire. Ils ne signifient pas que vous êtes prêts à 80 % dans l'ensemble, ni que les deux ordres incomplets sont terminés à 80 %. Ces deux-là ne peuvent pas partir du tout avant jeudi. Le CTB est aussi l'endroit où le calcul des besoins nets (MRP) montre toute sa valeur : les manquants sont calculés par éclatement de la nomenclature et de la gamme de chaque ordre, et vous savez dès lundi, pas mercredi, quels ordres sont incomplets. Le fonctionnement de ce calcul est expliqué dans l'article sur le MRP.
Ce que coûtent vraiment les en-cours bloqués
Supposons que l'atelier dispose de 6 gabarits de montage et que chaque armoire occupe un gabarit pendant deux jours. Du lundi au mercredi, cela fait 6 × 3 = 18 jours-gabarit de capacité. Les huit ordres au kit complet en demandent 8 × 2 = 16. C'est serré, mais ça passe.
Maintenant, l'équipe lance quand même les deux ordres incomplets lundi. Elle monte tout sauf la porte et laisse les armoires sur leurs gabarits en attendant la serrure. Ces deux gabarits sont bloqués trois jours : 2 × 3 = 6 jours-gabarit, un tiers de la capacité. Il reste 12 jours-gabarit, de quoi faire seulement 6 des 8 ordres complets. Deux ordres qui avaient tout ce qu'il leur fallait sont maintenant en retard, eux aussi.
Et ce n'est pas fini. Chaque armoire en attente immobilise environ 900 $ de composants inutilisables ailleurs, et chacune devra être rouverte, revérifiée et terminée plus tard, avec peut-être 40 minutes de travail en plus par unité. Quand la serrure arrive jeudi, « l'avance » a coûté plus de temps qu'elle n'en a fait gagner. La version générale de ce phénomène, c'est la loi de Little : lancer plus de travail ne veut pas dire en terminer plus.
Idée reçue : il faut occuper l'établi
Le réflexe veut qu'un monteur inoccupé soit du gaspillage. Mais un monteur qui construit une unité impossible à terminer ne produit rien : il prépare un problème pour jeudi. Mieux vaut consacrer le lundi aux ordres au kit complet, avancer un ordre ultérieur si son kit est complet, ou préparer des sous-ensembles qui n'ont pas besoin de la pièce manquante.
Le lancement partiel maîtrisé : la structure avant les accessoires
La règle du kit complet a une exception raisonnable. Certaines pièces se montent tout à la fin et ne bloquent rien : une serrure de porte, des étiquettes, une poignée, une notice. Si l'article manquant en fait partie, vous pouvez lancer l'ordre par étapes :
- Étape 1 : structure, platine de montage, câblage et essais. Tout est disponible.
- Étape 2 : serrure de porte et contrôle final, lancés à l'arrivée de la serrure.
Trois conditions rendent cela sûr :
- la pièce manquante se monte à la fin et rien ne doit être démonté pour l'ajouter ;
- l'unité à moitié montée peut quitter le gabarit et attendre sur une étagère, pas sur l'établi ;
- la date d'arrivée est confirmée par le fournisseur, pas espérée.
C'est toute la différence dans l'exemple des armoires. Les deux mêmes armoires, montées jusqu'à l'étape 1 puis retirées des gabarits pour attendre sur une étagère, n'auraient rien bloqué.
Si la structure est montée seule et attend pour de nombreux produits finis différents, elle mérite peut-être son propre code article et son propre emplacement de stock. Ce choix de conception est abordé dans l'article sur les produits semi-finis.
Check-list de planification de l'assemblage pour le lundi
- Quel est le taux de faisabilité (CTB) de la semaine ?
- Pour chaque ordre incomplet, quelle pièce manque, et quand arrive-t-elle ?
- La pièce manquante se monte-t-elle à la fin, ou bloque-t-elle le montage ?
- Peut-on avancer à la place un ordre ultérieur au kit complet ?
Comment cela se présente dans factory.online
Dans factory.online, le MRP parcourt la nomenclature multiniveau de chaque armoire et relie chaque manquant à l'ordre qui l'a provoqué. Le lundi, le planificateur voit qu'il manque deux serrures de porte aux ordres 9 et 10, qu'une commande fournisseur les concernant est attendue jeudi, et que les huit autres ordres ont tout ce qu'il faut. Sur le Gantt, il voit où les ordres complets de la semaine suivante pourraient s'insérer dans le temps libre des gabarits.
Si vos établis sont pleins et vos expéditions non, demandez une démo et nous examinerons l'un de vos ordres bloqués.
