

2 Feb. 2026
MRP erklärt: Der Algorithmus aus den 1960ern, der Ihre Fabrik steuert
Warum sagt die MRP „130 bestellen“, wenn Sie 400 brauchen – und warum liegt der Termin schon in der Vergangenheit? Materialbedarfsplanung verständlich erklärt, mit Rechenbeispiel, verborgener Annahme und drei Mythen.
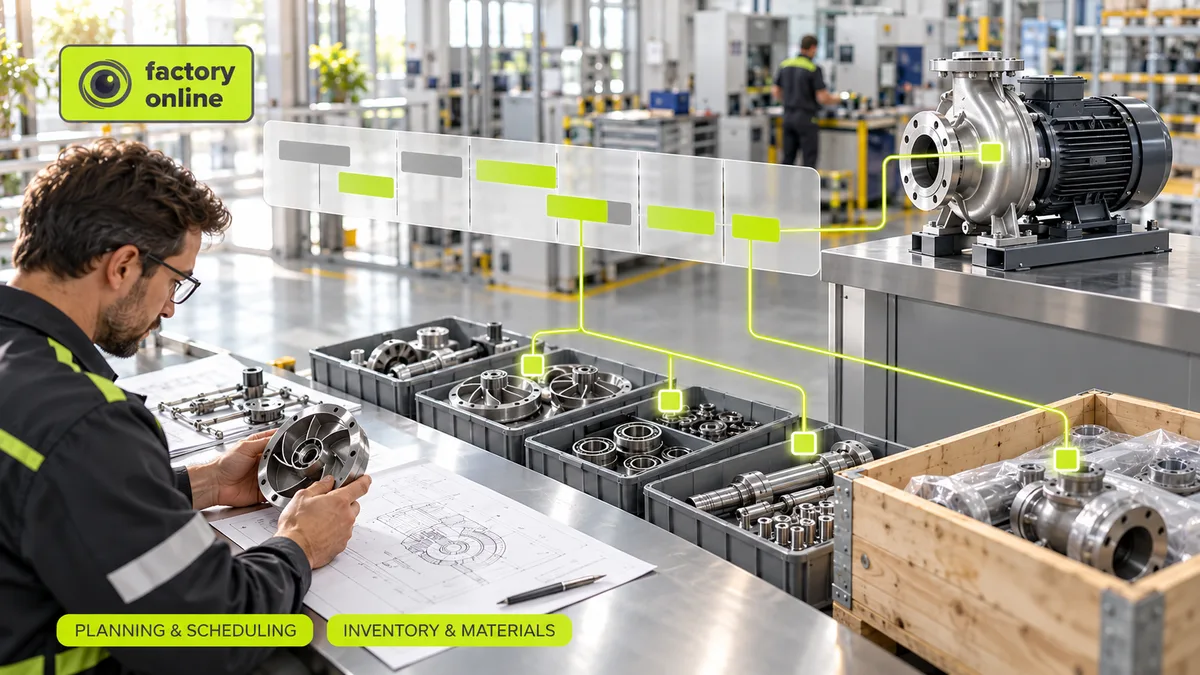
Jede Nacht läuft in Tausenden von Fabriken eine Berechnung, die entworfen wurde, bevor es den Personal Computer gab. Sie beantwortet eine schlichte Frage: Welche Materialien brauchen wir, in welcher Menge, und wann müssen wir sie bestellen, damit sie rechtzeitig da sind? Diese Berechnung ist die MRP – die Materialbedarfsplanung (Material Requirements Planning).
Wenn Sie sich schon einmal gefragt haben, warum das System „130 bestellen“ vorschlägt, obwohl Sie offensichtlich 400 brauchen, oder warum ein Bestellvorschlag mit einem Termin auftaucht, der schon in der Vergangenheit liegt, ist dieser Beitrag für Sie.
Warum die MRP erfunden wurde
Vor der MRP verwalteten die meisten Fabriken ihre Teile so, wie ein Tante-Emma-Laden die Milch verwaltet: Wird das Regal leer, wird nachbestellt. Das funktioniert für Dinge, die Kunden gleichmäßig kaufen. Es funktioniert schlecht für Teile, die nur gebraucht werden, weil etwas anderes gebaut wird.
In den 1960er-Jahren wies Joseph Orlicky – ein Ingenieur, der die Methode später bei IBM vorantrieb – darauf hin, dass man den Bedarf einer Komponente nicht schätzen muss. Man kann ihn berechnen. Wenn Sie im nächsten Monat 200 Pumpen bauen und jede Pumpe zwei Dichtungen hat, brauchen Sie 400 Dichtungen. Keine Prognose nötig.
Das einzige Hindernis war die Rechenarbeit: Tausende Teile, mehrere Baugruppenebenen, für jedes Teil eine andere Wiederbeschaffungszeit. Computer konnten diese Rechnung gerade erst über Nacht erledigen, und die MRP war geboren. Orlickys Buch von 1975 machte sie zum Industriestandard, und dieselbe Logik steckt bis heute im Kern fast jedes ERP-Systems.
Was die MRP tut, in drei Schritten
1. Auflösen. Ausgangspunkt ist, was Sie bauen wollen – das Produktionsprogramm. Von dort geht es die Stückliste hinunter. 200 Pumpen × 2 Dichtungen = 400 Dichtungen. Das ist der Bruttobedarf. Auf diese Weise berechneter Bedarf heißt abhängiger Bedarf, und er ist der Grund, warum Sie niemals Schrauben prognostizieren sollten.
2. Netto rechnen. Ziehen Sie ab, was Sie schon haben oder bereits erwarten: den Lagerbestand plus offene Bestellungen, die vor dem Bedarfstermin eintreffen. Was übrig bleibt, ist der Nettobedarf.
3. Vorlauf verschieben. Zählen Sie um die Wiederbeschaffungszeit zurück. Brauchen Dichtungen drei Wochen vom Lieferanten, muss die Bestellung drei Wochen vor dem Bedarf rausgehen.
Dann wiederholt die MRP dieselben drei Schritte eine Ebene tiefer – für die Komponenten von allem, was Sie selbst fertigen –, bis sie beim Zukaufmaterial ankommt.
Ein Rechenbeispiel
Sie brauchen 400 Dichtungen in Woche 4. Im Regal liegen 120, und eine Lieferantenbestellung über 150 ist für Woche 3 fällig. Die Wiederbeschaffungszeit beträgt drei Wochen.
| Woche 1 | Woche 2 | Woche 3 | Woche 4 | |
|---|---|---|---|---|
| Bruttobedarf | 400 | |||
| Offene Bestellung (Zugang) | 150 | |||
| Verfügbar (120 zu Beginn) | 120 | 120 | 270 | 270 |
| Nettobedarf | 130 | |||
| Geplante Bestellfreigabe | 130 |
Sie haben 270 Dichtungen bei einem Bedarf von 400, es fehlen also 130. Bei drei Wochen Wiederbeschaffungszeit muss die Bestellung über 130 in Woche 1 raus.
Angenommen, heute ist schon Woche 2. Dann zeigt die MRP dieselbe Bestellung mit einem Freigabetermin in der Vergangenheit. Das ist kein Fehler. Die MRP sagt Ihnen höflich, dass der Plan so nicht erfüllbar ist: Sie müssen beschleunigen, einen schnelleren Lieferanten finden oder die Pumpenmontage verschieben.
Reale Systeme ergänzen einen weiteren Schritt, die Losgrößenbildung. Kommen Dichtungen in Kartons zu 100 Stück, werden aus 130 dann 200, und die zusätzlichen 70 erscheinen als Bestand für spätere Wochen.
Die Annahme, die alle vergessen
Die MRP geht von unbegrenzter Kapazität aus. Sie plant ohne Weiteres 400 Dichtungen, 200 Gehäuse und 300 Montagestunden in dieselbe Woche, ohne zu fragen, ob die Montagelinie 300 Stunden hergibt. Sie prüft Material, nicht Maschinen.
Deshalb arbeitet die MRP nie allein. Die Grobkapazitätsplanung (RCCP) prüft den Plan gegen die Schlüsselressourcen, bevor Material bestellt wird, und die Feinplanung macht aus dem Ergebnis eine Reihenfolge, die tatsächlich auf die Maschinen passt. Wie die Branche die Kapazität an die MRP angebaut und das Ganze MRP II genannt hat, erzählt der Beitrag MRP und MRP II.
Drei Mythen über die MRP
„Wenn die MRP falsch rechnet, lassen wir sie öfter laufen.“ Die MRP ist nur so gut wie ihre drei Eingangsgrößen: Stückliste, Lagerbestände und offene Aufträge. Steht in einer Stückliste die falsche Menge, wurde ein Wareneingang zwei Tage zu spät gebucht oder trägt eine Bestellung einen veralteten Termin, liefert ein stündlicher MRP-Lauf einfach stündlich ein falsches Ergebnis. Bringen Sie zuerst die Daten in Ordnung.
„Die MRP sagt dem Einkauf, was er kaufen soll.“ Sie sagt ihm, was fehlt. Ein Fehlteil braucht nicht immer eine neue Bestellung. Oft ist es besser, eine bestehende Bestellung vorzuziehen, Bestand von einem anderen Standort umzulagern oder die Fertigungsreihenfolge zu ändern – siehe sechs Fehlteile, die keine neue Bestellung brauchen.
„Mit MRP brauchen Sie keinen Sicherheitsbestand.“ Die MRP berechnet abhängigen Bedarf genau, verlässt sich aber darauf, dass die Wiederbeschaffungszeiten stimmen. Für Teile mit unzuverlässigen Lieferanten oder für Teile, die gleichmäßig in vielen Produkten verbraucht werden, ist ein Puffer weiterhin sinnvoll. Wann genau, erklärt der Beitrag zu Sicherheitsbestand und Meldebestand.
Wo die MRP glänzt – und wo sie sich schwertut
Am stärksten ist die MRP in montagelastiger Fertigung mit klaren Stücklisten: Pumpen, Elektrotechnik, Möbel, Kabel in Auftragsfertigung. Schwer tut sie sich in drei Situationen:
- Die Nachfrage schwankt stark. Jede Änderung pflanzt sich durch alle Stücklistenebenen fort, und Bestellvorschläge springen von Woche zu Woche. Planer nennen das Nervosität.
- Wiederbeschaffungszeiten sind lang und unzuverlässig. Die Vorlaufverschiebung ist nur so gut wie die Wiederbeschaffungszeit dahinter.
- Die eigentliche Grenze ist eine Maschine, kein Material. Die MRP plant das Material perfekt für eine Woche, die der Engpass nicht schaffen kann.
Für die ersten beiden Fälle legen viele Unternehmen gezielt Bestandspuffer an einigen ausgewählten Punkten der Produktstruktur an. Das ist die Idee hinter DDMRP.
So sieht es in factory.online aus
In factory.online arbeitet die MRP von geplanten Fertigungsaufträgen aus über mehrstufige Stücklisten, Bestände und offene Zugänge und verknüpft jedes Fehlteil mit dem Auftrag, der es verursacht hat. Ein Planer sieht, dass die 130 Dichtungen zum Pumpenauftrag eines bestimmten Kunden gehören – nicht nur eine anonyme Zeile auf einer Bestellliste. Kapazitätsprüfung und Feinplanung laufen auf denselben Daten, sodass die Lücke der unbegrenzten Kapazität am selben Ort geschlossen wird statt in einer separaten Tabelle.
Wenn Ihre Planer montags morgens MRP-Ergebnisse mit Excel abgleichen, ist das ein guter Ausgangspunkt für ein Gespräch. Buchen Sie eine Demo und bringen Sie eine dieser Montagslisten mit.
