

13 juil. 2026
Supply chain : l'effet coup de fouet dans votre propre usine
Les clients ont acheté 10 % de plus et votre fournisseur a vu un bond de 80 %. Découvrez le fonctionnement de l'effet coup de fouet, le vrai coût d'une remise sur volume et pourquoi les KPI des services divergent.
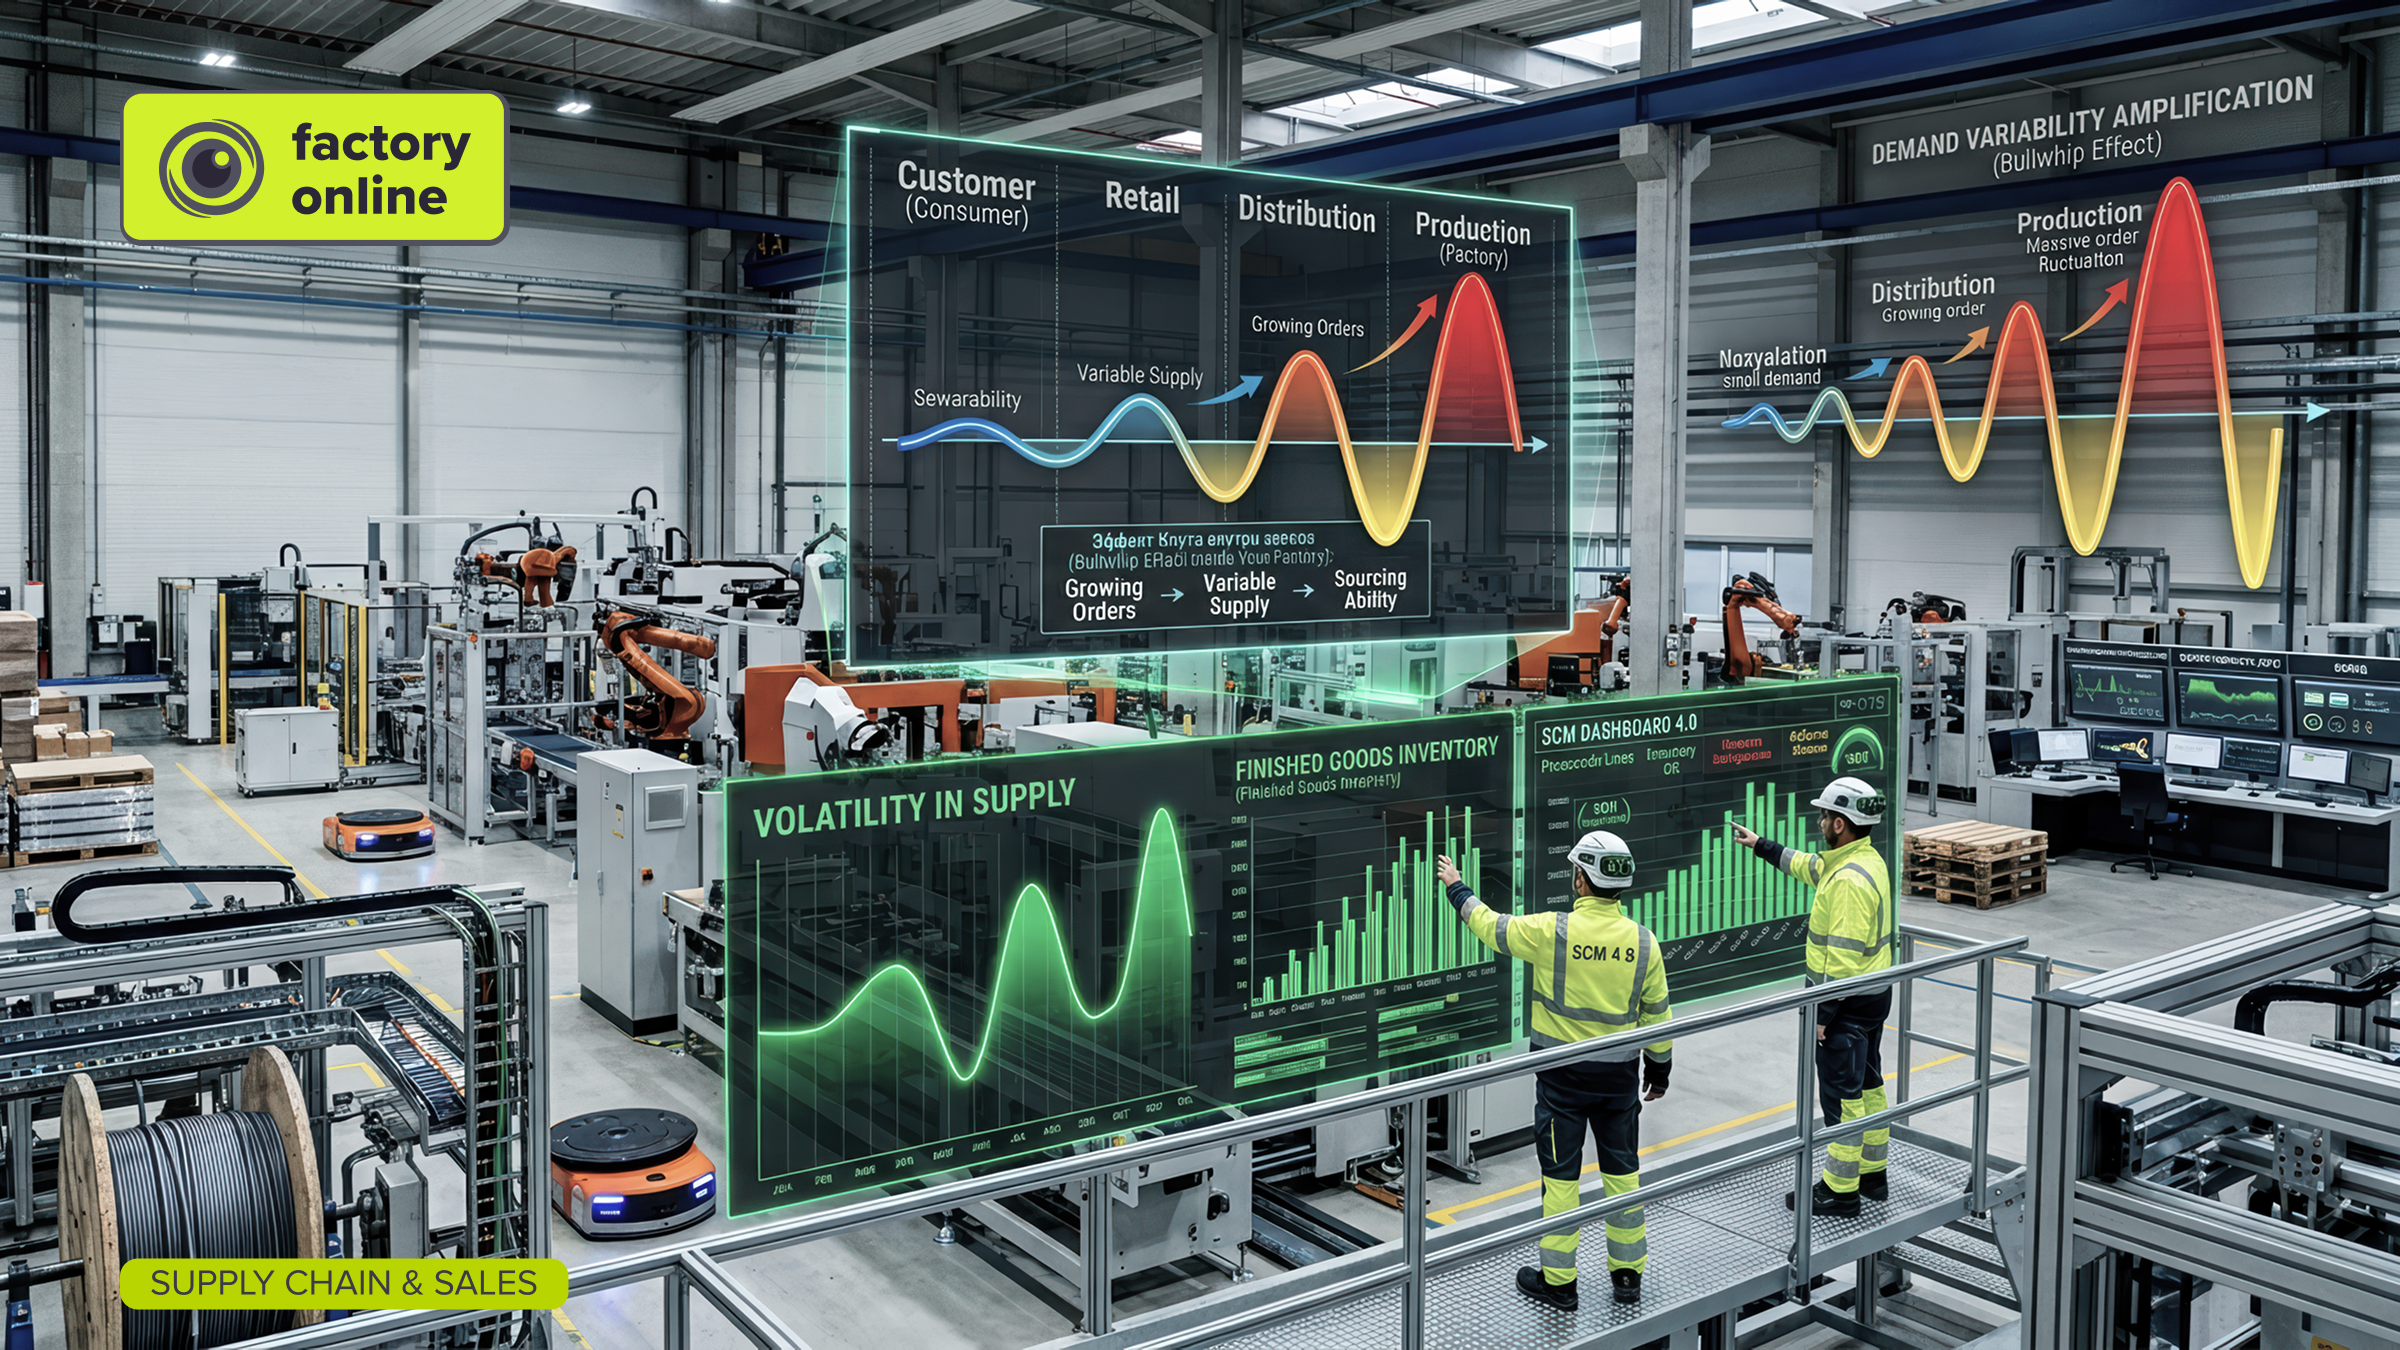
Les clients d'un détaillant achètent 10 % de plus de votre produit. Rien de spectaculaire : une semaine de chaleur, une petite promotion. Cette même semaine, votre fournisseur de matière première reçoit une commande 80 % plus grosse que d'habitude. La semaine suivante, votre commande tombe à 60 % de la normale. Le fournisseur en conclut que vous ne savez pas ce que vous faites. De votre point de vue, chaque étape semblait raisonnable.
C'est l'effet coup de fouet, et c'est le meilleur point de départ pour comprendre la gestion de la supply chain : la coordination des achats, de la production, des stocks et de la distribution pour que matières et produits circulent des fournisseurs jusqu'aux clients au coût total le plus bas et avec des livraisons fiables. Le mot clé est total. La plupart des problèmes de supply chain viennent de maillons qui font chacun très bien leur propre travail.
Qu'est-ce que l'effet coup de fouet ?
L'effet coup de fouet désigne la manière dont de petites variations de la demande client se transforment en fortes oscillations des commandes à mesure qu'elles remontent la chaîne logistique. Un léger mouvement du poignet suffit à faire parcourir plusieurs mètres au bout d'un fouet.
La démonstration classique est le « jeu de la bière » (beer game), conçu au MIT dans les années 1960. Quatre joueurs gèrent un détaillant, un grossiste, un distributeur et une brasserie ; chacun ne voit que les commandes du joueur suivant. La demande client change une seule fois, d'un petit cran, et en quelques tours la plupart des équipes oscillent entre rayons vides et entrepôts débordants. Personne n'a pris de décision absurde. C'est la structure qui produit ce résultat.
L'effet coup de fouet en chiffres
Voici un exemple illustratif à quatre niveaux : détaillant, distributeur, votre usine, votre fournisseur. Chaque niveau suit une règle de bon sens : commander ce qui vient d'être vendu, plus de quoi garder une semaine de stock au nouveau rythme des ventes. La demande normale est de 100 unités par semaine, et chaque niveau détient 100 unités en stock.
Semaine 1 : le client achète 110 (+10 %).
- Le détaillant a vendu 110. Nouvel objectif de stock : 110, soit +10. Commande : 110 + 10 = 120.
- Le distributeur reçoit une commande de 120. Nouvel objectif : 120, soit +20. Commande : 120 + 20 = 140.
- Votre usine reçoit 140. Nouvel objectif : 140, soit +40. Commande au fournisseur : 140 + 40 = 180.
Le fournisseur voit +80 %. Chaque niveau a doublé la variation.
Semaine 2 : le client continue d'acheter 110. La demande est désormais stable.
- Le détaillant a vendu 110, objectif inchangé. Commande : 110.
- Le distributeur reçoit 110. Son objectif passe de 120 à 110. Commande : 110 − 10 = 100.
- Votre usine reçoit 100. Son objectif passe de 140 à 100. Commande : 100 − 40 = 60.
Demande client : 100, 110, 110. Commandes au fournisseur : 100, 180, 60. Ajoutez des délais réels, des tailles de lot et une équipe commerciale qui « commande un peu plus, au cas où », et les oscillations s'aggravent.
L'effet coup de fouet dans votre propre usine
Pas besoin de quatre entreprises pour cela. Les ventes, la planification, la production et les achats sont aussi des niveaux :
- Les ventes gonflent la prévision de 10 % « par sécurité ».
- La planification arrondit l'ordre de production au lot complet.
- Les achats arrondissent la commande de matière au camion complet, puis ajoutent un stock de sécurité.
Trois décisions raisonnables, et une variation de 10 % de la demande peut facilement devenir un bond de 40 % des commandes de matière. Quand le surplus arrive et que la demande n'a pas bougé, les achats réduisent fortement la commande suivante. Le fournisseur, lui, voit un coup de fouet.
Le remède est le même à l'intérieur et à l'extérieur des murs : partager le vrai signal de demande, et pas seulement la commande qu'on en a tirée. C'est le rôle d'un processus S&OP mensuel où ventes, opérations et finance travaillent sur un même jeu de chiffres. Autres remèdes issus de la recherche : des délais plus courts, des commandes plus petites et plus fréquentes, et une politique de prix stable qui ne récompense pas les achats par vagues.
Pensez à une douche dont le tuyau d'eau chaude réagit lentement. Vous tournez le robinet, rien ne se passe, vous le tournez davantage, et dix secondes plus tard vous vous brûlez. Retard plus réaction égale dépassement.
Coût total : quand la remise de 5 % fait perdre de l'argent
La deuxième leçon de la supply chain concerne le coût. Un fournisseur propose 5 % de remise si vous achetez six mois d'une pièce en une fois au lieu de chaque mois.
Les chiffres : vous consommez 1 000 unités par mois à 100 $.
- Achat mensuel : le stock moyen représente un demi-mois, soit 500 unités, pour une valeur de 50 000 $.
- Lot de six mois à 95 $ : 6 000 unités. Le stock moyen est de 3 000 unités, pour une valeur de 285 000 $.
La remise fait économiser 6 000 × 5 $ = 30 000 $. Mais vous portez désormais en moyenne 235 000 $ de stock en plus pendant six mois. Avec un coût de possession de 2 % par mois (24 % par an, une hypothèse de planification courante qui couvre le capital, la surface, l'assurance et l'obsolescence), cela coûte 235 000 $ × 2 % × 6 = 28 200 $.
Économie nette : 1 800 $. Une seule modification technique qui rend la pièce obsolète, ou un mois de surface de stockage louée en débordement, et elle disparaît. Règle empirique : si le surplus de stock attend environ trois mois de plus qu'il ne l'aurait fait, le coût de possession absorbe une remise de 5 %. Avant d'accepter l'offre, examinez les autres usages de cette somme ; l'article six manquants qui ne demandent pas de nouvelle commande en donne une bonne liste.
Idée reçue : « Si chaque service atteint ses KPI, la chaîne fonctionne »
Dans cet article, chaque service a fait son travail :
- Les achats ont atteint leur objectif d'écart de prix grâce à la remise de 5 %.
- La production a atteint son objectif de TRS (taux de rendement synthétique, OEE) en lançant de longues séries.
- Les ventes ont atteint leur taux de service en gonflant la prévision.
L'entreprise a payé les trois : plus de stock, plus d'oscillations et des commandes en retard pour les produits qui n'étaient pas dans la longue série. Les indicateurs clés (KPI) locaux sont utiles, mais seulement par paires qui tirent en sens opposé : écart de prix et jours de stock, TRS et livraison à l'heure, fiabilité des prévisions et biais de prévision. La construction de ces paires est expliquée dans l'article sur les indicateurs clés de performance en production.
Il en va de même pour l'emplacement du stock de produits finis : un stock dans le mauvais entrepôt fait défaut au client autant qu'une absence de stock, comme le montre l'article sur la planification de la distribution.
À quoi ressemble une bonne gestion de la supply chain dans une usine
- Un seul signal de demande. Les commandes clients et une prévision partagée, visibles par la planification et les achats, sans que personne n'y ajoute sa propre marge cachée.
- Des commandes reliées à leur origine. Un besoin d'achat que l'on peut rattacher aux commandes clients qui l'ont créé est bien plus difficile à gonfler.
- Des décisions au coût total. Le prix, le coût de possession et le risque sur la même page avant un gros achat.
- Des délais courts et fiables. Plus le tuyau est court, moins il y a de dépassement.
FAQ
Quelles sont les causes de l'effet coup de fouet ? Principalement les délais, le regroupement des commandes, les prévisions établies à partir des commandes du niveau suivant plutôt que de la demande finale, et les promotions tarifaires. La demande client est souvent plus stable qu'elle ne le paraît vue de l'usine.
La gestion de la supply chain, est-ce la même chose que la logistique ? Non. La logistique transporte et stocke les marchandises. La gestion de la supply chain décide aussi quoi acheter et fabriquer, et quand.
À quoi cela ressemble dans factory.online
Dans factory.online, les commandes clients créent la demande de fabrication, et le MRP parcourt les nomenclatures multiniveaux, le stock et les approvisionnements en cours, chaque manquant étant rattaché à l'ordre qui l'a créé. Quand le besoin en matière de l'usine passe de 100 à 180, le planificateur peut l'ouvrir et voir quelles commandes clients se trouvent derrière, et si ce bond correspond à une nouvelle demande ou seulement à un objectif de stock qui bouge. Les scénarios de planification permettent de comparer un plan gonflé au carnet de commandes réel avant qu'une commande fournisseur ne parte.
Si vos fournisseurs vivent plus de remous que vos clients n'en créent, demandez une démo et apportez votre dernière oscillation.
