

2 nov. 2026
Ordonnancement de la production : comment une commande urgente peut en retarder deux
Une commande urgente nécessite 3 heures de traitement, mais interrompre une autre tâche ajoute deux réglages. Comparez trois séquences pour voir laquelle respecte les deux délais de livraison.
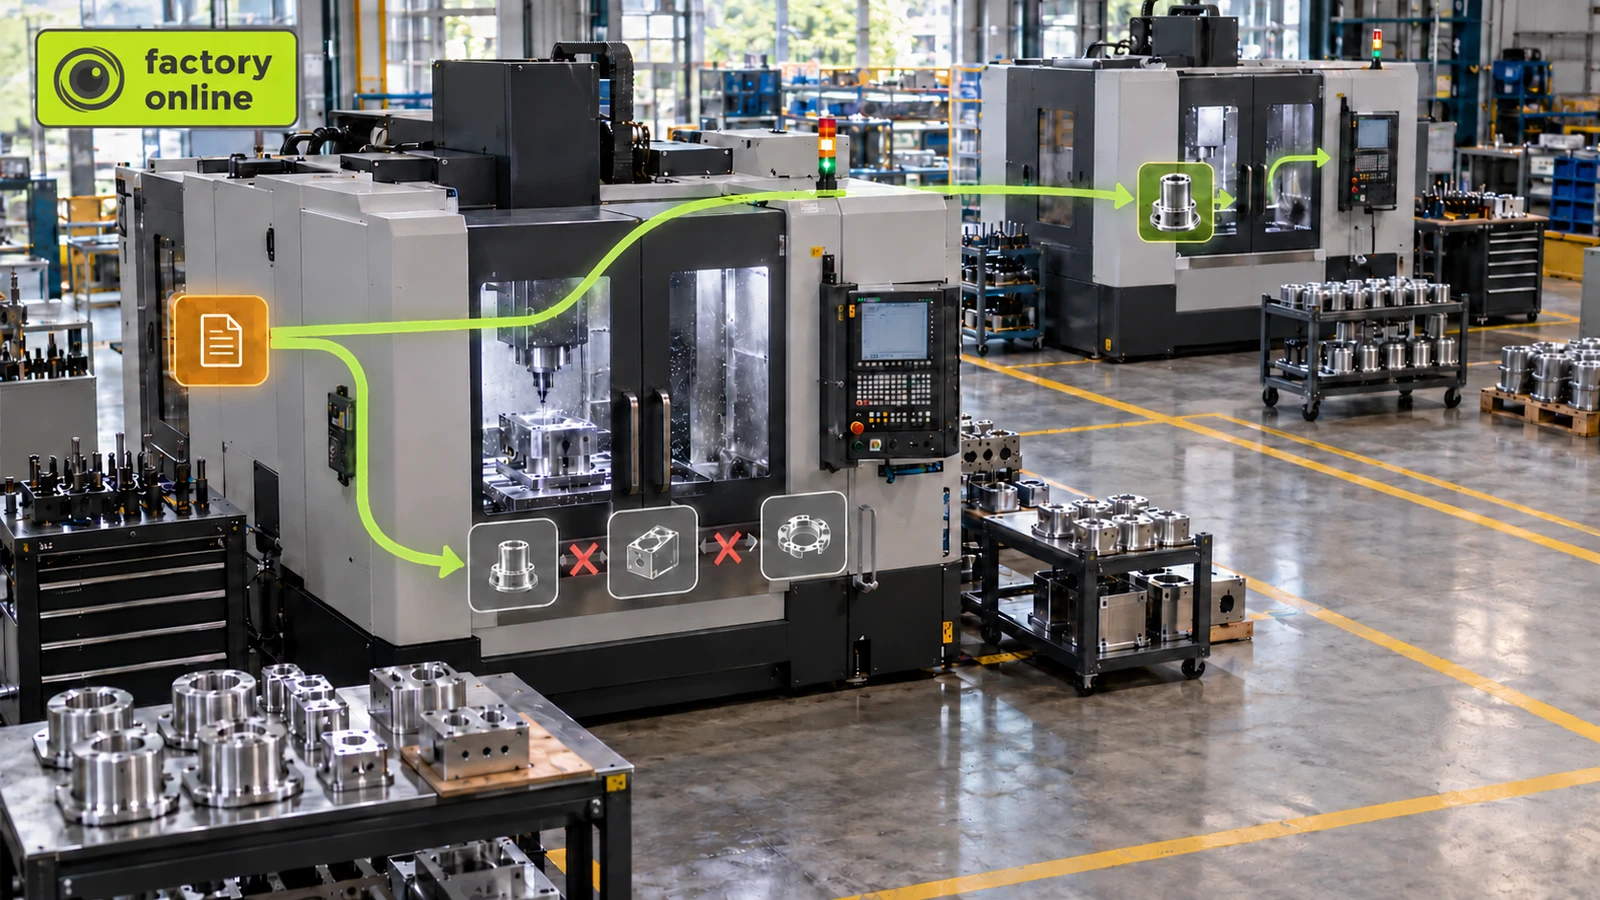
Une machine a encore 8 heures de travail sur sa commande en cours. Un client appelle pour une commande urgente qui ne nécessite que 3 heures de traitement. Le planificateur la place en tête de file d'attente. En fin de journée, la commande initiale et la commande urgente sont toutes deux plus en retard que nécessaire.
L'ordonnancement de la production est le processus d'affectation des ordres de fabrication aux machines et aux créneaux horaires, tout en tenant compte de la capacité, des temps de changement de série, des priorités et des délais de livraison. Une commande qui nécessite 3 heures de production peut requérir bien plus de 3 heures de temps machine disponible.
Le coût caché de l'interruption d'une campagne de production
Prenons l'exemple d'un centre d'usinage fonctionnant de 08:00 à 20:00, sans pause ni arrêt planifié durant cette période.
À 08:00, l'Ordre A dispose de 8 heures de traitement restantes. Son heure de fin promise est 16:00.
L'Ordre B est une commande urgente nécessitant 3 heures de traitement. Son client souhaite qu'elle soit terminée pour 15:00.
Les deux commandes utilisent des montages et des outils différents. Passer de A à B nécessite 45 minutes. Revenir de B à A nécessite 45 minutes supplémentaires.
Le planificateur a trois choix : interrompre A immédiatement, terminer A d'abord, ou transférer B sur une autre machine homologuée.
Calcul d'ordonnancement de la production : trois séquences possibles
Option 1 : Interrompre immédiatement l'Ordre A
- 08:00–08:45 : Passage de A à B.
- 08:45–11:45 : Traitement de B.
- 11:45–12:30 : Retour à A.
- 12:30–20:30 : Finalisation de A.
L'Ordre B se termine 3 heures et 15 minutes avant son échéance. Mais l'Ordre A se termine avec 4 heures et 30 minutes de retard, soit 30 minutes au-delà de la plage horaire de fonctionnement prévue.
La commande urgente est en avance. La commande initiale est en retard.
Option 2 : Terminer l'Ordre A avant de commencer B
- 08:00–16:00 : Finalisation de A.
- 16:00–16:45 : Passage à B.
- 16:45–19:45 : Traitement de B.
L'Ordre A se termine à temps. L'Ordre B se termine 4 heures et 45 minutes après son échéance.
Cette séquence évite le second réglage, mais elle ne répond pas à l'exigence du client urgent.
Option 3 : Utiliser une autre machine homologuée
Un second centre d'usinage est disponible à 09:00. Sa cadence de traitement est identique, mais il nécessite un réglage de 60 minutes.
- 09:00–10:00 : Préparation de la seconde machine.
- 10:00–13:00 : Traitement de B.
- 08:00–16:00 : Finalisation de A sur la machine d'origine.
Les deux commandes se terminent à temps. L'Ordre B dispose de 2 heures de marge de livraison.
La seconde machine consomme 4 heures de capacité, réglage compris, mais évite de retarder l'Ordre A.
Mythe : la commande la plus prioritaire doit toujours passer en premier
La priorité ne justifie pas toujours une interruption immédiate.
Dans cet exemple, interrompre l'Ordre A génère 90 minutes de temps de réglage et retarde une commande déjà engagée. L'autre machine ne nécessite que 60 minutes de réglage et permet de respecter les deux engagements.
Si la seconde machine n'avait pas été disponible, le planificateur aurait dû négocier un changement de livraison ou évaluer des heures supplémentaires approuvées. La priorité seule ne peut créer de la capacité additionnelle.
Pensez à la préparation du dîner lorsqu'un second invité demande soudainement un plat différent. Interrompre le premier plat à mi-chemin, nettoyer la cuisine, préparer le nouveau repas, puis revenir au plat d'origine risque de retarder les deux repas. Utiliser un autre brûleur disponible ou finir le premier plat s'avère souvent préférable.
Ce qu'un planificateur doit comparer avant de replanifier
Un planning de production efficace prend en compte bien plus que le simple temps de traitement.
Le planificateur doit comparer le délai de réalisation de chaque commande affectée, le temps de réglage induit par un changement et la capacité disponible sur les équipements alternatifs.
La question cruciale n'est pas de savoir quelle commande démarre en premier, mais quelle séquence respecte les engagements les plus importants avec le moins de perturbations.
Dans factory.online, un planificateur peut comparer les affectations de machines et les séquences de commandes dans un planning Gantt à capacité finie, y compris l'effet du transfert de travail entre les ressources disponibles.
Lorsque la prochaine commande urgente menacera une livraison existante, analysons ensemble votre planning de production.
