

2 mars 2026
Ordres de production et de travail : ce qui part vraiment à l'atelier
Une commande client, un ordre de production, trois ordres de travail, deux machines. Suivez 500 équerres jusqu'à l'atelier et découvrez quand fractionner, regrouper et lancer les ordres.
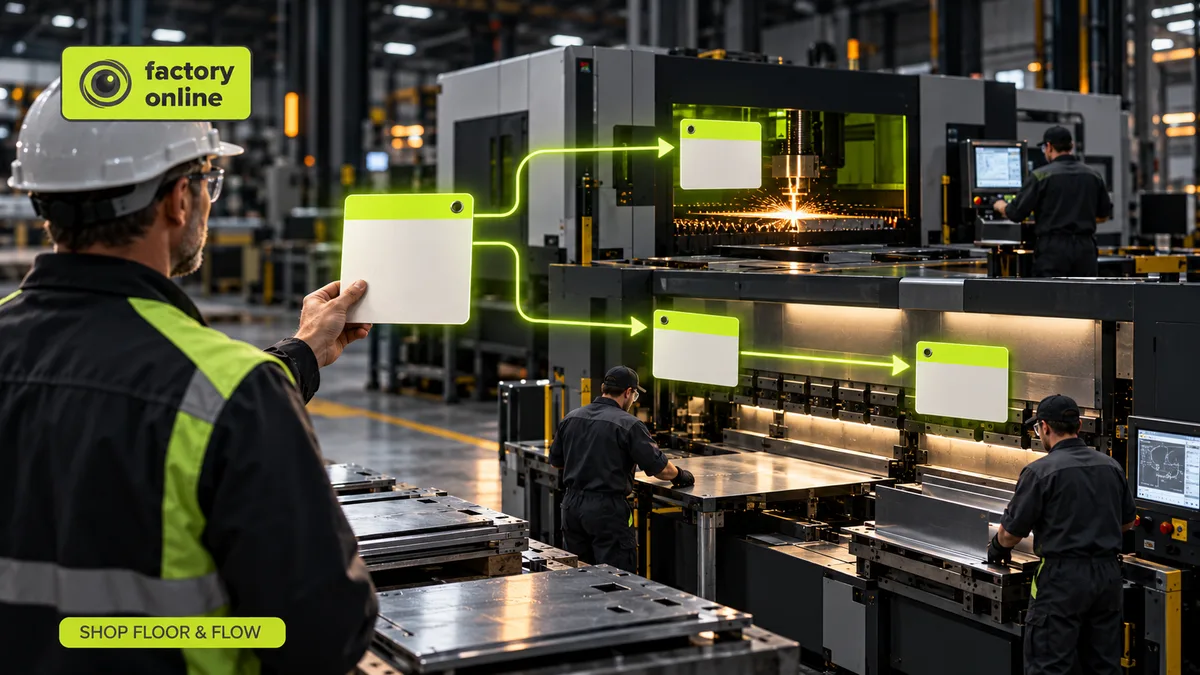
Un client commande 500 équerres en acier pour une livraison vendredi prochain. Mercredi après-midi, cette commande unique est devenue trois feuilles de papier dans l'atelier : une à la découpe laser, deux à la presse plieuse. Les opérateurs ne voient jamais la commande client. Ils voient des ordres de travail.
Pourquoi trois, et pourquoi deux pour la même machine ? Parce que le bureau et l'atelier ne parlent pas la même langue. L'ordre de production dit quoi fabriquer et pour quand. L'ordre de travail dit ce qu'une machine ou une équipe doit faire, sur quel créneau, pour qu'un opérateur puisse le démarrer et le déclarer terminé. Passer de l'un à l'autre est l'une des tâches les plus discrètes et les plus importantes du planificateur.
Commande client, ordre de production, ordre de travail : la chaîne
Pensez à un restaurant. La commande du client, c'est la commande client. La cuisine ne prépare pas « la table 12 ». Le chef la transforme en bons pour chaque poste : grill, entrées froides, desserts. Chaque cuisinier travaille à partir de son propre bon et annonce quand c'est prêt.
Dans une usine, la chaîne ressemble à ceci :
- Commande client : 500 équerres pour le client X, pour vendredi. C'est ce qui a été promis. La façon dont le planificateur vérifie cette promesse est expliquée dans l'article de la commande client à la production.
- Ordre de production (aussi appelé ordre de fabrication, OF) : fabriquer 500 équerres pour vendredi midi, avec cette nomenclature et cette gamme. Il réserve la matière et porte les coûts.
- Ordres de travail (OT) : la gamme découpée en lots de travail pour des ressources et des créneaux précis. Chacun a une quantité, un début, une machine et un moyen de déclarer la production et les rebuts.
Un ordre de production peut servir plusieurs commandes clients, et un ordre de production crée presque toujours plusieurs ordres de travail.
Un exemple chiffré : 500 équerres, trois OT, deux machines
La gamme comporte deux opérations :
- Découpe laser : 0,5 minute par équerre.
- Pliage sur presse plieuse : 1 minute par équerre.
Découper 500 équerres prend 250 minutes, un peu plus de 4 heures. Le laser est libre mercredi après-midi, ce qui donne l'ordre de travail 1 : découper 500, mercredi.
Le pliage prend 500 minutes, soit environ 8 heures 20 minutes. Mais la presse plieuse n'a que 5 heures libres jeudi ; le reste de la journée est réservé à un autre client. Cinq heures à 1 minute par équerre, cela fait 300 équerres. Donc :
- Ordre de travail 2 : plier 300, jeudi, 5 heures.
- Ordre de travail 3 : plier 200, vendredi matin, 3 heures 20 minutes.
Vérification : 300 + 200 = 500 équerres, 300 + 200 = 500 minutes. Les 300 premières peuvent être emballées jeudi et les 200 dernières partent vendredi après-midi. Une commande client, un ordre de production, trois ordres de travail, deux machines.
Quand fractionner un ordre, quand regrouper
Fractionnez quand :
- le créneau libre de la machine est plus court que l'ordre, comme ci-dessus ;
- l'opération suivante peut démarrer sur une quantité partielle : les 300 premières avancent pendant que le reste est encore en pliage ;
- une partie de la quantité est nécessaire plus tôt pour un autre client.
Regroupez quand plusieurs ordres de production demandent le même réglage. Imaginons trois ordres pour la même équerre : 120, 80 et 200 pièces. Découpez-les en un seul OT de 400, et le laser ne change de série qu'une fois au lieu de trois. À 20 minutes par réglage, cela économise 40 minutes. Le piège : une fois l'OT terminé, vous devez toujours savoir quelles pièces appartiennent à quel ordre, surtout si l'un d'eux est incomplet ou part au rebut.
Le choix de l'ordre suivant sur chaque machine est une décision distincte, traitée dans l'article sur le lancement en production.
Idée reçue : lancer le travail tôt donne de l'avance à l'atelier
Imprimer tous les ordres de travail des deux semaines à venir et laisser l'atelier démarrer paraît rassurant. En pratique, cela ralentit tout.
Supposons que la presse plieuse termine 10 OT par jour. Lancez-en 30, et chaque nouvel ordre attend environ 3 jours son tour. Lancez-en 60, et l'attente passe à environ 6 jours. La machine ne travaille pas plus vite ; la file s'allonge simplement, et le délai avec elle. C'est la loi de Little : le délai est égal aux en-cours divisés par le débit.
Le lancement anticipé fait d'autres dégâts. Les opérateurs choisissent les ordres faciles. La matière est sortie pour du travail qui ne tournera pas avant une semaine. Et quand le client modifie sa commande, il faut courir après des ordres imprimés et des pièces à moitié découpées. Lancez un ordre quand sa matière est disponible et que sa machine est sur le point de se libérer, pas dès qu'il apparaît dans le plan.
Qui gère quoi
Dans beaucoup d'usines, l'ERP (progiciel de gestion intégré) gère l'ordre de production et le système de planification gère les ordres de travail et leur séquence. Ce partage fonctionne bien si chacun sait où vit chaque donnée : c'est le sujet de l'article sur l'intégration ERP pour la planification de la production. En assemblage, les ordres de travail des sous-ensembles doivent se terminer avant le montage final, un problème de synchronisation abordé dans l'article sur la planification de l'assemblage.
Comment cela se présente dans factory.online
Dans factory.online, la commande client de 500 équerres crée un besoin de fabrication, l'ordre de fabrication porte la nomenclature et la gamme, et les ordres de travail apparaissent sur le Gantt sous forme de blocs sur le laser et sur la presse plieuse. Le planificateur voit que les ordres de travail 2 et 3 appartiennent au même ordre, peut regrouper les découpes de 120, 80 et 200 en un seul ordre de travail agrégé, et suit les déclarations de production et de rebut qui remontent pour chaque ordre.
Si votre atelier tourne encore avec des listes imprimées périmées dès midi, demandez une démo : nous suivrons l'une de vos commandes, de la commande client à l'ordre de travail.
