

13 Juli 2026
Supply Chain Management: Der Bullwhip-Effekt im eigenen Werk
Die Kunden kauften 10 % mehr, Ihr Lieferant sah 80 % mehr. Erfahren Sie, wie der Bullwhip-Effekt entsteht, was ein Mengenrabatt wirklich kostet und warum Abteilungskennzahlen auseinanderdriften.
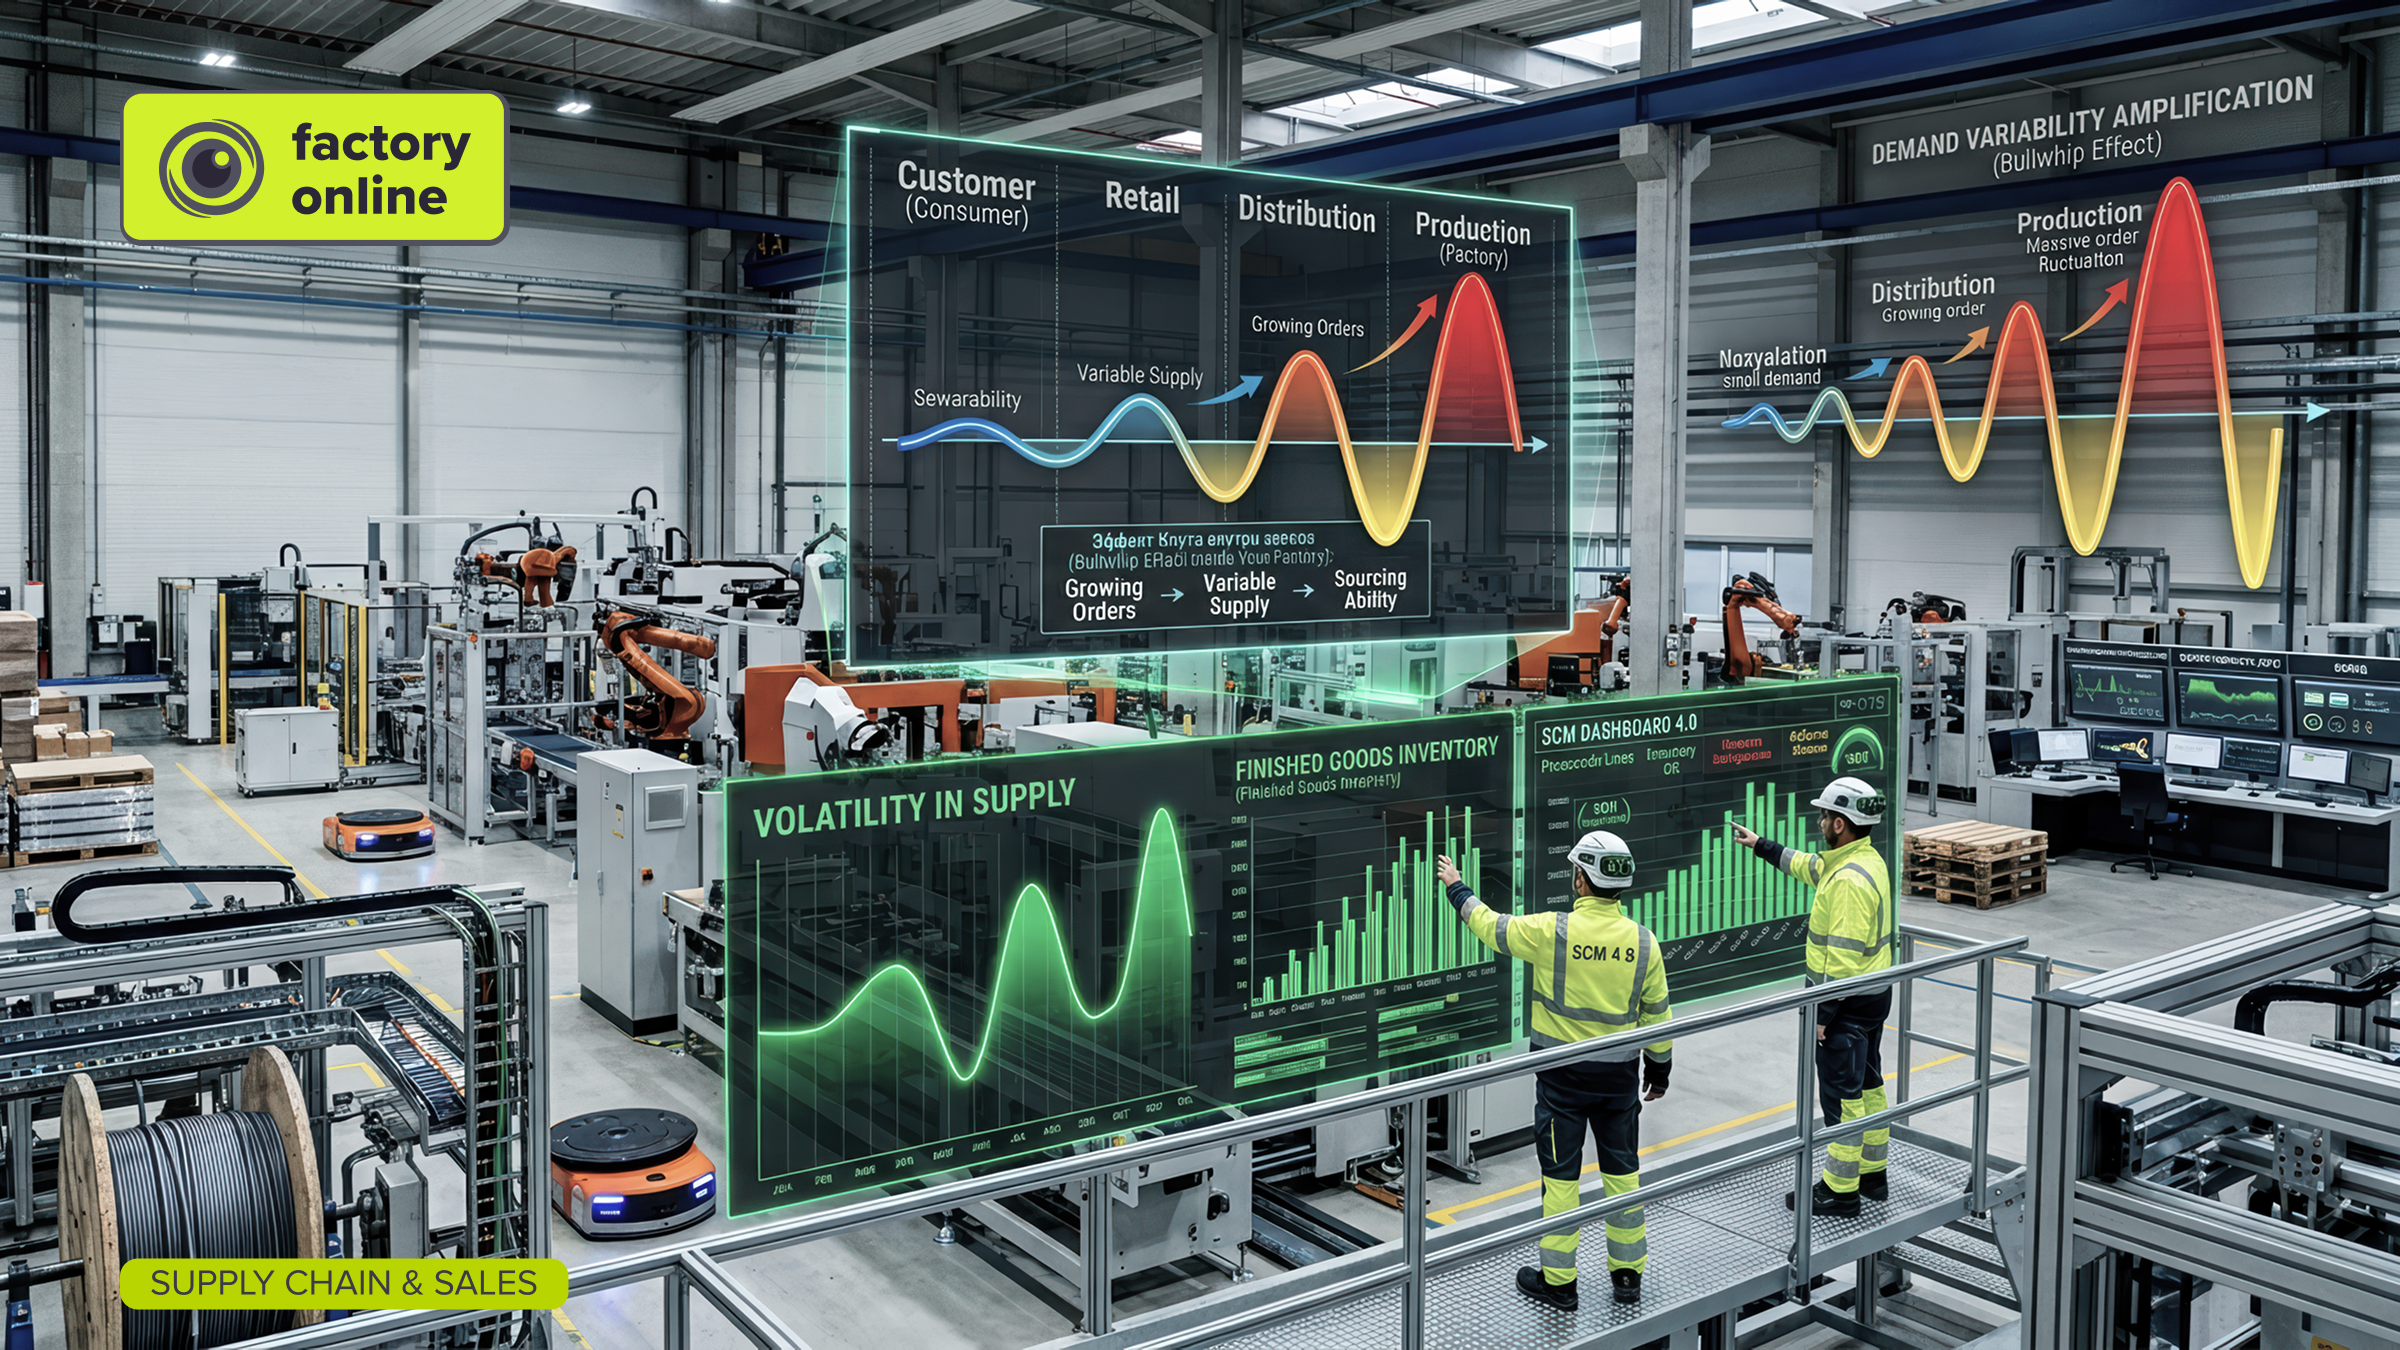
Die Kunden eines Händlers kaufen 10 % mehr von Ihrem Produkt. Nichts Dramatisches: eine warme Woche, eine kleine Aktion. In derselben Woche sieht Ihr Rohmaterial-Lieferant eine Bestellung, die 80 % größer ist als üblich. In der Woche darauf fällt Ihre Bestellung auf 60 % des Normalwerts. Der Lieferant schließt daraus, dass Sie nicht wissen, was Sie tun. Aus Ihrer Sicht war jeder Schritt vernünftig.
Das ist der Bullwhip-Effekt, und er ist der beste Einstieg, um Supply Chain Management zu verstehen: die Abstimmung von Einkauf, Produktion, Bestand und Distribution, sodass Material und Produkte zu den niedrigsten Gesamtkosten und mit zuverlässiger Lieferung vom Lieferanten zum Kunden fließen. Das Schlüsselwort ist Gesamt. Die meisten Probleme in der Lieferkette entstehen daraus, dass jedes Glied seine eigene Aufgabe gut erledigt.
Was der Bullwhip-Effekt ist
Der Bullwhip-Effekt (Peitscheneffekt) beschreibt, wie kleine Änderungen der Kundennachfrage zu großen Schwankungen der Bestellungen anwachsen, während sie sich die Lieferkette hinauf bewegen. Eine kleine Bewegung aus dem Handgelenk, und die Spitze der Peitsche schlägt mehrere Meter aus.
Die klassische Demonstration ist das „Beer Game“, entwickelt in den 1960er-Jahren am MIT. Vier Spieler führen einen Einzelhändler, einen Großhändler, einen Distributor und eine Brauerei, und jeder sieht nur die Bestellungen des nächsten Spielers. Die Kundennachfrage ändert sich ein einziges Mal um einen kleinen Schritt, und nach wenigen Runden pendeln die meisten Teams zwischen leeren Regalen und überquellenden Lagern. Niemand hat eine verrückte Entscheidung getroffen. Das hat die Struktur erledigt.
Der Bullwhip-Effekt in Zahlen
Hier ein Beispiel zur Veranschaulichung mit vier Stufen: Händler, Distributor, Ihr Werk, Ihr Lieferant. Jede Stufe folgt einer vernünftigen Regel: Bestelle, was du gerade verkauft hast, plus so viel, dass eine Woche Bestand zur neuen Absatzrate vorhanden ist. Der normale Bedarf liegt bei 100 Einheiten pro Woche, und jede Stufe hat 100 am Lager.
Woche 1: Der Kunde kauft 110 (+10 %).
- Der Händler hat 110 verkauft. Neuer Zielbestand 110, also 10 mehr. Bestellung: 110 + 10 = 120.
- Der Distributor sieht eine Bestellung über 120. Neuer Zielbestand 120, also 20 mehr. Bestellung: 120 + 20 = 140.
- Ihr Werk sieht 140. Neuer Zielbestand 140, also 40 mehr. Bestellung beim Lieferanten: 140 + 40 = 180.
Der Lieferant sieht +80 %. Jede Stufe hat die Änderung verdoppelt.
Woche 2: Der Kunde kauft weiterhin 110. Die Nachfrage ist jetzt stabil.
- Der Händler hat 110 verkauft, Zielbestand unverändert. Bestellung: 110.
- Der Distributor sieht 110. Der Zielbestand sinkt von 120 auf 110. Bestellung: 110 − 10 = 100.
- Ihr Werk sieht 100. Der Zielbestand sinkt von 140 auf 100. Bestellung: 100 − 40 = 60.
Kundennachfrage: 100, 110, 110. Bestellungen beim Lieferanten: 100, 180, 60. Kommen echte Wiederbeschaffungszeiten, Losgrößen und ein Vertrieb hinzu, der „sicherheitshalber etwas mehr bestellt“, werden die Ausschläge noch größer.
Der Bullwhip-Effekt im eigenen Werk
Dafür brauchen Sie keine vier Unternehmen. Vertrieb, Planung, Produktion und Einkauf sind ebenfalls Stufen:
- Der Vertrieb schlägt „zur Sicherheit“ 10 % auf die Prognose auf.
- Die Planung rundet den Produktionsauftrag auf ein volles Los auf.
- Der Einkauf rundet die Materialbestellung auf eine Lkw-Ladung auf und legt dann noch Sicherheitsbestand obendrauf.
Drei vernünftige Entscheidungen – und aus 10 % mehr Nachfrage werden leicht 40 % mehr Materialbestellungen. Wenn der zusätzliche Bestand eintrifft und sich die Nachfrage nicht bewegt hat, kürzt der Einkauf die nächste Bestellung drastisch. Der Lieferant sieht eine Peitsche.
Die Lösung ist innerhalb und außerhalb der Werkstore dieselbe: Geben Sie das echte Nachfragesignal weiter, nicht nur die Bestellung, die Sie daraus abgeleitet haben. Genau dafür gibt es einen monatlichen S&OP-Prozess, in dem Vertrieb, Produktion und Finanzen auf einen gemeinsamen Zahlensatz schauen. Weitere Gegenmittel aus der Forschung: kürzere Wiederbeschaffungszeiten, kleinere und häufigere Bestellungen und stabile Preise, die Kunden nicht dafür belohnen, in Wellen zu kaufen.
Denken Sie an eine Dusche mit einer langen Warmwasserleitung. Sie drehen den Hahn auf, nichts passiert, Sie drehen weiter, und zehn Sekunden später verbrühen Sie sich. Verzögerung plus Reaktion ergibt Überschwingen.
Gesamtkosten: wenn 5 % Rabatt Geld kosten
Die zweite Lektion aus der Lieferkette betrifft die Kosten. Ein Lieferant bietet 5 % Rabatt, wenn Sie den Bedarf eines Teils für sechs Monate auf einmal kaufen statt monatlich.
Die Zahlen: Sie verbrauchen 1.000 Einheiten pro Monat zu 100 $.
- Monatlicher Einkauf: Der Durchschnittsbestand beträgt einen halben Monat, also 500 Einheiten im Wert von 50.000 $.
- Sechsmonatslos zu 95 $: 6.000 Einheiten. Der Durchschnittsbestand liegt bei 3.000 Einheiten im Wert von 285.000 $.
Der Rabatt spart 6.000 × 5 $ = 30.000 $. Dafür tragen Sie sechs Monate lang durchschnittlich 235.000 $ mehr Bestand. Bei Lagerhaltungskosten von 2 % pro Monat (24 % im Jahr, eine übliche Planungsannahme für Kapital, Fläche, Versicherung und Veralterung) kostet das 235.000 $ × 2 % × 6 = 28.200 $.
Nettoersparnis: 1.800 $. Eine einzige technische Änderung, die das Teil obsolet macht, oder ein Monat angemietete Zusatzfläche, und die Ersparnis ist weg. Faustregel: Wenn der zusätzliche Bestand rund drei Monate länger liegt als sonst, fressen die Lagerhaltungskosten 5 % Rabatt auf. Prüfen Sie vor dem Zuschlag die anderen Möglichkeiten für dasselbe Geld; der Beitrag Sechs Fehlteile ohne neue Bestellung ist dafür eine gute Liste.
Mythos: „Wenn jede Abteilung ihre Kennzahl erreicht, funktioniert die Kette“
Jede Abteilung in diesem Beitrag hat ihren Job gemacht:
- Der Einkauf hat mit den 5 % Rabatt sein Ziel für die Preisabweichung erreicht.
- Die Produktion hat mit langen Losen ihr Ziel für die Gesamtanlageneffektivität (OEE) erreicht.
- Der Vertrieb hat mit der aufgeblähten Prognose seinen Lieferbereitschaftsgrad erreicht.
Das Unternehmen hat für alle drei bezahlt: mehr Bestand, mehr Schwankungen und verspätete Aufträge für Produkte, die nicht im langen Los waren. Lokale Kennzahlen sind nützlich, aber nur als Paare, die gegeneinander ziehen: Preisabweichung mit Reichweite in Tagen, OEE mit Termintreue, Prognosegenauigkeit mit systematischem Prognosefehler (Bias). Wie Sie solche Paare bilden, beschreibt der Beitrag zu Kennzahlen in der Fertigung.
Dasselbe gilt dafür, wo der Fertigwarenbestand liegt: Bestand im falschen Lager lässt Kunden genauso im Stich wie gar kein Bestand, wie der Beitrag zur Distributionsplanung zeigt.
Wie gutes Supply Chain Management im Werk aussieht
- Ein Nachfragesignal. Kundenaufträge und eine abgestimmte Prognose, sichtbar für Planung und Einkauf, ohne dass jemand einen privaten Puffer aufschlägt.
- Aufträge mit ihrem Grund verknüpft. Ein Beschaffungsbedarf, der sich auf die dahinterliegenden Kundenaufträge zurückführen lässt, ist viel schwerer aufzublähen.
- Entscheidungen nach Gesamtkosten. Preis, Lagerhaltungskosten und Risiko auf einer Seite, bevor ein großer Einkauf getätigt wird.
- Kurze, verlässliche Wiederbeschaffungszeiten. Eine kürzere Leitung bedeutet weniger Überschwingen.
Häufige Fragen
Was verursacht den Bullwhip-Effekt? Vor allem Verzögerungen, gebündelte Bestellungen, Prognosen auf Basis der Bestellungen der nächsten Stufe statt der Endnachfrage und Preisaktionen. Die Kundennachfrage ist oft stabiler, als sie vom Werk aus wirkt.
Ist Supply Chain Management dasselbe wie Logistik? Nein. Die Logistik bewegt und lagert Waren. Supply Chain Management entscheidet außerdem, was wann eingekauft und gefertigt wird.
So sieht es in factory.online aus
In factory.online erzeugen Kundenaufträge Fertigungsbedarf, und die Materialbedarfsplanung (MRP) läuft durch mehrstufige Stücklisten, Bestände und offene Zugänge, wobei jeder Fehlbestand mit dem Auftrag verknüpft ist, der ihn verursacht hat. Springt der Materialbedarf des Werks von 100 auf 180, kann der Planer ihn öffnen und sehen, welche Kundenaufträge dahinterstehen – und ob der Sprung neue Nachfrage ist oder nur ein verschobener Zielbestand. Mit Planungsszenarien vergleichen Sie einen aufgeblähten Plan mit dem tatsächlichen Auftragsbestand, bevor eine Bestellung rausgeht.
Wenn Ihre Lieferanten mehr Drama erleben, als Ihre Kunden verursachen, buchen Sie eine Demo und bringen Sie den letzten Ausschlag mit.
