

6 nov. 2026
Encours de production : pourquoi plus d'ordres en atelier ralentissent les livraisons
La production reste à 100 unités par jour alors que le WIP passe de 300 à 600. Calculez pourquoi le temps de défilement moyen double et comment un objectif de WIP de 400 unités modifie la planification.
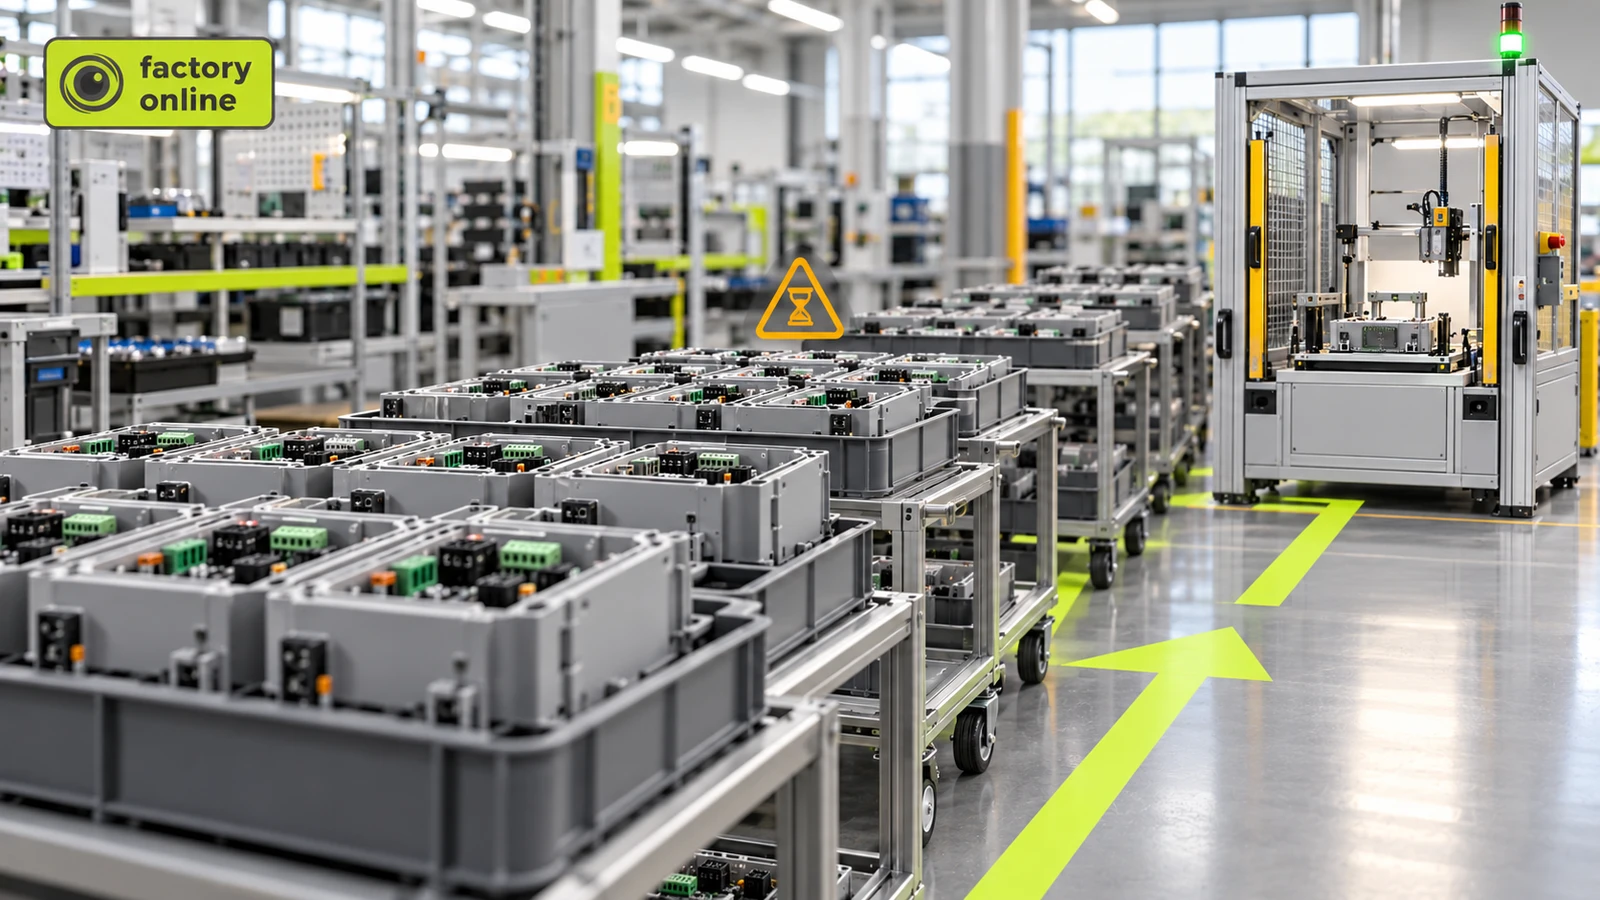
Une ligne de production fabrique en moyenne 100 unités par jour. L'usine augmente le nombre d'ordres lancés en atelier, dans l'espoir de maintenir chaque poste de travail occupé. La production reste à 100 unités par jour, mais les ordres passent désormais deux fois plus de temps en fabrication.
Rien n'a changé concernant la vitesse de traitement des équipements. L'usine a simplement augmenté la quantité de travail inachevé.
Le Work in Progress (WIP) (ou en-cours de fabrication) est le stock qui est entré en production mais n'est pas encore devenu un produit fini. Lorsque le débit reste constant, l'augmentation du WIP moyen augmente le temps moyen que chaque unité passe dans le système de production.
Comment le WIP affecte le délai de fabrication
Prenons l'exemple d'une usine qui assemble des unités de contrôle industrielles.
L'atelier de production produit en moyenne 100 bonnes unités par jour ouvré.
Au départ, l'usine compte en moyenne 300 unités en cours (WIP) réparties entre l'assemblage, les tests et les files d'attente intermédiaires.
La loi de Little relie le WIP moyen, le débit et le temps de défilement dans un système de production stable :
WIP = Débit × Temps de défilement.
En reformulant :
Temps de défilement = WIP ÷ Débit.
Pour le système de production initial :
300 ÷ 100 = 3 jours ouvrés.
Une unité moyenne passe 3 jours ouvrés entre son entrée et sa sortie de l'atelier de production.
La direction lance maintenant davantage d'ordres de fabrication pour maintenir les postes d'assemblage occupés.
Le WIP moyen grimpe à 600 unités, mais le poste de contrôle final limite toujours le débit à 100 bonnes unités par jour.
Le nouveau temps de défilement moyen devient :
600 ÷ 100 = 6 jours ouvrés.
L'usine a doublé son WIP moyen et doublé son temps de défilement moyen de production, sans augmenter sa production quotidienne.
Pourquoi ajouter plus d'ordres n'augmente pas la production
Le poste de contrôle final ne peut traiter que 100 unités par jour.
Lancer 300 unités supplémentaires en assemblage ne change pas cette limite. Cela crée simplement une file d'attente plus importante avant les tests.
Ces unités supplémentaires occupent de l'espace au sol, nécessitent un suivi et compliquent la tâche des planificateurs pour identifier les ordres les plus proches d'être terminés.
Le résultat est un stock d'en-cours plus élevé, et non plus de produits finis.
Imaginez un café où le barista peut préparer 30 boissons par heure. Permettre à 60 clients de commander immédiatement n'augmente pas la capacité du barista. Cela augmente simplement le nombre de personnes qui attendent.
Le même principe s'applique à une ligne de fabrication avec un poste de travail contraint.
Mythe : Plus de Work in Progress signifie une productivité accrue
Un poste de travail occupé n'améliore pas nécessairement la production globale de l'ensemble du système.
Dans notre exemple, doubler le WIP de 300 à 600 unités laisse le débit inchangé à 100 unités par jour.
Les 300 unités supplémentaires génèrent 3 jours ouvrés de temps de défilement moyen additionnels.
L'usine supporte deux fois plus de stock d'en-cours pour le même niveau de production quotidienne.
La distinction majeure réside entre l'utilisation locale des équipements et le débit total du système.
L'usine doit-elle réduire le WIP immédiatement ?
Réduire le WIP n'est utile que si le travail restant permet d'alimenter la contrainte en continu.
Si l'usine lance trop peu de travail, le poste de test risque de se retrouver en rupture. Le débit pourrait alors chuter sous la barre des 100 unités par jour.
Le planificateur doit donc identifier l'opération contrainte, la protéger des ruptures d'approvisionnement et contrôler la quantité de travail lancée en amont.
Un point de départ pratique consiste à comparer le niveau actuel de WIP avec le débit et le temps de défilement requis par l'usine.
Par exemple, si le temps de défilement moyen visé est de 4 jours ouvrés à un rythme de 100 unités par jour :
100 × 4 = 400 unités de WIP moyen.
Cela représente 200 unités de moins que le niveau actuel de 600 unités.
Ce chiffre de 400 unités est un objectif de planification pour le WIP moyen, et non une garantie que chaque ordre sera terminé sous quatre jours. La variabilité, les différences de gammes de fabrication et la disponibilité du goulot continuent d'influencer les temps de réalisation individuels.
Ce que les planificateurs doivent mesurer
La comparaison la plus utile se fait entre le WIP moyen, le débit réel et le temps de défilement moyen sur une même période.
Dans factory.online, les ordres de fabrication, les bons de travail et les confirmations de production aident les planificateurs à suivre l'avancement. L'ordonnancement à capacité finie permet de visualiser la répartition de la charge sur les ressources et de repérer les zones d'accumulation probables.
Lorsque vos ordres passent plus de temps à attendre qu'à être traités, découvrez comment votre planning de production gère le travail inachevé.
