

26 janv. 2026
Planification globale des capacités (RCCP) : les heures disent vrai
Deux familles de produits, 1 000 unités chacune, et l'une d'elles dévore discrètement le four. Découvrez comment la RCCP convertit les unités en heures et repère à temps le pic de la semaine 3.
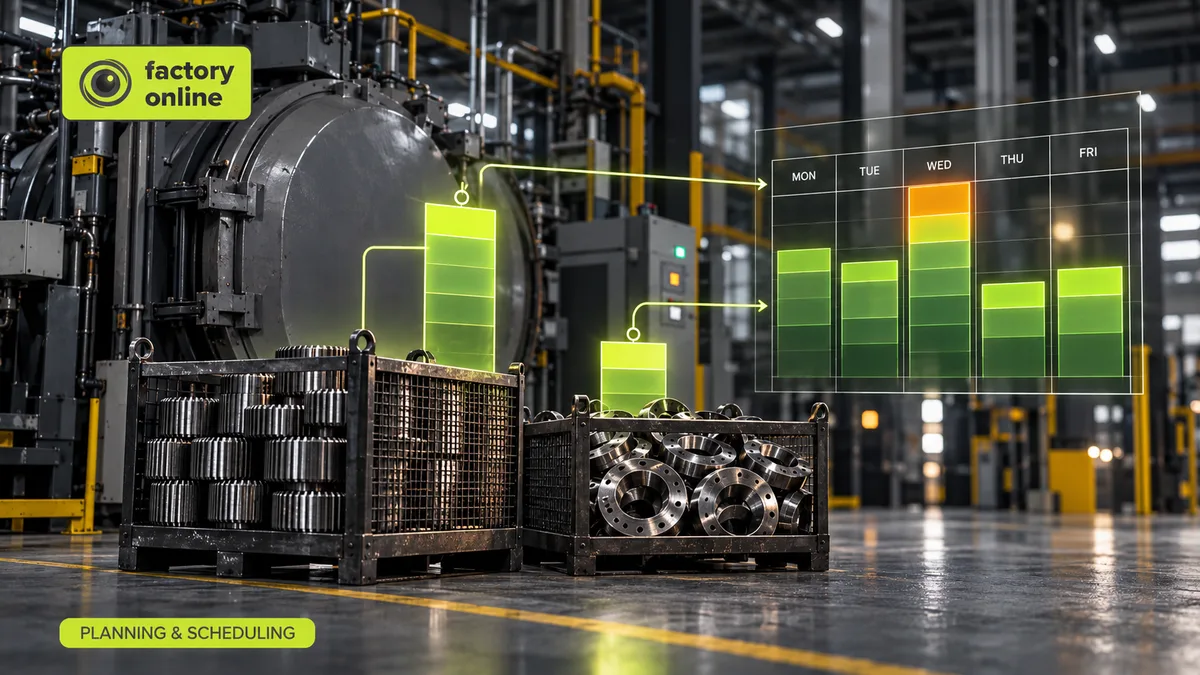
Le mois dernier, l'usine a fabriqué 2 000 unités et le four de traitement thermique a suivi sans problème. Ce mois-ci, le plan prévoit à nouveau 2 000 unités : 1 000 de la famille A et 1 000 de la famille B. Même total, même four. Dès la troisième semaine, le travail s'accumule devant le four et les commandes glissent. L'une des deux familles dévore discrètement le four, et un plan en unités ne pouvait pas le montrer.
La planification globale des capacités (RCCP) est un contrôle rapide du plan de production face aux heures disponibles sur quelques ressources critiques, en général par semaine ou par mois. Elle convertit les unités en heures sur les machines qui déterminent vos dates de livraison, avant l'achat des matières et la promesse des dates. Les unités mentent. Les heures disent la vérité.
Comment fonctionne la RCCP : des unités aux heures
La RCCP a besoin de trois choses :
- Le plan. En général le plan directeur de production : les quantités par produit ou par famille, par semaine ou par mois.
- Une nomenclature de ressources. Pour chaque famille, le nombre d'heures nécessaires sur chaque ressource critique.
- Les heures disponibles. Pour chaque ressource critique, par période, après déduction des postes, de la maintenance planifiée et des congés.
Multipliez, additionnez, comparez. Le calcul prend quelques minutes, pendant que le plan peut encore changer.
Exemple chiffré : 1 000 + 1 000 unités, 700 heures de four
Le four travaille par charges. Un cycle de 4 heures contient 20 unités de la famille A : A demande donc 4 ÷ 20 = 0,2 heure de four par unité. Les pièces de la famille B sont plus grosses : le même cycle de 4 heures n'en contient que 8, donc B demande 4 ÷ 8 = 0,5 heure par unité.
Le four dispose de 150 heures utiles par semaine après maintenance, soit 600 heures sur un mois de quatre semaines.
Le mois dernier : 1 500 A + 500 B. Charge : 1 500 × 0,2 + 500 × 0,5 = 300 + 250 = 550 heures. Ça passe, avec 50 heures de marge.
Ce mois-ci : 1 000 A + 1 000 B. Charge : 1 000 × 0,2 + 1 000 × 0,5 = 200 + 500 = 700 heures. Soit 100 heures de trop, pour les mêmes 2 000 unités.
L'équipe décale 250 unités de B au mois suivant, où le four a de la place. Nouvelle charge : 1 000 × 0,2 + 750 × 0,5 = 200 + 375 = 575 heures. Le mois passe.
Le total mensuel passe. La semaine 3, non.
À l'intérieur du mois, la famille A tourne de façon régulière, 250 unités par semaine, soit 50 heures de four. La famille B suit les dates clients : 150, 150, 300 et 150 unités de la semaine 1 à la semaine 4.
- Semaine 1 : 50 + 150 × 0,5 = 125 heures
- Semaine 2 : 50 + 75 = 125 heures
- Semaine 3 : 50 + 300 × 0,5 = 200 heures
- Semaine 4 : 50 + 75 = 125 heures
Total : 575 heures, comme avant. Mais la semaine 3 demande 200 heures pour 150, alors que les semaines 1, 2 et 4 ont chacune 25 heures de marge.
La solution : fabriquer 50 unités de B en avance en semaine 1 et 50 en semaine 2. Cela ajoute 25 heures à chacune de ces semaines, qui montent à 150, et retire 100 × 0,5 = 50 heures à la semaine 3, qui redescend à 150. Les semaines 1 à 3 sont exactement pleines.
Deux vérifications avant de valider. Les matières de ces 100 unités avancées doivent arriver plus tôt : le MRP doit le confirmer. Et trois semaines à 100 % ne laissent aucune place à une panne : beaucoup de planificateurs réserveraient quand même un poste le samedi en semaine 3. La RCCP rend cette décision visible assez tôt pour la prendre à tête reposée.
La RCCP est l'esquisse, l'ordonnancement est le plan d'exécution
Un architecte fait une esquisse de la maison avant de dessiner les plans d'exécution. L'esquisse répond à deux questions : tient-elle sur le terrain, le budget est-il raisonnable ? Personne n'y dessine la plomberie. Mais si l'esquisse déborde du terrain, aucun plan d'exécution ne rattrapera l'affaire.
La RCCP, c'est l'esquisse : des heures moyennes, de grandes périodes, quelques ressources. L'ordonnancement à capacité finie, c'est le plan d'exécution : chaque opération, chaque changement de série, chaque heure. Un plan qui échoue en RCCP échouera à l'ordonnancement. Un plan qui la passe peut encore échouer, à cause des changements de série ou d'un composant en retard : c'est pourquoi les deux existent. Voir planification ou ordonnancement de la production.
Idée reçue : « La RCCP doit couvrir toutes les machines »
Beaucoup de projets RCCP meurent en voulant modéliser les 80 postes de charge. La RCCP est utile justement parce qu'elle est globale. Choisissez les trois à cinq ressources qui déterminent le plus souvent les dates de livraison : le four, la ligne de laquage, un banc d'essai, une équipe qualifiée difficile à remplacer. Le reste a de la capacité en réserve ou relève de l'ordonnancement détaillé.
Pour les trouver, regardez où le travail attend. La file d'attente devant une machine en dit plus que son rapport de taux d'utilisation, comme l'explique l'article l'optimisation de la production commence au goulot d'étranglement.
Où la RCCP dérape
- Les heures par unité datent de plusieurs années. Un procédé a changé et personne n'a mis à jour la nomenclature de ressources. Comparez-la au réalisé chaque trimestre.
- La capacité est théorique. Utilisez les heures que vous pouvez réellement pourvoir en personnel, pas 168 heures par semaine sur le papier.
- Les réglages sont ignorés. Sur les ressources à changements de série fréquents, ajoutez une provision par lot.
- Les périodes sont trop grandes. Un contrôle mensuel masque la semaine 3. Si les dates de livraison se concentrent, contrôlez à la semaine.
Qui utilise le résultat
La RCCP est la contribution de la production à la réunion S&OP mensuelle. Une semaine en rouge est une question à trancher : décaler du volume, ajouter un poste, sous-traiter ou changer une date client. Quelqu'un est responsable de la réponse, et le contrôle est relancé ensuite.
À quoi cela ressemble dans factory.online
Dans factory.online, la RCCP affiche la charge face aux heures disponibles pour chaque ressource critique et chaque période, directement à partir des ordres de fabrication planifiés. Le planificateur voit le four à 700 heures pour 600, puis la semaine 3 à 200 pour 150, et ouvre un scénario de planification pour déplacer 100 unités de B vers les semaines 1 et 2. Le MRP lancé sur le même scénario montre si leurs matières peuvent arriver à temps.
Si votre four, votre presse ou votre ligne de laquage vous surprend toujours en semaine 3, apportez votre plan lors d'une démo et nous le passerons en heures.
