

25 mai 2026
Ordonnancement : pourquoi trier par date d'échéance crée des retards
Trois ordres veulent la même machine jeudi après-midi, et le tri par date d'échéance en met un en retard. Découvrez l'ordonnancement au plus tôt et au plus tard, la capacité finie et la zone figée.
Nous sommes mercredi. Trois commandes veulent la même machine CNC jeudi après-midi. Le planificateur les trie par date d'échéance, la plus proche d'abord, parce que cela paraît juste et évident. Le vendredi, l'une d'elles file vers trois jours de retard. Personne n'a traîné. C'est le tri qui était faux.
L'ordonnancement de la production consiste à décider précisément quand chaque opération de chaque ordre s'exécute, sur quelle machine et dans quel ordre, dans la limite de la capacité réelle de l'usine. La planification décide quoi et combien pour les semaines à venir ; l'ordonnancement décide quelle machine, à quelle heure. Si la frontière vous paraît encore floue, l'article planification ou ordonnancement de la production la clarifie.
Ordonnancement au plus tôt et au plus tard
Prenons un ordre, le n° 1042, avec trois opérations : sciage (1 jour), CNC (2 jours), contrôle et emballage (1 jour). La matière est sur site lundi matin. Le client veut sa commande vendredi soir.
L'ordonnancement au plus tôt (en avant) part de la première date possible et avance : sciage lundi, CNC mardi et mercredi, contrôle jeudi. Terminé jeudi soir, avec un jour d'avance. L'ordonnancement au plus tôt répond à la question : « Quand l'ordre peut-il être prêt, au plus tôt ? »
L'ordonnancement au plus tard (en arrière) part de la date d'échéance et remonte : contrôle vendredi, CNC mercredi et jeudi, sciage mardi. Démarrage mardi. L'ordonnancement au plus tard répond à la question : « Quand l'ordre doit-il démarrer, au plus tard ? » Il limite les en-cours, parce que rien ne démarre plus tôt que nécessaire.
L'écart entre les deux, un jour ici, constitue la marge de l'ordre. Un ordre qui a cinq jours de marge peut attendre. Un ordre sans marge ne peut pas attendre une heure.
Le risque de l'ordonnancement au plus tard : chaque ordre démarre au dernier moment possible, si bien que le moindre accroc le met en retard. La plupart des ordonnanceurs calculent le démarrage au plus tard, puis avancent un peu le travail là où la capacité est libre.
Pourquoi trier par date d'échéance donne un ordonnancement en retard
Revenons à jeudi. La CNC est libre à partir de 13 h et tourne en deux postes, jusqu'à 21 h. Trois ordres attendent :
- A : 3 h sur la CNC, puis 1 h d'emballage. À livrer vendredi 12 h.
- B : 2 h sur la CNC, puis 2 h de contrôle. À livrer vendredi 14 h.
- C : 3 h sur la CNC, puis traitement thermique. Le four est chargé une fois par jour à 18 h et tourne toute la nuit ; C est rectifié et expédié le vendredi. À livrer vendredi 16 h.
Tri par date d'échéance (A, B, C) : A passe de 13 h à 16 h, B de 16 h à 18 h, C de 18 h à 21 h. C rate la charge du four de 18 h. La suivante a lieu vendredi à 18 h et, sans poste le week-end, C part lundi : trois jours de retard.
Tri par date de démarrage au plus tard (ordonnancement en arrière) : C doit avoir quitté la CNC à 18 h, son démarrage au plus tard est donc 15 h. A n'a besoin de quitter la CNC que vendredi à 11 h, et B vendredi à 12 h. Séquence : C de 13 h à 16 h, A de 16 h à 19 h, B de 19 h à 21 h. Les trois partent à l'heure.
Même machine, mêmes heures, mêmes ordres. La date d'échéance vous dit quand le client a besoin de sa commande. Elle ne vous dit pas quand cette machine doit en avoir fini avec elle. Cela dépend de tout ce qui suit en aval, et seul un ordonnancement au plus tard sur toute la gamme le révèle. C'est aussi pour cela que le délai de fabrication, c'est surtout de l'attente : le vrai risque de C n'a jamais été la CNC. C'était la file d'attente du four.
Ordonnancement à capacité finie ou infinie
Le MRP et de nombreux ERP ordonnancent à capacité infinie : ils supposent qu'une machine peut absorber tout ce qu'on lui charge. Interrogez un ordonnancement à capacité infinie sur le jeudi, et il démarre A, B et C tous les trois à 13 h, côte à côte, comme si la CNC pouvait usiner trois pièces à la fois. Huit heures de travail tombent dans les trois heures qui séparent 13 h de 16 h. Tous les ordres apparaissent à l'heure. Aucun ne l'est.
L'ordonnancement à capacité finie ne place une opération que là où le calendrier de la machine a de la place, compte tenu des postes, des pauses, de la maintenance et du travail déjà réservé. Si le jeudi est plein, l'opération passe au créneau libre suivant, et le contrôle des dates d'échéance vous dit clairement que l'ordre sera en retard.
C'est toute la différence entre une liste de tâches et un agenda. Une liste de tâches accepte 40 tâches pour lundi. Un agenda n'a que huit heures.
L'ordonnancement à capacité finie doit aussi respecter autre chose que les heures :
- Les réglages qui dépendent de la séquence. Passer au blanc après du noir peut prendre bien plus longtemps que l'inverse ; voir l'optimisation des changements de série.
- Les matières. Une opération ne peut pas démarrer avant l'arrivée de ses composants, aussi libre que soit la machine.
Un ordonnancement à capacité finie est moins confortable à regarder, parce qu'il montre les retards tôt. C'est justement son intérêt. Un retard détecté le mercredi, c'est une conversation avec le client. Détecté le vendredi après-midi, c'est une excuse.
La zone figée : pourquoi il ne faut pas tout réordonnancer
Un bon ordonnancement évolue. Un ordonnancement qui change toutes les heures ne sert à rien. Les opérateurs préparent l'outillage, les matières sont approvisionnées au poste, l'équipe de réglage organise son poste. Si la séquence s'inverse à 6 h 45, tout ce travail est perdu.
Les compagnies aériennes ont réglé la question depuis longtemps. Vous pouvez changer de siège librement plusieurs semaines avant le départ, avec quelques limites quelques jours avant, et plus du tout à la porte d'embarquement. Personne ne rebat les places de 180 passagers à l'embarquement parce que l'un d'eux veut un hublot.
Les ordonnanceurs utilisent les trois mêmes zones :
- Figée (en général les un ou deux prochains postes, parfois plusieurs jours) : aucun changement sans l'accord d'une personne désignée. Une panne, un blocage qualité ou un composant manquant le justifient ; un appel commercial, en général, non.
- Pâteuse (en gros la semaine suivante) : les changements de séquence sont permis si les matières et la capacité suivent.
- Liquide (au-delà) : tout peut bouger. C'est là que s'insèrent les nouvelles commandes.
Des réglages longs et des approvisionnements au poste importants demandent une zone figée plus longue ; une cellule de montage flexible peut se contenter de quelques heures.
Idée reçue : réordonnancer plus souvent donne un meilleur ordonnancement
Chaque changement dans la zone figée a des coûts cachés : de nouveaux réglages, des matières déplacées deux fois, et des opérateurs qui cessent de faire confiance à la liste. L'ordonnancement paraît meilleur à l'écran et fonctionne moins bien dans l'atelier.
Le remède est une règle, pas un algorithme plus malin : réordonnancez la zone liquide aussi souvent que vous voulez, la zone pâteuse une fois par jour, et la zone figée seulement à titre exceptionnel.
La place des ateliers à la commande et du lancement
La difficulté varie selon l'usine. Sur les lignes en flux (câble, extrusion, agroalimentaire), il s'agit de séquencer pour réduire les changements de série. Dans les ateliers à la commande (job shops), chaque ordre suit sa propre gamme sur des machines partagées, et le temps d'attente domine. Et partout, quelqu'un au pied de la machine choisit encore l'ordre suivant quand la réalité s'écarte du plan. C'est le lancement en production, avec ses propres règles.
À quoi cela ressemble dans factory.online
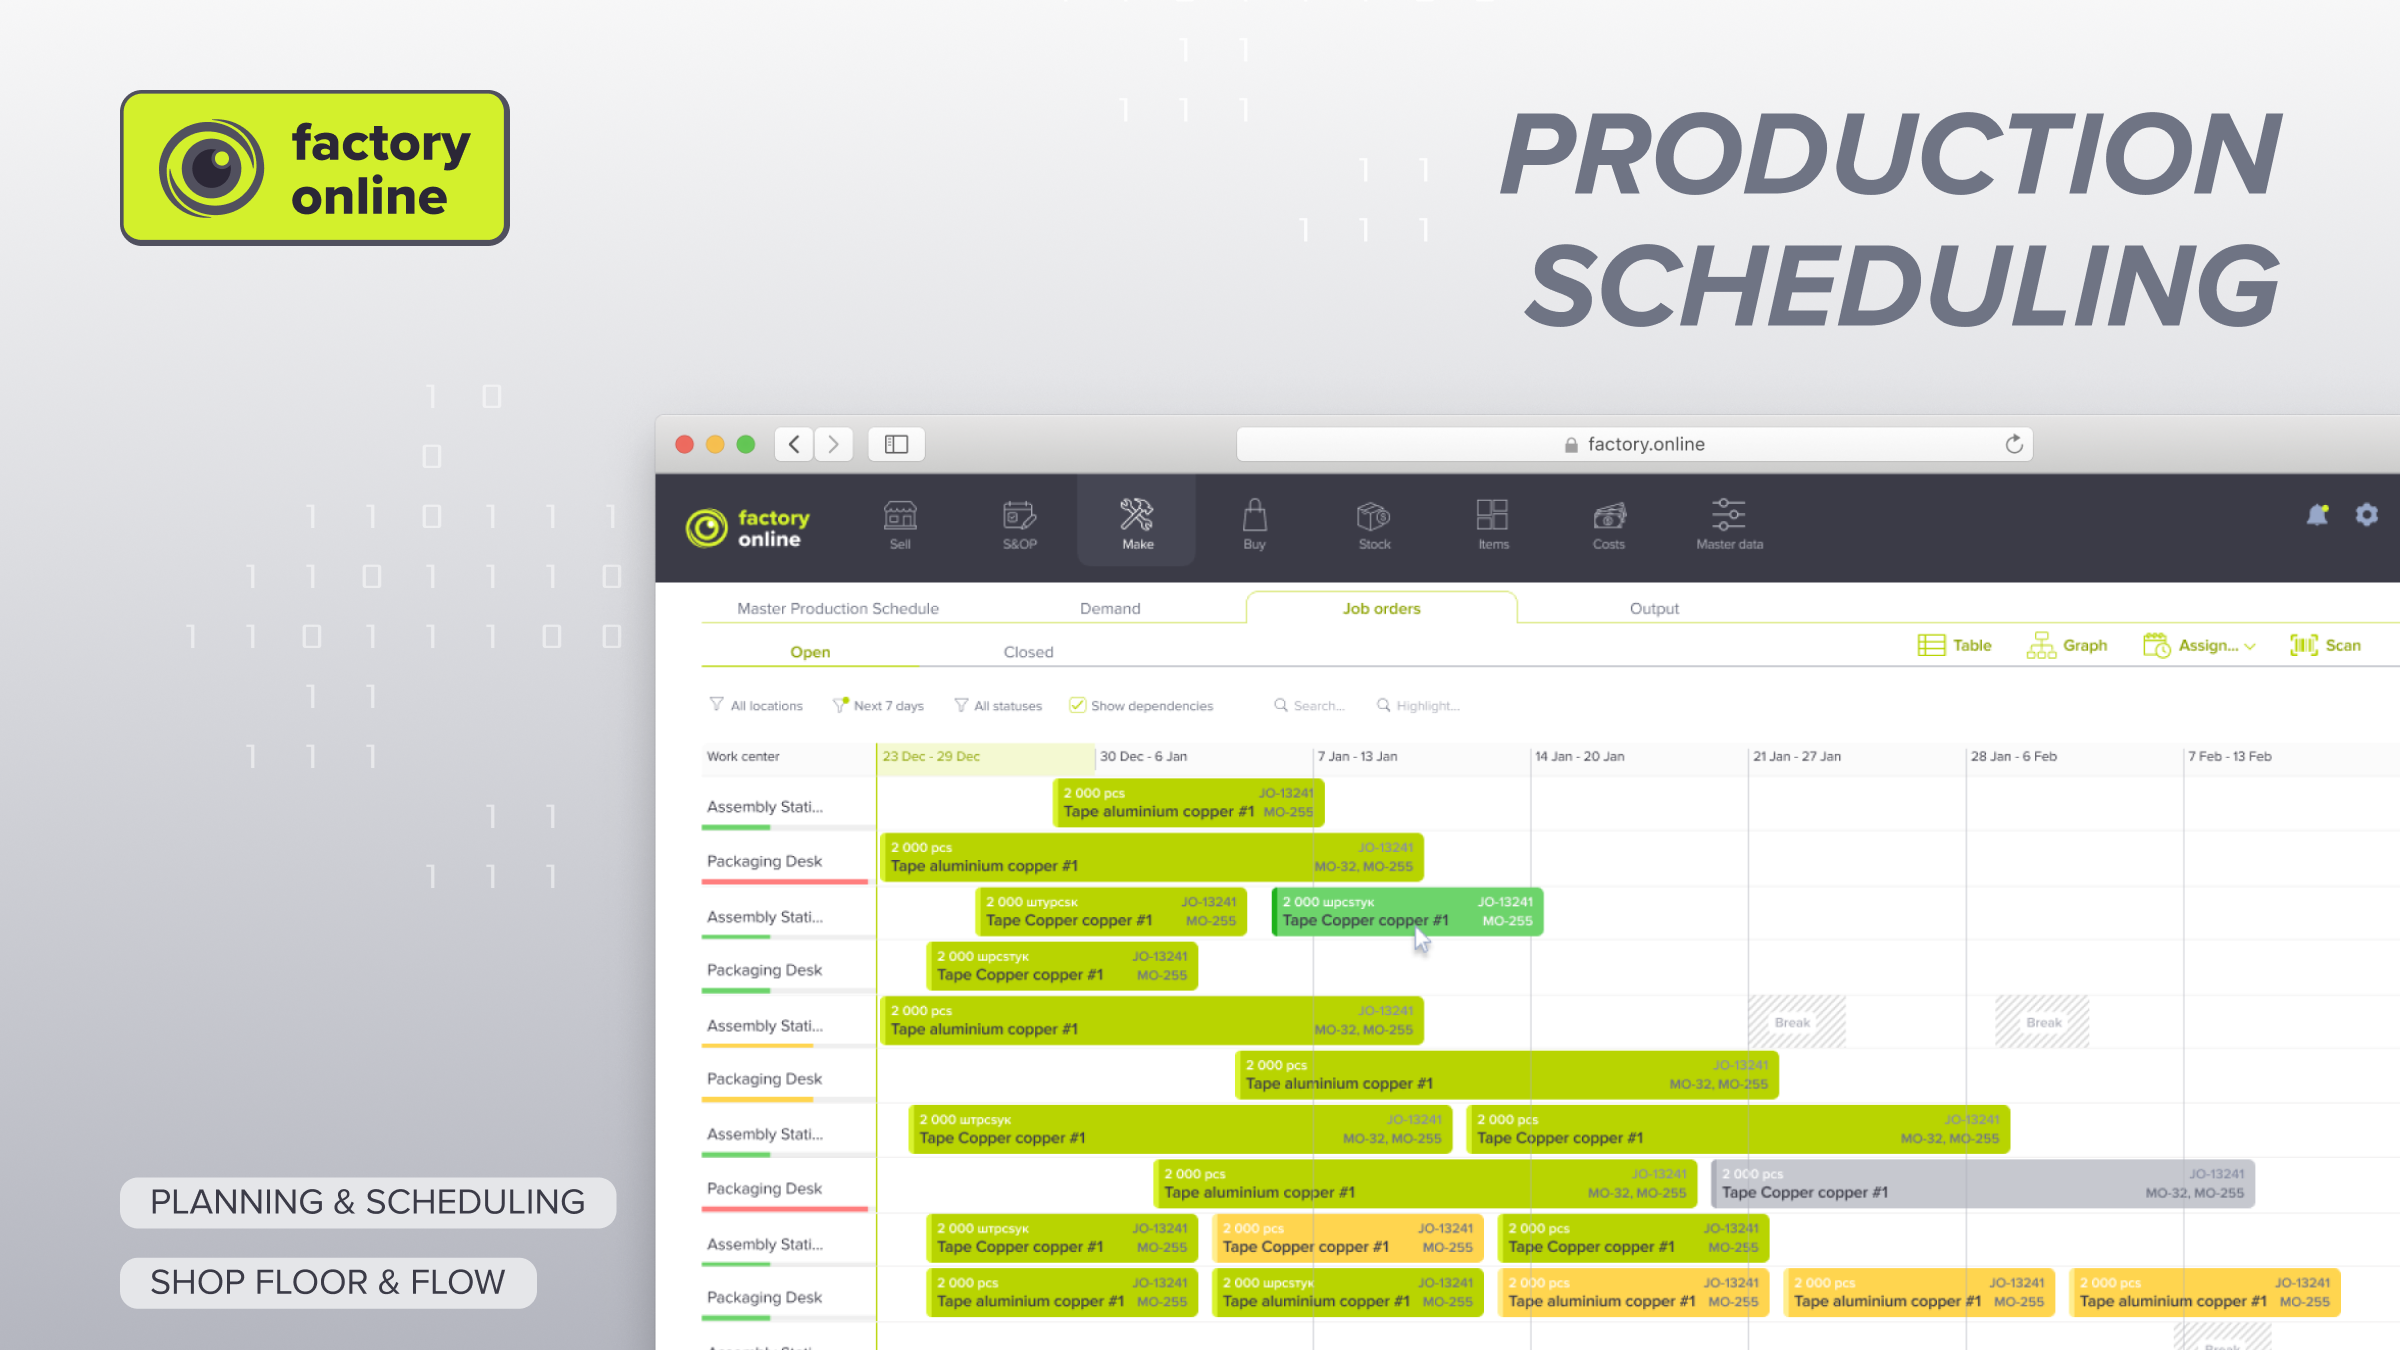
Dans factory.online, le planificateur voit A, B et C sous forme de barres sur la ligne CNC du diagramme de Gantt, ordonnancées à capacité finie selon le calendrier de la machine, et l'opération de traitement thermique de C se trouve sur la ligne du four. Si C manque la charge du four, sa fin glisse au-delà de la date d'échéance et l'ordre apparaît en retard avant même que la première pièce soit usinée. Un scénario de planification permet d'essayer l'autre séquence et de comparer les dates de livraison avant le lancement des ordres de travail.
Si vos jeudis après-midi ressemblent à celui-ci, réservez une démo et nous ordonnancerons l'une de vos vraies semaines.
