

4 nov. 2026
Précision des stocks : Pourquoi 500 pièces en stock peuvent bloquer la production
Le rapport indique 500 carters, mais seulement 180 sont disponibles pour une commande qui en nécessite 300. Découvrez comment les réservations et les contrôles qualité modifient la décision d'achat.
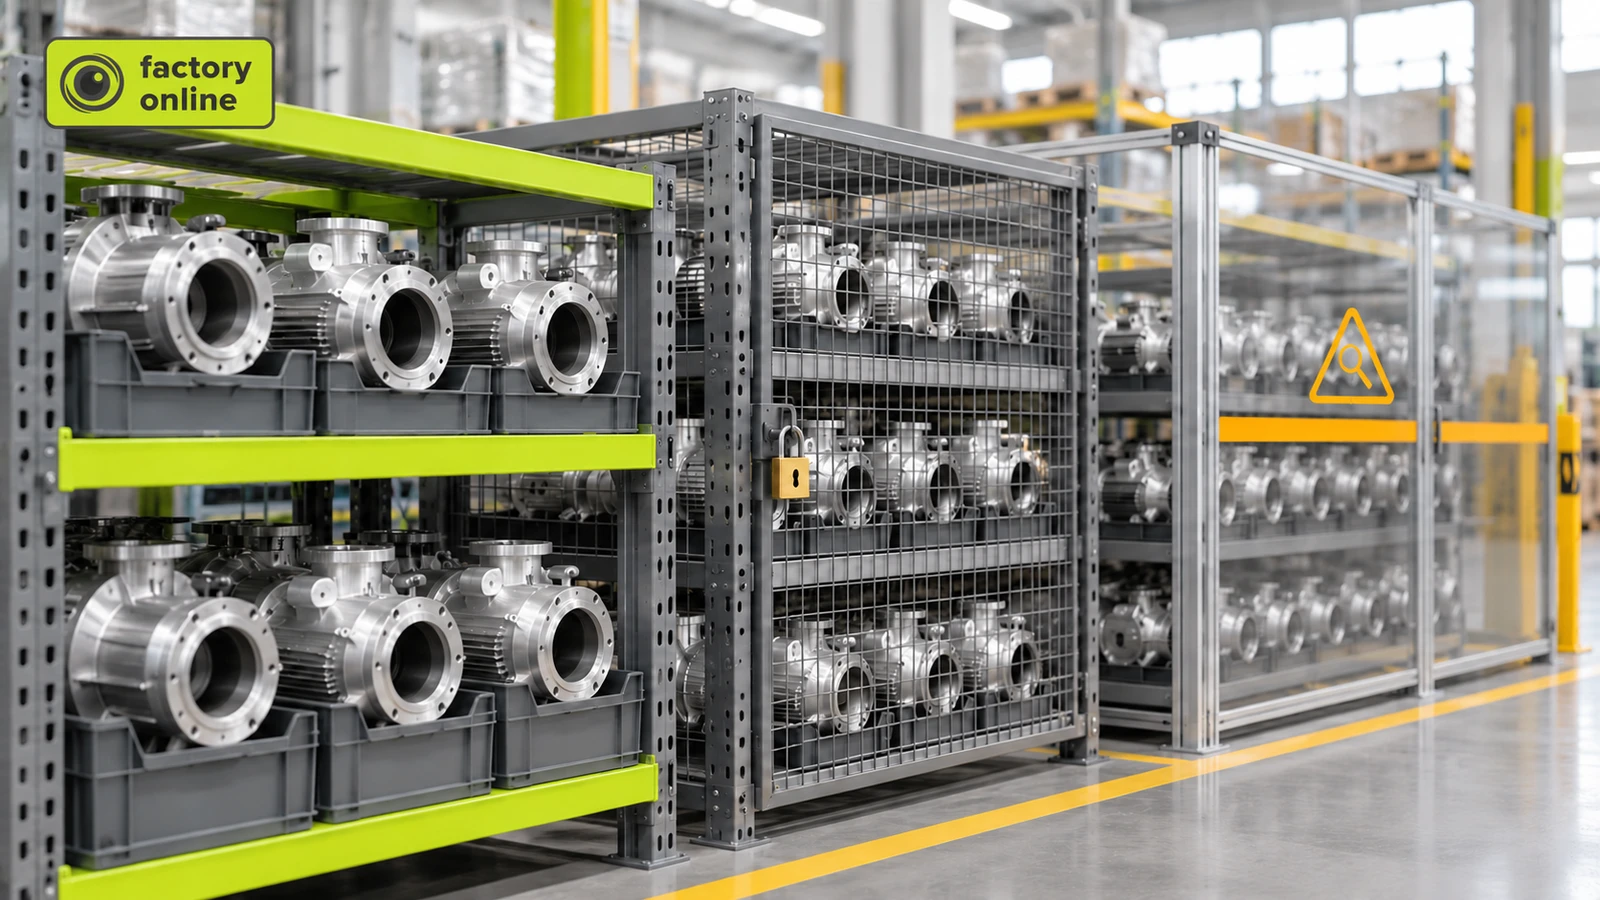
Le rapport d'inventaire affiche 500 carters de moteur. Un ordre de production en nécessite 300, et le planificateur le lance. Deux heures plus tard, l'entrepôt signale que seuls 180 carters peuvent être sortis.
L'inventaire était correct. La décision de production ne l'était pas.
La précision des stocks décrit à quel point l'inventaire enregistré correspond au stock réel de l'entreprise. Cependant, un stock physique exact ne signifie pas automatiquement que le matériel est disponible pour un nouvel ordre de production.
Le stock physique n'est pas le stock disponible
Un entrepôt peut physiquement contenir du matériel qui ne peut pas être utilisé pour une commande spécifique.
Une partie du stock peut déjà être allouée à une autre commande. Une autre peut être bloquée pour un contrôle qualité. D'autres quantités peuvent se trouver dans un emplacement d'où elles ne peuvent pas être sorties immédiatement.
Prenons l'exemple d'une usine qui assemble des pompes industrielles.
Son système de gestion des stocks affiche 500 carters de moteur.
Ce stock se compose de :
- 180 carters non restreints disponibles pour de nouvelles commandes.
- 200 carters alloués à un ordre de production existant.
- 120 carters bloqués pour contrôle qualité.
Le total physique est correct :
180 + 200 + 120 = 500 carters.
Cependant, la quantité disponible pour le nouvel ordre de production n'est que de 180.
Le nouvel ordre nécessite 300 carters.
300 − 180 = un manque de 120 carters.
L'entrepôt n'a pas un problème de comptage. Il a un problème de disponibilité.
Pourquoi la prochaine commande d'achat ne résoudra pas forcément la pénurie
Un planificateur constate la pénurie de 120 unités et envisage de commander 120 carters supplémentaires.
Mais l'achat n'est pas nécessairement la solution la plus rapide.
Supposons que les 120 carters bloqués pour contrôle qualité attendent une inspection qui peut être terminée avant le début de la nouvelle commande.
Si les 120 carters passent l'inspection avec succès et sont libérés, le stock disponible devient :
180 + 120 = 300 carters.
Le nouvel ordre peut être approvisionné sans achat supplémentaire.
Si 20 carters échouent à l'inspection, seuls 100 sont libérés :
180 + 100 = 280 carters.
La pénurie restante est de :
300 − 280 = 20 carters.
La décision d'achat est passée de 120 unités à 20.
Avant de commander, le planificateur doit vérifier quand l'inspection se terminera, si le matériel libéré convient à la commande et si les approvisionnements attendus peuvent arriver avant que la production n'en ait besoin.
Mythe : Un inventaire exact évite les pénuries de matériel
Un inventaire vérifie les quantités. Il ne détermine pas si ces quantités sont libres d'utilisation.
Imaginez que vous ayez 500 € sur un compte bancaire. Si 200 € sont réservés pour le loyer et 120 € sont nécessaires pour une facture à venir, vous ne pouvez pas dépenser en toute sécurité les 500 € pour autre chose.
Le solde est exact. Le montant disponible pour un nouvel achat est différent.
Les stocks de production fonctionnent de manière similaire.
Un comptage physique précis est nécessaire, mais le planificateur a également besoin d'informations fiables sur les allocations, les blocages et les réceptions attendues.
Comment rendre la pénurie visible avant le début de la production
L'ordre de production ne doit pas être lancé uniquement sur la base de la quantité physique totale.
Un planificateur doit identifier le stock libre, soustraire les quantités engagées sur d'autres commandes et vérifier quand le matériel bloqué ou en cours d'acheminement sera disponible.
Dans factory.online, le MRP peut relier la demande de fabrication au stock, aux approvisionnements en cours et aux pénuries au niveau des commandes. Les emplacements de stockage et les blocages qualité aident à distinguer le matériel physiquement présent du matériel prêt à être sorti.
Le résultat utile est une décision d'achat et de production basée sur la quantité que la commande peut réellement utiliser.
Si votre rapport d'inventaire indique un stock suffisant alors que la production attend toujours des pièces, analysons comment les pénuries apparaissent dans votre processus de planification.
