

6 Nov. 2026
Work in Progress: Warum mehr Aufträge in der Fertigung Lieferungen verzögern
Der Output bleibt bei 100 Einheiten pro Tag, während der WIP von 300 auf 600 steigt. Erfahren Sie, warum sich die durchschnittliche Durchlaufzeit verdoppelt und wie ein WIP-Ziel von 400 Einheiten den Plan verändert.
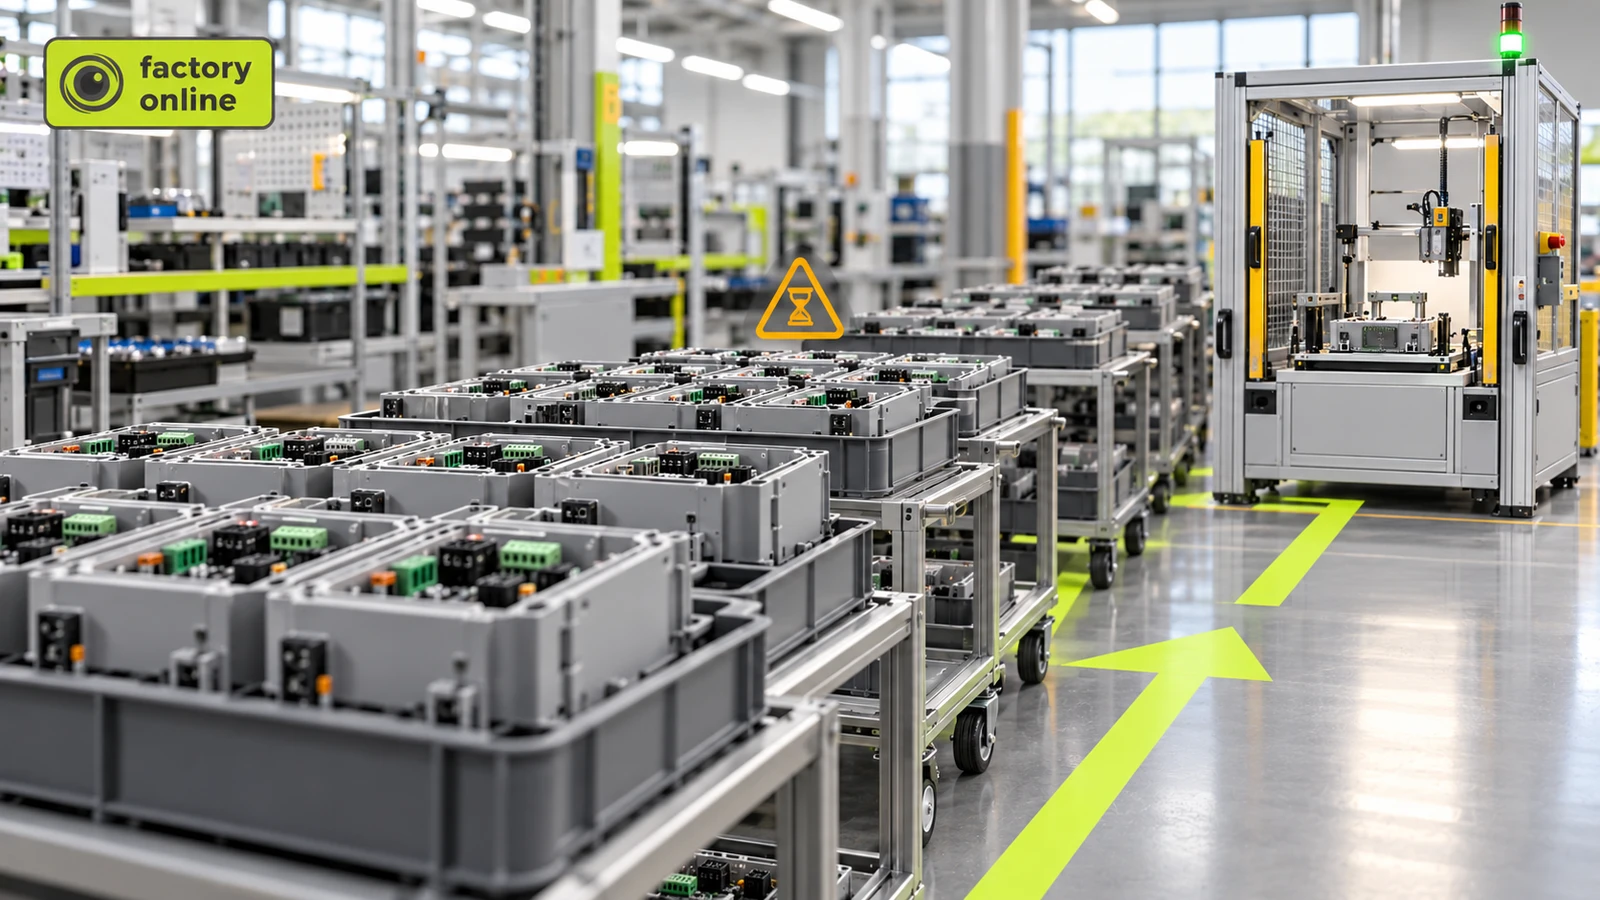
Eine Produktionslinie stellt 100 Einheiten pro Tag fertig. Die Fabrik erhöht die Anzahl der in die Fertigung freigegebenen Aufträge in der Hoffnung, jede Arbeitsstation auszulasten. Der Output bleibt bei 100 Einheiten pro Tag, aber die Aufträge verbringen nun doppelt so viel Zeit in der Produktion.
An der Bearbeitungsgeschwindigkeit der Anlagen hat sich nichts geändert. Die Fabrik hat lediglich die Menge an unfertiger Arbeit erhöht.
Work in Progress (WIP) – oder Umlaufbestand – ist Inventar, das in die Produktion eingegangen ist, aber noch nicht zu Fertigerzeugnissen geworden ist. Wenn der Durchsatz konstant bleibt, erhöht ein steigender durchschnittlicher WIP die durchschnittliche Zeit, die jede Einheit im Produktionssystem verbringt.
Wie WIP die Durchlaufzeit in der Fertigung beeinflusst
Betrachten wir eine Fabrik, die industrielle Steuerungseinheiten montiert.
Der Produktionsbereich stellt im Durchschnitt 100 Gutteile pro Arbeitstag fertig.
Anfangs befinden sich in der Fabrik durchschnittlich 300 Einheiten in der Montage, Prüfung und in Zwischenwarteschlangen.
Das Gesetz von Little verbindet den durchschnittlichen WIP, den Durchsatz und die Durchlaufzeit in einem stabilen Produktionssystem:
WIP = Durchsatz × Durchlaufzeit.
Umgestellt nach der Durchlaufzeit:
Durchlaufzeit = WIP ÷ Durchsatz.
Für das anfängliche Produktionssystem ergibt sich:
300 ÷ 100 = 3 Arbeitstage.
Eine durchschnittliche Einheit verbringt also 3 Arbeitstage zwischen dem Eintritt in den und dem Austritt aus dem Produktionsbereich.
Nun gibt das Management mehr Fertigungsaufträge frei, um die Montagestationen auszulasten.
Der durchschnittliche WIP steigt auf 600 Einheiten, aber die abschließende Prüfstation begrenzt den Durchsatz weiterhin auf 100 Gutteile pro Tag.
Die neue durchschnittliche Durchlaufzeit beträgt somit:
600 ÷ 100 = 6 Arbeitstage.
Die Fabrik hat ihren durchschnittlichen WIP verdoppelt und ihre durchschnittliche Produktionsdurchlaufzeit verdoppelt, ohne den täglichen Output zu steigern.
Warum mehr Aufträge den Output nicht steigern
Die abschließende Prüfstation kann nur 100 Einheiten pro Tag fertigstellen.
Die Freigabe von weiteren 300 Einheiten in die Montage ändert an dieser Grenze nichts. Es entsteht lediglich eine längere Warteschlange vor der Prüfung.
Die zusätzlichen Einheiten beanspruchen Stellfläche, erfordern Mehraufwand bei der Nachverfolgung und erschweren es den Planern zu erkennen, welche Aufträge der Fertigstellung am nächsten sind.
Das Ergebnis ist mehr unfertiger Bestand, nicht mehr fertige Produkte.
Stellen Sie sich ein Café vor, in dem der Barista 30 Getränke pro Stunde zubereiten kann. Wenn man 60 Kunden gleichzeitig bestellen lässt, erhöht das nicht die Kapazität des Baristas. Es erhöht lediglich die Anzahl der wartenden Personen.
Dasselbe Prinzip gilt für eine Produktionslinie mit einem Engpass an einer Arbeitsstation.
Mythos: Mehr Work in Progress bedeutet höhere Produktivität
Eine ausgelastete Arbeitsstation verbessert nicht zwangsläufig den Output des gesamten Produktionssystems.
Im Beispiel bleibt der Durchsatz bei einer Verdoppelung des WIP von 300 auf 600 Einheiten unverändert bei 100 Einheiten pro Tag.
Die zusätzlichen 300 Einheiten führen zu 3 zusätzlichen Arbeitstagen durchschnittlicher Durchlaufzeit.
Die Fabrik führt doppelt so viel unfertigen Bestand für denselben täglichen Produktionsoutput mit sich.
Der entscheidende Unterschied liegt zwischen der lokalen Anlagenauslastung und dem Gesamtdurchsatz des Systems.
Sollte die Fabrik den WIP sofort reduzieren?
Eine Reduzierung des WIP ist nur dann sinnvoll, wenn die verbleibende Arbeit den Engpass weiterhin kontinuierlich versorgt.
Gibt die Fabrik zu wenig Arbeit frei, gehen der Prüfstation eventuell die Einheiten aus. Der Durchsatz könnte dann unter 100 Einheiten pro Tag fallen.
Der Planer sollte daher den Engpass identifizieren, ihn vor Materialmangel schützen und steuern, wie viel Arbeit vorgelagert freigegeben wird.
Ein praktischer Ausgangspunkt ist der Vergleich des aktuellen WIP-Niveaus mit dem Durchsatz und der Durchlaufzeit, die die Fabrik benötigt.
Wenn beispielsweise die angestrebte durchschnittliche Durchlaufzeit 4 Arbeitstage bei 100 Einheiten pro Tag beträgt:
100 × 4 = 400 Einheiten durchschnittlicher WIP.
Das sind 200 Einheiten weniger als das aktuelle Niveau von 600 Einheiten.
Die Zahl von 400 Einheiten ist ein Planungsziel für den durchschnittlichen WIP, keine Garantie, dass jeder Auftrag innerhalb von vier Tagen fertiggestellt wird. Variabilität, unterschiedliche Arbeitspläne und die Verfügbarkeit von Engpässen beeinflussen weiterhin die einzelnen Fertigstellungszeiten.
Was Planer messen sollten
Der nützlichste Vergleich ist der zwischen dem durchschnittlichen WIP, dem tatsächlichen Durchsatz und der durchschnittlichen Durchlaufzeit über denselben Zeitraum.
In factory.online helfen Fertigungsaufträge, Arbeitsaufträge und Rückmeldungen den Planern, den Produktionsfortschritt zu überblicken. Die Feinplanung (Finite-Capacity Scheduling) kann zeigen, wie die Arbeit auf die Ressourcen verteilt ist und wo sich wahrscheinlich Warteschlangen bilden.
Wenn Aufträge mehr Zeit mit Warten als mit der Bearbeitung verbringen, lassen Sie uns gemeinsam prüfen, wie Ihre Produktionsplanung unfertige Arbeiten handhabt.
