

25 Mai 2026
Feinplanung: Warum Sortieren nach Liefertermin zu Verspätungen führt
Drei Aufträge wollen am Donnerstagnachmittag auf dieselbe Maschine, und die Sortierung nach Liefertermin macht einen zu spät. Erfahren Sie mehr über Vorwärts- und Rückwärtsterminierung, begrenzte Kapazität und die eingefrorene Zone.
Es ist Mittwoch. Drei Aufträge wollen am Donnerstagnachmittag auf dieselbe CNC-Maschine. Der Planer sortiert sie nach Liefertermin, den frühesten zuerst, weil das fair und naheliegend wirkt. Am Freitag steuert einer davon auf drei Tage Verspätung zu. Niemand war langsam. Die Sortierung war falsch.
Feinplanung heißt, genau festzulegen, wann jeder Arbeitsgang jedes Auftrags läuft, auf welcher Maschine und in welcher Reihenfolge – innerhalb der Kapazität, die das Werk wirklich hat. Die Produktionsplanung entscheidet was und wie viel für die kommenden Wochen, die Feinplanung entscheidet welche Maschine, welche Stunde. Wenn diese Grenze für Sie noch unscharf ist, entwirrt sie der Beitrag Produktionsplanung und Feinplanung.
Vorwärts- und Rückwärtsterminierung
Nehmen wir einen Auftrag, Nr. 1042, mit drei Arbeitsgängen: Sägen (1 Tag), CNC (2 Tage), Prüfen und Verpacken (1 Tag). Das Material ist am Montagmorgen im Werk. Der Kunde will die Ware Freitagabend.
Die Vorwärtsterminierung beginnt beim frühestmöglichen Termin und rechnet nach vorn: Sägen am Montag, CNC am Dienstag und Mittwoch, Prüfen am Donnerstag. Fertig am Donnerstagabend, einen Tag zu früh. Die Vorwärtsterminierung beantwortet: „Wann kann der Auftrag frühestens fertig sein?“
Die Rückwärtsterminierung beginnt beim Liefertermin und rechnet zurück: Prüfen am Freitag, CNC am Mittwoch und Donnerstag, Sägen am Dienstag. Start am Dienstag. Die Rückwärtsterminierung beantwortet: „Wann muss der Auftrag spätestens starten?“ Sie hält den WIP niedrig, weil nichts früher als nötig beginnt.
Die Differenz zwischen beiden, hier ein Tag, ist die Pufferzeit des Auftrags. Ein Auftrag mit fünf Tagen Pufferzeit kann warten. Ein Auftrag mit null Pufferzeit kann keine Stunde warten.
Das Risiko der Rückwärtsterminierung: Jeder Auftrag startet im letztmöglichen Moment, also macht ihn die erste Störung zu spät. Die meisten Feinplaner ermitteln den spätesten Start und ziehen die Arbeit dann dort etwas vor, wo Kapazität frei ist.
Warum das Sortieren nach Liefertermin zu Verspätungen führt
Zurück zum Donnerstag. Die CNC-Maschine ist ab 13:00 Uhr frei und läuft zwei Schichten, bis 21:00 Uhr. Drei Aufträge warten:
- A: 3 h auf der CNC-Maschine, dann 1 h Verpacken. Fällig Freitag, 12:00 Uhr.
- B: 2 h auf der CNC-Maschine, dann 2 h Prüfung. Fällig Freitag, 14:00 Uhr.
- C: 3 h auf der CNC-Maschine, dann Wärmebehandlung. Der Ofen wird einmal täglich um 18:00 Uhr beschickt und läuft über Nacht; C wird am Freitag geschliffen und versandt. Fällig Freitag, 16:00 Uhr.
Sortiert nach Liefertermin (A, B, C): A läuft 13:00–16:00 Uhr, B 16:00–18:00 Uhr, C 18:00–21:00 Uhr. C verpasst die Ofenbeschickung um 18:00 Uhr. Die nächste ist am Freitag um 18:00 Uhr, und ohne Wochenendschicht wird C am Montag versandt: drei Tage zu spät.
Sortiert nach spätestem Start (rückwärts terminiert): C muss bis 18:00 Uhr von der CNC-Maschine herunter sein, der späteste Start ist also 15:00 Uhr. A muss die CNC-Maschine erst bis Freitag, 11:00 Uhr, verlassen haben, B bis Freitag, 12:00 Uhr. Reihenfolge: C 13:00–16:00 Uhr, A 16:00–19:00 Uhr, B 19:00–21:00 Uhr. Alle drei gehen pünktlich raus.
Gleiche Maschine, gleiche Stunden, gleiche Aufträge. Der Liefertermin sagt Ihnen, wann der Kunde den Auftrag braucht. Er sagt Ihnen nicht, wann diese Maschine damit fertig sein muss. Das hängt von allem ab, was danach kommt, und nur eine Rückwärtsterminierung über den gesamten Arbeitsplan macht es sichtbar. Das ist auch der Grund, warum die Durchlaufzeit in der Fertigung vor allem aus Warten besteht: Das eigentliche Risiko von C war nie die CNC-Maschine. Es war die Warteschlange vor dem Ofen.
Planung gegen begrenzte und unbegrenzte Kapazität
Die MRP und viele ERP-Systeme planen gegen unbegrenzte Kapazität: Sie nehmen an, dass eine Maschine alles aufnehmen kann, was man ihr zuweist. Fragen Sie eine solche Planung nach dem Donnerstag, startet sie A, B und C alle um 13:00 Uhr nebeneinander, als könnte die CNC-Maschine drei Teile gleichzeitig bearbeiten. Acht Stunden Arbeit landen in den drei Stunden zwischen 13:00 und 16:00 Uhr. Jeder Auftrag erscheint pünktlich. Keiner ist es.
Die Feinplanung gegen begrenzte Kapazität setzt einen Arbeitsgang nur dort ein, wo der Maschinenkalender nach Schichten, Pausen, Wartung und bereits eingeplanter Arbeit Platz hat. Ist der Donnerstag voll, rückt der Arbeitsgang in das nächste freie Zeitfenster, und die Terminprüfung sagt Ihnen klar, dass der Auftrag zu spät kommt.
Denken Sie an den Unterschied zwischen einer To-do-Liste und einem Kalender. Eine To-do-Liste nimmt 40 Aufgaben für Montag an. Ein Kalender hat acht Stunden.
Die kapazitätstreue Feinplanung muss außerdem mehr berücksichtigen als Stunden:
- Reihenfolgeabhängige Rüstzeiten. Weiß nach Schwarz kann viel länger dauern als Schwarz nach Weiß; siehe Rüstoptimierung.
- Material. Ein Arbeitsgang kann nicht vor Ankunft seiner Komponenten starten, egal wie frei die Maschine ist.
Eine kapazitätstreue Feinplanung ist unbequemer anzusehen, weil sie Verspätungen früh zeigt. Genau darum geht es. Eine am Mittwoch entdeckte Verspätung ist ein Gespräch mit dem Kunden. Am Freitagnachmittag entdeckt, ist sie eine Entschuldigung.
Die eingefrorene Zone: Warum Sie nicht alles neu planen sollten
Eine gute Feinplanung ändert sich. Eine Feinplanung, die sich stündlich ändert, ist nutzlos. Die Bediener bereiten Werkzeuge vor, Material wird bereitgestellt, das Rüstteam plant seine Schicht. Dreht sich die Reihenfolge um 06:45 Uhr, ist all das verschwendet.
Die Fluggesellschaften haben das längst gelöst. Wochen vor dem Abflug können Sie Ihren Sitzplatz frei ändern, wenige Tage vorher mit Einschränkungen und am Gate gar nicht mehr. Niemand setzt beim Boarding 180 Passagiere um, weil einer einen Fensterplatz möchte.
Feinplaner arbeiten mit denselben drei Zonen:
- Eingefroren (typischerweise die nächsten ein bis zwei Schichten, manchmal Tage): keine Änderungen ohne Freigabe durch eine benannte Person. Ein Maschinenausfall, eine Qualitätssperre oder eine fehlende Komponente sind triftige Gründe, ein Anruf aus dem Vertrieb in der Regel nicht.
- Angetaut (etwa die nächste Woche): Änderungen der Reihenfolge sind erlaubt, wenn Material und Kapazität passen.
- Flüssig (danach): Alles darf sich bewegen. Hier werden neue Aufträge eingeplant.
Lange Rüstzeiten und Materialbereitstellung sprechen für eine längere eingefrorene Zone, eine flexible Montagezelle kommt mit wenigen Stunden aus.
Mythos: Häufigeres Umplanen ergibt eine bessere Feinplanung
Jede Änderung in der eingefrorenen Zone hat versteckte Kosten: neue Rüstvorgänge, doppelt bewegtes Material und Bediener, die der Liste nicht mehr trauen. Die Feinplanung sieht am Bildschirm besser aus und läuft in der Werkstatt schlechter.
Die Lösung ist eine Regel, kein klügerer Algorithmus: Planen Sie die flüssige Zone so oft um, wie Sie möchten, die angetaute Zone einmal täglich und die eingefrorene Zone nur im Ausnahmefall.
Wo Werkstattfertigung und Fertigungssteuerung ins Spiel kommen
Die eigentliche Schwierigkeit unterscheidet sich von Werk zu Werk. Bei Fließfertigung (Kabel, Extrusion, Lebensmittel) geht es um Reihenfolgen, die Umrüstungen reduzieren. In der Werkstattfertigung hat jeder Auftrag seinen eigenen Arbeitsplan über gemeinsam genutzte Maschinen, und die Wartezeit dominiert. Und überall wählt noch jemand an der Maschine den nächsten Auftrag aus, wenn die Realität vom Plan abweicht. Das ist die Fertigungssteuerung, mit eigenen Regeln.
So sieht es in factory.online aus
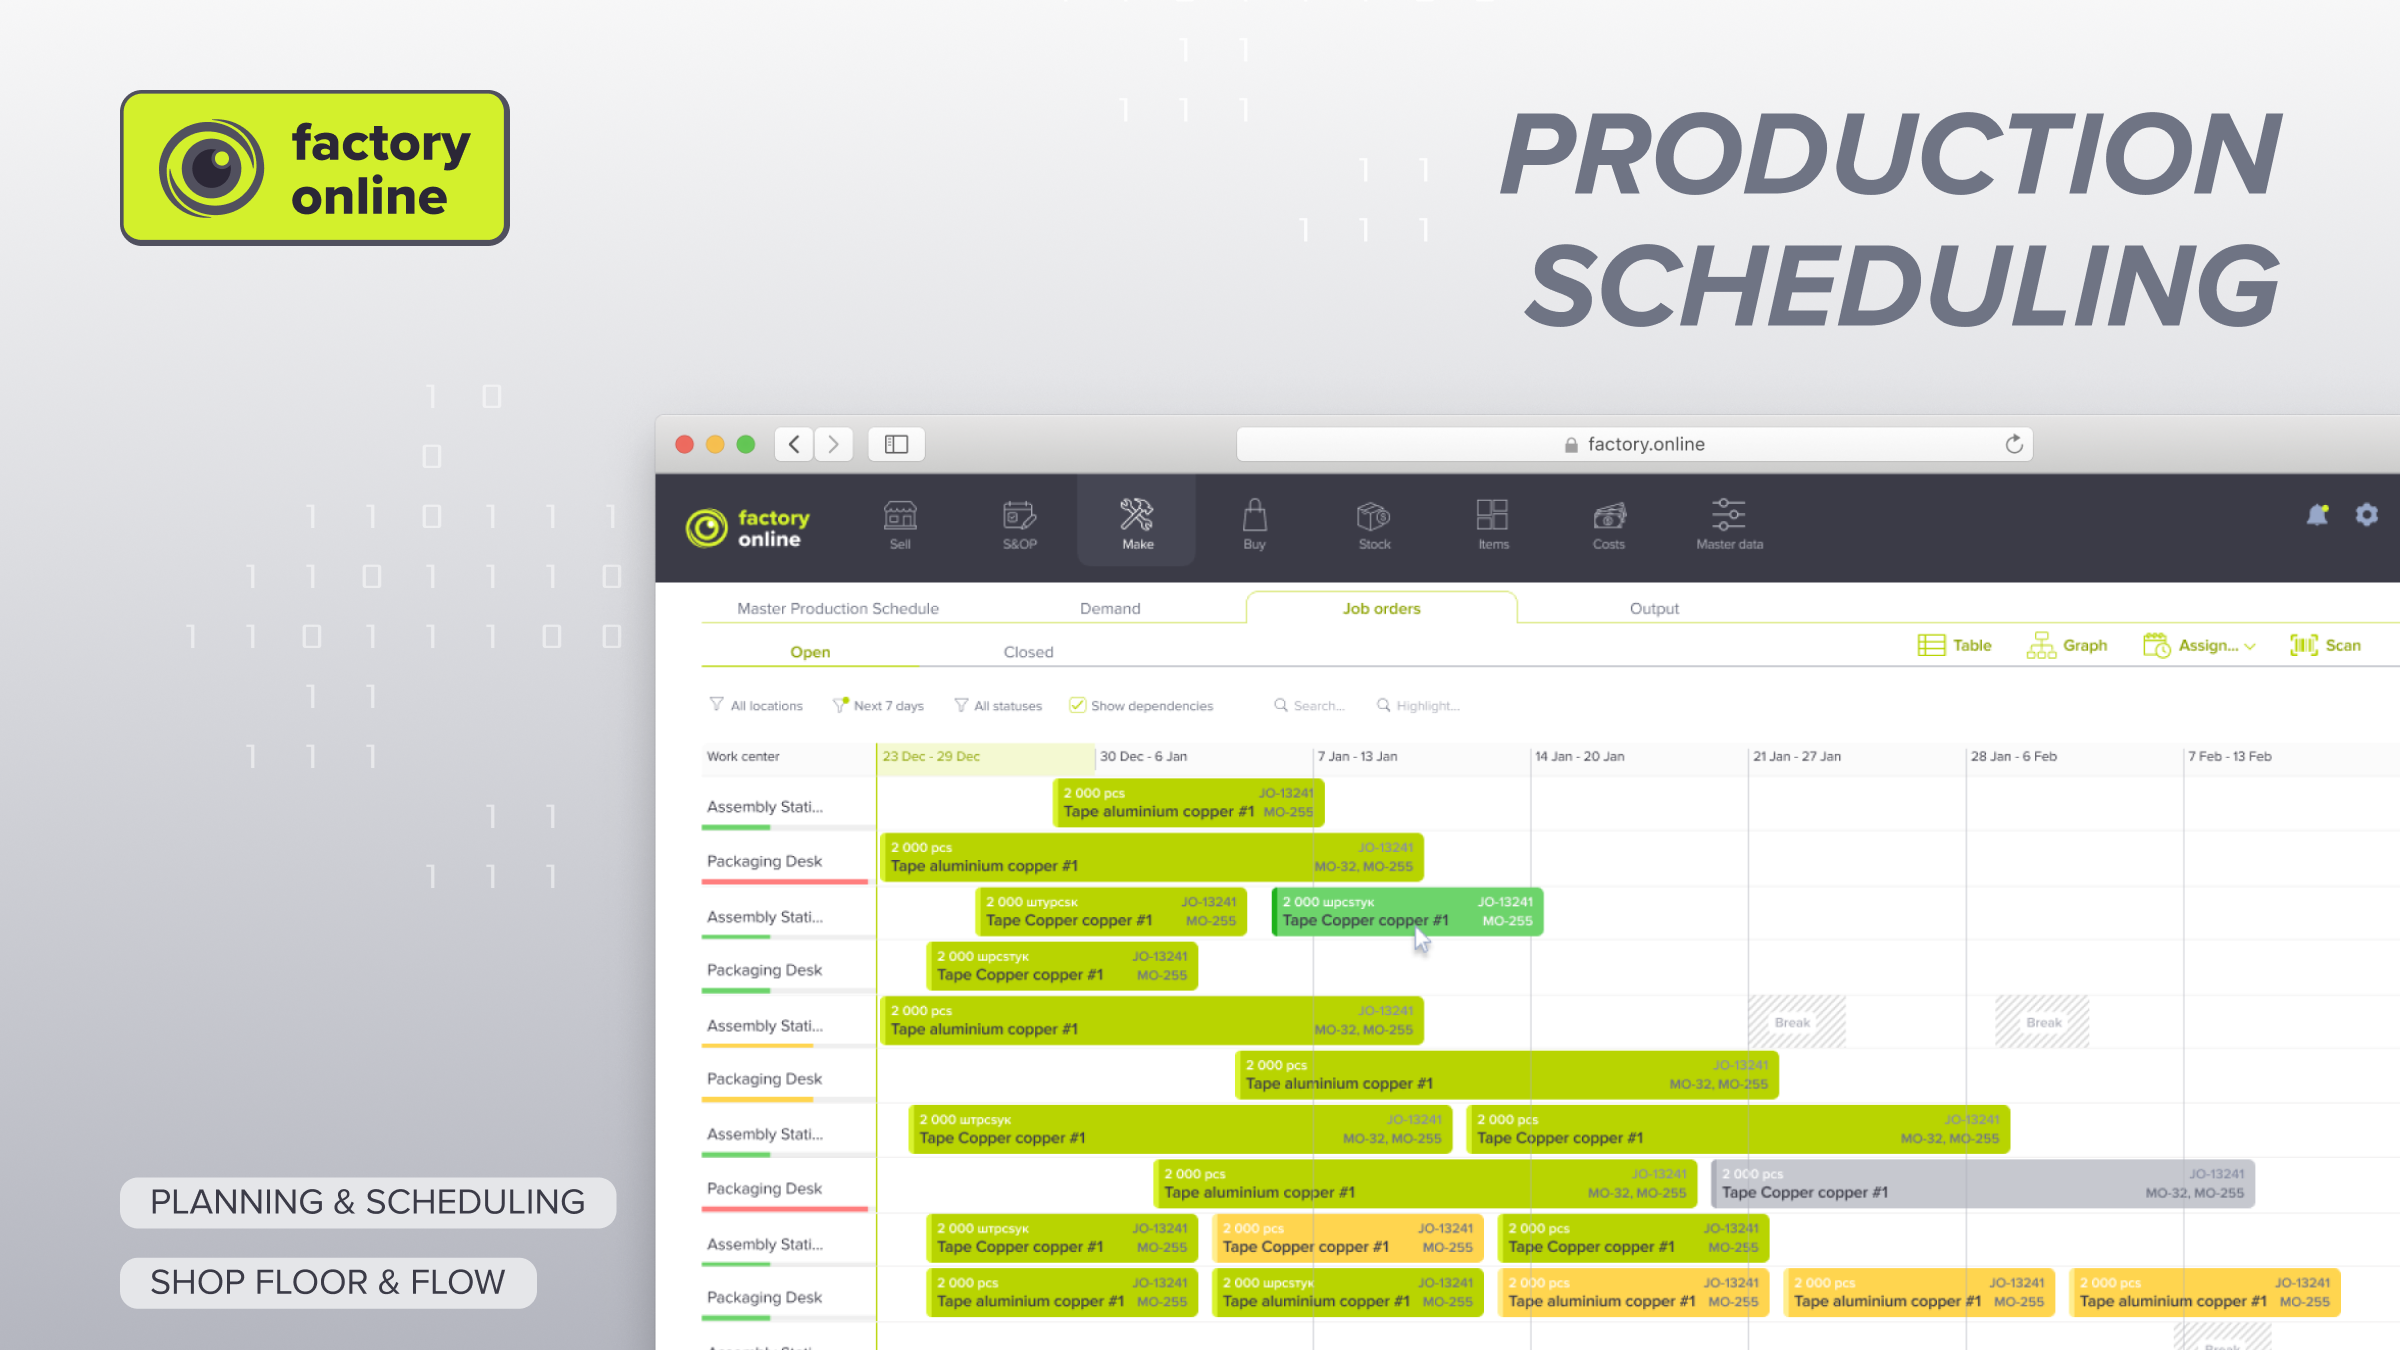
In factory.online sieht der Planer A, B und C als Balken in der CNC-Zeile des Gantt-Diagramms, geplant gegen begrenzte Kapazität auf Basis des Maschinenkalenders, und der Arbeitsgang Wärmebehandlung von C liegt in der Ofenzeile. Rutscht C hinter die Ofenbeschickung, verschiebt sich sein Fertigstellungstermin über den Liefertermin hinaus, und der Auftrag erscheint als verspätet, bevor jemand ein Teil bearbeitet hat. In einem Planungsszenario können Sie die andere Reihenfolge ausprobieren und die Liefertermine vergleichen, bevor die Arbeitsaufträge freigegeben werden.
Wenn Ihre Donnerstagnachmittage so aussehen, buchen Sie eine Demo – wir planen eine Ihrer echten Wochen durch.
