

23 Feb. 2026
Werkstattfertigung: Warum der Eilauftrag oft nicht früher fertig wird
Der Eilauftrag wurde an der Schleifmaschine vorgezogen und trotzdem am selben Tag versandt. Erfahren Sie, warum Wartezeiten die Durchlaufzeit bestimmen und wie Sie Eilaufträge wirksam beschleunigen.
Das dringende Reparaturteil kam am Montag. Sie haben es an der Schleifmaschine ganz nach vorn gezogen, und bis zum Mittag war es geschliffen. Dann lag es zwei Tage vor dem Härteofen, hinter einer Charge, die schon seit dem Wochenende wartete. Versandt wurde es am Donnerstag – genau an dem Tag, an dem es auch ohne jedes Eingreifen rausgegangen wäre.
Das ist kein Pech. So verhält sich eine Werkstattfertigung. Feinplanung in der Werkstattfertigung (Job Shop Scheduling) bedeutet, Aufträge, die jeweils ihren eigenen Weg durch gemeinsam genutzte Maschinen nehmen, so zu reihen, dass sie pünktlich fertig werden, ohne die Fertigung mit Umlaufbestand zu überschwemmen. Der Haken steckt im „eigenen Weg“: Eine Entscheidung an einer Maschine verändert die Warteschlange an jeder anderen.
Was die Werkstattfertigung anders macht
In einer Fließfertigung durchläuft jedes Produkt dieselben Maschinen in derselben Reihenfolge, und die einzige Frage ist die Reihenfolge der Aufträge. In der Werkstattfertigung geht Auftrag 1 von der Fräse zur Schleifmaschine, Auftrag 2 von der Schleifmaschine zur Fräse, Auftrag 3 von der Säge zur Fräse, dann in den Härteofen und zur Schleifmaschine. Die Maschinen werden geteilt, die Arbeitspläne kreuzen sich, und ein Auftrag verbringt den größten Teil seines Lebens damit, auf die nächste Maschine zu warten.
Dieses Warten ist die Wartezeit, und in vielen Werkstattfertigungen macht sie den Großteil der Durchlaufzeit aus. Die eigentliche Bearbeitung ist der kleine Teil.
Beispiel: 4 Aufträge, 2 Maschinen
Zwei Maschinen, eine Fräse (F) und eine Schleifmaschine (S). Vier Aufträge, alle zur Stunde 0 freigegeben:
- J1: F 3 h → S 2 h
- J2: S 4 h → F 1 h
- J3: F 3 h → S 3 h
- J4 (der Eilauftrag): S 2 h → F 2 h
Jede Maschine arbeitet nach dem Prinzip „wer zuerst kommt, wird zuerst bedient“; bei Gleichstand entscheidet die Auftragsnummer.
Plan A: keine Priorität. Schleifmaschine: J2 0–4, J4 4–6, J1 6–8, J3 8–11. Fräse: J1 0–3, J3 3–6, J2 6–7, J4 7–9. Fertigstellung: J1 8, J2 7, J3 11, J4 9.
Plan B: J4 nur an der Schleifmaschine vorziehen. Schleifmaschine: J4 0–2, J2 2–6, J1 6–8, J3 8–11. Fräse: J1 0–3, J3 3–6, J4 6–8, J2 8–9. Fertigstellung: J1 8, J2 9, J3 11, J4 8.
J4 ist an der Schleifmaschine vier Stunden nach vorn gesprungen und eine Stunde früher fertig. Warum? Er kam zur Stunde 2 an der Fräse an und wartete bis Stunde 6 hinter J1 und J3. Die Wartezeit hat sich verschoben, nicht aufgelöst. Gleichzeitig hat J2 zwei Stunden verloren.
Plan C: J4 auf dem gesamten Arbeitsplan als Eilauftrag kennzeichnen. Schleifmaschine wie in Plan B. Fräse: J1 0–3, J4 3–5, J3 5–8, J2 8–9. Fertigstellung: J1 8, J2 9, J3 11, J4 5.
Jetzt ist J4 vier Stunden früher fertig als in Plan A. Seine Durchlaufzeit sinkt von 9 Stunden (4 Bearbeitung, 5 Warten) auf 5 Stunden (4 Bearbeitung, 1 Warten). J3 wird weiterhin um 11 fertig, weil sich sein Platz an der Schleifmaschine nie geändert hat. J2 zahlt dieselben zwei Stunden wie in Plan B.
Die Lehre daraus: Wer einen Auftrag an einer Maschine beschleunigt, gewinnt nur so viel, wie die nächste Warteschlange zulässt. Wenn Sie einen Auftrag vorziehen, dann auf seinem gesamten Arbeitsplan – und legen Sie vorher fest, welcher Auftrag dafür bezahlt.
Wartezeit, erklärt am Flughafen
Die Sicherheitskontrolle am Flughafen ist eine Werkstattfertigung mit nur einem Arbeitsplan. Sind die Spuren halb ausgelastet, gehen Sie einfach durch. Sind sie fast voll, bildet sich eine Schlange, die in keinem Verhältnis zur Zahl der Reisenden zu stehen scheint.
Die Mathematik dahinter: Die Wartezeit wächst ungefähr mit u ÷ (1 − u), wobei u die Auslastung ist. Bei 80 % Auslastung beträgt der Faktor 0,8 ÷ 0,2 = 4. Bei 95 % sind es 0,95 ÷ 0,05 = 19. Fünfzehn Prozentpunkte mehr Auslastung, fast die fünffache Wartezeit.
Deshalb wird nicht mehr versandt, wenn Sie mehr Arbeit in die Fertigung freigeben – sie wartet nur länger. Little’s Law fasst denselben Gedanken in einer Zeile zusammen: Durchlaufzeit = WIP ÷ Durchsatz.
Mythos: 100 % Auslastung ist ein gutes Zeichen
Im Beispiel war die Schleifmaschine 11 von 11 Stunden belegt: 100 %. Sie war auch der Grund, warum jeder Eilauftrag von einem anderen Auftrag bezahlt werden musste. Es gab keine freie Stunde, um irgendetwas aufzufangen.
Eine Maschine mit 100 % Auslastung beweist nicht, dass das Werk effizient ist. Meist bedeutet es, dass diese Maschine der Engpass ist und sich jeder Auftrag der Werkstatt vor ihr anstellt. Die Fräse, 9 von 11 Stunden belegt, hatte Pufferzeit – und Pufferzeit macht einen Eilauftrag erst möglich, ohne zwei andere Aufträge zu gefährden. Wie Sie den echten Engpass finden und schützen, lesen Sie im Beitrag Fertigungsoptimierung beginnt am Engpass.
Die praktische Regel: Halten Sie Nicht-Engpass-Maschinen bewusst unter Volllast, und geben Sie nicht mehr Arbeit frei, als der Engpass fertigstellen kann.
Vier Gewohnheiten guter Feinplaner in der Werkstattfertigung
- Planen Sie Arbeitsgänge, nicht Aufträge. Der Liefertermin hängt am Auftrag, die Verzögerungen entstehen in den Arbeitsgängen.
- Schauen Sie eine Maschine voraus. Bevor Sie einen Auftrag an der Schleifmaschine verschieben, prüfen Sie die Warteschlange an seiner nächsten Maschine.
- Steuern Sie die Freigabe. Wer einen Auftrag früher startet, wird selten früher fertig; die Warteschlange wird nur länger.
- Legen Sie fest, wer zahlt. Jeder Eilauftrag hat seinen Preis. Benennen Sie den Auftrag, der sich verschiebt, bevor Sie beschleunigen – nicht danach.
Die allgemeinen Prinzipien dahinter, etwa Rückwärtsterminierung und die eingefrorene Zone, finden Sie im Leitfaden zur Feinplanung. Wie ein Maschinenbediener den nächsten Auftrag wählt, wenn mehrere warten, ist eine eigene Frage – sie wird im Beitrag zur Fertigungssteuerung behandelt.
So sieht es in factory.online aus
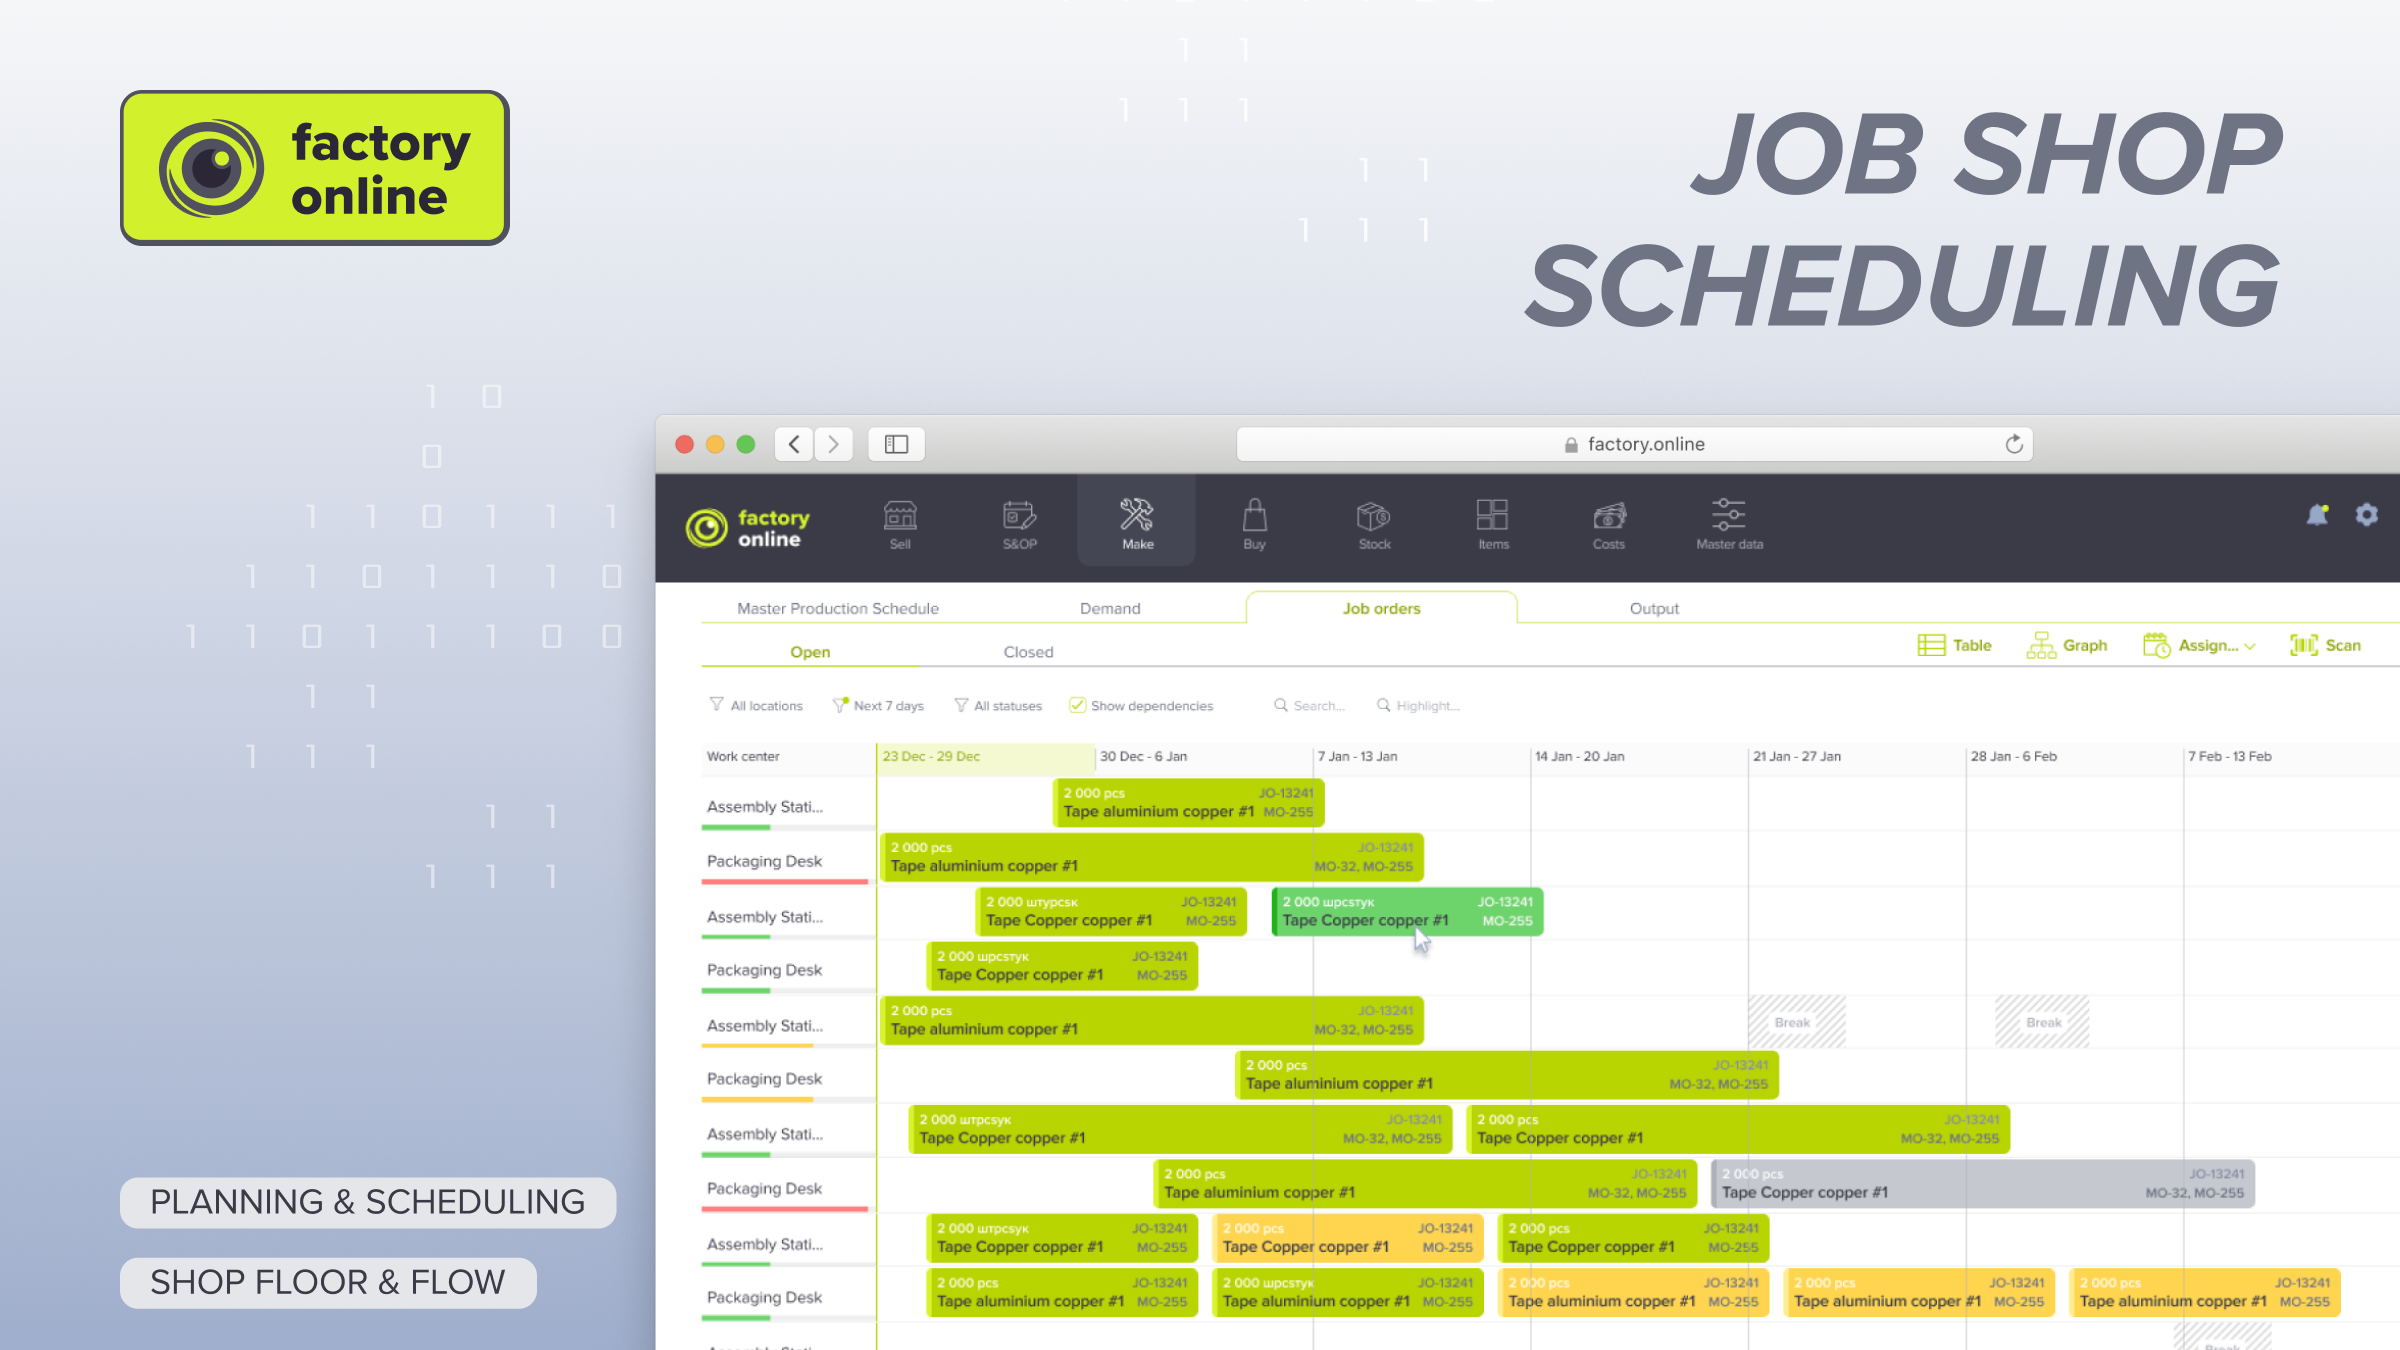
In factory.online liegt jeder Arbeitsgang in der Gantt-Zeile seiner Maschine, geplant gegen begrenzte Kapazität. Der Planer sieht den Balken von J4 an der Schleifmaschine und an der Fräse gleichzeitig. Ziehen Sie J4 an der Schleifmaschine vor, ist die Lücke vor seinem Fräs-Arbeitsgang sofort im Diagramm zu sehen. Mit einem Planungsszenario vergleichen Sie Plan B und Plan C – einschließlich der Folgen für J2 –, bevor die Arbeitsaufträge in die Fertigung gehen.
kafaa.ai unterstützt die Termin- und Reihenfolgeplanung in der Werkstattfertigung unter Produktionsrestriktionen. Es hilft beim Vergleich von Alternativen, wenn Maschinenverfügbarkeit, Rüstverluste und Lieferprioritäten gemeinsam berücksichtigt werden müssen.
Wenn Ihre Eilaufträge immer wieder an dem Tag rausgehen, an dem sie ohnehin rausgegangen wären, sehen wir uns Ihre Arbeitspläne gemeinsam an.
