

4 Nov. 2026
Bestandsgenauigkeit: Warum 500 Teile auf Lager die Produktion stoppen können
Der Bericht zeigt 500 Gehäuse, aber nur 180 sind für einen Auftrag über 300 Stück verfügbar. Erfahren Sie, wie Reservierungen und Qualitätssperren die Einkaufsentscheidung verändern.
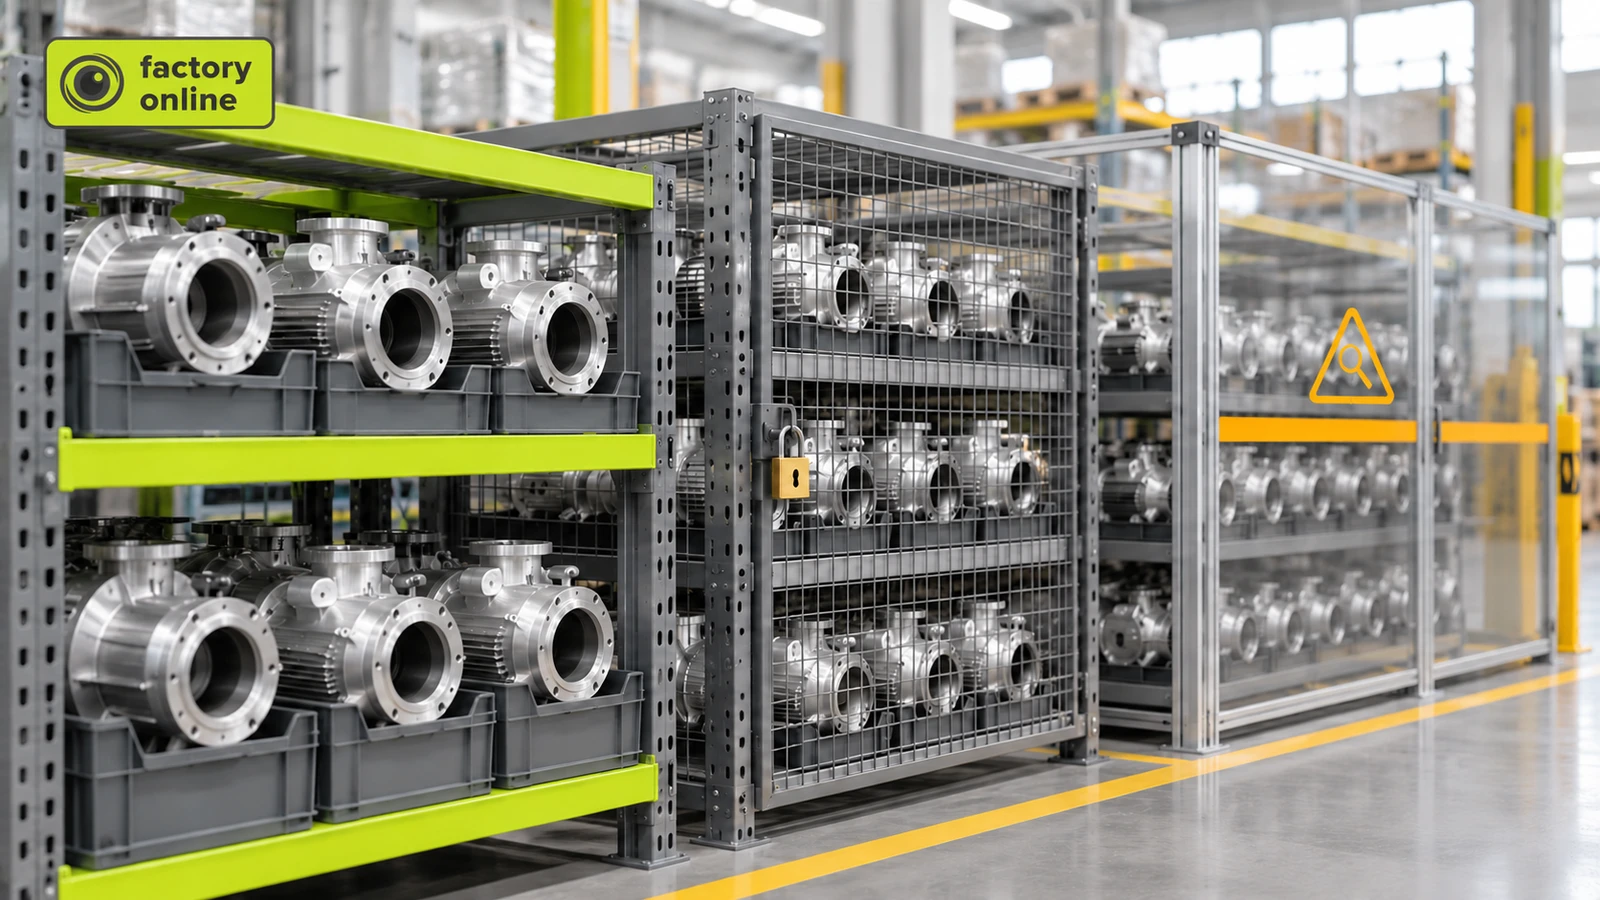
Der Bestandsbericht zeigt 500 Motorgehäuse. Ein Produktionsauftrag benötigt 300, und der Planer gibt ihn frei. Zwei Stunden später meldet das Lager, dass nur 180 Gehäuse ausgegeben werden können.
Der gezählte Lagerbestand war korrekt. Die Produktionsentscheidung war es nicht.
Bestandsgenauigkeit beschreibt, wie genau der erfasste Bestand mit dem tatsächlichen physischen Bestand im Unternehmen übereinstimmt. Ein genauer physischer Bestand bedeutet jedoch nicht automatisch, dass das Material auch für einen neuen Produktionsauftrag verfügbar ist.
Physischer Bestand ist nicht gleich verfügbarer Bestand
Ein Lager kann physisch Material enthalten, das für einen bestimmten Auftrag nicht verwendet werden kann.
Ein Teil des Bestands ist möglicherweise bereits für einen anderen Auftrag reserviert. Ein anderer Teil befindet sich vielleicht in der Qualitätsprüfung. Wieder andere Mengen lagern an Orten, von denen sie nicht sofort entnommen werden können.
Stellen Sie sich eine Fabrik vor, die Industriepumpen montiert.
Ihr Lagersystem meldet 500 Motorgehäuse.
Der Bestand setzt sich wie folgt zusammen:
- 180 frei verwendbare Gehäuse, die für neue Aufträge zur Verfügung stehen.
- 200 Gehäuse, die bereits für einen bestehenden Produktionsauftrag reserviert sind.
- 120 Gehäuse, die für die Qualitätsprüfung gesperrt sind.
Die physische Summe ist korrekt:
180 + 200 + 120 = 500 Gehäuse.
Hingegen beträgt die für den neuen Produktionsauftrag verfügbare Menge nur 180 Stück.
Der neue Auftrag benötigt 300 Gehäuse.
300 − 180 = 120 Gehäuse Fehlbestand.
Das Lager hat kein Zählproblem. Es hat ein Verfügbarkeitsproblem.
Warum die nächste Bestellung den Engpass vielleicht nicht löst
Ein Planer sieht den Fehlbestand von 120 Einheiten und zieht in Erwägung, weitere 120 Gehäuse zu bestellen.
Aber der Einkauf ist nicht zwingend die schnellste Lösung.
Angenommen, die 120 Gehäuse in der Qualitätsprüfung warten auf eine Freigabe, die noch vor dem Start des neuen Auftrags abgeschlossen werden kann.
Wenn alle 120 die Prüfung bestehen und freigegeben werden, sieht der verfügbare Bestand wie folgt aus:
180 + 120 = 300 Gehäuse.
Der neue Auftrag kann ohne zusätzliche Bestellung bedient werden.
Sollten 20 Gehäuse die Prüfung nicht bestehen, werden nur 100 freigegeben:
180 + 100 = 280 Gehäuse.
Der verbleibende Fehlbestand beträgt:
300 − 280 = 20 Gehäuse.
Die Einkaufsentscheidung hat sich von 120 Einheiten auf 20 reduziert.
Vor der Bestellung sollte der Planer prüfen, wann die Qualitätsprüfung abgeschlossen ist, ob das freigegebene Material für den Auftrag geeignet ist und ob ankommende Lieferungen rechtzeitig vor Produktionsbeginn eintreffen können.
Mythos: Eine korrekte Inventur verhindert Materialengpässe
Eine Bestandszählung verifiziert Mengen. Sie stellt nicht fest, ob diese Mengen frei verfügbar sind.
Stellen Sie sich vor, Sie haben 500 € auf Ihrem Bankkonto. Wenn 200 € für die Miete reserviert sind und 120 € für eine anstehende Rechnung benötigt werden, können Sie nicht einfach die vollen 500 € für etwas anderes ausgeben.
Der Kontostand ist korrekt. Der für einen Neukauf verfügbare Betrag ist jedoch ein anderer.
Der Lagerbestand in der Fertigung funktioniert ganz ähnlich.
Eine genaue physische Zählung ist notwendig, aber der Planer benötigt auch verlässliche Informationen über Reservierungen, Sperrbestände und erwartete Wareneingänge.
Wie Sie Engpässe vor Produktionsstart sichtbar machen
Der Produktionsauftrag sollte nicht allein auf Basis des physischen Gesamtbestands freigegeben werden.
Ein Planer sollte den frei verwendbaren Bestand ermitteln, die für andere Aufträge reservierten Mengen abziehen und prüfen, wann gesperrtes oder im Zulauf befindliches Material verfügbar wird.
In factory.online kann MRP den Fertigungsbedarf mit dem Bestand, offenen Bestellungen und Engpässen auf Auftragsebene verknüpfen. Lagerorte und Qualitätssperren helfen dabei, physisch vorhandenes Material von sofort einsatzbereitem Material zu unterscheiden.
Das Ergebnis ist eine fundierte Einkaufs- und Produktionsentscheidung, die auf der tatsächlich nutzbaren Menge basiert.
Wenn Ihr Bestandsbericht ausreichend Material anzeigt, die Produktion aber dennoch auf Teile wartet, lassen Sie uns gemeinsam prüfen, wie Engpässe in Ihrer Planung sichtbar gemacht werden können.
