

7 sept. 2026
Optimisation de la production : votre machine la plus chargée vous ment
Trois machines produisent 100, 60 et 80 unités par heure. L'usine en produit 60. Découvrez pourquoi une heure perdue au goulot coûte de l'argent et pourquoi une heure gagnée ailleurs est un mirage.
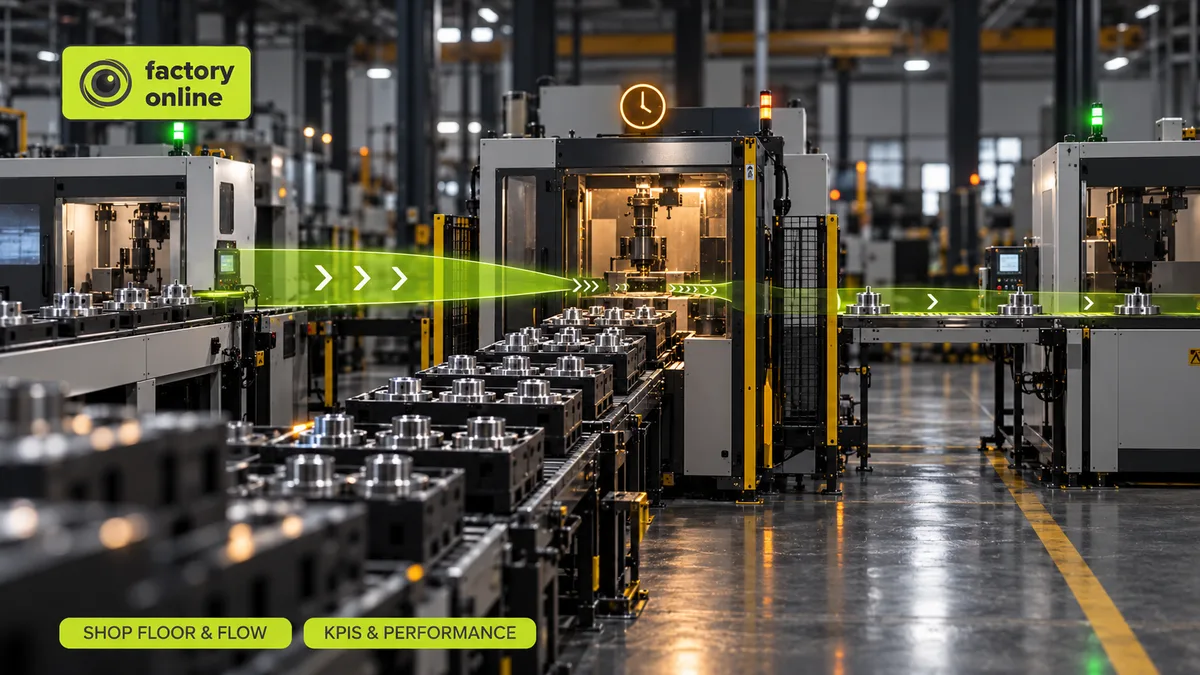
Trois machines sont alignées. La première peut traiter 100 unités par heure, la deuxième 60, la troisième 80. Chaque unité passe par les trois. Combien d'unités par heure l'usine produit-elle ?
Soixante. Pas 80, la moyenne. Pas 100, la plus rapide. La ligne avance au rythme de son étape la plus lente, et tout le reste est de la capacité excédentaire qui ne peut pas atteindre le client. C'est par cette idée que l'optimisation de la production devrait commencer : améliorer le débit, le coût ou le délai de toute l'usine en trouvant la ressource unique qui la limite, le goulot d'étranglement, et en organisant tout le reste autour d'elle. Améliorer d'abord une autre machine ne change en général rien sur le quai d'expédition.
Le But, ou comment un roman a changé les usines
En 1984, Eliyahu Goldratt, physicien israélien, publie Le But (The Goal), un livre de management écrit sous forme de roman. Le directeur d'usine Alex Rogo a trois mois pour sauver son site. Lors d'une randonnée de week-end avec une troupe de scouts, il remarque que toute la troupe ne peut pas marcher plus vite qu'Herbie, le garçon le plus lent, et que les écarts dans la colonne ne cessent de grandir, quelle que soit la vitesse des enfants de tête. Il comprend que son usine fonctionne de la même façon.
L'idée est devenue la théorie des contraintes (TOC). Son cœur tient en une phrase : tout système a au moins une contrainte, et le débit du système est le débit de la contrainte.
La version de tous les jours, c'est une autoroute où trois voies se réduisent à une seule. Élargir la partie à trois voies ne raccourcit en rien votre trajet.
Un exemple chiffré : 100, 60, 80
Appelons les machines découpe (100/h), soudage (60/h) et peinture (80/h), et faisons-les tourner sur un poste de 8 heures. Chaque unité rapporte 50 $ de marge sur coûts variables (throughput) : prix de vente moins coût matière.
- Production de l'usine : 60 × 8 = 480 unités par poste, soit 24 000 $ de marge.
- Perdre une heure au soudage (une panne, un opérateur en retard, un long changement de série) : l'usine produit 420 unités. Cette heure a coûté 60 × 50 $ = 3 000 $, perdus pour de bon.
- Perdre une heure à la découpe : la découpe peut encore produire 700 unités dans les 7 heures restantes, bien plus que ce que le soudage peut absorber. La production reste à 480. Coût de l'heure perdue : zéro, tant que quelques pièces attendent devant le soudage.
- Gagner une heure à la peinture grâce à une amélioration astucieuse : la peinture était déjà à l'arrêt 2 heures par poste, en attendant le soudage. Désormais, elle l'est 3 heures. Le gain est un mirage.
La formule de Goldratt mérite d'être retenue : une heure perdue sur le goulot est une heure perdue pour tout le système ; une heure gagnée sur un non-goulot est un mirage.
Idée reçue : chaque machine devrait tourner à 100 %
C'est là que la machine la plus chargée commence à mentir. Dans notre exemple, la découpe peut tourner à plein régime, et son rapport de taux d'utilisation sera superbe. Mais elle produit 100 unités par heure pour un poste de soudage qui en absorbe 60. Les 40 autres s'empilent chaque heure : 320 unités d'en-cours à la fin du poste, toutes achetées, découpées, stockées et en attente. La machine la plus chargée du rapport n'est pas la plus importante. C'est simplement celle qui fait la plus grosse pile.
Un non-goulot doit rester inactif une partie du temps. Ce temps d'inactivité n'est pas du gaspillage. C'est la capacité de réserve qui lui permet de rattraper le retard après un aléa et de continuer à alimenter le goulot. Le coût de la pile est détaillé dans l'article en-cours et loi de Little : plus de travail dans le système signifie des délais plus longs, pas davantage de production.
L'optimisation de la production en cinq étapes
La TOC transforme l'idée en routine :
- Identifier la contrainte. Cherchez la ressource devant laquelle une file d'attente est permanente et après laquelle les machines attendent. Sur le papier, la planification globale des capacités (RCCP) montre quel poste de charge est chargé au-delà de 100 %, en heures et non en unités.
- Exploiter la contrainte : en tirer chaque minute. Si le soudage s'arrête 45 minutes par poste pour les pauses, décalez les pauses. Cela fait 0,75 × 60 = 45 unités de plus par poste, 2 250 $, gratuitement. C'est sur cette machine-là que l'optimisation des changements de série rapporte le plus.
- Subordonner tout le reste. Lancez le travail au rythme de la contrainte, pas à celui de la machine la plus rapide. Gardez un petit stock tampon devant le soudage pour qu'il ne manque jamais de travail.
- Élever la contrainte. C'est seulement maintenant qu'on dépense de l'argent : un deuxième poste de soudage, une équipe de plus, un sous-traitant.
- Recommencer. Dès que le soudage produit 90 unités par heure, la peinture à 80 devient la nouvelle contrainte.
Où se cache le goulot
Sur une ligne droite, le goulot est facile à repérer. Dans une usine aux gammes multiples, il se déplace avec le mix produits : les commandes de cette semaine chargent la presse, celles de la semaine prochaine le banc d'essai. C'est pourquoi l'ordonnancement en atelier à la commande est plus difficile qu'il n'y paraît. Mesurez d'abord le TRS (OEE) de la contrainte : 5 points gagnés là peuvent valoir plus que 20 points sur une machine qui attend du travail.
FAQ
Le goulot est-il toujours la machine la plus lente ? C'est la ressource dont la capacité est la plus faible par rapport à la charge. Une machine rapide par laquelle passent tous les produits peut être la contrainte.
Un goulot peut-il se trouver hors de la production ? Oui. Le contrôle, un régleur unique, un fournisseur, voire l'équipe commerciale, peuvent être la contrainte.
Comment cela se présente dans factory.online
Dans factory.online, la RCCP affiche la charge par poste de charge pour les semaines à venir : le planificateur voit le soudage à 125 % pendant que la découpe est à 70 %. Le Gantt à capacité finie ordonnance ensuite le travail autour des heures réelles du poste de soudage, et un scénario de planification permet de tester l'effet d'une équipe supplémentaire sur cette seule machine sur les commandes en retard.
kafaa.ai traite l’ordonnancement et le séquencement en atelier sous contraintes de production. Il aide à comparer les options lorsque disponibilité des machines, pertes de réglage et priorités de livraison doivent être examinées ensemble.
Si vos rapports de taux d'utilisation sont superbes et vos livraisons non, demandez une démo et apportez le rapport.
