

23 févr. 2026
Ordonnancement job shop : pourquoi l'ordre urgent ne finit pas plus tôt
Vous avez fait passer un ordre en tête sur la rectifieuse, et il est parti le même jour. Découvrez pourquoi le temps d'attente fait le délai en atelier à la commande, et comment accélérer vraiment un ordre.
La pièce de rechange urgente est arrivée lundi. Vous l'avez fait passer en tête de file sur la rectifieuse, et elle était rectifiée avant midi. Puis elle a attendu deux jours devant le four de traitement thermique, derrière un lot qui patientait depuis le week-end. Elle est partie jeudi, le jour même où elle serait partie si vous n'aviez rien fait.
Ce n'est pas de la malchance. C'est ainsi que fonctionne un atelier à la commande. L'ordonnancement d'un atelier à la commande (job shop) consiste à séquencer des ordres qui suivent chacun leur propre gamme à travers un ensemble de machines partagées, pour qu'ils se terminent à temps sans inonder l'atelier d'en-cours. Tout se joue dans « leur propre gamme » : une décision prise sur une machine modifie la file d'attente de toutes les autres.
Ce qui distingue un atelier à la commande
Sur une ligne de production, chaque produit passe par les mêmes machines dans le même ordre, et la seule question est la séquence. Dans un atelier à la commande, l'ordre 1 passe fraiseuse → rectifieuse, l'ordre 2 rectifieuse → fraiseuse, l'ordre 3 scie → fraiseuse → traitement thermique → rectifieuse. Les machines sont partagées, les gammes se croisent, et un ordre passe l'essentiel de sa vie à attendre la machine suivante.
Cette attente, c'est le temps d'attente en file, et dans beaucoup d'ateliers il représente la plus grande partie du délai. Le travail lui-même n'en est qu'une petite part.
Exemple d'ordonnancement : 4 ordres, 2 machines
Deux machines, une fraiseuse (F) et une rectifieuse (R). Quatre ordres, tous lancés à l'heure 0 :
- J1 : F 3 h → R 2 h
- J2 : R 4 h → F 1 h
- J3 : F 3 h → R 3 h
- J4 (l'ordre urgent) : R 2 h → F 2 h
Chaque machine travaille en premier arrivé, premier servi ; à égalité, le numéro d'ordre le plus petit passe d'abord.
Plan A : aucune priorité. Rectifieuse : J2 0–4, J4 4–6, J1 6–8, J3 8–11. Fraiseuse : J1 0–3, J3 3–6, J2 6–7, J4 7–9. Heures de fin : J1 8, J2 7, J3 11, J4 9.
Plan B : J4 passe en tête sur la rectifieuse uniquement. Rectifieuse : J4 0–2, J2 2–6, J1 6–8, J3 8–11. Fraiseuse : J1 0–3, J3 3–6, J4 6–8, J2 8–9. Heures de fin : J1 8, J2 9, J3 11, J4 8.
J4 a gagné quatre heures sur la rectifieuse et n'a fini qu'une heure plus tôt. Pourquoi ? Il est arrivé à la fraiseuse à l'heure 2 et y a attendu jusqu'à l'heure 6, derrière J1 et J3. L'attente s'est déplacée ; elle n'a pas disparu. Pendant ce temps, J2 a perdu deux heures.
Plan C : J4 est marqué urgent sur toute sa gamme. Rectifieuse comme dans le plan B. Fraiseuse : J1 0–3, J4 3–5, J3 5–8, J2 8–9. Heures de fin : J1 8, J2 9, J3 11, J4 5.
Cette fois, J4 finit quatre heures plus tôt que dans le plan A. Son délai passe de 9 heures (4 de travail, 5 d'attente) à 5 heures (4 de travail, 1 d'attente). J3 finit toujours à 11, car son créneau sur la rectifieuse n'a pas bougé. J2 paie les mêmes deux heures que dans le plan B.
La leçon : accélérer un ordre sur une machine ne rapporte que ce que la file suivante veut bien laisser passer. Si vous accélérez un ordre, faites-le sur toute sa gamme, et décidez à l'avance quel ordre en paiera le prix.
Le temps d'attente, expliqué à l'aéroport
Le contrôle de sûreté d'un aéroport est un atelier avec une seule gamme. Quand les files sont à moitié occupées, vous passez directement. Quand elles sont presque pleines, il se forme une queue sans commune mesure avec le nombre de voyageurs.
Le calcul derrière : l'attente croît à peu près comme u ÷ (1 − u), où u est le taux d'utilisation. À 80 % de charge, le facteur vaut 0,8 ÷ 0,2 = 4. À 95 %, il vaut 0,95 ÷ 0,05 = 19. Quinze points de charge en plus, presque cinq fois plus d'attente.
C'est pourquoi lancer davantage de travail dans l'atelier ne fait pas sortir davantage de pièces : le travail attend simplement plus longtemps. La loi de Little résume la même idée en une ligne : délai = en-cours ÷ débit.
Idée reçue : 100 % de charge, c'est bon signe
Dans l'exemple, la rectifieuse a tourné 11 heures sur 11 : 100 %. C'est aussi pour cette raison que chaque urgence devait être payée par un autre ordre. Il n'y avait aucune heure libre pour absorber quoi que ce soit.
Une machine chargée à 100 % ne prouve pas que l'usine est efficace. En général, cela signifie que cette machine est le goulot d'étranglement et que tous les ordres de l'atelier font la queue devant elle. La fraiseuse, occupée 9 heures sur 11, avait de la marge, et c'est cette marge qui permet une urgence sans casser deux autres commandes. Comment trouver et protéger la vraie contrainte : c'est l'objet de l'article l'optimisation de la production commence au goulot d'étranglement.
La règle pratique : maintenez volontairement les machines non goulots en dessous de la pleine charge, et ne lancez pas plus de travail que le goulot ne peut en terminer.
Quatre habitudes des bons ordonnanceurs
- Ordonnancez des opérations, pas des commandes. La date d'échéance est portée par la commande ; les retards naissent dans les opérations.
- Regardez une machine plus loin. Avant de déplacer un ordre sur la rectifieuse, vérifiez la file d'attente de sa machine suivante.
- Maîtrisez le lancement. Commencer un ordre plus tôt le termine rarement plus tôt ; cela allonge surtout la file.
- Décidez qui paie. Chaque urgence a un coût. Désignez l'ordre qui prendra du retard avant d'accélérer, pas après.
Les principes généraux, comme l'ordonnancement au plus tard et la zone figée, sont présentés dans le guide de l'ordonnancement de la production. La façon dont un opérateur choisit l'ordre suivant quand plusieurs attendent est une autre question, traitée dans l'article sur le lancement en production.
Comment cela se présente dans factory.online
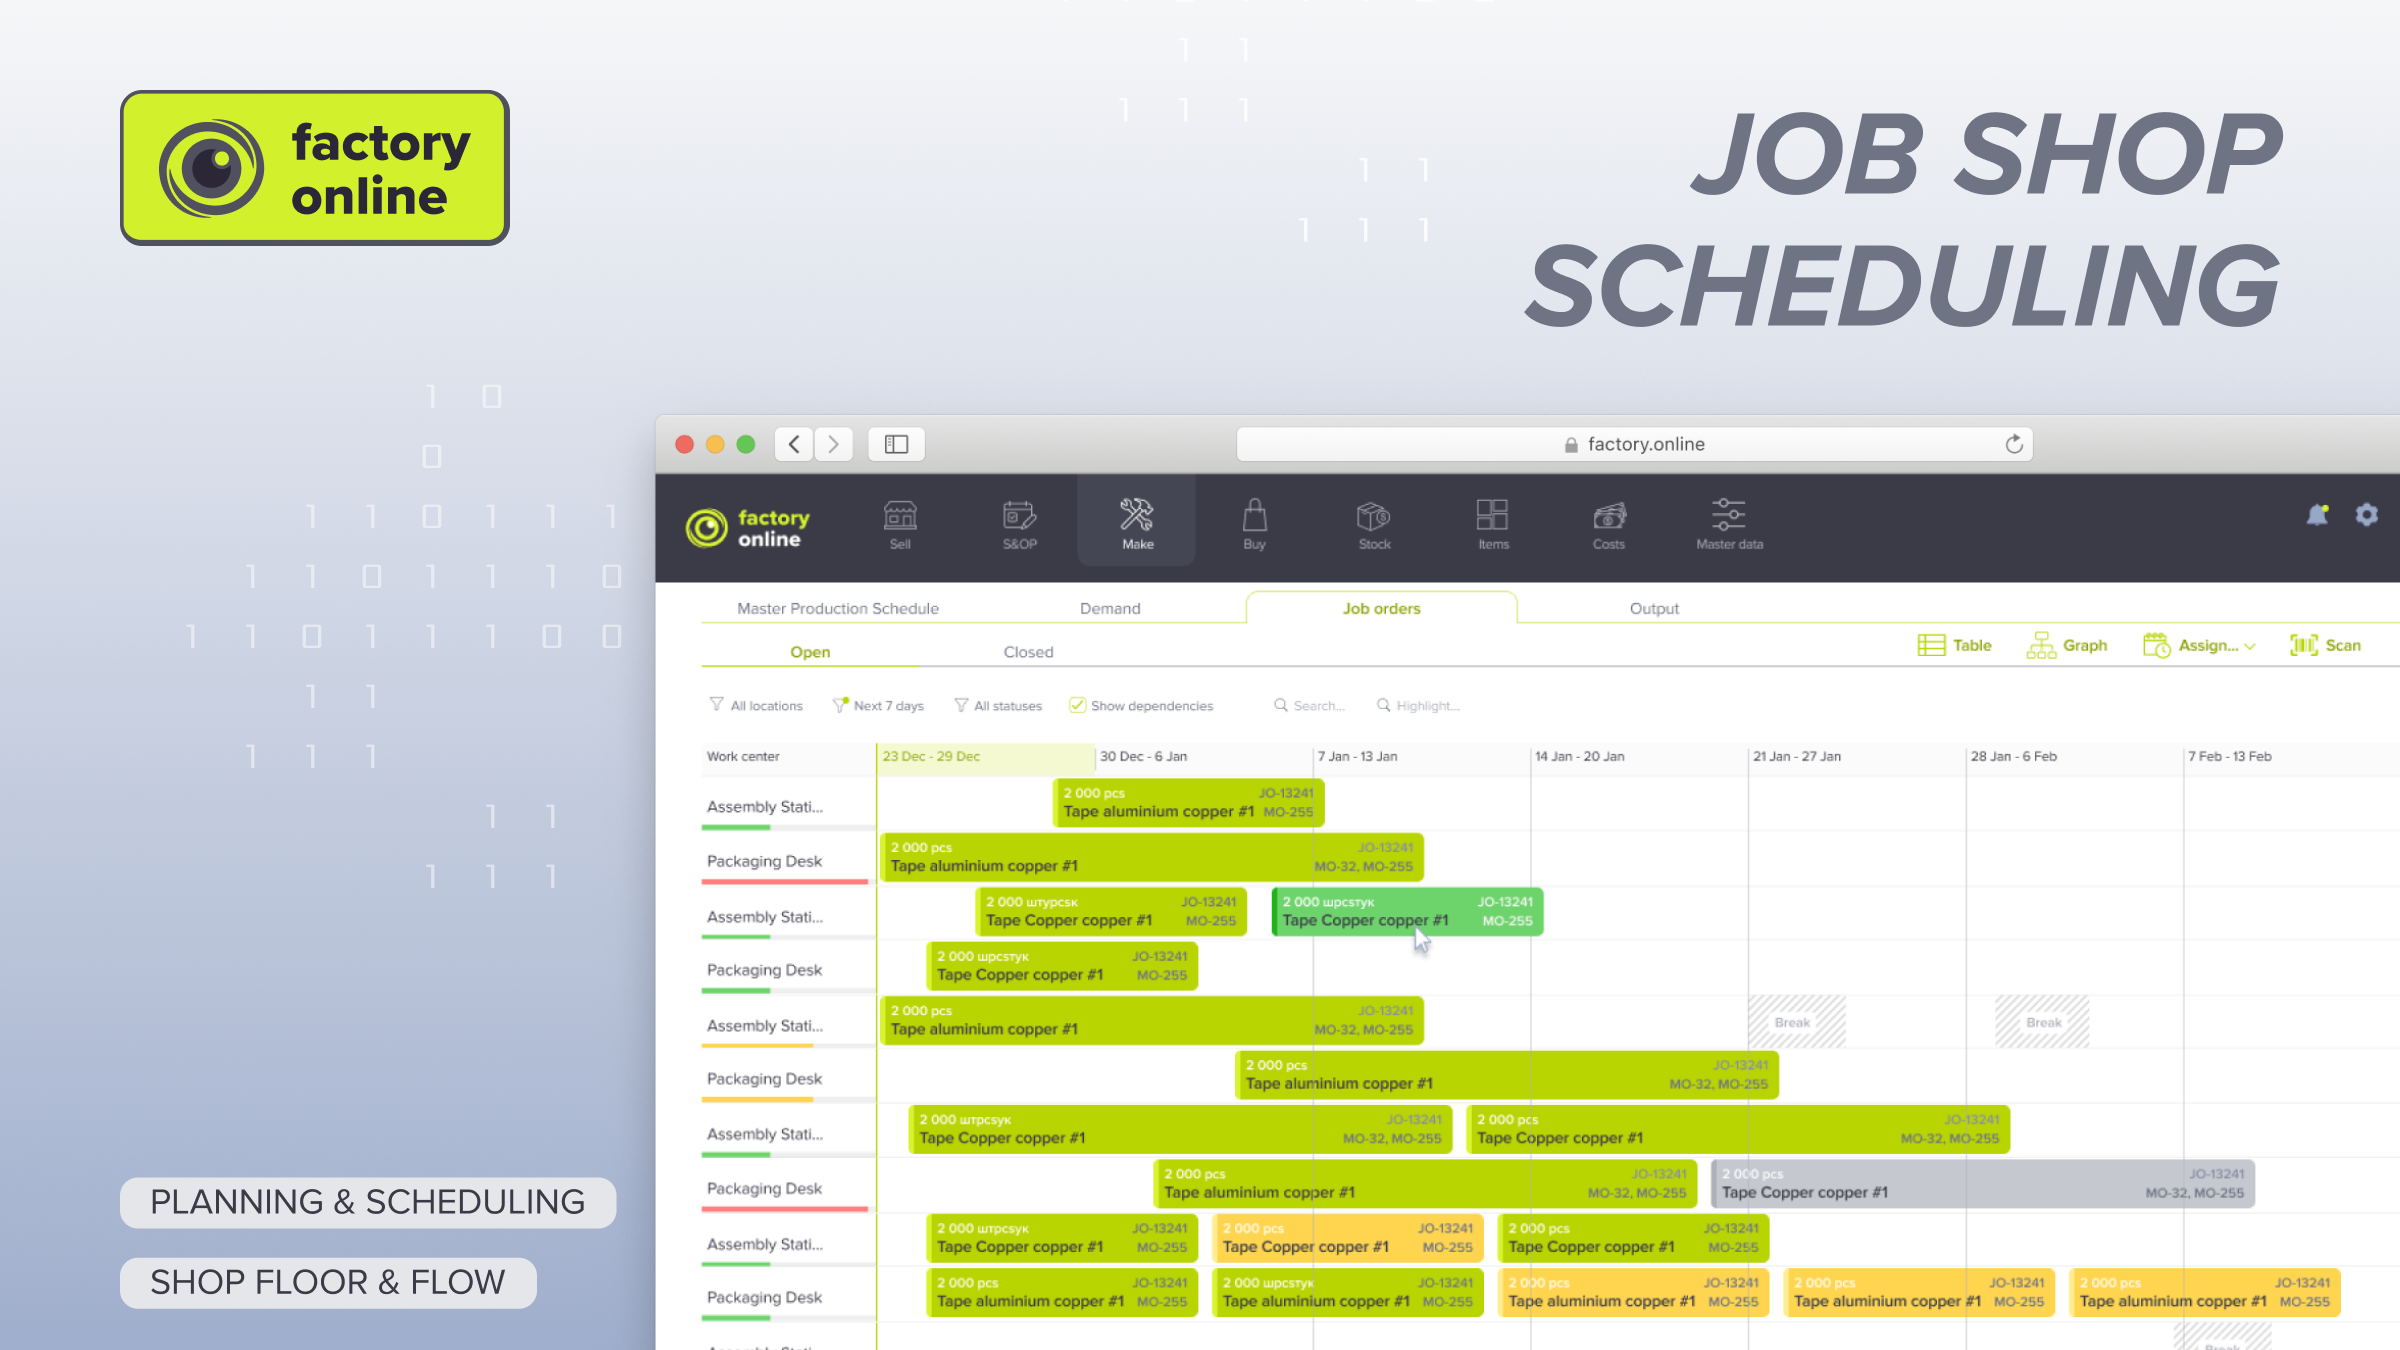
Dans factory.online, chaque opération se place sur la ligne du Gantt de sa propre machine, à capacité finie : le planificateur voit en même temps la barre de J4 sur la rectifieuse et celle sur la fraiseuse. Avancez J4 sur la rectifieuse, et le trou devant son opération de fraisage apparaît aussitôt sur le graphique. Un scénario de planification vous permet de comparer les plans B et C, y compris ce qu'il advient de J2, avant que les ordres de travail ne partent à l'atelier.
kafaa.ai traite l’ordonnancement et le séquencement en atelier sous contraintes de production. Il aide à comparer les options lorsque disponibilité des machines, pertes de réglage et priorités de livraison doivent être examinées ensemble.
Si vos ordres urgents continuent de partir le jour où ils seraient partis de toute façon, examinons ensemble vos gammes.
