8 juin 2026
Changement de série : du noir au blanc, trois fois plus long
Les trois mêmes ordres peuvent coûter 35 ou 80 minutes de changement, selon leur seul ordre de passage. Découvrez la matrice de réglage, le SMED et le moment où les longues campagnes ne paient plus.
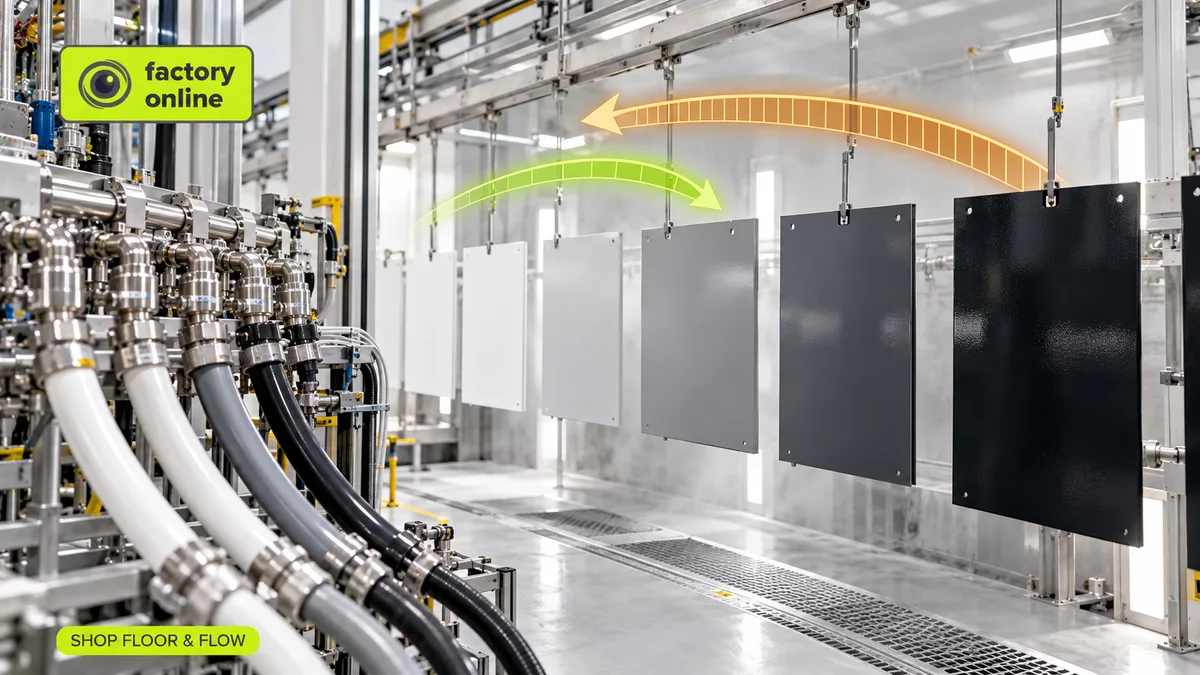
Sur une ligne de peinture, passer du blanc au noir prend 20 minutes : rinçage des circuits, une petite purge, c'est fait. Dans l'autre sens, du noir au blanc, il en faut 60. La moindre trace de pigment noir doit quitter les pompes, les flexibles et les pistolets, sinon le millier de pièces blanches suivant sort gris. Mêmes couleurs, même ligne, et le blanc après le noir prend trois fois plus de temps que le noir après le blanc.
Cette asymétrie résume toute l'idée de l'optimisation des changements de série : organiser la séquence des ordres de fabrication et la façon de faire les réglages pour qu'une machine passe le moins de temps possible à changer de produit. Le nombre de changements compte moins que le choix de ceux que vous faites.
Le temps de réglage appartient au couple, pas au produit
La plupart des ERP (progiciels de gestion intégrés) stockent un seul temps de réglage par produit. « Blanc : 30 minutes. » Mais un changement de série est un trajet d'un produit à un autre, et la longueur du trajet dépend du point de départ. Les planificateurs parlent de temps de réglage dépendant de la séquence. La façon honnête de le noter, c'est une matrice « de → vers ».
En voici une pour trois couleurs (en minutes) :
- Blanc → Gris : 15, Blanc → Noir : 20
- Gris → Blanc : 30, Gris → Noir : 20
- Noir → Blanc : 60, Noir → Gris : 40
Ordonnançons maintenant les trois mêmes ordres de deux façons, en partant d'une ligne propre.
Noir, Gris, Blanc : 40 + 30 = 70 minutes de changement.
Blanc, Gris, Noir : 15 + 20 = 35 minutes.
Mêmes ordres, même ligne, deux fois moins de temps perdu. Et si vous triez strictement par date d'échéance et que cela donne Gris, Noir, Blanc, vous payez 20 + 60 = 80 minutes. Voilà pourquoi un ordonnancement fondé sur la seule date d'échéance produit si souvent un planning en retard.
La roue du clair au foncé dans les câbleries
Les câbleries vivent cela tous les jours. Sur une ligne d'extrusion, le mélange d'isolation ou de gaine change de couleur, et une couleur claire après une couleur foncée impose de purger jusqu'à ce que la matière sorte propre. Chaque mètre de purge part au rebut. L'extrusion se planifie donc généralement comme une roue : naturel, puis blanc, jaune, rouge, bleu, noir, et un nettoyage complet avant de recommencer la roue. Les changements de filière et de poinçon pour une autre section forment une deuxième couche de la même matrice. Bien régler ces deux couches sur la ligne la plus chargée est une grande partie de la planification de la production de câbles.
SMED : l'arrêt au stand en Formule 1
Le séquencement choisit les changements les moins coûteux. Le SMED (changement rapide d'outil) rend chaque changement moins coûteux. La méthode vient des travaux de Shigeo Shingo chez Toyota ; le sigle signifie Single-Minute Exchange of Die, c'est-à-dire un changement d'outil en moins de dix minutes.
La meilleure analogie est l'arrêt au stand en Formule 1. Quatre roues sont changées en moins de trois secondes, et pas parce que les mécaniciens manient la clé plus vite que les autres. Tout ce qui peut se faire pendant que la voiture est encore en piste est déjà fait : pneus chauffés et prêts, équipe en place, outils en main. La voiture ne s'arrête que pour le travail qui exige vraiment l'arrêt.
Le SMED découpe un changement de série de la même façon :
- Les opérations internes exigent l'arrêt de la machine : changer l'outil, nettoyer la tête.
- Les opérations externes peuvent se faire pendant que l'ordre précédent tourne encore : aller chercher l'outil suivant, préparer la matière, imprimer les étiquettes, préchauffer.
Une première étude type révèle un changement de 60 minutes dont 25 minutes sont des opérations externes faites au mauvais moment. Placez-les avant l'arrêt, et le changement tombe à 35 minutes sans rien acheter.
Idée reçue : des campagnes plus longues coûtent toujours moins cher
Regrouper les ordres en longues campagnes de production réduit les changements, mais chaque campagne crée du stock. Imaginons une ligne qui vend 500 pièces blanches par semaine. Si vous produisez du blanc une fois par semaine, vous en faites 500 à la fois, et le stock moyen tourne autour de 250. Tous les quinze jours, vous en faites 1 000 à la fois ; le stock moyen double, à environ 500. Vous économisez un changement toutes les deux semaines et le payez avec 250 pièces de plus sur l'étagère, sans compter le risque que le client modifie sa spécification.
Savoir si l'échange en vaut la peine tient à une seule question : cette machine est-elle le goulot d'étranglement ? Une heure gagnée sur la contrainte, c'est une heure de production en plus pour toute l'usine. Une heure gagnée sur une machine qui attend déjà du travail ne vaut presque rien. L'article sur l'optimisation de la production explique comment trouver cette machine. Sur le goulot, la perte due aux changements est aussi l'une des plus grosses composantes cachées du TRS (OEE).
Par où commencer
- Choisissez la ligne où les changements font le plus mal et établissez sa matrice « de → vers » avec les opérateurs, pas à partir de l'ERP.
- Mettez-vous d'accord sur la fin d'un changement : première pièce lancée ou première pièce bonne. Les essais comptent.
- Filmez un changement et classez chaque étape en interne ou externe.
- Fixez une règle de séquence (du clair au foncé, du petit au grand outil) et ne laissez les dates d'échéance la contourner que lorsqu'une commande en retard est le vrai coût.
Comment cela se présente dans factory.online
Dans factory.online, le planificateur voit les ordres de la ligne d'extrusion sur un Gantt à capacité finie et peut enregistrer l'ordre par date d'échéance et l'ordre du clair au foncé comme deux scénarios de planification. Côte à côte, la question devient concrète : quelles commandes finissent en retard dans chaque version, et combien d'heures la ligne récupère. Les rebuts de purge saisis dans les déclarations de production et de rebut montrent ce que chaque changement de couleur a réellement coûté.
Si l'une de vos lignes perd un poste par semaine en changements de couleur, demandez une démo et nous examinerons sa séquence ensemble.