

8 Juni 2026
Rüstoptimierung: Warum Weiß nach Schwarz dreimal so lange dauert
Dieselben drei Aufträge kosten 35 oder 80 Minuten Rüstzeit – je nach Reihenfolge. Erfahren Sie mehr über Rüstmatrizen, SMED und die Frage, ab wann sich längere Kampagnen nicht mehr lohnen.
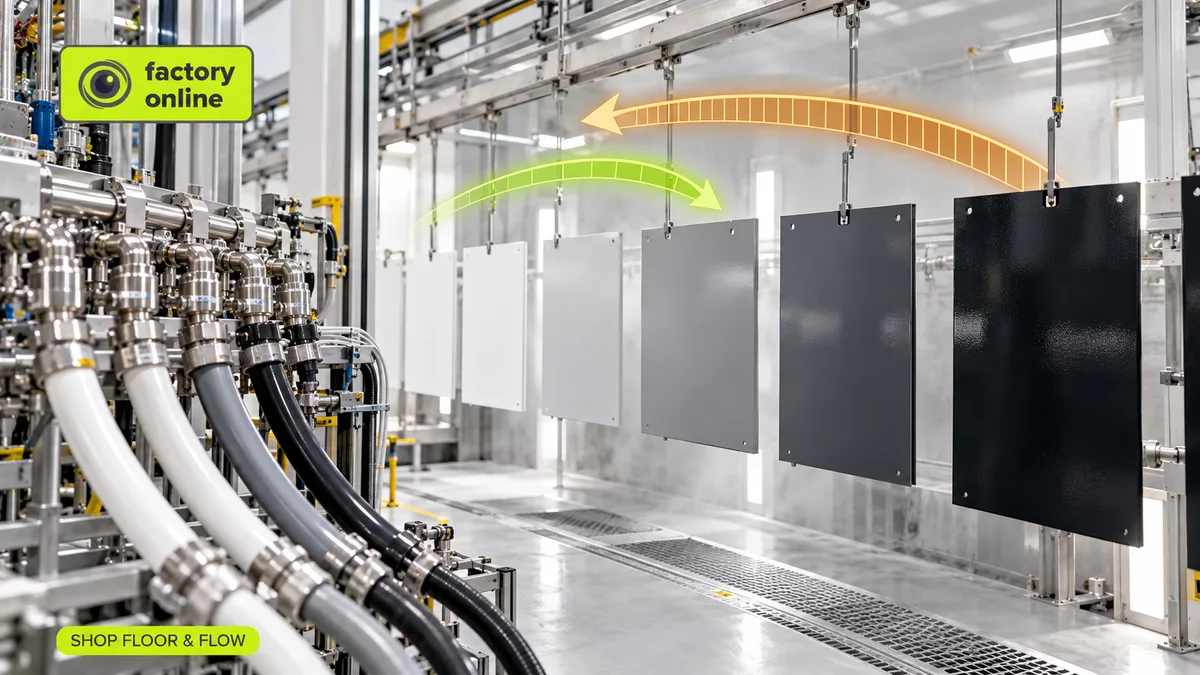
Auf einer Lackierlinie dauert der Wechsel von Weiß auf Schwarz 20 Minuten: Leitungen spülen, kurz nachdrücken, fertig. In die andere Richtung, von Schwarz auf Weiß, sind es 60. Jede Spur schwarzen Pigments muss aus Pumpen, Schläuchen und Pistolen verschwinden, sonst kommen die nächsten tausend weißen Teile grau heraus. Dieselben zwei Farben, dieselbe Linie – und Weiß nach Schwarz dauert dreimal so lange wie Schwarz nach Weiß.
Genau diese Asymmetrie ist der Kern der Rüstoptimierung: Aufträge so zu reihen und Rüstvorgänge so zu gestalten, dass eine Maschine möglichst wenig Zeit mit dem Wechsel zwischen Produkten verbringt. Wie viele Rüstwechsel Sie haben, ist weniger wichtig als die Frage, welche Sie wählen.
Die Rüstzeit gehört zum Paar, nicht zum Produkt
Die meisten ERP-Systeme speichern eine Rüstzeit pro Produkt. „Weiß: 30 Minuten.“ Aber ein Rüstvorgang ist ein Weg von einem Produkt zum anderen, und wie lang dieser Weg ist, hängt vom Ausgangspunkt ab. Planer sprechen von reihenfolgeabhängiger Rüstzeit. Ehrlich abbilden lässt sie sich nur in einer Von-nach-Matrix.
Hier eine für drei Farben (Minuten):
- Weiß → Grau: 15, Weiß → Schwarz: 20
- Grau → Weiß: 30, Grau → Schwarz: 20
- Schwarz → Weiß: 60, Schwarz → Grau: 40
Planen Sie nun dieselben drei Aufträge auf zwei Arten, ausgehend von einer sauberen Linie.
Schwarz, Grau, Weiß: 40 + 30 = 70 Minuten Rüstzeit.
Weiß, Grau, Schwarz: 15 + 20 = 35 Minuten.
Dieselben Aufträge, dieselbe Linie, die Hälfte der verlorenen Zeit. Und wenn Sie streng nach Liefertermin sortieren und dabei zufällig Grau, Schwarz, Weiß herauskommt, zahlen Sie 20 + 60 = 80 Minuten. Deshalb führt eine Feinplanung allein nach Liefertermin so oft zu einem Plan mit Verspätungen.
Das Farbrad von hell nach dunkel im Kabelwerk
Kabelwerke leben jeden Tag damit. An einer Extrusionslinie wechselt die Farbe der Isolier- oder Mantelmischung, und eine helle Farbe nach einer dunklen bedeutet Spülen, bis die Schmelze sauber läuft. Jeder Meter Spülmaterial ist Ausschuss. Deshalb wird die Extrusion meist als Farbrad geplant: Natur, dann Weiß, Gelb, Rot, Blau, Schwarz und eine vollständige Reinigung, bevor das Rad von vorn beginnt. Werkzeugwechsel an Düse und Dorn für einen anderen Querschnitt sind eine zweite Ebene derselben Matrix. Beide Ebenen auf der am stärksten ausgelasteten Linie richtig zu planen, ist ein großer Teil der Produktionsplanung in der Kabelfertigung.
SMED: der Boxenstopp in der Formel 1
Die Reihenfolgeplanung wählt die günstigsten Rüstwechsel aus. SMED macht jeden einzelnen Rüstwechsel günstiger. Die Methode geht auf Shigeo Shingos Arbeit bei Toyota zurück; der Name steht für Single-Minute Exchange of Die, also einen Werkzeugwechsel in weniger als zehn Minuten.
Der beste Vergleich ist ein Boxenstopp in der Formel 1. Vier Räder werden in weniger als drei Sekunden gewechselt – und nicht, weil die Mechaniker so schnell mit dem Schlüssel sind. Alles, was geschehen kann, solange das Auto noch auf der Strecke ist, ist bereits erledigt: Reifen vorgewärmt und bereit, Crew in Position, Werkzeug in der Hand. Das Auto hält nur für die Arbeit an, die wirklich einen Stillstand braucht.
SMED teilt einen Rüstvorgang genauso auf:
- Internes Rüsten erfordert den Stillstand der Maschine: Werkzeug tauschen, Kopf reinigen.
- Externes Rüsten kann stattfinden, während der vorherige Auftrag noch läuft: nächstes Werkzeug holen, Material bereitstellen, Etiketten drucken, vorwärmen.
Eine typische erste Analyse findet einen 60-minütigen Rüstwechsel, bei dem 25 Minuten externes Rüsten zur falschen Zeit erledigt werden. Verlegen Sie es vor den Stillstand, sinkt der Rüstwechsel auf 35 Minuten – ohne dass Sie etwas kaufen müssen.
Mythos: Längere Kampagnen sind immer günstiger
Wer Aufträge zu langen Kampagnen bündelt, spart Rüstwechsel, doch jede Kampagne baut Bestand auf. Angenommen, eine Linie verkauft 500 weiße Teile pro Woche. Fahren Sie Weiß einmal pro Woche, produzieren Sie jeweils 500, der durchschnittliche Bestand liegt bei etwa 250. Fahren Sie es alle zwei Wochen, produzieren Sie jeweils 1.000; der durchschnittliche Bestand verdoppelt sich auf etwa 500. Sie sparen einen Rüstwechsel alle zwei Wochen und bezahlen dafür mit 250 zusätzlichen Teilen im Regal – plus dem Risiko, dass der Kunde die Spezifikation ändert.
Ob sich dieser Tausch lohnt, hängt von einer Frage ab: Ist diese Maschine der Engpass? Eine am Engpass gesparte Stunde ist eine Stunde zusätzlicher Ausbringung für das ganze Werk. Eine Stunde, die an einer Maschine gespart wird, die ohnehin auf Arbeit wartet, ist so gut wie nichts wert. Wie Sie diese Maschine finden, erklärt der Beitrag zur Fertigungsoptimierung. Am Engpass sind Rüstverluste außerdem einer der größten versteckten Posten der OEE.
So fangen Sie an
- Wählen Sie die Linie, auf der Rüstwechsel am meisten wehtun, und erstellen Sie ihre Von-nach-Matrix gemeinsam mit den Maschinenbedienern, nicht aus dem ERP-System.
- Legen Sie fest, wann ein Rüstwechsel endet: beim ersten gestarteten Teil oder beim ersten Gutteil. Probeläufe zählen mit.
- Filmen Sie einen Rüstwechsel und markieren Sie jeden Schritt als intern oder extern.
- Legen Sie eine Reihenfolgeregel fest (von hell nach dunkel, von kleinem zu großem Werkzeug) und lassen Sie Liefertermine sie nur dann überstimmen, wenn ein verspäteter Auftrag die eigentlichen Kosten verursacht.
So sieht es in factory.online aus
In factory.online sieht der Planer die Aufträge der Extrusionslinie in einem Gantt-Diagramm mit begrenzter Kapazität und kann die Reihenfolge nach Liefertermin und die Reihenfolge von hell nach dunkel als zwei Planungsszenarien speichern. Nebeneinander wird die Frage konkret: Welche Aufträge werden in welcher Variante zu spät fertig, und wie viele Stunden gewinnt die Linie zurück? Der in den Mengen- und Ausschussrückmeldungen erfasste Spülausschuss zeigt, was jeder Farbwechsel wirklich gekostet hat.
BEEDIGIT erfasst Maschinen- und Bedienerdaten für OEE, Stillstände und die Rückmeldung der tatsächlichen Produktion. Damit kann das Team die geplante Kapazität mit der erreichten Maschinenleistung vergleichen und wiederkehrende Verluste untersuchen.
Wenn eine Ihrer Linien jede Woche eine Schicht durch Farbwechsel verliert, buchen Sie eine Demo – wir sehen uns ihre Reihenfolge gemeinsam an.
