7 ก.ย. 2026
การปรับปรุงการผลิตเริ่มที่คอขวด: ทำไมเครื่องที่ยุ่งที่สุดจึงโกหก
เครื่องสามเครื่องทำได้ 100, 60 และ 80 หน่วยต่อชั่วโมง แต่โรงงานผลิตได้ 60 ดูว่าทำไมหนึ่งชั่วโมงที่เสียไปที่คอขวดจึงเสียเงินจริง ขณะที่ชั่วโมงที่ประหยัดได้ที่อื่นเป็นแค่ภาพลวงตา
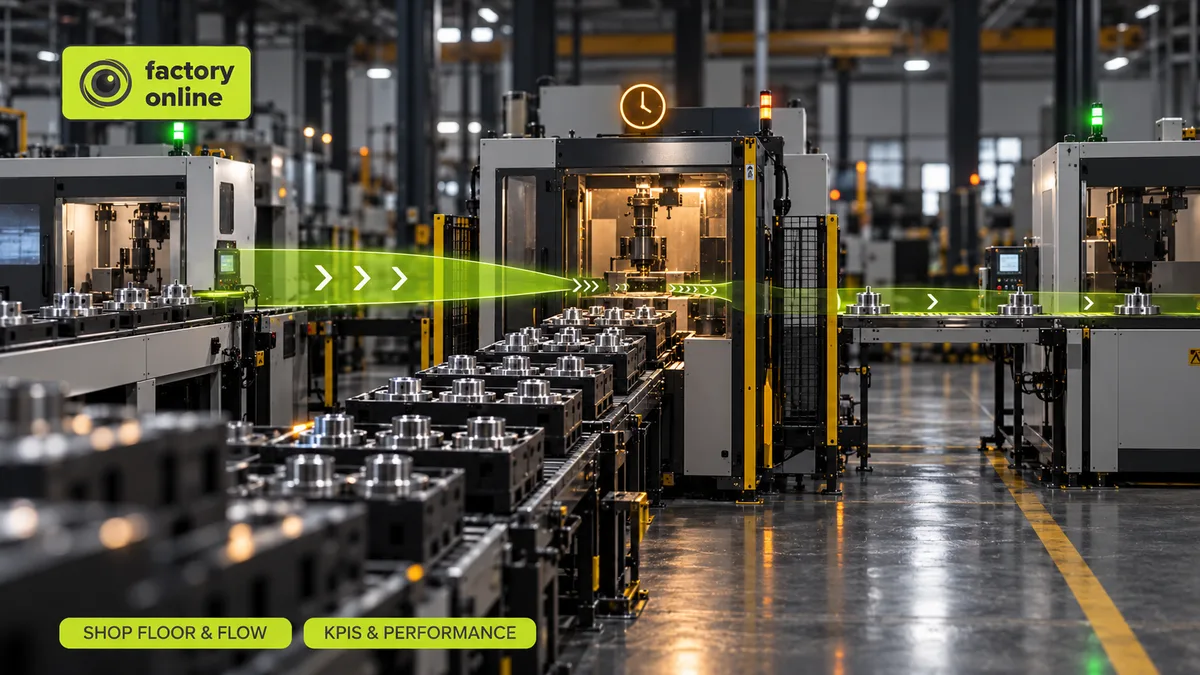
มีเครื่องจักรสามเครื่องตั้งเรียงกัน เครื่องแรกทำได้ 100 หน่วยต่อชั่วโมง เครื่องที่สอง 60 เครื่องที่สาม 80 ทุกหน่วยต้องผ่านทั้งสามเครื่อง ถามว่าโรงงานผลิตได้กี่หน่วยต่อชั่วโมง?
หกสิบ ไม่ใช่ 80 ซึ่งเป็นค่าเฉลี่ย และไม่ใช่ 100 ซึ่งเร็วที่สุด สายการผลิตเดินได้เร็วเท่ากับขั้นตอนที่ช้าที่สุด ที่เหลือคือกำลังการผลิตส่วนเกินที่ไปไม่ถึงลูกค้า แนวคิดเดียวนี้คือจุดที่ การปรับปรุงการผลิต (Manufacturing Optimization) ควรเริ่มต้น: การเพิ่มผลผลิต ลดต้นทุน หรือลดระยะเวลานำของทั้งโรงงาน ด้วยการหาทรัพยากรหนึ่งเดียวที่จำกัดมันอยู่ ซึ่งก็คือคอขวด แล้วจัดทุกอย่างที่เหลือให้หมุนรอบคอขวดนั้น การปรับปรุงเครื่องอื่นก่อนมักไม่เปลี่ยนอะไรเลยที่ลานส่งสินค้า
The Goal และทำไมนวนิยายเล่มหนึ่งจึงเปลี่ยนโรงงานได้
ในปี 1984 Eliyahu Goldratt นักฟิสิกส์ชาวอิสราเอล ตีพิมพ์หนังสือ The Goal หนังสือธุรกิจที่เขียนในรูปแบบนวนิยาย ผู้จัดการโรงงาน Alex Rogo มีเวลาสามเดือนในการกอบกู้โรงงานของเขา ระหว่างพาลูกเสือเดินทางไกลในวันหยุดสุดสัปดาห์ เขาสังเกตว่าทั้งกองเดินได้เร็วเท่ากับ Herbie เด็กที่เดินช้าที่สุดเท่านั้น และช่องว่างในแถวก็ยิ่งห่างขึ้นเรื่อย ๆ ไม่ว่าเด็กที่อยู่ข้างหน้าจะเดินเร็วแค่ไหน แล้วเขาก็ตระหนักว่าโรงงานทำงานแบบเดียวกัน
แนวคิดนี้กลายเป็น ทฤษฎีข้อจำกัด (Theory of Constraints, TOC) แก่นของมันสรุปได้ในประโยคเดียว: ทุกระบบมีข้อจำกัดอย่างน้อยหนึ่งจุด และผลผลิตของระบบก็คือผลผลิตของข้อจำกัดนั้น
ภาพที่เห็นในชีวิตประจำวันคือถนนที่สามเลนบีบเหลือเลนเดียว การขยายช่วงที่มีสามเลนไม่ได้ช่วยให้คุณถึงที่ทำงานเร็วขึ้นเลย
ตัวอย่างคำนวณ: 100, 60, 80
ให้เครื่องทั้งสามคือ ตัด (100/ชม.) เชื่อม (60/ชม.) และพ่นสี (80/ชม.) เดินเครื่องหนึ่งกะ 8 ชั่วโมง แต่ละหน่วยสร้างปริมาณงานที่ผลิตได้ (Throughput) ในรูปตัวเงิน $50 คือราคาขายหักต้นทุนวัสดุ
- ผลผลิตของโรงงาน: 60 × 8 = 480 หน่วยต่อกะ หรือ Throughput $24,000
- เสียเวลาหนึ่งชั่วโมงที่งานเชื่อม (เครื่องเสีย พนักงานมาสาย เปลี่ยนรุ่นนาน): โรงงานผลิตได้ 420 หน่วย ชั่วโมงนั้นมีต้นทุน 60 × $50 = $3,000 ที่หายไปถาวร
- เสียเวลาหนึ่งชั่วโมงที่งานตัด: งานตัดยังทำได้ 700 หน่วยใน 7 ชั่วโมงที่เหลือ มากกว่าที่งานเชื่อมรับได้มาก ผลผลิตของโรงงานยังคงเป็น 480 ต้นทุนของชั่วโมงที่เสียไป: ศูนย์ ตราบใดที่มีชิ้นงานรออยู่หน้างานเชื่อมบ้าง
- ประหยัดเวลาหนึ่งชั่วโมงที่งานพ่นสี ด้วยการปรับปรุงที่ชาญฉลาด: งานพ่นสีว่างอยู่แล้ว 2 ชั่วโมงต่อกะเพื่อรองานเชื่อม ตอนนี้ว่าง 3 ชั่วโมง การประหยัดนี้เป็นแค่ภาพลวงตา
ประโยคของ Goldratt ควรค่าแก่การจำ: หนึ่งชั่วโมงที่เสียไปที่คอขวดคือหนึ่งชั่วโมงที่เสียไปของทั้งระบบ หนึ่งชั่วโมงที่ประหยัดได้ที่จุดที่ไม่ใช่คอขวดคือภาพลวงตา
ความเชื่อผิด ๆ: ทุกเครื่องควรเดิน 100%
ตรงนี้เองที่เครื่องที่ยุ่งที่สุดเริ่มโกหก งานตัดในตัวอย่างเดินเต็มกำลังได้ และรายงานอัตราการใช้กำลังการผลิตของมันจะดูสวยมาก แต่มันผลิต 100 หน่วยต่อชั่วโมงให้งานเชื่อมที่รับได้ 60 อีก 40 หน่วยต่อชั่วโมงกองสะสม: งานระหว่างทำ (WIP) 320 หน่วยเมื่อจบกะ ซึ่งทั้งหมดถูกซื้อ ตัด จัดเก็บ และรออยู่ เครื่องที่ยุ่งที่สุดในรายงานไม่ใช่เครื่องที่สำคัญที่สุด มันแค่เป็นเครื่องที่สร้างกองงานใหญ่ที่สุด
เครื่องที่ไม่ใช่คอขวด ควร ว่างบ้างเป็นบางช่วง เวลาว่างนั้นไม่ใช่ความสูญเปล่า แต่เป็นกำลังการผลิตสำรองที่ช่วยให้มันตามทันหลังเกิดเหตุขัดข้อง และป้อนงานให้คอขวดได้ต่อเนื่อง ต้นทุนของกองงานอธิบายไว้ใน WIP และกฎของลิตเติล: งานในระบบยิ่งมาก ระยะเวลานำยิ่งยาว ไม่ใช่ผลผลิตยิ่งมาก
การปรับปรุงการผลิตด้วยห้าขั้นตอนการมุ่งเน้น
TOC เปลี่ยนแนวคิดนี้ให้เป็นกิจวัตร:
- ระบุ (Identify) ข้อจำกัด มองหาทรัพยากรที่มีคิวรออยู่ข้างหน้าตลอด และมีเครื่องว่างอยู่ข้างหลัง บนกระดาษ การวางแผนกำลังการผลิตแบบหยาบ (RCCP) แสดงว่าศูนย์งานไหนมีภาระเกิน 100% โดยคิดเป็นชั่วโมง ไม่ใช่หน่วย
- ใช้ประโยชน์ให้เต็มที่ (Exploit): รีดทุกนาที ถ้างานเชื่อมหยุด 45 นาทีต่อกะเพื่อพัก ให้สลับเวลาพัก นั่นคือ 0.75 × 60 = 45 หน่วยต่อกะที่เพิ่มขึ้น หรือ $2,250 โดยไม่เสียเงินเลย การลดเวลาตั้งเครื่องบนเครื่องนี้เครื่องเดียวคือจุดที่การปรับปรุงการเปลี่ยนรุ่นการผลิตให้ผลตอบแทนสูงสุด
- ให้ทุกอย่างรองรับข้อจำกัด (Subordinate) ปล่อยงานตามจังหวะของข้อจำกัด ไม่ใช่ตามจังหวะของเครื่องที่เร็วที่สุด เก็บบัฟเฟอร์เล็ก ๆ ไว้หน้างานเชื่อมเพื่อไม่ให้มันขาดงาน
- ยกระดับ (Elevate) ข้อจำกัด ถึงตอนนี้จึงค่อยใช้เงิน: เครื่องเชื่อมเครื่องที่สอง เพิ่มกะ หรือจ้างผู้รับเหมาภายนอก
- ทำซ้ำ (Repeat) เมื่องานเชื่อมทำได้ 90 ต่อชั่วโมง งานพ่นสีที่ 80 ก็กลายเป็นข้อจำกัดใหม่
คอขวดซ่อนอยู่ที่ไหน
ในสายการผลิตแบบตรง คอขวดหาง่าย แต่ในโรงงานที่มีขั้นตอนการผลิต (Routing) หลายแบบ คอขวดจะย้ายไปตามสัดส่วนสินค้า คำสั่งซื้อสัปดาห์นี้อาจทำให้เครื่องอัดเต็ม สัปดาห์หน้าอาจเป็นโต๊ะทดสอบ นี่คือเหตุผลที่การจัดตาราง Job Shopยากกว่าที่เห็น ให้วัด OEE ที่ข้อจำกัดก่อน การเพิ่มขึ้น 5 จุดที่นั่นอาจมีค่ามากกว่า 20 จุดบนเครื่องที่รองานอยู่
คำถามที่พบบ่อย
คอขวดคือเครื่องที่ช้าที่สุดเสมอหรือไม่? คอขวดคือทรัพยากรที่มีกำลังการผลิตน้อยที่สุดเมื่อเทียบกับภาระงาน เครื่องที่เร็วแต่สินค้าทุกตัวต้องผ่านก็อาจเป็นข้อจำกัดได้
คอขวดอยู่นอกฝ่ายผลิตได้หรือไม่? ได้ งานตรวจสอบ ช่างตั้งเครื่องที่มีอยู่คนเดียว ซัพพลายเออร์ หรือแม้แต่ทีมขาย ก็เป็นข้อจำกัดได้
ใน factory.online หน้าตาเป็นอย่างไร
ใน factory.online ระบบ RCCP แสดงภาระงานของแต่ละศูนย์งานในสัปดาห์ข้างหน้า นักวางแผนการผลิตจึงเห็นว่างานเชื่อมอยู่ที่ 125% ขณะที่งานตัดอยู่ที่ 70% จากนั้น Gantt แบบกำลังการผลิตจำกัดจะจัดตารางงานรอบชั่วโมงทำงานจริงของเครื่องเชื่อม และสถานการณ์จำลองการวางแผนช่วยทดสอบได้ว่าการเพิ่มกะที่สองให้เครื่องนั้นเครื่องเดียวจะส่งผลต่อคำสั่งซื้อที่ล่าช้าอย่างไร
ถ้ารายงานอัตราการใช้เครื่องของคุณดูดี แต่การส่งมอบไม่ดี นัดชมการสาธิต แล้วนำรายงานนั้นมาด้วย