

23 ก.พ. 2026
การจัดตาราง Job Shop: ทำไมงานด่วนมักไม่ได้เสร็จเร็วขึ้น
เร่งงานผ่านเครื่องเจียรแล้ว แต่ก็ยังส่งออกวันเดิม เรียนรู้ว่าทำไมเวลารอคิวจึงกำหนดระยะเวลานำใน Job Shop และจะเร่งงานด่วนอย่างไรให้เสร็จเร็วขึ้นจริง
ชิ้นส่วนซ่อมด่วนเข้ามาวันจันทร์ คุณดันงานนี้ขึ้นไปหน้าคิวเครื่องเจียร และเจียรเสร็จก่อนเที่ยง จากนั้นมันก็รออยู่หน้าเตาอบชุบแข็งอีกสองวัน ต่อท้ายล็อตที่รอมาตั้งแต่สุดสัปดาห์ สุดท้ายส่งออกได้วันพฤหัสบดี ซึ่งเป็นวันเดียวกับที่จะส่งได้อยู่แล้วแม้ไม่ได้ทำอะไรเลย
นี่ไม่ใช่เรื่องโชคร้าย แต่เป็นธรรมชาติของโรงงานแบบ Job Shop การจัดตารางการผลิตแบบ Job Shop (Job Shop Scheduling) คือโจทย์การจัดลำดับงานที่แต่ละงานมีเส้นทางของตัวเองผ่านกลุ่มเครื่องจักรที่ใช้ร่วมกัน เพื่อให้คำสั่งซื้อเสร็จตรงเวลาโดยไม่ทำให้หน้างานเต็มไปด้วยงานระหว่างทำ (WIP) จุดที่ยากอยู่ที่คำว่า “เส้นทางของตัวเอง” การตัดสินใจที่เครื่องหนึ่งจะเปลี่ยนคิวของเครื่องอื่นทุกเครื่อง
Job Shop ต่างจากสายการผลิตอย่างไร
ในสายการผลิตแบบต่อเนื่อง (Flow Line) สินค้าทุกตัวผ่านเครื่องเดียวกันในลำดับเดียวกัน คำถามเดียวคือจะเรียงลำดับงานอย่างไร แต่ใน Job Shop งาน 1 ไปเครื่องกัด → เครื่องเจียร งาน 2 ไปเครื่องเจียร → เครื่องกัด งาน 3 ไปเครื่องเลื่อย → เครื่องกัด → ชุบแข็ง → เครื่องเจียร เครื่องจักรถูกใช้ร่วมกัน เส้นทางตัดกันไปมา และงานใช้เวลาส่วนใหญ่ไปกับการรอเครื่องถัดไป
การรอนี้คือ เวลารอคิว (Queue Time) และใน Job Shop จำนวนมาก เวลารอคิวคือส่วนใหญ่ของระยะเวลานำ (Lead Time) ตัวงานจริงเป็นเพียงส่วนเล็ก ๆ
ตัวอย่างการจัดตาราง Job Shop: 4 งาน 2 เครื่อง
มีสองเครื่อง คือเครื่องกัด (M) และเครื่องเจียร (G) มีสี่งาน ปล่อยเข้าหน้างานพร้อมกันที่ชั่วโมงที่ 0:
- J1: M 3 ชม. → G 2 ชม.
- J2: G 4 ชม. → M 1 ชม.
- J3: M 3 ชม. → G 3 ชม.
- J4 (งานด่วน): G 2 ชม. → M 2 ชม.
แต่ละเครื่องทำงานแบบมาก่อนทำก่อน ถ้ามาพร้อมกันให้เรียงตามหมายเลขงาน
แผน A: ไม่มีงานไหนได้สิทธิ์ก่อน เครื่องเจียร: J2 0–4, J4 4–6, J1 6–8, J3 8–11 เครื่องกัด: J1 0–3, J3 3–6, J2 6–7, J4 7–9 เวลาเสร็จ: J1 8, J2 7, J3 11, J4 9
แผน B: ดัน J4 ขึ้นหน้าคิวเฉพาะที่เครื่องเจียร เครื่องเจียร: J4 0–2, J2 2–6, J1 6–8, J3 8–11 เครื่องกัด: J1 0–3, J3 3–6, J4 6–8, J2 8–9 เวลาเสร็จ: J1 8, J2 9, J3 11, J4 8
J4 แซงคิวไปสี่ชั่วโมงที่เครื่องเจียร แต่เสร็จเร็วขึ้นแค่ชั่วโมงเดียว ทำไม? เพราะมันไปถึงเครื่องกัดตอนชั่วโมงที่ 2 แล้วต้องรอถึงชั่วโมงที่ 6 ต่อท้าย J1 และ J3 การรอแค่ย้ายที่ ไม่ได้หายไป ขณะเดียวกัน J2 เสียเวลาไปสองชั่วโมง
แผน C: ติดป้ายงานด่วนให้ J4 ตลอดทั้งเส้นทาง เครื่องเจียรเหมือนแผน B เครื่องกัด: J1 0–3, J4 3–5, J3 5–8, J2 8–9 เวลาเสร็จ: J1 8, J2 9, J3 11, J4 5
คราวนี้ J4 เสร็จเร็วกว่าแผน A ถึงสี่ชั่วโมง ระยะเวลานำลดจาก 9 ชม. (ทำงาน 4 รอ 5) เหลือ 5 ชม. (ทำงาน 4 รอ 1) J3 ยังเสร็จที่ 11 เพราะช่วงเวลาที่เครื่องเจียรของมันไม่เปลี่ยน ส่วน J2 เสียสองชั่วโมงเท่ากับแผน B
บทเรียนคือ การเร่งรัดงานที่เครื่องเดียวได้ผลเท่าที่คิวถัดไปยอมให้เท่านั้น ถ้าจะเร่งงานไหน ให้เร่งตลอดทั้งเส้นทาง และตัดสินใจไว้ล่วงหน้าว่างานไหนจะเป็นฝ่ายจ่ายราคา
เวลารอคิว อธิบายด้วยด่านตรวจที่สนามบิน
ด่านตรวจความปลอดภัยที่สนามบินคือ Job Shop ที่มีเส้นทางเดียว เมื่อช่องตรวจยุ่งแค่ครึ่งเดียว คุณเดินผ่านไปได้เลย แต่เมื่อเกือบเต็ม แถวจะยาวจนดูเกินสัดส่วนกับจำนวนผู้โดยสารไปมาก
คณิตศาสตร์เบื้องหลังคือ เวลารอเพิ่มขึ้นโดยประมาณตาม u ÷ (1 − u) โดย u คืออัตราการใช้กำลังการผลิต ที่ 80% ค่าตัวคูณคือ 0.8 ÷ 0.2 = 4 ที่ 95% คือ 0.95 ÷ 0.05 = 19 อัตราการใช้เพิ่มขึ้นอีกสิบห้าจุด แต่เวลารอเพิ่มเกือบห้าเท่า
นี่คือเหตุผลที่การปล่อยงานเข้าหน้างานมากขึ้นไม่ได้ทำให้ส่งของได้มากขึ้น มีแต่ทำให้รอนานขึ้น กฎของลิตเติล (Little's Law) สรุปแนวคิดเดียวกันไว้ในบรรทัดเดียว: ระยะเวลานำ = WIP ÷ ปริมาณงานที่ผลิตได้
ความเชื่อผิด ๆ: อัตราการใช้ 100% เป็นสัญญาณที่ดี
ในตัวอย่าง เครื่องเจียรทำงาน 11 จาก 11 ชั่วโมง หรือ 100% และมันก็เป็นเหตุผลที่งานด่วนทุกงานต้องมีงานอื่นมาจ่ายราคาแทน เพราะไม่มีชั่วโมงว่างไว้รองรับอะไรเลย
เครื่องที่ทำงาน 100% ไม่ได้พิสูจน์ว่าโรงงานมีประสิทธิภาพ ส่วนใหญ่แปลว่าเครื่องนั้นคือคอขวด และงานทุกงานในโรงงานกำลังต่อแถวอยู่หน้ามัน เครื่องกัดที่ทำงาน 9 จาก 11 ชั่วโมงมีเวลาเผื่อ และเวลาเผื่อนี่เองที่ทำให้เร่งงานด่วนได้โดยไม่ทำให้คำสั่งซื้ออื่นอีกสองรายการพัง วิธีหาและปกป้องข้อจำกัดที่แท้จริงอยู่ในบทความ การปรับปรุงการผลิตเริ่มที่คอขวด
กฎที่ใช้ได้จริง: ตั้งใจให้เครื่องที่ไม่ใช่คอขวดทำงานต่ำกว่าเต็มกำลัง และอย่าปล่อยงานเกินกว่าที่คอขวดทำเสร็จได้
สี่นิสัยของผู้จัดตาราง Job Shop ที่เก่ง
- จัดตารางที่ระดับขั้นตอนงาน ไม่ใช่ระดับคำสั่งซื้อ วันครบกำหนดส่งอยู่ที่คำสั่งซื้อ แต่ความล่าช้าเกิดที่ขั้นตอนงาน (Operation)
- มองล่วงหน้าไปอีกหนึ่งเครื่อง ก่อนขยับงานที่เครื่องเจียร ให้ดูคิวที่เครื่องถัดไปของงานนั้นก่อน
- ควบคุมการปล่อยงาน การเริ่มงานเร็วแทบไม่เคยทำให้งานเสร็จเร็ว มีแต่ทำให้คิวยาวขึ้น
- ตัดสินใจว่าใครจ่าย งานด่วนทุกงานมีต้นทุน ระบุงานที่จะเลื่อนออกไปก่อนเร่ง ไม่ใช่หลังเร่ง
หลักการทั่วไปเบื้องหลังเรื่องนี้ เช่น การจัดตารางย้อนหลังและช่วงแช่แข็ง (Frozen Zone) อยู่ในคู่มือ การจัดตารางการผลิต ส่วนคำถามว่าพนักงานควรเลือกงานถัดไปอย่างไรเมื่อมีหลายงานรออยู่ เป็นอีกเรื่องหนึ่งที่อธิบายไว้ใน การปล่อยงานเข้าสายการผลิต (Dispatching)
ใน factory.online หน้าตาเป็นอย่างไร
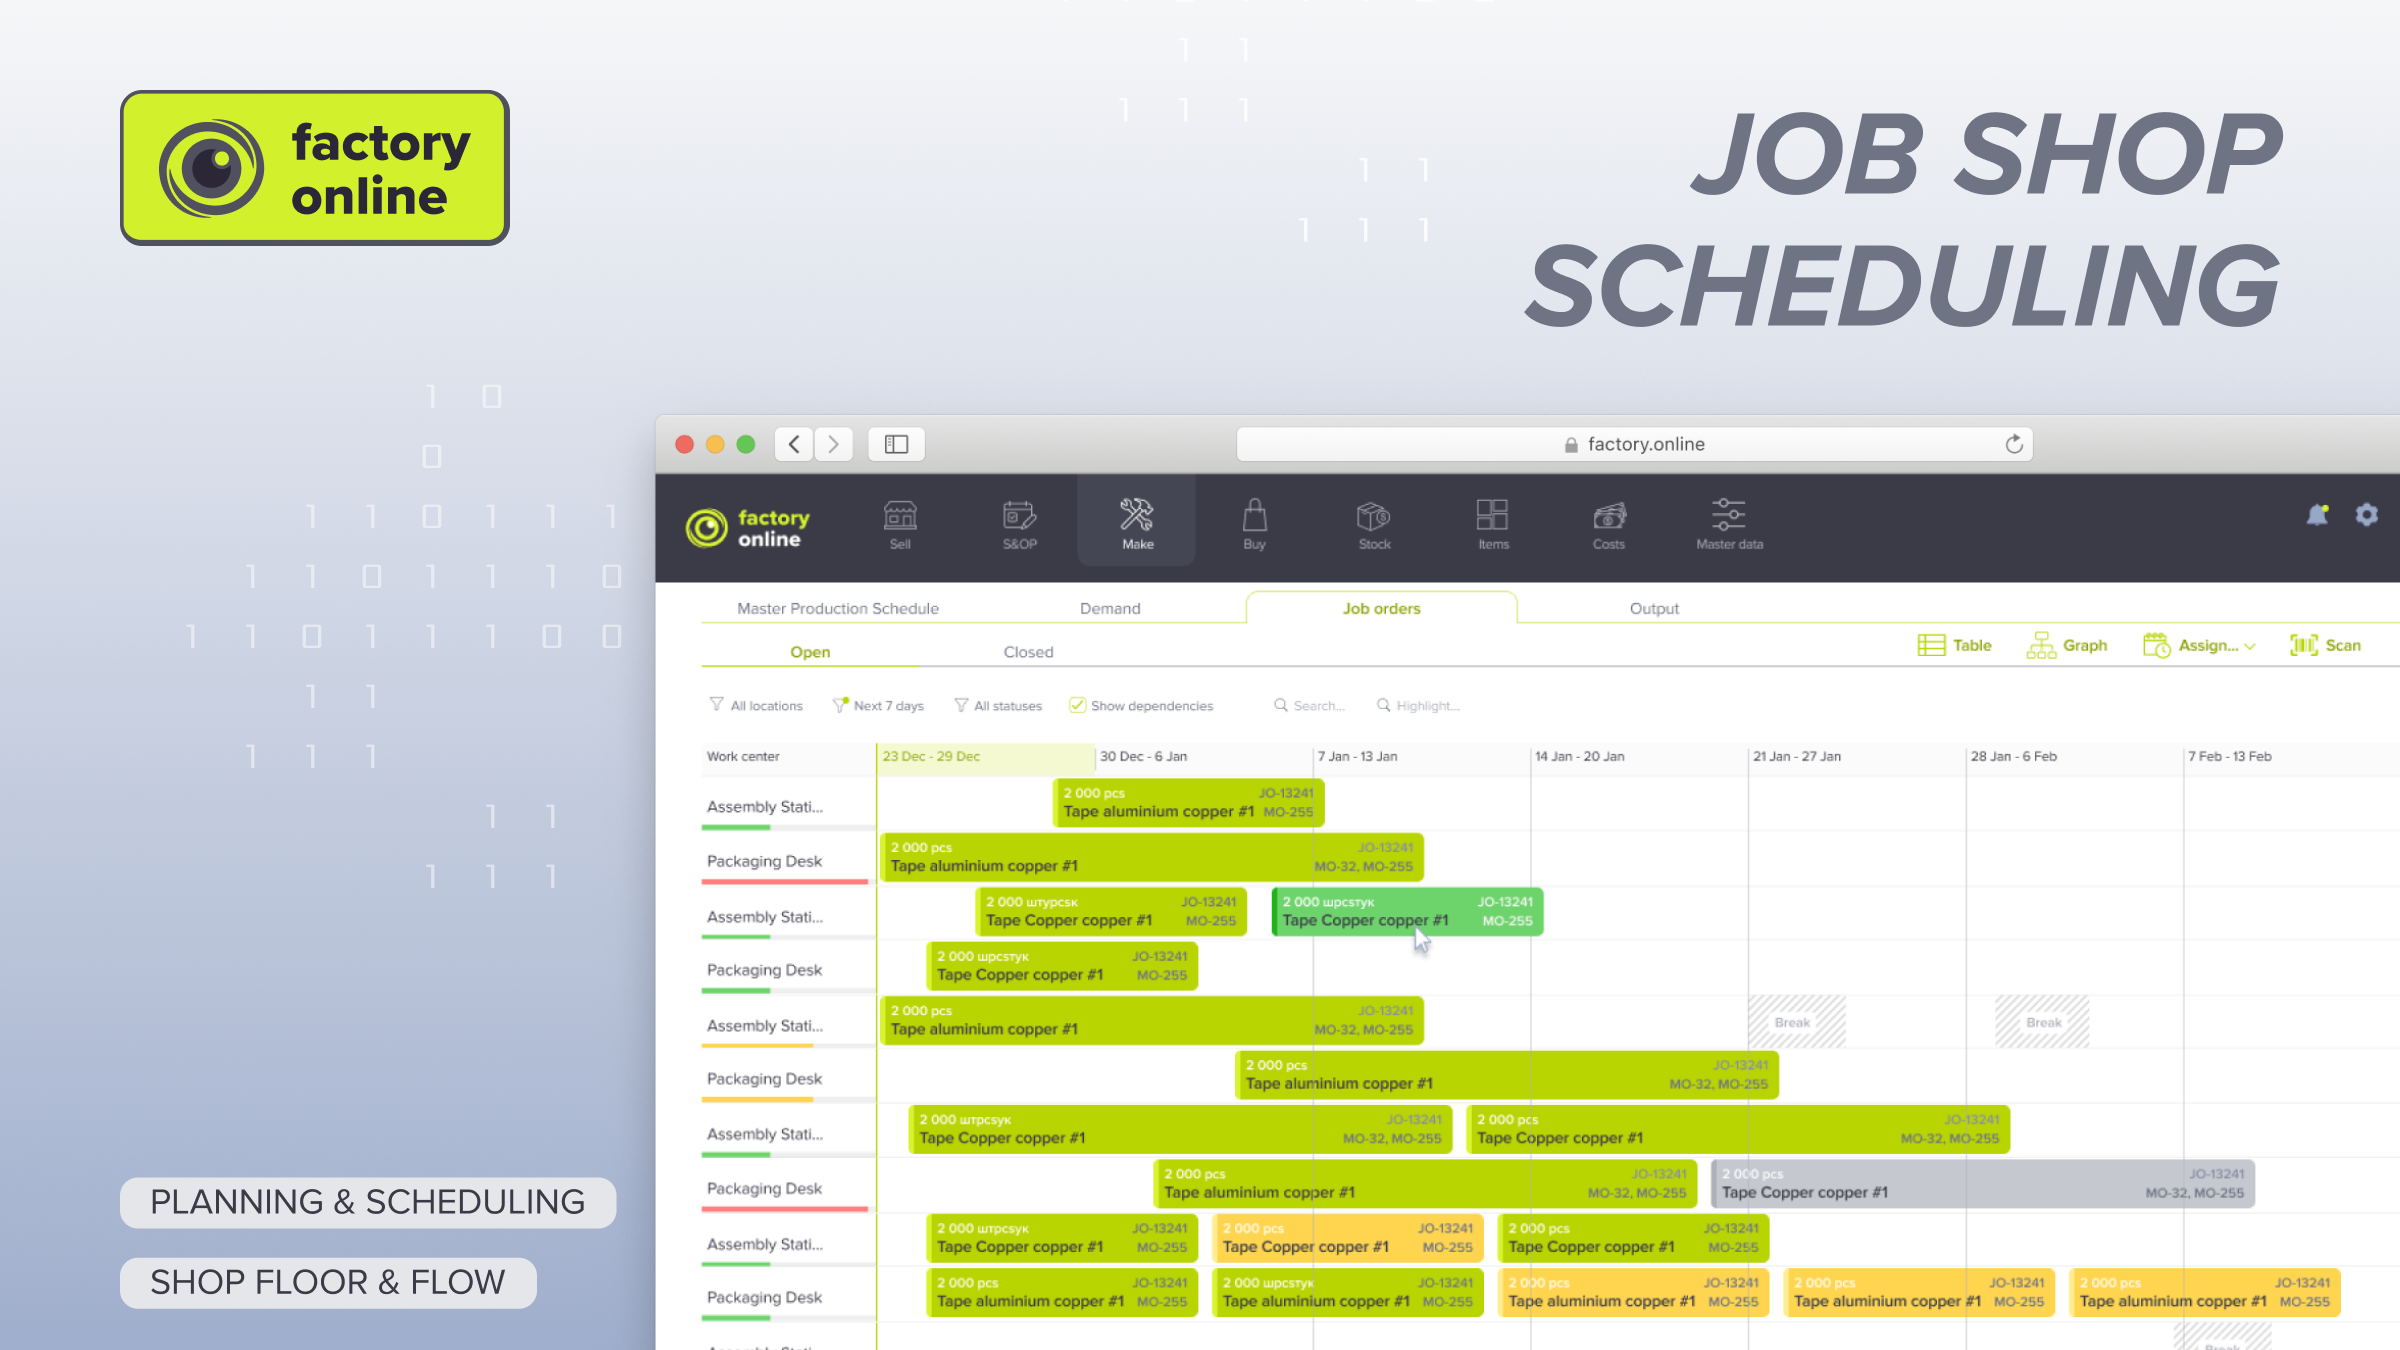
ใน factory.online ขั้นตอนงานแต่ละขั้นจะอยู่บนแถว Gantt ของเครื่องจักรของตัวเองแบบกำลังการผลิตจำกัด (Finite Capacity) นักวางแผนการผลิตจึงเห็นแท่งของ J4 ทั้งที่เครื่องเจียรและเครื่องกัดพร้อมกัน เมื่อขยับ J4 ขึ้นหน้าที่เครื่องเจียร ช่องว่างหน้าขั้นตอนงานที่เครื่องกัดก็ปรากฏบนแผนภูมิทันที สถานการณ์จำลองการวางแผนช่วยให้เปรียบเทียบแผน B กับแผน C รวมถึงผลที่เกิดกับ J2 ได้ ก่อนที่ใบสั่งงานจะถูกส่งลงหน้างาน
kafaa.ai รองรับการจัดตารางและลำดับงานแบบจ็อบช็อปภายใต้ข้อจำกัดการผลิต ช่วยเปรียบเทียบทางเลือกเมื่อต้องพิจารณาความพร้อมของเครื่องจักร ความสูญเสียจากการตั้งเครื่อง และลำดับความสำคัญของการส่งมอบร่วมกัน
ถ้างานด่วนของคุณยังส่งออกในวันเดียวกับที่จะส่งได้อยู่แล้ว มาดูเส้นทางการผลิตของคุณด้วยกัน
