

22 มิ.ย. 2026
อธิบาย OEE: สองไลน์ที่ 60% กับปัญหาที่ต่างกันโดยสิ้นเชิง
สองไลน์ได้ OEE 60% เท่ากัน แต่ต้องแก้คนละทาง ลองคำนวณ OEE แบบครบทุกขั้นตอน ทำความรู้จักความสูญเสียใหญ่หกประการ และดูว่าทำไมการไล่ตาม 85% ในทุกเครื่องอาจย้อนกลับมาทำร้ายคุณ
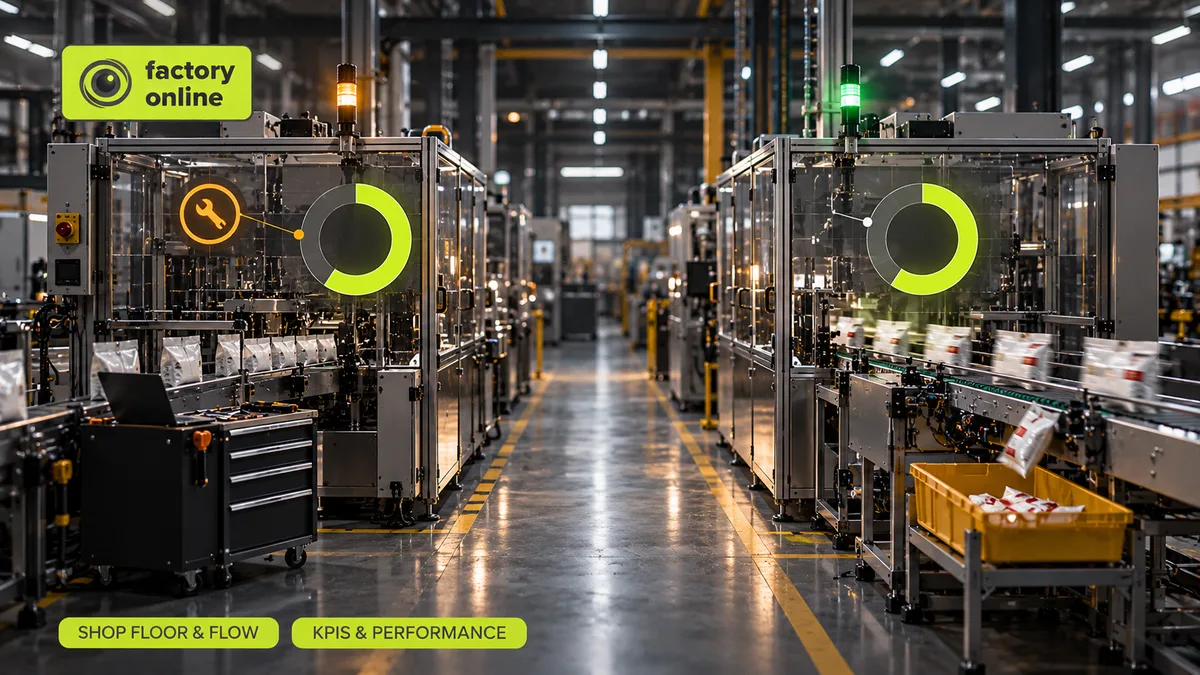
ไลน์บรรจุภัณฑ์สองไลน์รายงานประสิทธิผลโดยรวมของเครื่องจักร (OEE) ประจำเดือนที่ 60% เท่ากัน ผู้บริหารขอแผนปรับปรุงชุดเดียวสำหรับทั้งสองไลน์ นั่นคือความผิดพลาด ไลน์ A ต้องการโครงการด้านการบำรุงรักษาและการเปลี่ยนรุ่นการผลิต ส่วนไลน์ B ต้องการโครงการด้านคุณภาพ คะแนนเท่ากัน แต่วิธีแก้ตรงข้ามกัน
OEE (Overall Equipment Effectiveness) วัดว่าเวลาที่คุณวางแผนไว้สำหรับการผลิต ถูกเปลี่ยนเป็นชิ้นงานดีที่ความเร็วเต็มที่ได้มากเพียงใด โดยนำสามปัจจัยมาคูณกัน ได้แก่ ความพร้อมใช้งาน (เครื่องเดินอยู่หรือไม่?) ประสิทธิภาพ (เดินที่ความเร็วอุดมคติหรือไม่?) และคุณภาพ (ชิ้นงานดีหรือไม่?) ค่า 100% หมายถึงผลิตแต่ชิ้นงานดี เร็วที่สุดเท่าที่ทำได้ และไม่มีการหยุดเลย
วิธีคำนวณ OEE: ตัวอย่างหนึ่งกะ
หนึ่งกะ หนึ่งเครื่องจักร:
- เวลาการผลิตตามแผน: 480 นาที (8 ชม. ไม่รวมเวลาพัก)
- เวลาหยุดเครื่อง (เครื่องเสียหนึ่งครั้งและเปลี่ยนรุ่นการผลิตหนึ่งครั้ง): 60 นาที
- รอบเวลาอุดมคติ (Ideal Cycle Time): 1 นาทีต่อชิ้น
- จำนวนชิ้นงานที่ผลิตทั้งหมด: 380
- ชิ้นงานดี: 361
ความพร้อมใช้งาน = เวลาเดินเครื่อง ÷ เวลาตามแผน เวลาเดินเครื่องคือ 480 − 60 = 420 นาที 420 ÷ 480 = 87.5%
ประสิทธิภาพ = รอบเวลาอุดมคติ × จำนวนชิ้นทั้งหมด ÷ เวลาเดินเครื่อง ที่ 1 นาทีต่อชิ้น ชิ้นงาน 380 ชิ้นควรใช้เวลา 380 นาที แต่เครื่องเดินไป 420 นาที 380 ÷ 420 = 90.5% เวลาที่หายไป 40 นาทีเสียไปกับการเดินเครื่องช้าและการหยุดสั้น ๆ
คุณภาพ = จำนวนชิ้นงานดี ÷ จำนวนชิ้นทั้งหมด 361 ÷ 380 = 95%
OEE = 0.875 × 0.905 × 0.95 ≈ 75.2%
ทางลัดที่ควรจำ: OEE ยังเท่ากับ ชิ้นงานดี × รอบเวลาอุดมคติ ÷ เวลาตามแผน 361 × 1 ÷ 480 = 75.2% คำตอบเดียวกัน พูดง่าย ๆ คือ ใน 480 นาที เครื่องจักรที่สมบูรณ์แบบจะผลิตชิ้นงานดีได้ 480 ชิ้น แต่คุณผลิตได้ 361 ชิ้น
สองไลน์ที่ 60% กับปัญหาที่ต่างกันโดยสิ้นเชิง
กลับมาที่สองไลน์นั้น
ไลน์ A: ความพร้อมใช้งาน 65% ประสิทธิภาพ 95% คุณภาพ 97% OEE = 0.65 × 0.95 × 0.97 ≈ 60% เครื่องเดินเร็วและผลิตชิ้นงานดีเมื่อเดิน แค่มันไม่ได้เดินถึงหนึ่งในสามของเวลา วิธีแก้อยู่ที่เครื่องเสียและการเปลี่ยนรุ่นการผลิต (Changeover) ได้แก่ งานบำรุงรักษาตามรอบ การตั้งเครื่องที่เร็วขึ้น และการจัดลำดับงานที่ฉลาดขึ้น บทความการเพิ่มประสิทธิภาพการเปลี่ยนรุ่นการผลิตแสดงว่าการจัดลำดับอย่างเดียวช่วยประหยัดได้มากแค่ไหน
ไลน์ B: ความพร้อมใช้งาน 95% ประสิทธิภาพ 90% คุณภาพ 70% OEE = 0.95 × 0.90 × 0.70 ≈ 60% แทบไม่เคยหยุดเลย แต่ชิ้นงานสามในสิบชิ้นเสีย เวลาเดินเครื่องที่มากขึ้นจะยิ่งทำให้เกิดของเสีย (Scrap) เร็วขึ้น วิธีแก้คือการควบคุมกระบวนการ วัตถุดิบ และการตรวจสอบ ซึ่งเป็นพื้นที่ของการบริหารคุณภาพ
ลองนึกถึงนักเรียนสองคนที่ได้คะแนนเฉลี่ย 60% เท่ากัน คนหนึ่งขาดสอบไปหนึ่งในสามแต่ทำข้อสอบที่เหลือได้เต็ม อีกคนเข้าสอบทุกครั้งแต่ตอบผิดหลายข้อ คงไม่มีใครส่งทั้งสองคนไปเรียนพิเศษกับครูคนเดียวกัน
ความสูญเสียใหญ่หกประการเบื้องหลัง OEE
สามปัจจัยนี้แยกย่อยได้เป็นความสูญเสียทั่วไปหกประการ ซึ่งเป็นรายการคลาสสิกจากการบำรุงรักษาทวีผลที่ทุกคนมีส่วนร่วม (TPM):
- ความพร้อมใช้งาน: เครื่องเสีย; การตั้งเครื่องและการปรับแต่ง
- ประสิทธิภาพ: การหยุดเล็ก ๆ น้อย ๆ และการเดินเครื่องเปล่า; ความเร็วที่ลดลง
- คุณภาพ: ของเสียช่วงเริ่มเดินเครื่อง; ของเสียระหว่างการผลิต
เมื่อ OEE ของไลน์ลดลง คำถามแรกไม่ใช่ “จะเพิ่ม OEE ได้อย่างไร?” แต่คือ “ความสูญเสียข้อไหนในหกข้อที่เพิ่มขึ้น?” บันทึกความสูญเสียตามหมวดเหล่านี้ แล้วแผนปรับปรุงก็แทบจะเขียนตัวเองได้
ความเชื่อผิด ๆ: “เครื่องจักรทุกเครื่องควรมี OEE ถึง 85%”
OEE ที่ 85% มักถูกอ้างถึงว่าเป็น “ระดับโลก” โดยทั่วไปอธิบายว่ามาจาก ความพร้อมใช้งาน 90% × ประสิทธิภาพ 95% × คุณภาพ 99.9% เป็นค่าอ้างอิงที่มีประโยชน์จากตำรา TPM ไม่ใช่กฎทางฟิสิกส์ และการไล่ตามตัวเลขนี้ทุกที่อาจทำร้ายคุณได้
- บนเครื่องจักรที่ไม่ใช่คอขวด OEE ที่สูงขึ้นส่วนใหญ่หมายถึงชิ้นงานกองรออยู่หน้าเครื่องถัดไปมากขึ้น เป็นงานระหว่างทำ (WIP) มากขึ้น ไม่ใช่การส่งมอบมากขึ้น ความพยายามในการปรับปรุงควรเริ่มที่จุดจำกัดก่อน ดูบทความการเพิ่มประสิทธิภาพการผลิต
- บนไลน์ที่ผลิตสินค้าหลากหลาย การเปลี่ยนรุ่นการผลิตบ่อย ๆ คือราคาของการส่งมอบใบสั่งเล็ก ๆ ให้ตรงเวลา การลดการเปลี่ยนรุ่นเพื่อเพิ่มความพร้อมใช้งานอาจทำให้ลูกค้าต้องรอ
- ระหว่างเครื่องจักรต่างชนิดกัน การเปรียบเทียบ OEE มักไม่มีความหมาย ไลน์ความเร็วสูงใหม่เอี่ยมกับเครื่องปั๊มอายุ 20 ปีมีอัตราอุดมคติต่างกัน และทำงานต่างกัน
OEE เป็นเครื่องมือวินิจฉัยสำหรับเครื่องจักรหนึ่งเครื่องเมื่อดูตามช่วงเวลา มันจะเริ่มชี้นำผิดเมื่อกลายเป็นถ้วยรางวัล ควรจับคู่กับตัวชี้วัดการส่งมอบอย่างไร อธิบายไว้ในบทความKPI การผลิต
ข้อผิดพลาดที่พบบ่อยในการคำนวณ OEE
- ใช้รอบเวลาแบบ “สมจริง” แทนรอบเวลาอุดมคติ ประสิทธิภาพจะดูดีมาก และความสูญเสียก็หายไปจากสายตา ถ้าประสิทธิภาพเกิน 100% แปลว่ารอบเวลาผิด
- ตัดการเปลี่ยนรุ่นการผลิตออกจากเวลาตามแผน การเปลี่ยนรุ่นคือความสูญเสียด้านความพร้อมใช้งานจริง การซ่อนมันไว้คือการซ่อนคันโยกที่ใหญ่ที่สุดของหลาย ๆ ไลน์
- นับชิ้นงานที่ผ่านการแก้ไขเป็นชิ้นงานดี คุณภาพนับเฉพาะชิ้นงานที่ดีตั้งแต่ครั้งแรก
คำถามที่พบบ่อย
OEE เหมือนกับอัตราการใช้กำลังการผลิตหรือไม่? ไม่เหมือน อัตราการใช้กำลังการผลิตถามแค่ว่าเครื่องจักรมีงานทำหรือไม่ แต่ OEE ยังถามด้วยว่าเครื่องเดินที่ความเร็วเต็มที่และผลิตชิ้นงานดีหรือไม่
การบำรุงรักษาตามแผนควรนับเป็นเวลาหยุดเครื่องหรือไม่? โรงงานส่วนใหญ่ตัดออกจากเวลาการผลิตตามแผน แต่ต้องตกลงกฎให้ชัด และใช้กฎเดียวกันทุกเดือน
ใน factory.online เป็นอย่างไร
ใน factory.online การยืนยันผลผลิตและของเสียบนใบสั่งงาน (Job Order) จะบันทึกจำนวนทั้งหมดและจำนวนชิ้นงานดีของการผลิตแต่ละรอบ และขั้นตอนการผลิต (Routing) เก็บเวลาต่อขั้นตอนงานไว้ คุณจึงได้ข้อมูลสำหรับคำนวณคุณภาพและประสิทธิภาพจากบันทึกชุดเดียวกับที่นักวางแผนการผลิตใช้อยู่แล้ว และผ่านการเชื่อมต่อกับ Power BI คุณสามารถรวมข้อมูลเหล่านี้กับบันทึกเวลาหยุดเครื่อง เพื่อแยก 60% ของไลน์ A และไลน์ B ออกเป็นสามปัจจัยเทียบกันข้าง ๆ
BEEDIGIT รวบรวมข้อมูลจากเครื่องจักรและพนักงานเพื่อรายงาน OEE เวลาหยุดเครื่อง และผลผลิตจริง บันทึกเหล่านี้ช่วยให้ทีมเปรียบเทียบกำลังการผลิตตามแผนกับผลการทำงานจริงของอุปกรณ์ และวิเคราะห์สาเหตุของความสูญเสียที่เกิดซ้ำ
หากคุณมีสองไลน์ที่คะแนนเท่ากันแต่มีแผนปรับปรุงชุดเดียว นัดหมายการสาธิต แล้วมาแยกปัญหาของทั้งสองไลน์ไปด้วยกัน
