

26 ม.ค. 2026
การวางแผนกำลังการผลิตแบบหยาบ (RCCP): จำนวนหน่วยหลอก ชั่วโมงไม่หลอก
สองกลุ่มผลิตภัณฑ์ กลุ่มละ 1,000 หน่วย แต่กลุ่มหนึ่งกินเวลาเตาไปอย่างเงียบ ๆ เรียนรู้ว่า RCCP แปลงจำนวนหน่วยเป็นชั่วโมงอย่างไร และจับภาระงานพุ่งในสัปดาห์ที่ 3 ได้ตั้งแต่เนิ่น ๆ
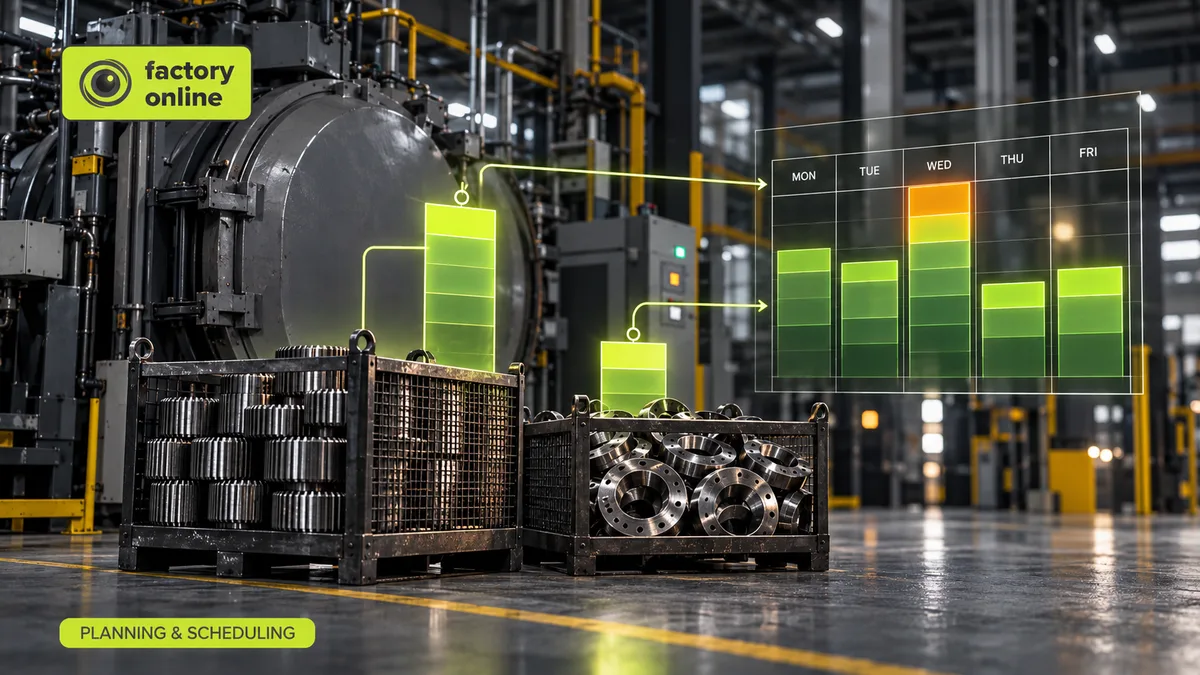
เดือนที่แล้วโรงงานผลิตได้ 2,000 หน่วย และเตาอบชุบแข็ง (Heat Treatment) ก็รับงานได้สบาย เดือนนี้แผนก็ยังเป็น 2,000 หน่วย: กลุ่มผลิตภัณฑ์ A 1,000 หน่วย และกลุ่ม B 1,000 หน่วย ยอดรวมเท่าเดิม เตาเดิม แต่พอถึงสัปดาห์ที่สาม งานเริ่มกองอยู่หน้าเตา และใบสั่งเริ่มเลื่อน กลุ่มผลิตภัณฑ์หนึ่งกินเวลาเตาไปอย่างเงียบ ๆ และแผนที่นับเป็นหน่วยไม่มีทางแสดงให้เห็นได้เลย
การวางแผนกำลังการผลิตแบบหยาบ (RCCP) คือการตรวจแผนการผลิตอย่างรวดเร็วเทียบกับชั่วโมงที่มีอยู่บนทรัพยากรสำคัญไม่กี่ตัว โดยทั่วไปทำรายสัปดาห์หรือรายเดือน RCCP แปลงจำนวนหน่วยเป็นชั่วโมงบนเครื่องจักรที่เป็นตัวกำหนดวันส่งมอบของคุณ ก่อนที่จะซื้อวัสดุและยืนยันวันส่งกับลูกค้า จำนวนหน่วยหลอกเราได้ แต่ชั่วโมงบอกความจริง
RCCP ทำงานอย่างไร: จากหน่วยสู่ชั่วโมง
RCCP ต้องใช้ข้อมูลสามอย่าง
- แผน โดยทั่วไปคือตารางการผลิตหลัก ซึ่งระบุปริมาณตามสินค้าหรือกลุ่มผลิตภัณฑ์ รายสัปดาห์หรือรายเดือน
- โครงสร้างการใช้ทรัพยากร (Bill of Resources) สำหรับแต่ละกลุ่มผลิตภัณฑ์ ต้องใช้กี่ชั่วโมงบนทรัพยากรสำคัญแต่ละตัว
- ชั่วโมงที่มีอยู่ ของทรัพยากรสำคัญแต่ละตัวในแต่ละช่วง หลังหักกะ การบำรุงรักษาตามแผน และวันหยุดแล้ว
คูณ บวก แล้วเปรียบเทียบ ทำเสร็จได้ในไม่กี่นาที ขณะที่แผนยังเปลี่ยนได้
ตัวอย่าง: 1,000 + 1,000 หน่วย กับ 700 ชั่วโมงเตา
เตาทำงานเป็นรอบ (Load) รอบละ 4 ชั่วโมงใส่ชิ้นงานกลุ่ม A ได้ 20 หน่วย กลุ่ม A จึงใช้เวลาเตา 4 ÷ 20 = 0.2 ชั่วโมงต่อหน่วย ชิ้นงานกลุ่ม B ใหญ่กว่า รอบ 4 ชั่วโมงเท่ากันใส่ได้แค่ 8 หน่วย กลุ่ม B จึงใช้ 4 ÷ 8 = 0.5 ชั่วโมงต่อหน่วย
หลังหักการบำรุงรักษาแล้ว เตามีชั่วโมงใช้งานได้ 150 ชั่วโมงต่อสัปดาห์ หรือ 600 ชั่วโมงในเดือนที่มีสี่สัปดาห์
เดือนที่แล้ว: A 1,500 + B 500 ภาระงาน: 1,500 × 0.2 + 500 × 0.5 = 300 + 250 = 550 ชั่วโมง ลงตัว และยังเหลือ 50 ชั่วโมง
เดือนนี้: A 1,000 + B 1,000 ภาระงาน: 1,000 × 0.2 + 1,000 × 0.5 = 200 + 500 = 700 ชั่วโมง เกินไป 100 ชั่วโมง ทั้งที่ยอดรวมยังเป็น 2,000 หน่วยเท่าเดิม
ทีมงานย้ายกลุ่ม B จำนวน 250 หน่วยไปเดือนหน้า ซึ่งเตายังมีที่ว่าง ภาระงานใหม่: 1,000 × 0.2 + 750 × 0.5 = 200 + 375 = 575 ชั่วโมง เดือนนี้ลงตัวแล้ว
ยอดรวมทั้งเดือนลงตัว แต่สัปดาห์ที่ 3 ไม่ลงตัว
ภายในเดือน กลุ่ม A ผลิตสม่ำเสมอ สัปดาห์ละ 250 หน่วย หรือ 50 ชั่วโมงเตา ส่วนกลุ่ม B ผลิตตามวันที่ลูกค้าต้องการ: 150, 150, 300 และ 150 หน่วย ในสัปดาห์ที่ 1 ถึง 4
- สัปดาห์ที่ 1: 50 + 150 × 0.5 = 125 ชั่วโมง
- สัปดาห์ที่ 2: 50 + 75 = 125 ชั่วโมง
- สัปดาห์ที่ 3: 50 + 300 × 0.5 = 200 ชั่วโมง
- สัปดาห์ที่ 4: 50 + 75 = 125 ชั่วโมง
รวม: 575 ชั่วโมง เท่าเดิม แต่สัปดาห์ที่ 3 ต้องใช้ 200 ชั่วโมง ขณะที่มีแค่ 150 ส่วนสัปดาห์ที่ 1, 2 และ 4 เหลือว่างสัปดาห์ละ 25 ชั่วโมง
วิธีแก้: ผลิตกลุ่ม B ล่วงหน้า 50 หน่วยในสัปดาห์ที่ 1 และอีก 50 หน่วยในสัปดาห์ที่ 2 แต่ละสัปดาห์จะเพิ่มขึ้น 25 ชั่วโมง กลายเป็น 150 ทั้งคู่ และสัปดาห์ที่ 3 จะลดลง 100 × 0.5 = 50 ชั่วโมง เหลือ 150 สัปดาห์ที่ 1 ถึง 3 เต็มพอดี
ก่อนอนุมัติต้องตรวจอีกสองเรื่อง วัสดุสำหรับ 100 หน่วยที่ผลิตล่วงหน้าต้องมาถึงเร็วขึ้น จึงต้องให้ MRP ยืนยัน และการเต็ม 100% ติดกันสามสัปดาห์ไม่เหลือที่ว่างให้เครื่องเสียเลย นักวางแผนหลายคนจึงยังคงจองกะวันเสาร์ไว้ในสัปดาห์ที่ 3 RCCP ทำให้เห็นการตัดสินใจนี้เร็วพอที่จะตัดสินใจได้อย่างใจเย็น
RCCP คือภาพร่าง ตารางการผลิตคือแบบก่อสร้าง
สถาปนิกร่างภาพบ้านก่อนเขียนแบบก่อสร้าง ภาพร่างตอบคำถามว่าบ้านวางลงบนที่ดินได้ไหม งบประมาณสมเหตุสมผลหรือเปล่า ไม่มีใครวาดระบบประปาลงในภาพร่าง แต่ถ้าภาพร่างกว้างกว่าที่ดิน แบบก่อสร้างแบบไหนก็แก้ไม่ได้
RCCP คือภาพร่าง ใช้ชั่วโมงเฉลี่ย ช่วงเวลาใหญ่ และทรัพยากรไม่กี่ตัว ตารางการผลิตแบบกำลังการผลิตจำกัด (Finite Capacity) คือแบบก่อสร้าง ที่ลงรายละเอียดทุกขั้นตอนงาน ทุกการเปลี่ยนรุ่นการผลิต และทุกชั่วโมง แผนที่ไม่ผ่าน RCCP จะไม่ผ่านตารางการผลิตแน่นอน แต่แผนที่ผ่านแล้วก็ยังอาจไม่ผ่านตารางการผลิตได้ เพราะเวลาเปลี่ยนรุ่นหรือชิ้นส่วนที่มาช้า นี่คือเหตุผลที่ต้องมีทั้งสองอย่าง อ่านเพิ่มเติมในการวางแผนการผลิตกับการจัดตารางการผลิต
ความเชื่อผิด ๆ: “RCCP ต้องครอบคลุมเครื่องจักรทุกเครื่อง”
โครงการ RCCP จำนวนมากล้มเหลวเพราะพยายามสร้างแบบจำลองศูนย์งานทั้ง 80 แห่ง RCCP มีประโยชน์ก็เพราะมันหยาบ ให้เลือกทรัพยากรสามถึงห้าตัวที่มักเป็นตัวกำหนดวันส่งมอบ เช่น เตาอบ สายการเคลือบผิว โต๊ะทดสอบ หรือทีมช่างฝีมือที่มีน้อย ส่วนที่เหลือมีกำลังการผลิตเหลือพอ หรือปล่อยให้ตารางการผลิตละเอียดจัดการ
วิธีหาทรัพยากรเหล่านี้คือดูว่างานไปรออยู่ตรงไหน คิวงานหน้าเครื่องจักรบอกอะไรได้มากกว่ารายงานอัตราการใช้กำลังการผลิต ตามที่อธิบายไว้ในบทความการปรับปรุงการผลิตเริ่มที่คอขวด
RCCP ผิดพลาดตรงไหนบ้าง
- ชั่วโมงต่อหน่วยเป็นข้อมูลเก่าหลายปี กระบวนการเปลี่ยนไปแล้วแต่ไม่มีใครอัปเดตโครงสร้างการใช้ทรัพยากร ควรเทียบกับค่าจริงทุกไตรมาส
- กำลังการผลิตเป็นค่าตามทฤษฎี ให้ใช้ชั่วโมงที่จัดคนได้จริง ไม่ใช่ 168 ชั่วโมงต่อสัปดาห์บนกระดาษ
- ไม่นับเวลาตั้งเครื่อง สำหรับทรัพยากรที่เปลี่ยนรุ่นบ่อย ให้เผื่อเวลาต่อแบทช์ (Batch) ไว้ด้วย
- ช่วงเวลาใหญ่เกินไป การตรวจรายเดือนซ่อนปัญหาสัปดาห์ที่ 3 ไว้ ถ้าวันส่งมอบกระจุกตัว ให้ตรวจรายสัปดาห์
ใครใช้ผลลัพธ์นี้
RCCP คือข้อมูลจากฝ่ายปฏิบัติการที่นำเข้าการประชุม S&OP ประจำเดือน สัปดาห์ที่เป็นสีแดงคือคำถามที่ต้องตอบ จะย้ายปริมาณ เพิ่มกะ จ้างผลิตภายนอก หรือเปลี่ยนวันส่งกับลูกค้า ต้องมีคนรับผิดชอบคำตอบ แล้วตรวจซ้ำอีกครั้งหลังจากนั้น
ใน factory.online เป็นอย่างไร
ใน factory.online หน้า RCCP แสดงภาระงานเทียบกับชั่วโมงที่มีอยู่ของทรัพยากรสำคัญแต่ละตัวในแต่ละช่วง โดยดึงตรงจากใบสั่งผลิตตามแผน นักวางแผนเห็นเตาอยู่ที่ 700 จาก 600 ชั่วโมง แล้วเห็นสัปดาห์ที่ 3 อยู่ที่ 200 จาก 150 จึงเปิดสถานการณ์จำลองการวางแผนเพื่อย้ายกลุ่ม B จำนวน 100 หน่วยไปสัปดาห์ที่ 1 และ 2 ส่วน MRP บนสถานการณ์เดียวกันก็แสดงว่าวัสดุจะมาทันหรือไม่
ถ้าเตาอบ เครื่องเพรส หรือสายการเคลือบผิวของคุณยังทำให้ประหลาดใจในสัปดาห์ที่ 3 อยู่เรื่อย ๆ นำแผนของคุณมาในเดโม แล้วเราจะคำนวณเป็นชั่วโมงให้ดู
