

2 ก.พ. 2026
MRP คืออะไร: อัลกอริทึมจากยุค 1960 ที่ยังขับเคลื่อนโรงงานของคุณ
ทำไม MRP บอกให้ “สั่ง 130” ทั้งที่ต้องใช้ 400 และทำไมวันที่ถึงผ่านไปแล้ว คู่มือการวางแผนความต้องการวัสดุแบบเข้าใจง่าย พร้อมตัวอย่างการคำนวณ สมมติฐานที่ซ่อนอยู่ และความเชื่อผิด ๆ 3 ข้อ
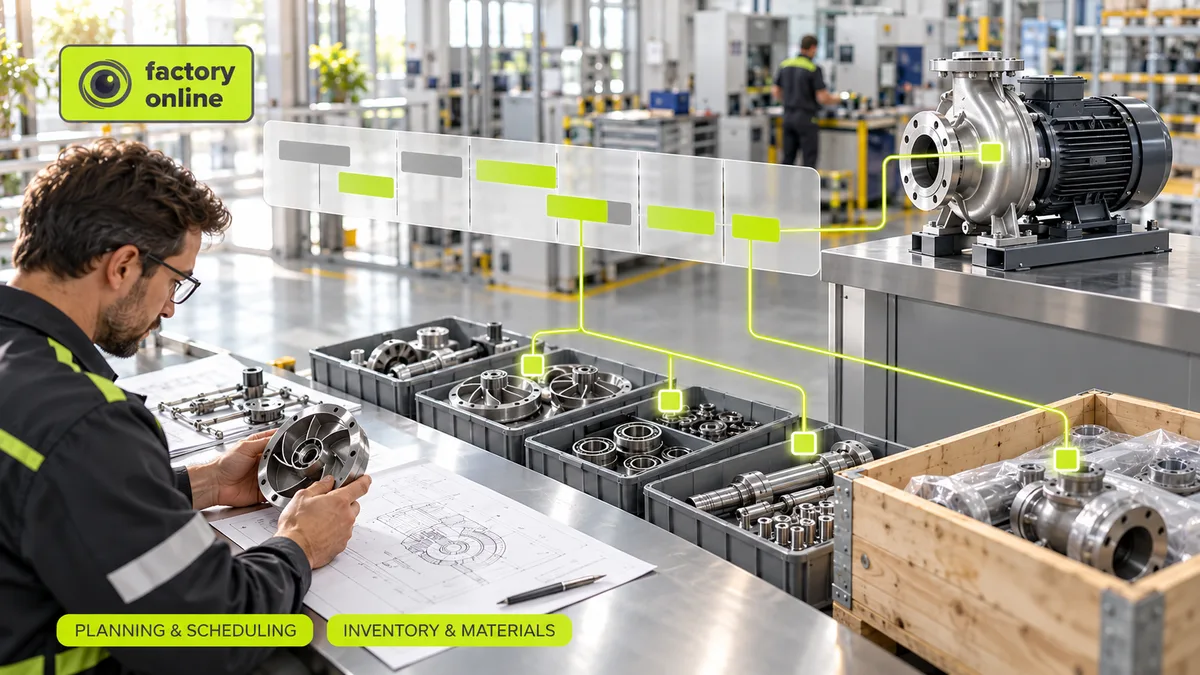
ทุกคืนในโรงงานหลายพันแห่ง มีการคำนวณชุดหนึ่งทำงานอยู่ ทั้งที่มันถูกออกแบบมาตั้งแต่ก่อนยุคคอมพิวเตอร์ส่วนบุคคล การคำนวณนี้ตอบคำถามง่าย ๆ ข้อเดียว: ต้องใช้วัสดุอะไร จำนวนเท่าไร และต้องสั่งเมื่อไรจึงจะมาถึงทันเวลา การคำนวณนี้คือ MRP หรือการวางแผนความต้องการวัสดุ
ถ้าคุณเคยสงสัยว่าทำไมระบบบอกให้ “สั่ง 130” ทั้งที่เห็นชัดว่าต้องใช้ 400 หรือทำไมคำแนะนำให้สั่งซื้อถึงขึ้นมาพร้อมวันที่ที่ผ่านไปแล้ว บทความนี้เขียนมาเพื่อคุณ
ทำไมจึงมีการคิดค้น MRP
ก่อนมี MRP โรงงานส่วนใหญ่จัดการชิ้นส่วนแบบเดียวกับร้านโชห่วยจัดการนม พอของบนชั้นเหลือน้อยก็สั่งเพิ่ม วิธีนี้ใช้ได้กับสินค้าที่ลูกค้าซื้ออย่างสม่ำเสมอ แต่ใช้ได้ไม่ดีกับชิ้นส่วนที่ต้องใช้เพียงเพราะมีสินค้าอื่นกำลังถูกผลิต
ในทศวรรษ 1960 โจเซฟ ออร์ลิกกี (Joseph Orlicky) วิศวกรซึ่งต่อมาเป็นผู้ผลักดันวิธีนี้ที่ IBM ชี้ให้เห็นว่าความต้องการชิ้นส่วนไม่จำเป็นต้องเดา แต่คำนวณได้ ถ้าเดือนหน้าจะผลิตปั๊ม 200 ตัว และปั๊มแต่ละตัวใช้ซีล 2 ชิ้น ก็ต้องใช้ซีล 400 ชิ้น ไม่ต้องพยากรณ์เลย
อุปสรรคเดียวคือการคำนวณ ชิ้นส่วนหลายพันรายการ ชิ้นส่วนประกอบหลายระดับ และแต่ละรายการมีระยะเวลานำ (Lead Time) ต่างกัน ช่วงนั้นคอมพิวเตอร์เพิ่งเริ่มคำนวณเรื่องเหล่านี้เสร็จได้ภายในคืนเดียว MRP จึงถือกำเนิดขึ้น หนังสือของออร์ลิกกีในปี 1975 ทำให้ MRP กลายเป็นมาตรฐานของอุตสาหกรรม และตรรกะเดียวกันนี้ยังคงเป็นหัวใจของระบบ ERP แทบทุกระบบในปัจจุบัน
MRP ทำอะไรบ้าง ใน 3 ขั้นตอน
1. กระจาย (Explode) เริ่มจากสิ่งที่วางแผนจะผลิต ซึ่งก็คือตารางการผลิตหลัก (MPS) แล้วไล่ลงไปตามโครงสร้างผลิตภัณฑ์ (BOM) ปั๊ม 200 ตัว × ซีล 2 ชิ้น = ซีล 400 ชิ้น นี่คือ ความต้องการรวม (Gross Requirement) ความต้องการที่คำนวณด้วยวิธีนี้เรียกว่าความต้องการแบบขึ้นอยู่กับรายการอื่น (Dependent Demand) และเป็นเหตุผลที่ไม่ควรพยากรณ์ความต้องการสกรูเลย
2. หักลบ (Net) หักสิ่งที่มีอยู่แล้วหรือกำลังจะได้รับ คือสต็อกในมือ บวกใบสั่งที่ค้างอยู่ซึ่งจะมาถึงก่อนวันที่ต้องใช้ ส่วนที่เหลือคือ ความต้องการสุทธิ (Net Requirement)
3. เลื่อนเวลา (Offset) นับย้อนหลังตามระยะเวลานำ ถ้าซีลใช้เวลาสามสัปดาห์กว่าจะมาจากซัพพลายเออร์ ก็ต้องส่งใบสั่งซื้อออกไปก่อนวันที่ต้องใช้ซีลสามสัปดาห์
จากนั้น MRP จะทำสามขั้นตอนเดิมซ้ำในระดับถัดลงไป สำหรับชิ้นส่วนของทุกอย่างที่ผลิตเอง จนกว่าจะถึงวัสดุที่ซื้อจากภายนอก
ตัวอย่างการคำนวณ
คุณต้องใช้ซีล 400 ชิ้นในสัปดาห์ที่ 4 มีอยู่บนชั้น 120 ชิ้น และมีใบสั่งซื้อจากซัพพลายเออร์ 150 ชิ้นที่จะมาถึงในสัปดาห์ที่ 3 ระยะเวลานำคือสามสัปดาห์
| สัปดาห์ที่ 1 | สัปดาห์ที่ 2 | สัปดาห์ที่ 3 | สัปดาห์ที่ 4 | |
|---|---|---|---|---|
| ความต้องการรวม | 400 | |||
| กำหนดรับตามใบสั่งที่ค้าง | 150 | |||
| คงเหลือพร้อมใช้ (เริ่มต้น 120) | 120 | 120 | 270 | 270 |
| ความต้องการสุทธิ | 130 | |||
| ปล่อยใบสั่งตามแผน | 130 |
คุณจะมีซีล 270 ชิ้น เทียบกับที่ต้องใช้ 400 ชิ้น จึงขาด 130 ชิ้น เมื่อระยะเวลานำคือสามสัปดาห์ ต้องสั่ง 130 ชิ้นนี้ภายในสัปดาห์ที่ 1
ทีนี้สมมติว่าวันนี้เป็นสัปดาห์ที่ 2 แล้ว MRP จะแสดงใบสั่งเดิมโดยมีวันปล่อยใบสั่งที่ผ่านไปแล้ว นี่ไม่ใช่บั๊ก แต่เป็น MRP ที่กำลังบอกคุณอย่างสุภาพว่าแผนตามที่เป็นอยู่ทำไม่ได้ คุณต้องเร่งรัด หาซัพพลายเออร์ที่ส่งได้เร็วกว่า หรือเลื่อนการผลิตปั๊มออกไป
ระบบจริงยังมีอีกขั้นตอนหนึ่งคือ การกำหนดขนาดล็อต (Lot Sizing) ถ้าซีลมาเป็นกล่องละ 100 ชิ้น 130 ก็จะกลายเป็น 200 และอีก 70 ชิ้นที่เกินมาจะแสดงเป็นสต็อกสำหรับสัปดาห์ถัด ๆ ไป
สมมติฐานที่ทุกคนลืม
MRP ตั้งสมมติฐานว่า กำลังการผลิตไม่จำกัด (Infinite Capacity) มันยินดีวางแผนซีล 400 ชิ้น เสื้อปั๊ม 200 ชิ้น และงานประกอบ 300 ชั่วโมงไว้ในสัปดาห์เดียวกัน โดยไม่ถามว่าสายประกอบมี 300 ชั่วโมงให้หรือไม่ MRP ตรวจวัสดุ ไม่ได้ตรวจเครื่องจักร
นี่คือเหตุผลที่ MRP ไม่เคยทำงานลำพัง การวางแผนกำลังการผลิตแบบหยาบ (RCCP) ทดสอบแผนกับทรัพยากรหลักก่อนสั่งวัสดุ และการจัดตารางการผลิต เปลี่ยนผลลัพธ์ให้เป็นลำดับงานที่ลงตัวกับเครื่องจักรจริง ส่วนเรื่องที่อุตสาหกรรมเอากำลังการผลิตมาต่อเติมให้ MRP แล้วเรียกว่า MRP II เล่าไว้ในบทความMRP กับ MRP II
ความเชื่อผิด ๆ 3 ข้อเกี่ยวกับ MRP
“ถ้า MRP ผิด ก็รันให้บ่อยขึ้น” MRP ดีได้เท่ากับข้อมูลนำเข้าสามอย่างของมัน คือโครงสร้างผลิตภัณฑ์ ยอดสต็อก และใบสั่งที่ค้างอยู่ ถ้า BOM ระบุจำนวนผิด การรับสินค้า (GR) ถูกบันทึกช้าไปสองวัน หรือใบสั่งซื้อ (PO) มีวันที่ที่ล้าสมัย การรัน MRP ทุกชั่วโมงก็แค่ได้คำตอบผิดทุกชั่วโมง แก้ข้อมูลก่อน
“MRP บอกฝ่ายจัดซื้อว่าต้องซื้ออะไร” MRP บอกว่าอะไร ขาด ของขาดไม่ได้ต้องการใบสั่งซื้อใหม่เสมอไป บ่อยครั้งทางออกที่ดีกว่าคือดึงใบสั่งที่มีอยู่ให้มาเร็วขึ้น โอนสต็อกจากอีกโรงงาน หรือเปลี่ยนลำดับการผลิต อ่านเพิ่มเติมในของขาด 6 แบบที่ไม่ต้องออกใบสั่งซื้อใหม่
“มี MRP แล้วไม่ต้องมีสต็อกเพื่อความปลอดภัย” MRP คำนวณความต้องการแบบขึ้นอยู่กับรายการอื่นได้แม่นยำ แต่เชื่อว่าระยะเวลานำเป็นจริงตามที่บันทึกไว้ สำหรับชิ้นส่วนที่ซัพพลายเออร์ไม่น่าเชื่อถือ หรือชิ้นส่วนที่ใช้อย่างสม่ำเสมอในสินค้าหลายตัว บัฟเฟอร์ก็ยังจำเป็น บทความสต็อกเพื่อความปลอดภัยและจุดสั่งซื้อซ้ำ อธิบายว่าเมื่อไร
MRP เด่นตรงไหน และติดขัดตรงไหน
MRP ทำงานได้ดีที่สุดในการผลิตที่เน้นงานประกอบและมีโครงสร้างผลิตภัณฑ์ชัดเจน เช่น ปั๊ม อุปกรณ์ไฟฟ้า เฟอร์นิเจอร์ และสายเคเบิลที่ผลิตตามคำสั่งซื้อ แต่จะติดขัดในสามสถานการณ์
- อุปสงค์แกว่งมาก ทุกการเปลี่ยนแปลงกระเพื่อมลงไปทุกระดับของ BOM และคำแนะนำการสั่งซื้อพลิกไปมาทุกสัปดาห์ นักวางแผนเรียกอาการนี้ว่า ความไม่นิ่งของแผน (Nervousness)
- ระยะเวลานำยาวและไม่แน่นอน ขั้นตอนเลื่อนเวลาดีได้เท่ากับระยะเวลานำที่อยู่เบื้องหลังเท่านั้น
- ข้อจำกัดจริงคือเครื่องจักร ไม่ใช่วัสดุ MRP จะวางแผนวัสดุได้สมบูรณ์แบบสำหรับสัปดาห์ที่คอขวดผลิตให้ไม่ได้
สำหรับสองกรณีแรก หลายบริษัทวางบัฟเฟอร์สต็อกโดยตั้งใจไว้ที่จุดที่เลือกไม่กี่จุดในโครงสร้างผลิตภัณฑ์ นี่คือแนวคิดเบื้องหลัง DDMRP
ใน factory.online เป็นอย่างไร
ใน factory.online ระบบ MRP ทำงานจากใบสั่งผลิตตามแผน ผ่าน BOM หลายระดับ สต็อก และซัพพลายที่ค้างอยู่ และผูกของขาดแต่ละรายการไว้กับใบสั่งที่ทำให้เกิดของขาดนั้น นักวางแผนเห็นว่าซีล 130 ชิ้นเป็นของใบสั่งผลิตปั๊มของลูกค้ารายใด ไม่ใช่แค่บรรทัดนิรนามในรายการจัดซื้อ การตรวจกำลังการผลิตและการจัดตารางการผลิตก็ทำงานบนข้อมูลชุดเดียวกัน ช่องว่างเรื่องกำลังการผลิตไม่จำกัดจึงถูกปิดในที่เดียวกัน แทนที่จะไปอยู่ในสเปรดชีตแยก
ถ้านักวางแผนของคุณใช้เช้าวันจันทร์ไปกับการกระทบยอดผลลัพธ์ MRP กับ Excel นั่นคือจุดเริ่มต้นที่ดีสำหรับการพูดคุย จองเดโม แล้วนำรายการของเช้าวันจันทร์มาด้วยสักชุด
