

6 nov 2026
Work in Progress: perché più ordini in produzione rallentano le consegne
La produzione rimane stabile a 100 unità al giorno mentre il WIP sale da 300 a 600. Calcola perché il tempo di flusso medio raddoppia e come un obiettivo di WIP di 400 unità cambia il piano.
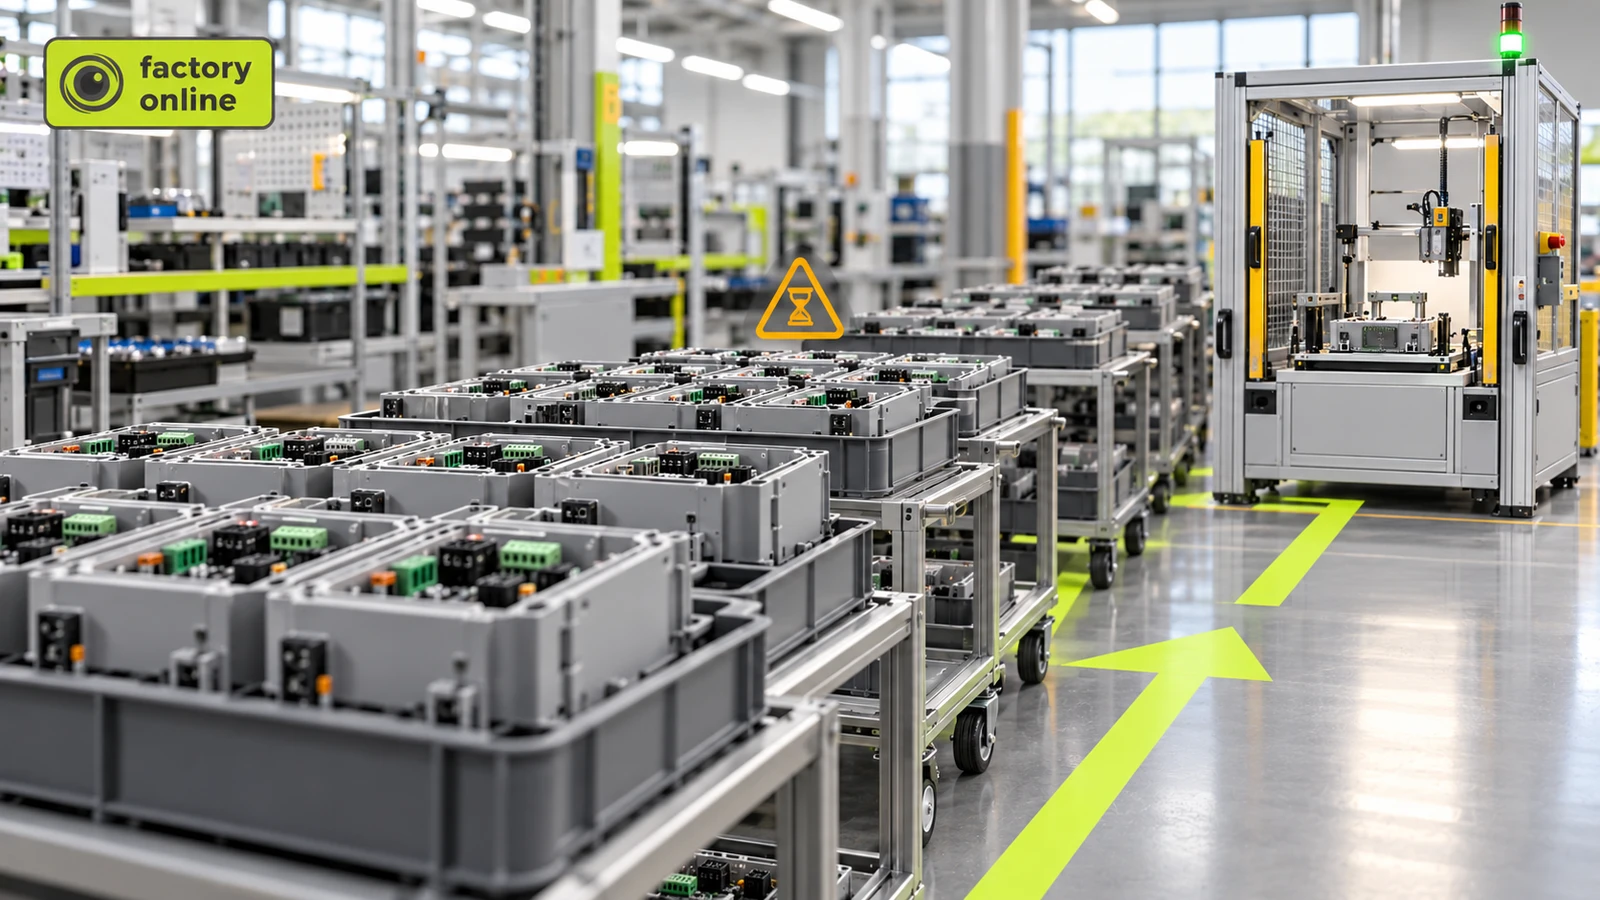
Una linea di produzione completa 100 unità al giorno. La fabbrica aumenta il numero di ordini rilasciati in produzione, sperando di mantenere attiva ogni postazione di lavoro. La produzione rimane a 100 unità al giorno, ma ora gli ordini trascorrono il doppio del tempo in produzione.
Non è cambiato nulla nella velocità di elaborazione dei macchinari. La fabbrica ha semplicemente aumentato la quantità di lavoro non completato.
Work in progress (WIP) è l'inventario che è entrato in produzione ma non è ancora diventato un prodotto finito. Quando il throughput rimane costante, l'aumento del WIP medio incrementa il tempo medio che ciascuna unità trascorre nel sistema produttivo.
Come il WIP influisce sul lead time di produzione
Consideriamo una fabbrica che assembla unità di controllo industriali.
L'area di produzione completa una media di 100 unità conformi per giorno lavorativo.
Inizialmente, la fabbrica ha una media di 300 unità in corso di lavorazione tra assemblaggio, collaudo e code intermedie.
La Legge di Little collega il WIP medio, il throughput e il tempo di flusso in un sistema di produzione stabile:
WIP = Throughput × Tempo di flusso.
Riorganizzando la formula:
Tempo di flusso = WIP ÷ Throughput.
Per il sistema di produzione iniziale:
300 ÷ 100 = 3 giorni lavorativi.
Un'unità media trascorre 3 giorni lavorativi tra l'ingresso e l'uscita dall'area di produzione.
Ora la direzione rilascia più ordini di produzione per mantenere occupate le stazioni di assemblaggio.
Il WIP medio sale a 600 unità, ma la stazione di collaudo finale limita ancora il throughput a 100 unità conformi al giorno.
Il nuovo tempo di flusso medio diventa:
600 ÷ 100 = 6 giorni lavorativi.
La fabbrica ha raddoppiato il suo WIP medio e raddoppiato il suo tempo di flusso medio di produzione senza aumentare l'output giornaliero.
Perché aggiungere più ordini non aumenta la produzione
La stazione di collaudo finale può completare solo 100 unità al giorno.
Rilasciare altre 300 unità nell'assemblaggio non cambia questo limite. Crea semplicemente una coda più grande prima del collaudo.
Le unità aggiuntive occupano spazio in officina, richiedono tracciamento e rendono più difficile per i pianificatori vedere quali ordini sono più vicini al completamento.
Il risultato è un maggior numero di scorte non completate, non un maggior numero di prodotti finiti.
Immagina una caffetteria in cui il barista può preparare 30 bevande all'ora. Consentire a 60 clienti di ordinare contemporaneamente non aumenta la capacità del barista. Aumenta solo il numero di persone in attesa.
Lo stesso principio si applica a una linea di produzione con una postazione di lavoro vincolante (collo di bottiglia).
Falso mito: più lavoro in corso significa maggiore produttività
Una stazione di lavoro occupata non sta necessariamente migliorando l'output dell'intero sistema produttivo.
Nell'esempio, raddoppiare il WIP da 300 a 600 unità lascia il throughput invariato a 100 unità al giorno.
Le 300 unità in più creano 3 giorni lavorativi aggiuntivi di tempo di flusso medio.
La fabbrica gestisce il doppio dell'inventario non completato per lo stesso output di produzione giornaliero.
La distinzione fondamentale è tra l'utilizzo dei macchinari locali e il throughput totale del sistema.
La fabbrica dovrebbe ridurre immediatamente il WIP?
Ridurre il WIP è utile solo se il lavoro rimanente può mantenere alimentato il vincolo (collo di bottiglia).
Se la fabbrica rilascia troppo poco lavoro, la stazione di collaudo potrebbe rimanere senza unità. Il throughput potrebbe quindi scendere al di sotto di 100 unità al giorno.
Il pianificatore dovrebbe quindi identificare l'operazione vincolante, proteggerla dall'esaurimento dei materiali e controllare quanto lavoro viene rilasciato a monte.
Un punto di partenza pratico consiste nel confrontare il livello di WIP attuale con il throughput e il tempo di flusso di cui la fabbrica ha bisogno.
Ad esempio, se il tempo di flusso medio target è di 4 giorni lavorativi a 100 unità al giorno:
100 × 4 = 400 unità di WIP medio.
Si tratta di 200 unità in meno rispetto all'attuale livello di 600 unità.
La cifra di 400 unità è un obiettivo di pianificazione per il WIP medio, non una garanzia che ogni ordine terminerà entro quattro giorni. Variabilità, differenze nei cicli di lavoro e disponibilità dei colli di bottiglia influiscono comunque sui singoli tempi di completamento.
Cosa dovrebbero misurare i pianificatori
Il confronto più utile è tra il WIP medio, il throughput effettivo e il tempo di flusso medio nello stesso periodo.
factory.online میں، gli ordini di produzione, gli ordini di lavoro e le conferme di produzione aiutano i pianificatori a monitorare l'avanzamento della produzione. La pianificazione a capacità finita può mostrare come il lavoro è distribuito tra le risorse e dove è probabile che si formino code.
Quando gli ordini trascorrono più tempo in attesa che in lavorazione, analizziamo come la pianificazione della produzione gestisce il lavoro non completato.
