

20 apr 2026
Scorta di sicurezza e punto di riordino: perché il contenitore è vuoto
Il punto di riordino era 280 e il contenitore si è svuotato lo stesso. Calcola la scorta di sicurezza con numeri reali e scopri perché livello di servizio per ciclo e tasso di evasione sono promesse diverse.
Il punto di riordino dei bulloni M8 era 280. Mercoledì il contenitore è sceso a 280 e il buyer ha ordinato lo stesso giorno. Il fornitore di solito impiega cinque giorni lavorativi. Il venerdì della settimana successiva il contenitore era vuoto, il montaggio era fermo in attesa e il camion era ancora in autostrada. Nessuno aveva violato la regola.
La scorta di sicurezza è la scorta in più che si tiene per coprire lo scarto tra domanda (e approvvigionamento) media ed effettiva mentre si attende il rifornimento. Il punto di riordino è il livello di stock che fa scattare un nuovo ordine: la domanda prevista durante il lead time più la scorta di sicurezza. Per capire perché il contenitore si è svuotato comunque, servono entrambi i numeri e un'idea che quasi tutti trascurano.
Come si calcola il punto di riordino
I bulloni si consumano in media 40 al giorno. Il lead time è di 5 giorni lavorativi. Quindi, in attesa dell'ordine, si prevede di consumarne 40 × 5 = 200. È la domanda nel lead time.
La vecchia regola aggiungeva 80 pezzi, “due giorni di consumo, non si sa mai”. Punto di riordino = 200 + 80 = 280. La maggior parte delle scorte di sicurezza viene fissata esattamente così.
La formula della scorta di sicurezza, con numeri reali
La versione da manuale per le oscillazioni della domanda è:
SS = z × σ × √LT
- σ è la deviazione standard della domanda giornaliera. Negli ultimi 60 giorni lavorativi i bulloni hanno avuto una media di 40 al giorno con σ = 12, quindi la maggior parte dei giorni è caduta tra 28 e 52.
- LT è il lead time in giorni: 5.
- z è il fattore di servizio. z = 1,65 significa che si vuole evitare la rottura di stock nel 95% dei cicli di rifornimento.
√5 ≈ 2,24, quindi l'oscillazione tipica sull'intero lead time è 12 × 2,24 ≈ 26,8 bulloni. Perché non 12 × 5 = 60? Perché i giorni intensi e quelli tranquilli in parte si compensano. Cinque giorni negativi di fila sono rari. Poi 1,65 × 26,8 ≈ 44.
Quindi la sola variabilità della domanda richiede circa 44 bulloni di scorta di sicurezza, non 80. Il che rende il contenitore vuoto ancora più strano, finché non si nota che cosa presuppone la formula: il lead time è sempre esattamente di cinque giorni. Questa volta il fornitore ne ha impiegati sette. A un consumo perfettamente normale di 40 al giorno, 7 × 40 = 280. L'intero punto di riordino è stato consumato da due giorni in più, non da una settimana intensa.
Se il lead time del fornitore oscilla di circa un giorno (σ di 1 giorno), la formula completa aggiunge questo rischio: SS = 1,65 × √(5 × 12² + 40² × 1²) = 1,65 × √2.320 ≈ 1,65 × 48,2 ≈ 80. Alla fine la vecchia stima era più o meno giusta. La lezione da ripetere a un collega è questa: per la maggior parte dei componenti acquistati, un fornitore inaffidabile costa più scorta di una domanda imprevedibile. Lo stesso vale per i pezzi prodotti internamente, dove il lead time di produzione è in gran parte tempo di coda e varia molto.
Livello di servizio per ciclo e tasso di evasione (fill rate)
“Servizio al 95%” nasconde due promesse molto diverse.
Il livello di servizio per ciclo è la quota di cicli di rifornimento senza rottura di stock. Il 95% significa che un ciclo su venti può andare in mancanza. I bulloni si ordinano 400 alla volta, circa 10 giorni di consumo. Con 250 giorni lavorativi fanno 25 cicli all'anno, quindi ci si deve aspettare una rottura di stock circa una volta all'anno. Quel venerdì la regola ha funzionato esattamente come previsto.
Il tasso di evasione è la quota di domanda servita direttamente dallo scaffale. Quel venerdì la linea è rimasta senza circa un giorno di bulloni, 40 pezzi. Il consumo annuo è 40 × 250 = 10.000, quindi il tasso di evasione è stato 9.960 / 10.000 = 99,6%. Stesso anno, stesso contenitore: livello di servizio per ciclo del 96% (24 cicli puliti su 25), tasso di evasione del 99,6%. Quando qualcuno chiede un “servizio al 98%”, conviene chiedere quale dei due intende. La risposta cambia molto la scorta.
È come partire per l'aeroporto. Non si pianifica per l'ingorgo peggiore del decennio. Si pianifica per una giornata storta e si accetta che una o due volte all'anno si correrà al gate.
Mito: “Dopo una rottura di stock, alziamo tutte le scorte minime”
Ogni contenitore vuoto spinge ad alzare le scorte ovunque. Passare dal 95% al 99% porta z da 1,65 a 2,33, cioè il 41% di scorta di sicurezza in più su ogni articolo. Per i bulloni sono circa 33 pezzi in più, che non costano quasi nulla. Ma se lo stabilimento tiene 450.000 $ di scorta di sicurezza su 1.500 articoli, la stessa mossa immobilizza circa 185.000 $ di liquidità in più, soprattutto in articoli che non hanno mai creato problemi.
La protezione va spesa dove rende: i pezzi economici che fermano una linea meritano uno z alto, quelli costosi e a bassa rotazione uno più basso. E va sistemato il fornitore con il lead time ballerino, perché è lì che finisce davvero la scorta. Il quadro generale è in gestione delle scorte in produzione.
Quando il punto di riordino è lo strumento sbagliato
I punti di riordino sono adatti a consumi costanti distribuiti su molti lavori: minuteria, imballi, materiali di consumo. Falliscono con i componenti a domanda irregolare, legata agli ordini. Se un ordine richiede 300 getti il giorno 14, una media giornaliera non può vederlo arrivare. Quei codici vanno gestiti con la pianificazione dei fabbisogni di materiali (MRP). Se la domanda è troppo volatile per entrambi gli approcci, il DDMRP (Demand Driven MRP) colloca buffer deliberati in pochi punti scelti invece che ovunque. E quando un contenitore si svuota davvero, un nuovo ordine d'acquisto spesso non è la risposta migliore: si vedano le sei mancanze che non richiedono un nuovo ordine d'acquisto.
Che cosa vede il planner in factory.online
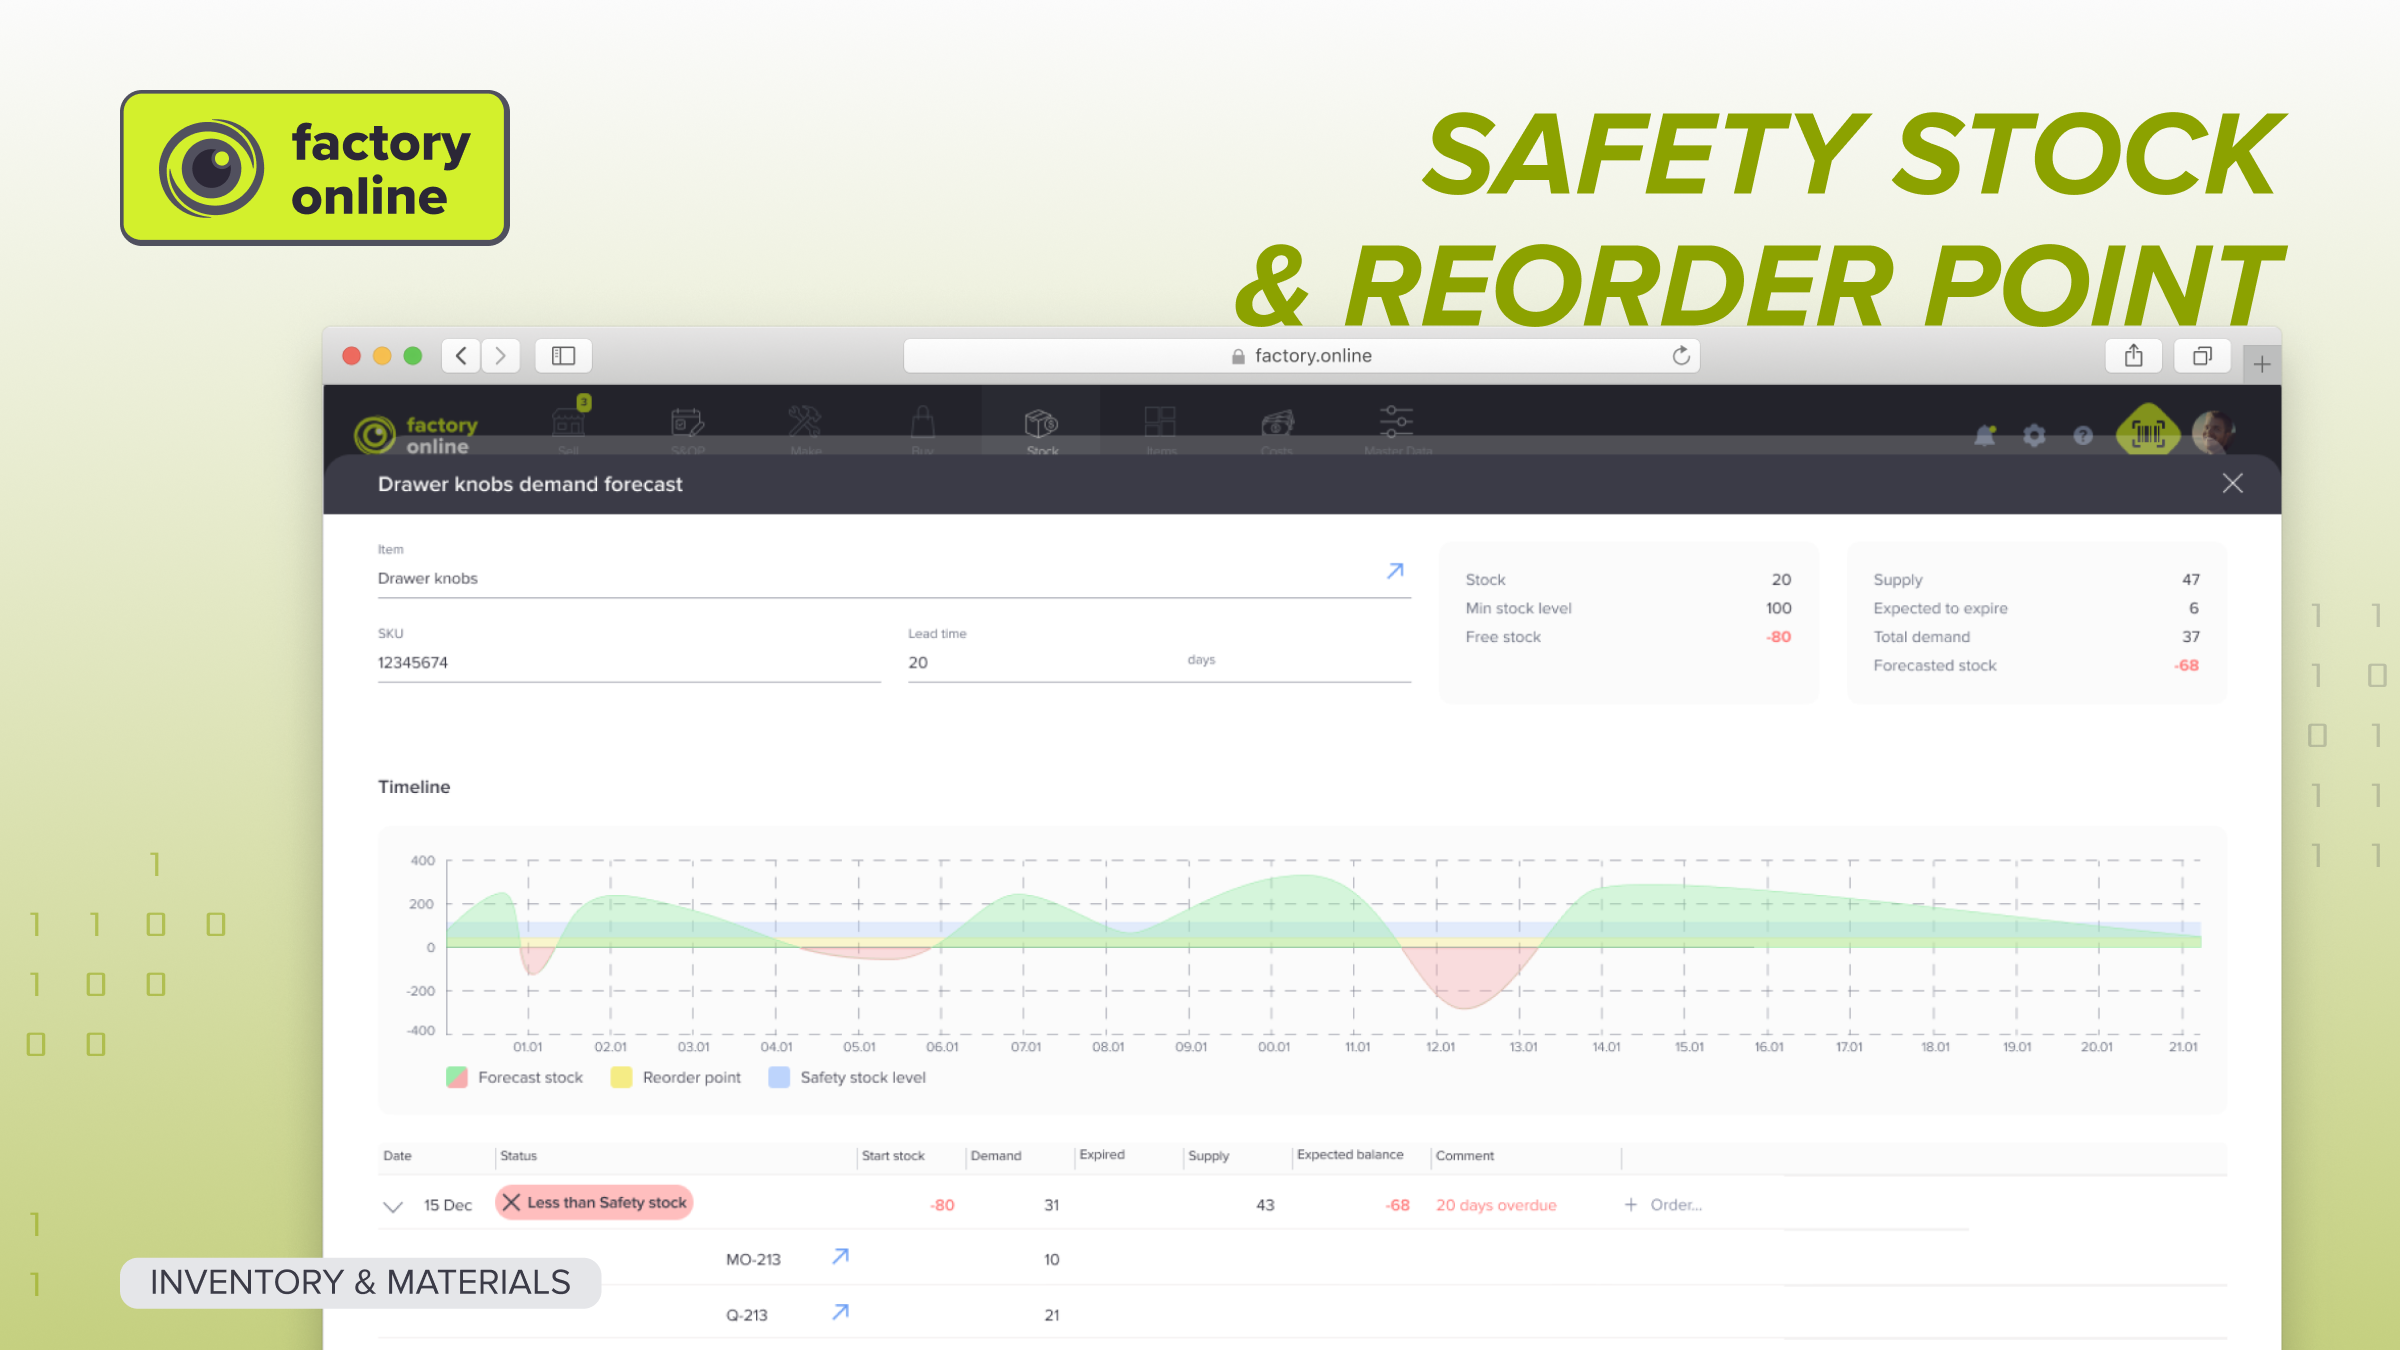
In factory.online lo stock dei bulloni per ubicazione, l'ordine d'acquisto aperto con la sua data e le mancanze MRP collegate agli ordini di montaggio che li consumano stanno tutti nello stesso posto. Quando la data del fornitore è slittata da mercoledì a venerdì, il planner avrebbe visto quali ordini di montaggio erano esposti due giorni prima che il contenitore si svuotasse, non la mattina stessa.
Se le tue scorte sono state fissate da qualcuno che ha lasciato l'azienda anni fa, prenota una demo e porta con te alcuni di quegli articoli.
