

5 gen 2026
Perché l'ERP dà 10 giorni a ogni ordine (e la fabbrica dissente)
Tre ordini per venerdì, un solo forno, un attrezzaggio di mezzo turno. Scopri perché la pianificazione della produzione nell'ERP usa lead time fissi, come la sequenza decide chi è in ritardo e quando la schedulazione dell'ERP basta.
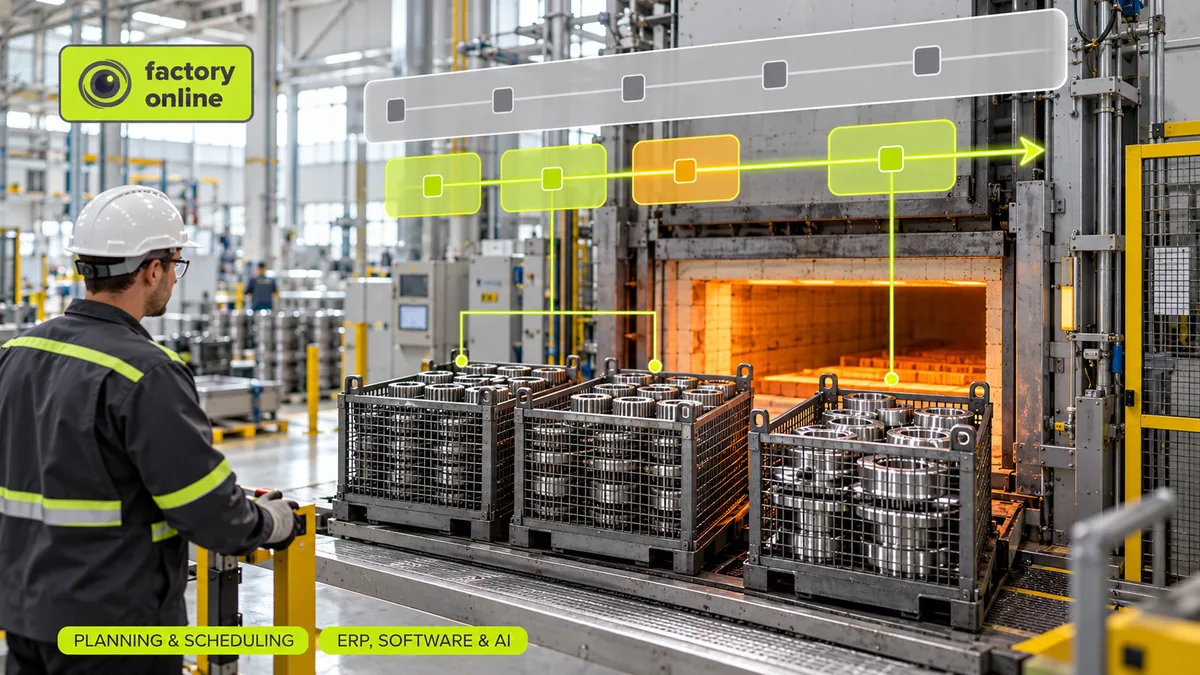
Tre ordini in consegna venerdì. Tutti e tre richiedono lo stesso forno. Due usano la stessa qualità di acciaio, uno una qualità diversa, e il cambio di qualità richiede mezzo turno. L'ERP (gestionale) dice che vanno bene tutti e tre: ciascuno è stato rilasciato con il suo lead time standard di 10 giorni e il forno risulta carico solo all'83%. Il fornista sa già che uno dei tre arriverà in ritardo. Chi ha ragione?
Entrambi, ciascuno a modo suo. La pianificazione della produzione nell'ERP è quella che il gestionale fa di serie: prende ordini cliente e giacenze, calcola i fabbisogni di materiale con la pianificazione dei fabbisogni di materiali (MRP) e fissa le date di produzione usando lead time fissi. Quello che di solito non fa è verificare se le macchine riescono davvero a eseguire il lavoro in quel tempo e in quella sequenza. È da questo divario che parte la maggior parte delle discussioni del tipo “perché è in ritardo?”.
Perché l'ERP usa lead time fissi
La pianificazione nell'ERP nasce dall'MRP, sviluppato negli anni Sessanta per rispondere a una sola domanda: quali materiali, quanti e quando. Per rendere possibili quei calcoli sui computer dell'epoca, adottò una semplificazione audace. Ogni articolo riceve un lead time, un numero fisso di giorni, e il piano conta a ritroso dalla data di consegna.
Quella semplificazione è ancora lì. Se un telaio saldato ha un lead time di 10 giorni, l'ERP assume 10 giorni sia che l'isola di saldatura sia vuota sia che abbia tre settimane di arretrato. In altre parole, assume una capacità infinita. La storia completa di come la capacità sia stata aggiunta in seguito, e di che cosa abbiano portato l'MRP II e l'APS (sistema di pianificazione avanzata), è raccontata in MRP, MRP II, ERP e APS a confronto.
Si pensi a un navigatore che dice sempre “20 minuti per l'ufficio”, alle 3 di notte come nell'ora di punta. Il numero è una media. Alcuni giorni è giusto, e nei giorni che contano è clamorosamente sbagliato.
Il mito: “I nostri lead time sono sbagliati, correggiamoli”
Quando gli ordini continuano a finire in ritardo, la prima reazione è alzare i lead time. Portarli a 12 giorni, poi a 14. Serve di rado, perché il problema non è il numero. È che il numero è fisso, mentre il lead time reale dipende dal carico.
Supponiamo che il forno abbia 2 giorni di lavoro in coda. Un nuovo ordine aspetta 2 giorni, viene lavorato e prosegue. Il mese dopo la coda è di 8 giorni. Lo stesso ordine ora aspetta 8 giorni. Nessun valore fisso può essere giusto in entrambi i mesi.
Peggio ancora, lead time più lunghi fanno rilasciare gli ordini prima, il che mette più lavoro in coda, il che allunga i lead time reali. I pianificatori la chiamano spirale del lead time. Dove va davvero il tempo, soprattutto in attesa, è spiegato nell'articolo sul lead time di produzione.
Esempio pratico: A→B→C oppure A→C→B
Torniamo al forno. Lavora a ciclo continuo ed è già attrezzato per la qualità X. I tre ordini possono iniziare giovedì alle 06:00 e devono uscire entro venerdì alle 18:00. È una finestra di 36 ore.
- Ordine A: qualità X, 12 ore
- Ordine B: qualità Y, 10 ore
- Ordine C: qualità X, 8 ore
- Attrezzaggio tra una qualità e l'altra: 4 ore (mezzo turno)
Il tempo di lavorazione totale è 12 + 10 + 8 = 30 ore. In una finestra di 36 ore significa un carico di 30 / 36 = 83%. La vista di capacità di massima dell'ERP è soddisfatta.
Sequenza A → B → C (l'ordine di inserimento):
- A: giovedì 06:00–18:00
- Attrezzaggio X→Y: 18:00–22:00
- B: giovedì 22:00–venerdì 08:00
- Attrezzaggio Y→X: 08:00–12:00
- C: venerdì 12:00–20:00
Totale 12 + 4 + 10 + 4 + 8 = 38 ore. L'ordine C finisce con 2 ore di ritardo.
Sequenza A → C → B:
- A: giovedì 06:00–18:00
- C: giovedì 18:00–venerdì 02:00 (stessa qualità, nessun attrezzaggio)
- Attrezzaggio X→Y: 02:00–06:00
- B: venerdì 06:00–16:00
Totale 12 + 8 + 4 + 10 = 34 ore. Tutto è finito entro le 16:00, con 2 ore di margine.
Stessi ordini, stesso forno, stesse ore di lavoro. L'unica differenza è la sequenza, e l'ERP non l'ha mai vista. Il suo calcolo sui lead time diceva “ok” in entrambi i casi. La sua vista di carico diceva 83% in entrambi i casi. Solo una schedulazione che conosce la regola di attrezzaggio può distinguerli.
Che cosa fa bene la pianificazione nell'ERP
Questa non è una storia contro l'ERP. L'ERP è il sistema giusto per buona parte del lavoro di pianificazione:
- Ordini, giacenze e soldi. Ordini cliente, ordini d'acquisto, entrate merci, valorizzazione del magazzino e calcolo dei costi appartengono all'ERP.
- Fabbisogni di materiale. L'esplosione MRP attraverso la distinta base è esattamente ciò per cui è stato costruito.
- Flussi stabili e semplici. Una linea cadenzata che produce una gamma ristretta, con capacità di riserva e pochi attrezzaggi, potrebbe non aver mai bisogno d'altro.
Alcune suite ERP offrono anche moduli aggiuntivi di schedulazione di dettaglio. Se il gestionale in uso ne ha uno, è configurato e i pianificatori lo usano davvero, il problema potrebbe essere già coperto.
Quando la schedulazione dell'ERP non basta
Probabilmente serve un livello di pianificazione a capacità finita se più di questi punti suonano familiari:
- Gli ordini si contendono poche macchine condivise, come un forno, un estrusore o una linea di verniciatura.
- I tempi di attrezzaggio dipendono dalla sequenza, quindi “che cosa è venuto prima” conta.
- Il pianificatore ricostruisce ogni mattina la vera schedulazione in Excel. Sette segnali che il foglio di calcolo non funziona più è un rapido test di autovalutazione.
- Le vendite promettono date prese dall'ERP e la produzione le sposta in silenzio.
- Un guasto il martedì richiede un giorno di ripianificazione a mano.
La soluzione abituale non è sostituire l'ERP. È lasciare che l'ERP continui a gestire ordini, giacenze e contabilità, e aggiungere uno strumento di pianificazione che gestisca capacità e sequenza. Questo apre un'altra domanda: quale sistema è responsabile di quali dati, e come restano sincronizzati? È il tema dell'articolo sull'integrazione con l'ERP per la pianificazione della produzione. Per il percorso più ampio dal foglio di calcolo allo strumento di schedulazione, si veda l'articolo sul software di pianificazione della produzione.
Come aiuta factory.online
factory.online lavora accanto all'ERP, con integrazioni per SAP e Microsoft Dynamics 365. Nell'esempio del forno, il pianificatore vede gli ordini A, B e C su un diagramma di Gantt a capacità finita, con gli attrezzaggi di cambio qualità come blocchi di tempo reali, e vede l'ordine C andare in ritardo quando B viene inserito tra due lavorazioni in qualità X. Il pianificatore può anticipare C rispetto a B, ricalcolare e confrontare le due sequenze in uno scenario di pianificazione prima di toccare il piano attivo. L'MRP e la verifica di capacità di massima (RCCP) girano sugli stessi dati, così piano dei materiali e piano delle macchine non si allontanano.
Domande frequenti
L'APS sostituisce l'ERP? No. L'APS gestisce capacità e sequenza. L'ERP resta il sistema di riferimento per ordini, giacenze e contabilità. Lavorano insieme.
Posso usare semplicemente la pianificazione a capacità infinita con un buffer? Per i flussi stabili, spesso sì. Quando gli attrezzaggi dipendono dalla sequenza o poche macchine sono condivise, il buffer nasconde il problema fino alla settimana in cui non basta più.
Perché l'ERP mostra un carico dell'83% e manca comunque la data? Perché il carico conta le ore, non la sequenza. Attrezzaggi, sequenza e collocazione nel tempo all'interno della finestra decidono se il lavoro ci sta.
Se il tuo ERP dice “ok” e il tuo fornista dice “in ritardo”, prenota una demo e porta con te quel venerdì.
