

24 ago 2026
Pianificazione dell'assemblaggio: il problema dell'unica vite mancante
Otto pezzi sono sul banco e il nono arriva giovedì. Conviene cominciare? Scopri la regola del kit completo, il clear to build e il costo reale delle unità montate a metà.
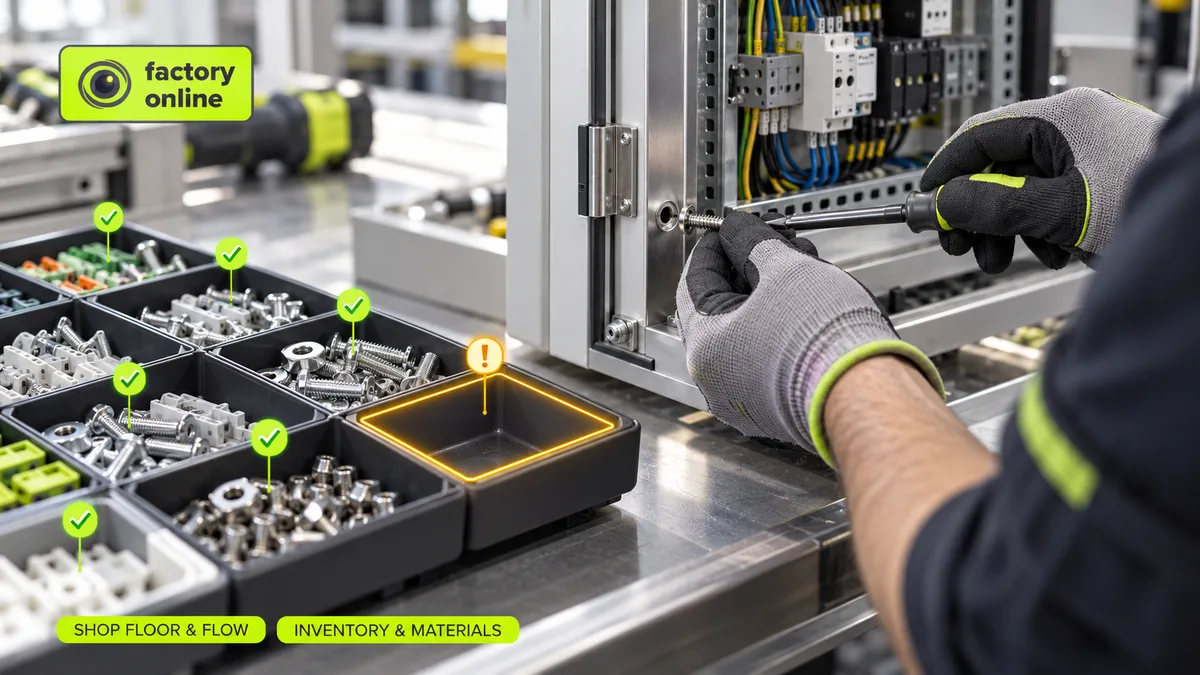
Otto dei nove componenti di un quadro elettrico sono sul banco. Il nono, una serratura per la porta, arriva giovedì. Il banco è libero, il montatore è lì pronto, ed è lunedì. Si comincia?
Quasi tutti cominciano. Sembra produttivo. Spesso è la decisione più costosa della settimana. La pianificazione dell'assemblaggio consiste nel decidere quali ordini di montaggio avviare, e quando, in modo che ogni componente e sottoassieme arrivi al banco nel momento in cui serve e ogni unità avviata possa essere completata senza fermarsi. L'unico pezzo mancante conta più degli otto presenti.
La regola del kit completo
Chi si è formato sulla teoria dei vincoli la chiama full kit, kit completo: non si avvia un lavoro finché non c'è tutto ciò che gli serve. I cuochi la chiamano mise en place: ogni ingrediente tagliato e pesato prima di mettere la padella sul fuoco. Nessuno inizia una torta per poi scoprire che mancano le uova, perché a quel punto farina, burro e zucchero sono già impastati e non tornano nei loro sacchetti.
Il montaggio funziona allo stesso modo. Una volta avviato, i componenti vengono consumati, una maschera di montaggio viene occupata e l'unità non può tornare facilmente a scaffale.
Clear to build: il numero che ogni stabilimento di assemblaggio dovrebbe conoscere
Il clear to build (CTB) è la quota di ordini pianificati che hanno tutti i componenti disponibili. È il controllo più rapido che un planner dell'assemblaggio possa fare il lunedì mattina.
Questa settimana ci sono 10 ordini di quadri. Otto hanno il kit completo. Due aspettano la serratura. Il clear to build è 8 su 10 = 80%.
Da notare che cosa l'80% non significa. Non significa essere pronti all'80% in generale, né che i due ordini incompleti siano completati all'80%. Quei due non possono essere spediti affatto prima di giovedì. Il CTB è anche il punto in cui la pianificazione dei fabbisogni di materiali (MRP) si guadagna il suo posto: le mancanze vengono esplose dalla distinta base e dal ciclo di lavoro di ogni ordine, così si sa già lunedì, e non mercoledì, quali ordini sono incompleti. Come funziona questo calcolo è spiegato nell'articolo sull'MRP.
Quanto costano davvero i semilavorati bloccati (WIP)
Si supponga che il reparto abbia 6 maschere di montaggio e che ogni quadro occupi una maschera per due giorni. Da lunedì a mercoledì sono 6 × 3 = 18 giorni-maschera di capacità. Gli otto ordini con kit completo ne richiedono 8 × 2 = 16. Stretto, ma ci sta.
Ora la squadra avvia comunque lunedì anche i due ordini incompleti. Monta tutto tranne la porta e lascia i quadri nelle loro maschere finché non arriva la serratura. Quelle due maschere restano bloccate per tre giorni: 2 × 3 = 6 giorni-maschera, un terzo della capacità. Ne restano 12, sufficienti solo per 6 degli 8 ordini con kit completo. Due ordini che avevano tutto il necessario ora sono in ritardo anche loro.
E non è finita. Ogni quadro parcheggiato immobilizza circa 900 $ di componenti che non possono essere usati per nient'altro, e ognuno va riaperto, ricontrollato e completato più tardi, forse con 40 minuti di lavoro in più per unità. Quando giovedì arriva la serratura, il “vantaggio” è costato più tempo di quanto ne abbia fatto guadagnare. La versione generale di questo principio è la legge di Little: avviare più lavoro non significa completarne di più.
Mito: il banco deve essere sempre occupato
L'istinto dice che un montatore fermo è uno spreco. Ma un montatore che costruisce un'unità impossibile da completare non produce output: produce un problema per giovedì. Il lunedì si usa meglio montando gli ordini con kit completo, anticipando un ordine successivo se il suo kit è completo, o preparando i sottoassiemi che non richiedono il pezzo mancante.
Rilascio parziale controllato: prima la struttura, poi gli accessori
La regola del kit completo ha un'eccezione sensata. Alcuni pezzi si montano alla fine e non bloccano nulla: una serratura, le etichette, una maniglia, un manuale. Se il pezzo mancante è uno di questi, l'ordine si può rilasciare per fasi:
- Fase 1: struttura, piastra di montaggio, cablaggio e collaudo. È tutto disponibile.
- Fase 2: serratura e controllo finale, rilasciati all'arrivo della serratura.
Tre condizioni rendono sicuro questo approccio:
- il pezzo mancante si monta alla fine e non occorre smontare nulla per aggiungerlo;
- l'unità semimontata può lasciare la maschera e attendere su uno scaffale, non sul banco;
- la data di arrivo è confermata dal fornitore, non solo sperata.
Tutta la differenza dell'esempio sta qui. Gli stessi due quadri, montati fino alla fase 1 e spostati dalle maschere a uno scaffale, non avrebbero bloccato nulla.
Se la struttura si costruisce a parte e attende molti prodotti finiti diversi, può meritare un proprio codice articolo e una propria ubicazione a magazzino. Questa scelta progettuale è discussa nell'articolo sui semilavorati.
Checklist di pianificazione dell'assemblaggio per il lunedì
- Qual è la percentuale di clear to build di questa settimana?
- Per ogni ordine incompleto, quale pezzo manca e quando arriva?
- Il pezzo mancante si monta alla fine o blocca il montaggio?
- Si può anticipare al suo posto un ordine successivo con kit completo?
Come appare in factory.online
In factory.online l'MRP percorre la distinta base multilivello di ogni quadro e collega ogni mancanza all'ordine che l'ha generata. Il lunedì il planner vede che agli ordini 9 e 10 mancano due serrature, che il relativo ordine d'acquisto è previsto per giovedì e che gli altri otto ordini hanno tutto. Sul diagramma di Gantt il planner vede dove gli ordini con kit completo della settimana successiva potrebbero inserirsi nel tempo libero delle maschere.
Se i tuoi banchi sono pieni e le spedizioni no, prenota una demo e analizzeremo insieme uno dei tuoi ordini bloccati.
