

20 เม.ย. 2026
สต็อกเพื่อความปลอดภัยและจุดสั่งซื้อซ้ำ: ทำตามกฎแล้ว แต่ถังยังว่าง
จุดสั่งซื้อซ้ำอยู่ที่ 280 แต่ถังยังว่าง ลองคำนวณสูตรสต็อกเพื่อความปลอดภัยด้วยตัวเลขจริง และเรียนรู้ว่าทำไมระดับการให้บริการต่อรอบกับ Fill Rate จึงเป็นคำสัญญาคนละแบบ
จุดสั่งซื้อซ้ำของสลักเกลียว M8 อยู่ที่ 280 วันพุธ สต็อกในถังลดลงถึง 280 และฝ่ายจัดซื้อสั่งของในวันเดียวกัน ปกติซัพพลายเออร์ใช้เวลาห้าวันทำการ วันศุกร์ของสัปดาห์ถัดมา ถังว่างเปล่า สายประกอบต้องรอ และรถบรรทุกยังวิ่งอยู่บนทางหลวง ไม่มีใครทำผิดกฎเลย
สต็อกเพื่อความปลอดภัย (Safety Stock) คือสินค้าคงคลังส่วนเกินที่เก็บไว้รองรับช่องว่างระหว่างอุปสงค์ (และอุปทาน) เฉลี่ยกับที่เกิดขึ้นจริง ระหว่างรอการเติมสต็อก ส่วน จุดสั่งซื้อซ้ำ (Reorder Point) คือระดับสต็อกที่กระตุ้นให้สั่งซื้อใหม่: อุปสงค์ที่คาดไว้ในช่วงระยะเวลานำบวกสต็อกเพื่อความปลอดภัย การจะเข้าใจว่าทำไมถังยังว่าง ต้องใช้ทั้งสองตัวเลข และแนวคิดหนึ่งที่คนส่วนใหญ่มองข้าม
จุดสั่งซื้อซ้ำคำนวณอย่างไร
สลักเกลียวถูกใช้เฉลี่ยวันละ 40 ตัว ระยะเวลานำ (Lead Time) คือ 5 วันทำการ ดังนั้นระหว่างรอของ คาดว่าจะใช้ 40 × 5 = 200 ตัว นี่คือ อุปสงค์ในช่วงระยะเวลานำ
กฎเดิมบวกเพิ่มอีก 80 ตัว “เผื่อการใช้สองวัน เผื่อไว้ก่อน” จุดสั่งซื้อซ้ำ = 200 + 80 = 280 สต็อกเพื่อความปลอดภัยส่วนใหญ่ถูกตั้งแบบนี้เป๊ะ ๆ
สูตรสต็อกเพื่อความปลอดภัย พร้อมตัวเลขจริง
สูตรตามตำราสำหรับความผันผวนของอุปสงค์คือ:
SS = z × σ × √LT
- σ คือส่วนเบี่ยงเบนมาตรฐานของอุปสงค์รายวัน ตลอด 60 วันทำการที่ผ่านมา สลักเกลียวถูกใช้เฉลี่ยวันละ 40 ตัว โดย σ = 12 วันส่วนใหญ่จึงอยู่ระหว่าง 28 ถึง 52
- LT คือระยะเวลานำเป็นวัน: 5
- z คือค่าตัวคูณระดับการให้บริการ z = 1.65 หมายความว่าต้องการไม่ให้ของขาดใน 95% ของรอบการเติมสต็อก
√5 ≈ 2.24 ดังนั้นการแกว่งตามปกติตลอดระยะเวลานำคือ 12 × 2.24 ≈ 26.8 ตัว ทำไมไม่ใช่ 12 × 5 = 60? เพราะวันที่ใช้มากกับวันที่ใช้น้อยหักล้างกันไปบางส่วน การเจอวันแย่ห้าวันติดกันเกิดขึ้นได้ยาก จากนั้น 1.65 × 26.8 ≈ 44
ดังนั้นความผันผวนของอุปสงค์อย่างเดียวต้องการสต็อกเพื่อความปลอดภัยประมาณ 44 ตัว ไม่ใช่ 80 ถังที่ว่างจึงยิ่งดูแปลก จนกว่าจะสังเกตว่าสูตรนี้สมมติอะไรไว้: ระยะเวลานำเท่ากับห้าวันพอดีเสมอ แต่ครั้งนี้ซัพพลายเออร์ใช้เจ็ดวัน ที่อัตราการใช้ปกติวันละ 40 ตัว 7 × 40 = 280 จุดสั่งซื้อซ้ำทั้งหมดถูกใช้หมดเพราะสองวันที่เกินมา ไม่ใช่เพราะสัปดาห์ที่งานยุ่ง
ถ้าระยะเวลานำของซัพพลายเออร์คลาดเคลื่อนประมาณหนึ่งวัน (σ เท่ากับ 1 วัน) สูตรแบบเต็มจะรวมความเสี่ยงนั้นเข้าไป: SS = 1.65 × √(5 × 12² + 40² × 1²) = 1.65 × √2,320 ≈ 1.65 × 48.2 ≈ 80 สรุปแล้วการเดาแบบเดิมก็ถูกโดยประมาณ บทเรียนที่ควรเล่าต่อให้เพื่อนร่วมงานคือ: สำหรับชิ้นส่วนที่ซื้อมาส่วนใหญ่ ซัพพลายเออร์ที่ไม่แน่นอนทำให้ต้องมีบัฟเฟอร์มากกว่าอุปสงค์ที่คาดเดาไม่ได้ ชิ้นส่วนที่ผลิตเองก็เช่นกัน เพราะระยะเวลานำการผลิตส่วนใหญ่คือเวลารอคิวและแกว่งไปมามาก
ระดับการให้บริการต่อรอบ กับ อัตราการเติมเต็มคำสั่งซื้อ
“ระดับการให้บริการ 95%” ซ่อนคำสัญญาที่ต่างกันมากไว้สองแบบ
ระดับการให้บริการต่อรอบ (Cycle Service Level) คือสัดส่วนของรอบการเติมสต็อกที่ไม่มีของขาด 95% หมายความว่ายอมให้ของขาดได้หนึ่งรอบในยี่สิบรอบ สลักเกลียวถูกสั่งครั้งละ 400 ตัว หรือประมาณ 10 วันของการใช้ ด้วยวันทำการ 250 วัน คือ 25 รอบต่อปี จึงควรคาดว่าจะมีของขาดประมาณปีละครั้ง วันศุกร์นั้นคือกฎที่ทำงานตามที่ออกแบบไว้
อัตราการเติมเต็มคำสั่งซื้อ (Fill Rate) คือสัดส่วนของอุปสงค์ที่จ่ายได้จากชั้นทันที ในวันศุกร์นั้นสายการผลิตขาดสลักเกลียวประมาณหนึ่งวัน หรือ 40 ตัว การใช้ทั้งปีคือ 40 × 250 = 10,000 อัตราการเติมเต็มจึงเป็น 9,960 / 10,000 = 99.6% ปีเดียวกัน ถังเดียวกัน: ระดับการให้บริการต่อรอบ 96% (ไม่มีของขาด 24 จาก 25 รอบ) และ Fill Rate 99.6% เมื่อมีคนขอ “ระดับการให้บริการ 98%” ให้ถามว่าหมายถึงตัวไหน เพราะคำตอบเปลี่ยนขนาดบัฟเฟอร์ได้มาก
ลองนึกถึงการออกเดินทางไปสนามบิน คุณไม่ได้วางแผนเผื่อรถติดหนักที่สุดในรอบสิบปี แต่วางแผนเผื่อวันที่แย่ และยอมรับว่าปีละครั้งสองครั้งจะต้องวิ่งไปที่ประตูขึ้นเครื่อง
ความเชื่อผิด ๆ: “หลังของขาด ให้เพิ่มสต็อกขั้นต่ำทุกรายการ”
ถังที่ว่างทุกครั้งสร้างแรงกดดันให้เพิ่มบัฟเฟอร์ทุกที่ การขยับจาก 95% เป็น 99% ทำให้ z เปลี่ยนจาก 1.65 เป็น 2.33 ซึ่งเท่ากับสต็อกเพื่อความปลอดภัยเพิ่มขึ้น 41% ในทุกรายการ สำหรับสลักเกลียวคือเพิ่มประมาณ 33 ตัว แทบไม่มีต้นทุน แต่ถ้าโรงงานของคุณถือสต็อกเพื่อความปลอดภัยมูลค่า $450,000 ใน 1,500 รายการ การขยับแบบเดียวกันจะจมเงินสดเพิ่มอีกประมาณ $185,000 ส่วนใหญ่อยู่ในรายการที่ไม่เคยสร้างปัญหาเลย
ใช้การป้องกันในจุดที่คุ้มค่า: ชิ้นส่วนราคาถูกที่ทำให้สายหยุดได้ควรได้ z สูง ส่วนชิ้นส่วนราคาแพงที่เคลื่อนไหวช้าควรได้ z ต่ำกว่า และแก้ปัญหาซัพพลายเออร์ที่ระยะเวลานำแกว่ง เพราะนั่นคือที่ที่บัฟเฟอร์หายไปจริง ๆ ภาพรวมที่ใหญ่กว่าอยู่ใน การบริหารสินค้าคงคลังสำหรับโรงงาน
เมื่อไรที่จุดสั่งซื้อซ้ำเป็นเครื่องมือที่ผิด
จุดสั่งซื้อซ้ำเหมาะกับการใช้ที่สม่ำเสมอกระจายไปหลายงาน: ตัวยึด บรรจุภัณฑ์ วัสดุสิ้นเปลือง แต่ใช้ไม่ได้กับชิ้นส่วนที่ความต้องการเป็นก้อน ๆ ตามคำสั่งซื้อ ถ้าคำสั่งซื้อหนึ่งต้องการชิ้นงานหล่อ 300 ชิ้นในวันที่ 14 ค่าเฉลี่ยรายวันจะมองไม่เห็นมันล่วงหน้า ชิ้นส่วนเหล่านี้ควรอยู่ใน MRP ถ้าอุปสงค์ผันผวนเกินกว่าจะใช้ทั้งสองวิธี การวางแผนความต้องการวัสดุที่ขับเคลื่อนด้วยอุปสงค์ (DDMRP) จะวางบัฟเฟอร์อย่างตั้งใจไว้ที่จุดที่เลือกไม่กี่จุด แทนที่จะวางทุกที่ และเมื่อถังว่างจริง การออกใบสั่งซื้อใหม่มักไม่ใช่คำตอบที่ดีที่สุด ดู ปัญหาของขาดหกแบบที่ไม่ต้องออกใบสั่งซื้อใหม่
นักวางแผนเห็นอะไรใน factory.online
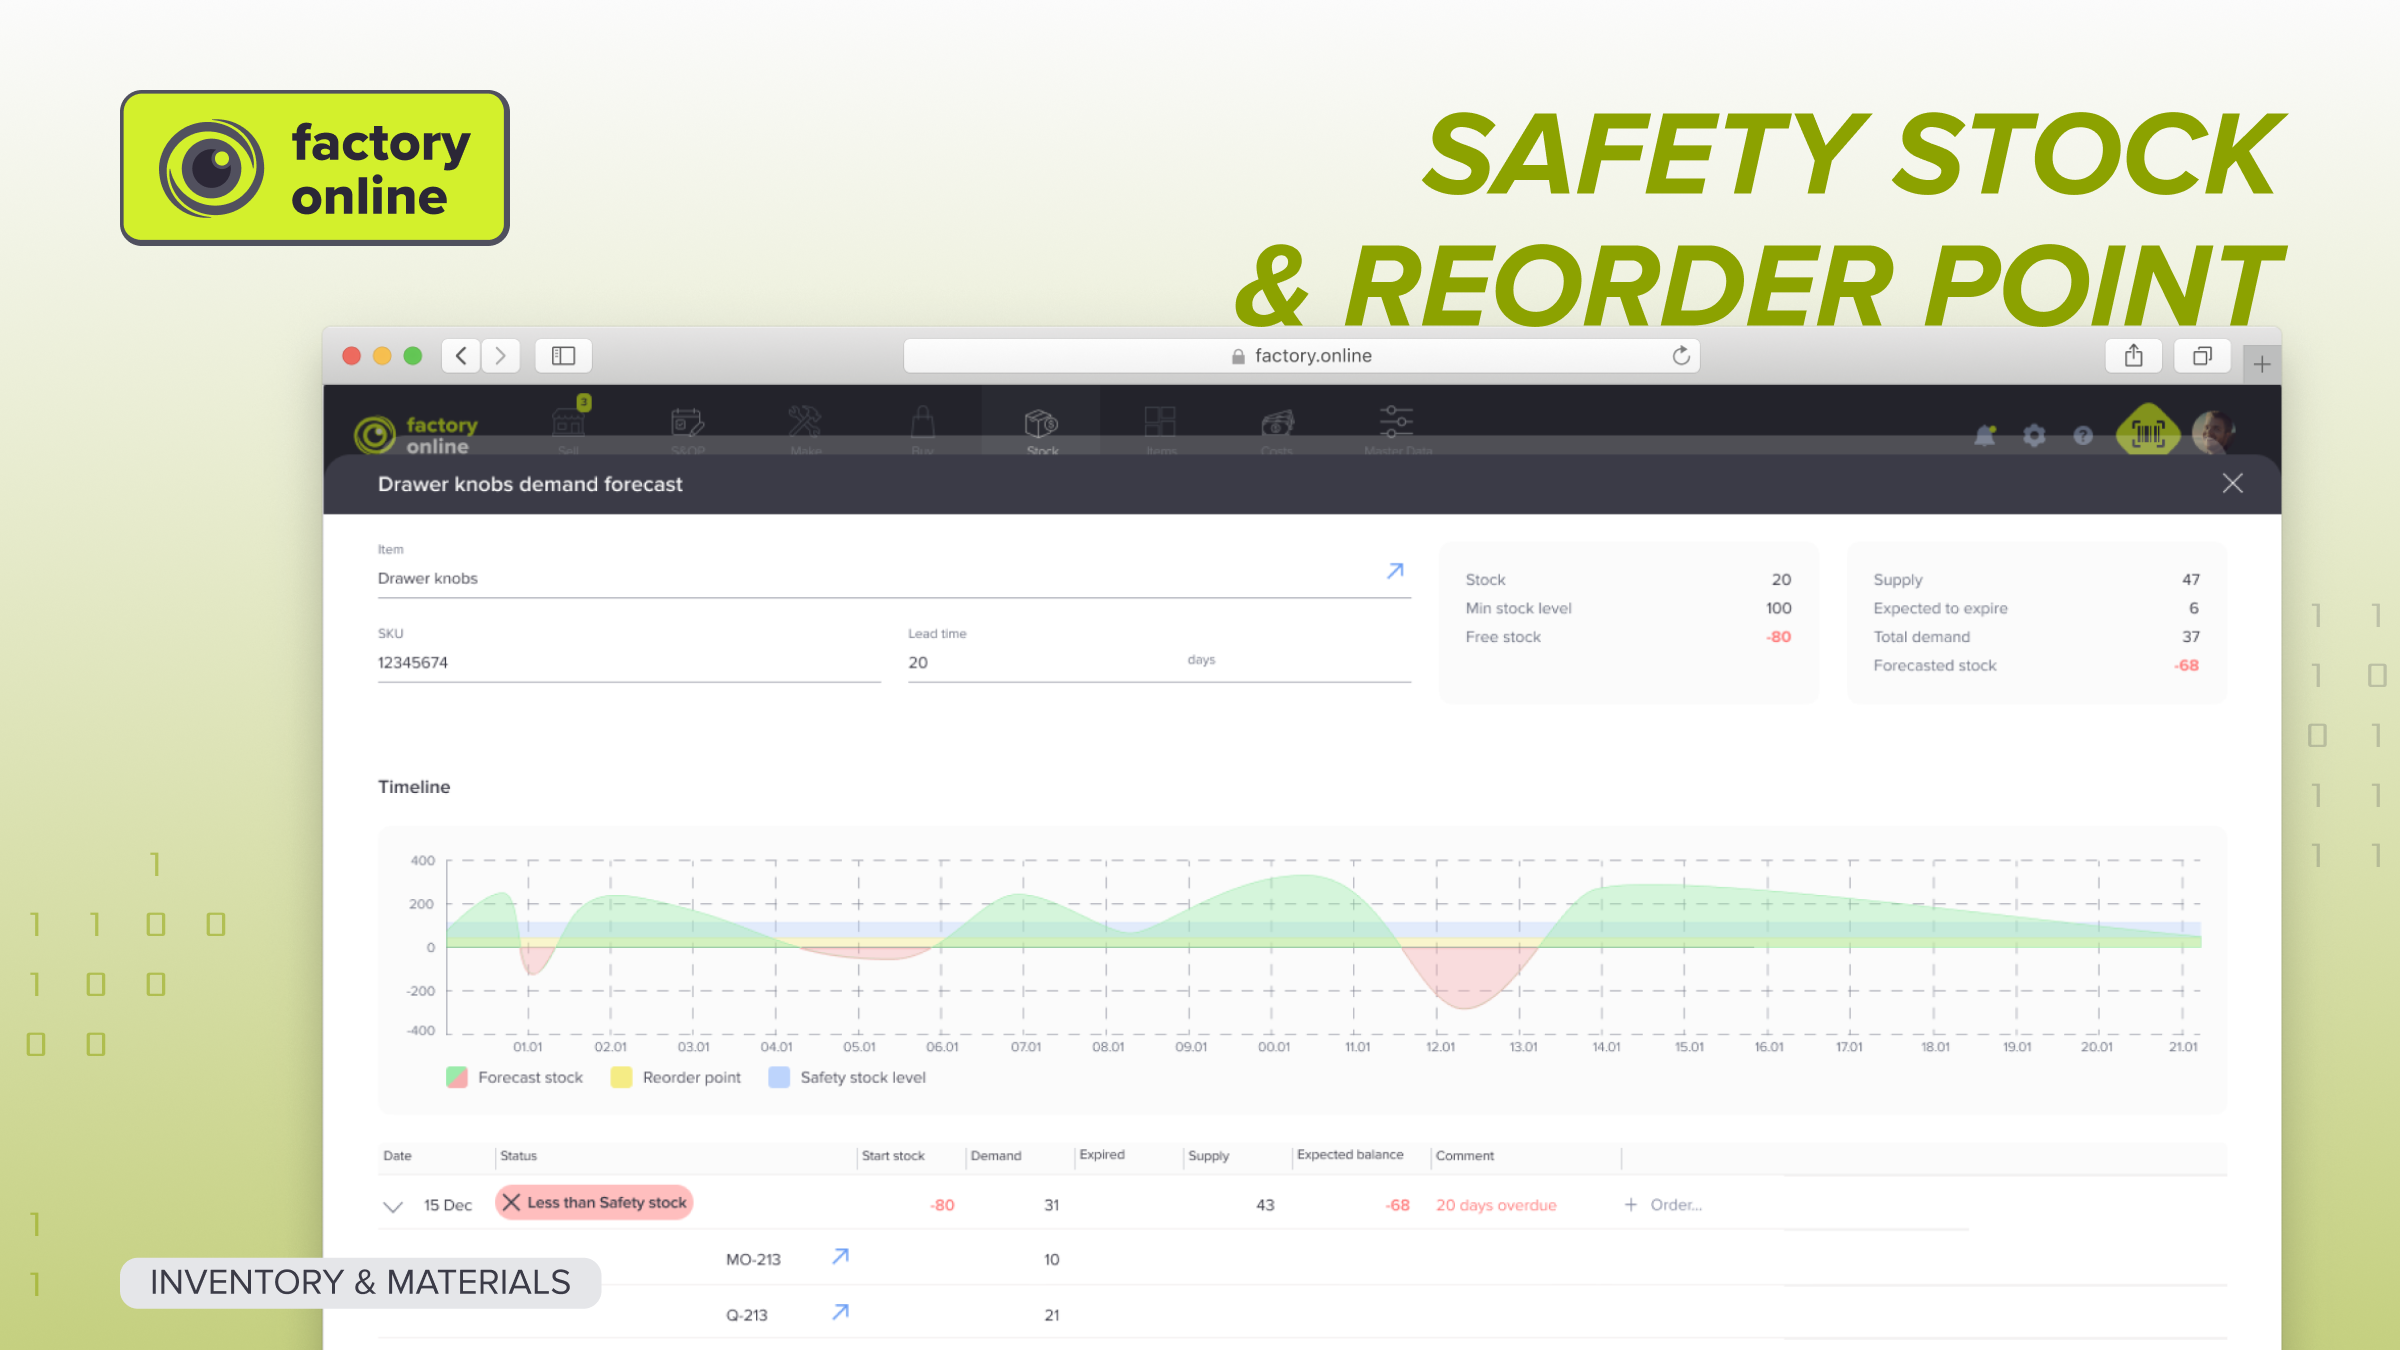
ใน factory.online สต็อกสลักเกลียวแยกตามตำแหน่ง ใบสั่งซื้อ (PO) ที่ค้างรับพร้อมวันที่ และรายการขาดแคลนจาก MRP ที่เชื่อมกับใบสั่งประกอบที่ใช้สลักเกลียวนั้น อยู่รวมกันในที่เดียว เมื่อวันที่ของซัพพลายเออร์เลื่อนจากวันพุธเป็นวันศุกร์ นักวางแผนการผลิตจะเห็นได้ว่าใบสั่งประกอบใดมีความเสี่ยงล่วงหน้าสองวันก่อนถังจะว่าง ไม่ใช่ในเช้าวันที่ถังว่างไปแล้ว
ถ้าบัฟเฟอร์ของคุณถูกตั้งโดยคนที่ลาออกไปหลายปีแล้ว นัดชมการสาธิต แล้วนำรายการเหล่านั้นมาสักสองสามรายการ
