

25 mag 2026
Schedulazione della produzione: perché la data di consegna non basta
Tre ordini vogliono la stessa macchina giovedì pomeriggio, e ordinarli per data di consegna ne manda uno in ritardo. Scopri la schedulazione in avanti e all'indietro, la capacità finita e la zona congelata.
È mercoledì. Tre ordini vogliono la stessa macchina CNC giovedì pomeriggio. Il pianificatore li ordina per data di consegna, dal più urgente, perché sembra giusto e ovvio. Venerdì uno dei tre si avvia verso tre giorni di ritardo. Nessuno è stato lento. Era sbagliato l'ordinamento.
La schedulazione della produzione stabilisce esattamente quando viene eseguita ogni fase di ogni ordine, su quale macchina e in quale sequenza, entro la capacità che lo stabilimento ha davvero. La pianificazione decide cosa e quanto per le prossime settimane; la schedulazione decide quale macchina, a che ora. Se il confine è ancora sfumato, pianificazione e schedulazione della produzione lo chiarisce.
Schedulazione in avanti e all'indietro
Si prenda un ordine, il n. 1042, con tre fasi: taglio (1 giorno), CNC (2 giorni), controllo e imballaggio (1 giorno). Il materiale è in stabilimento lunedì mattina. Il cliente lo vuole venerdì sera.
La schedulazione in avanti parte dalla prima data possibile e procede: taglio lunedì, CNC martedì e mercoledì, controllo giovedì. Finito giovedì sera, con un giorno di anticipo. La schedulazione in avanti risponde alla domanda “quando può essere pronto, al più presto?”
La schedulazione all'indietro parte dalla data di consegna e va a ritroso: controllo venerdì, CNC mercoledì e giovedì, taglio martedì. Inizio martedì. La schedulazione all'indietro risponde alla domanda “quando deve iniziare, al più tardi?” Mantiene basso il WIP, perché nulla parte prima del necessario.
La distanza tra le due, qui un giorno, è il margine (slack) dell'ordine. Un ordine con cinque giorni di margine può aspettare. Un ordine con margine zero non può aspettare nemmeno un'ora.
Il rischio della schedulazione all'indietro: ogni ordine parte all'ultimo momento possibile, quindi il primo intoppo lo mette in ritardo. La maggior parte dei programmatori trova l'inizio più tardivo e poi anticipa un po' il lavoro dove la capacità è libera.
Perché ordinare per data di consegna produce una schedulazione in ritardo
Torniamo a giovedì. Il CNC è libero dalle 13:00 e lavora su due turni, fino alle 21:00. Tre ordini sono in attesa:
- A: 3 h sul CNC, poi 1 h di imballaggio. Consegna venerdì alle 12:00.
- B: 2 h sul CNC, poi 2 h di controllo. Consegna venerdì alle 14:00.
- C: 3 h sul CNC, poi trattamento termico. Il forno si carica una volta al giorno alle 18:00 e lavora tutta la notte; C viene rettificato e spedito venerdì. Consegna venerdì alle 16:00.
Ordinati per data di consegna (A, B, C): A lavora dalle 13:00 alle 16:00, B dalle 16:00 alle 18:00, C dalle 18:00 alle 21:00. C perde la carica del forno delle 18:00. La carica successiva è venerdì alle 18:00 e, senza turno nel fine settimana, C parte lunedì: tre giorni di ritardo.
Ordinati per inizio più tardivo (schedulazione all'indietro): C deve lasciare il CNC entro le 18:00, quindi il suo inizio più tardivo è alle 15:00. A deve lasciare il CNC solo entro venerdì alle 11:00, e B entro venerdì alle 12:00. Sequenza: C 13:00–16:00, A 16:00–19:00, B 19:00–21:00. Tutti e tre partono in tempo.
Stessa macchina, stesse ore, stessi ordini. La data di consegna dice quando il cliente ha bisogno dell'ordine. Non dice quando questa macchina deve averlo finito. Dipende da tutto ciò che viene dopo, e solo la schedulazione all'indietro lungo l'intero ciclo di lavoro lo rivela. È anche il motivo per cui il lead time di produzione è fatto soprattutto di attesa: il vero rischio di C non è mai stato il CNC. Era la coda al forno.
Schedulazione a capacità finita e infinita
L'MRP e molti ERP schedulano a capacità infinita: presuppongono che una macchina possa assorbire qualsiasi carico. Si chieda a una schedulazione a capacità infinita cosa succede giovedì: avvierà A, B e C tutti alle 13:00, affiancati, come se il CNC potesse lavorare tre pezzi contemporaneamente. Otto ore di lavoro finiscono nelle tre ore tra le 13:00 e le 16:00. Ogni ordine risulta puntuale. Nessuno lo è.
La schedulazione a capacità finita colloca una fase solo dove il calendario della macchina ha spazio, al netto di turni, pause, manutenzione e lavoro già prenotato. Se giovedì è pieno, la fase si sposta nel primo slot libero, e il controllo della data di consegna dice chiaramente che l'ordine sarà in ritardo.
È la differenza tra una lista di cose da fare e un'agenda. Una lista accetta 40 attività per lunedì. Un'agenda ha otto ore.
La schedulazione a capacità finita deve rispettare anche altro oltre alle ore:
- Attrezzaggi dipendenti dalla sequenza. Lavorare il bianco dopo il nero può richiedere molto più tempo che il nero dopo il bianco; si veda ottimizzazione degli attrezzaggi.
- Materiali. Una fase non può iniziare prima che arrivino i suoi componenti, per quanto la macchina sia libera.
Una schedulazione a capacità finita è meno rassicurante da guardare, perché mostra presto i ritardi. È proprio questo il punto. Un ritardo scoperto mercoledì è una conversazione con il cliente. Scoperto venerdì pomeriggio, è una richiesta di scuse.
La zona congelata: perché non si deve rischedulare tutto
Una buona schedulazione cambia. Una schedulazione che cambia ogni ora è inutile. Gli operatori preparano le attrezzature, il materiale viene portato a bordo macchina, la squadra attrezzaggi pianifica il turno. Se la sequenza si ribalta alle 6:45, tutto questo va sprecato.
Le compagnie aeree hanno risolto il problema da tempo. Il posto si può cambiare liberamente settimane prima della partenza, con qualche limite pochi giorni prima, e per niente al gate. Nessuno rimescola 180 passeggeri all'imbarco perché uno di loro vuole il finestrino.
I programmatori usano le stesse tre zone:
- Congelata (di solito i prossimi uno o due turni, a volte giorni): nessuna modifica senza l'approvazione di una persona designata. Un guasto, un blocco qualità o un componente mancante sono motivi validi; una telefonata del commerciale di solito no.
- Semi-congelata (all'incirca la settimana successiva): i cambi di sequenza sono ammessi se materiali e capacità lo consentono.
- Libera (oltre): si può spostare qualsiasi cosa. È qui che si inseriscono i nuovi ordini.
Attrezzaggi lunghi e preparazione dei materiali richiedono una zona congelata più lunga; una cella di assemblaggio flessibile può accontentarsi di qualche ora.
Mito: rischedulare più spesso dà una schedulazione migliore
Ogni modifica dentro la zona congelata ha costi nascosti: nuovi attrezzaggi, materiale spostato due volte e operatori che smettono di fidarsi della lista. La schedulazione sembra migliore a schermo e funziona peggio in reparto.
La soluzione è una regola, non un algoritmo più furbo: la zona libera si rischedula tutte le volte che si vuole, quella semi-congelata una volta al giorno, e quella congelata solo in via eccezionale.
Dove entrano in gioco job shop e lancio in produzione
La parte difficile cambia da stabilimento a stabilimento. Sulle linee a flusso (cavi, estrusione, alimentare) si tratta di mettere in sequenza per ridurre gli attrezzaggi. Nei job shop ogni lavoro ha il proprio ciclo di lavoro attraverso macchine condivise, e il tempo di coda domina. E ovunque qualcuno a bordo macchina sceglie comunque il lavoro successivo quando la realtà si allontana dal piano. È il lancio in produzione (dispatching), con le sue regole di priorità.
Come appare in factory.online
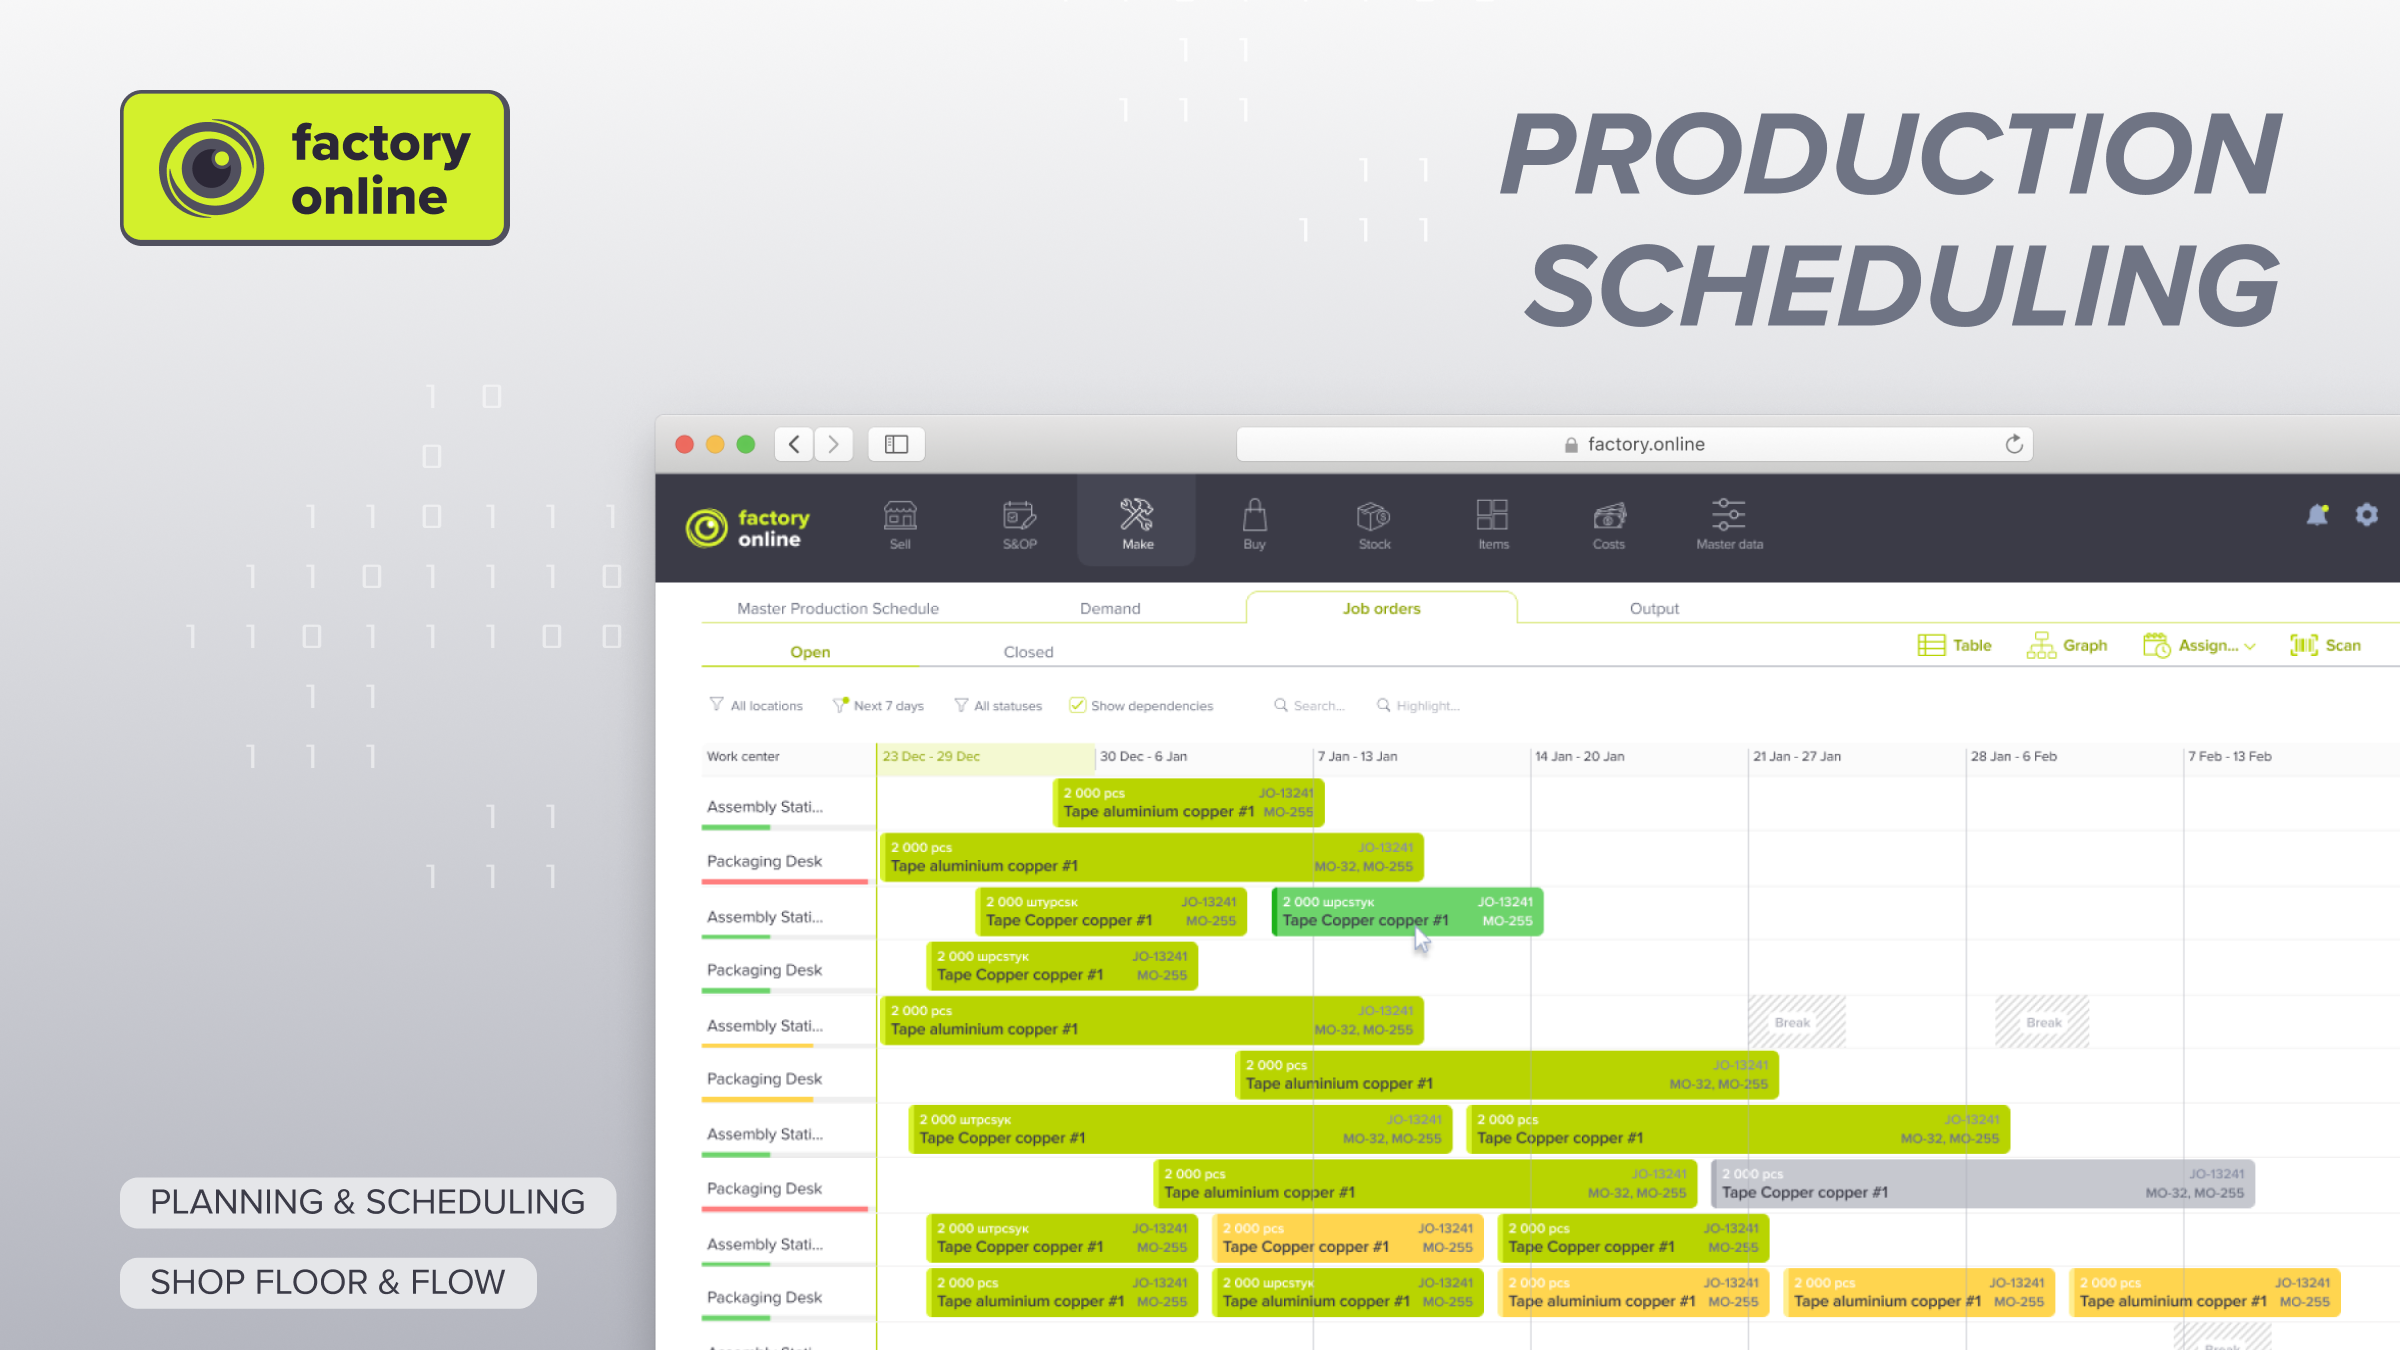
In factory.online il pianificatore vede A, B e C come barre sulla riga del CNC nel diagramma di Gantt, schedulate a capacità finita sul calendario della macchina, e la fase di trattamento termico di C si trova sulla riga del forno. Se C scivola oltre la carica del forno, la sua fine si sposta oltre la data di consegna e l'ordine risulta in ritardo prima che qualcuno abbia lavorato un solo pezzo. Uno scenario di pianificazione permette di provare l'altra sequenza e confrontare le date di consegna prima di rilasciare gli ordini di lavoro.
Se i tuoi giovedì pomeriggio somigliano a questo, prenota una demo e scheduliamo insieme una delle tue settimane reali.
