

22 giu 2026
OEE spiegato: due linee al 60% con problemi completamente diversi
Due linee hanno un OEE del 60% e richiedono rimedi opposti. Segui un calcolo completo dell'OEE, scopri le sei grandi perdite e perché inseguire l'85% ovunque può ritorcersi contro.
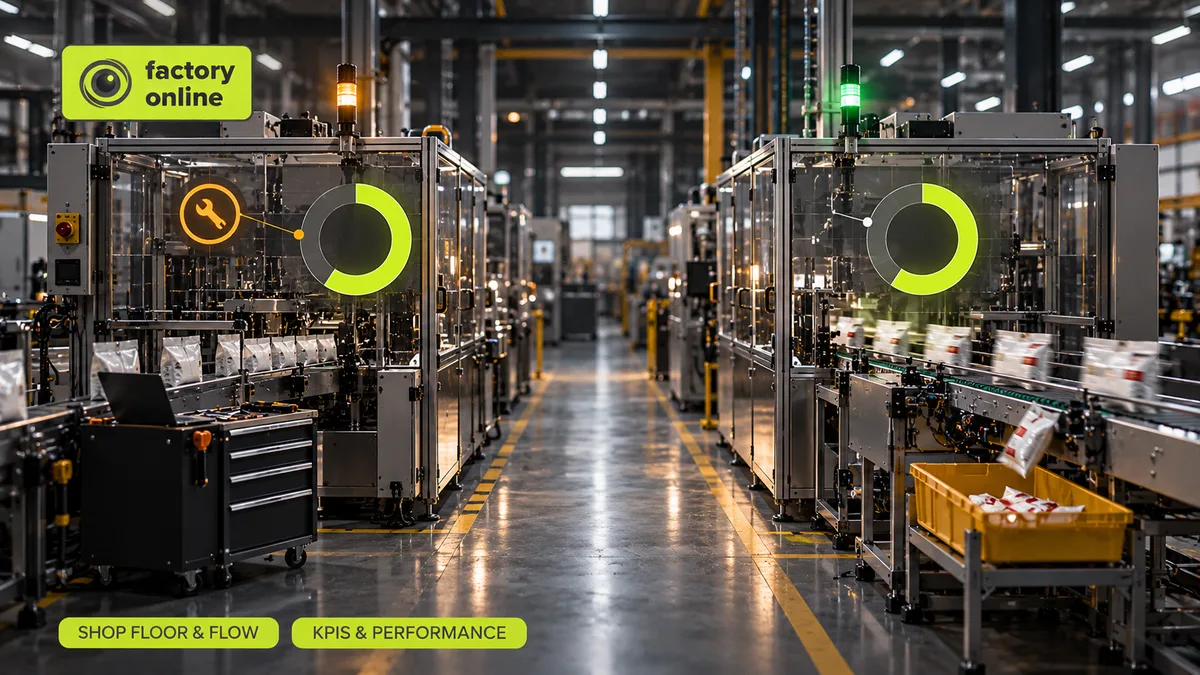
Due linee di confezionamento riportano entrambe un'efficienza complessiva dell'impianto (OEE) del 60% per il mese. La direzione chiede un unico piano di miglioramento per tutte e due. È un errore: la Linea A ha bisogno di un progetto su manutenzione e attrezzaggi, la Linea B di un progetto sulla qualità. Stesso valore, rimedi opposti.
L'OEE misura quanta parte del tempo in cui si era pianificato di produrre è stata trasformata in pezzi buoni alla massima velocità. Moltiplica tre fattori: disponibilità (la macchina era in funzione?), efficienza (lavorava alla velocità ideale?) e qualità (i pezzi erano buoni?). Il 100% significa solo pezzi buoni, il più velocemente possibile, senza fermi.
Come si calcola l'OEE: un turno di esempio
Un turno, una macchina:
- Tempo di produzione pianificato: 480 minuti (8 ore, pause escluse)
- Fermi (un guasto e un attrezzaggio): 60 minuti
- Tempo ciclo ideale: 1 minuto al pezzo
- Pezzi prodotti in totale: 380
- Pezzi buoni: 361
Disponibilità = tempo di funzionamento ÷ tempo pianificato. Il tempo di funzionamento è 480 − 60 = 420 minuti. 420 ÷ 480 = 87,5%.
Efficienza = tempo ciclo ideale × pezzi totali ÷ tempo di funzionamento. A 1 minuto al pezzo, 380 pezzi dovrebbero richiedere 380 minuti. La macchina ha lavorato per 420. 380 ÷ 420 = 90,5%. I 40 minuti mancanti sono finiti in velocità ridotta e microfermate.
Qualità = pezzi buoni ÷ pezzi totali. 361 ÷ 380 = 95%.
OEE = 0,875 × 0,905 × 0,95 ≈ 75,2%.
Ecco una scorciatoia da ricordare: l'OEE è anche uguale a pezzi buoni × tempo ciclo ideale ÷ tempo pianificato. 361 × 1 ÷ 480 = 75,2%. Stesso risultato. In parole semplici: in 480 minuti una macchina perfetta avrebbe prodotto 480 pezzi buoni. Ne sono stati prodotti 361.
Due linee al 60%, problemi completamente diversi
Torniamo alle due linee.
Linea A: disponibilità 65%, efficienza 95%, qualità 97%. OEE = 0,65 × 0,95 × 0,97 ≈ 60%. Quando è in funzione, la macchina va veloce e produce pezzi buoni. Semplicemente, per un terzo del tempo è ferma. Il rimedio sta in guasti e attrezzaggi: routine di manutenzione, setup più rapidi, sequenze più intelligenti. L'articolo sull'ottimizzazione degli attrezzaggi mostra quanto si può risparmiare solo con la sequenza.
Linea B: disponibilità 95%, efficienza 90%, qualità 70%. OEE = 0,95 × 0,90 × 0,70 ≈ 60%. Non si ferma quasi mai, ma tre pezzi su dieci sono difettosi. Più tempo di funzionamento significherebbe solo produrre più scarti, più in fretta. Il rimedio sta nel controllo di processo, nei materiali e nei controlli, il terreno della gestione della qualità.
Si pensi a due studenti con la stessa media del 60%. Uno ha saltato un terzo degli esami e ha preso il massimo in tutti gli altri. L'altro ha sostenuto tutti gli esami e ha sbagliato molte risposte. Nessuno li manderebbe dallo stesso insegnante di ripetizioni.
Le sei grandi perdite dietro l'OEE
I tre fattori si scompongono in sei perdite tipiche, un elenco classico della manutenzione produttiva totale (TPM):
- Disponibilità: guasti; attrezzaggi e regolazioni
- Efficienza: microfermate e funzionamento a vuoto; velocità ridotta
- Qualità: scarti di avviamento; scarti di produzione
Quando l'OEE di una linea cala, la prima domanda non è “come alziamo l'OEE?” ma “quale delle sei perdite è cresciuta?”. Se le perdite vengono registrate in queste categorie, il piano di miglioramento si scrive quasi da solo.
Mito: “Ogni macchina dovrebbe raggiungere l'85% di OEE”
Un OEE dell'85% viene spesso citato come valore “di livello mondiale”, di solito spiegato come 90% di disponibilità × 95% di efficienza × 99,9% di qualità. È un utile punto di riferimento della letteratura TPM, non una legge fisica, e inseguirlo ovunque può fare danni.
- Su una macchina che non è il collo di bottiglia, un OEE più alto significa soprattutto più pezzi fermi davanti alla macchina successiva. Più WIP (semilavorati in corso di lavorazione), non più spedizioni. Gli sforzi di miglioramento vanno prima di tutto sul vincolo; si veda l'articolo sull'ottimizzazione della produzione.
- Su una linea ad alta varietà, attrezzaggi frequenti sono il prezzo per consegnare in tempo gli ordini piccoli. Ridurli per alzare la disponibilità può far aspettare i clienti.
- Tra macchine diverse, confrontare l'OEE spesso non ha senso. Una nuova linea ad alta velocità e una pressa di 20 anni hanno velocità ideali diverse e lavori diversi.
L'OEE è uno strumento diagnostico per una singola macchina nel tempo. Diventa fuorviante quando lo si tratta come un trofeo. Come abbinarlo agli indicatori di consegna è spiegato nell'articolo sui KPI di produzione.
Errori comuni nel calcolo dell'OEE
- Usare un tempo ciclo “realistico” invece di quello ideale. L'efficienza sembra ottima e le perdite spariscono dalla vista. Se l'efficienza supera il 100%, il tempo ciclo è sbagliato.
- Escludere gli attrezzaggi dal tempo pianificato. Gli attrezzaggi sono una vera perdita di disponibilità. Nasconderli significa nascondere la leva più importante su molte linee.
- Contare come buoni i pezzi rilavorati. La qualità conta i pezzi buoni al primo colpo.
Domande frequenti
L'OEE coincide con la saturazione? No. La saturazione chiede solo se una macchina era occupata. L'OEE chiede anche se ha lavorato alla massima velocità e se ha prodotto pezzi buoni.
La manutenzione programmata va conteggiata come fermo? La maggior parte degli stabilimenti la esclude dal tempo di produzione pianificato, ma conviene concordare la regola e mantenerla uguale ogni mese.
Come appare in factory.online
In factory.online le dichiarazioni di produzione e di scarto sugli ordini di lavoro registrano le quantità totali e buone di ogni lavorazione, e il ciclo di lavoro contiene il tempo per fase. Così i dati per qualità ed efficienza arrivano dalle stesse registrazioni che il pianificatore usa già, e con l'integrazione Power BI si possono combinare con le registrazioni dei fermi per scomporre il 60% della Linea A e della Linea B nei tre fattori, fianco a fianco.
BEEDIGIT raccoglie dati da macchine e operatori per OEE, fermi e consuntivazione della produzione. Questi dati aiutano il team a confrontare la capacità pianificata con i risultati effettivi degli impianti e ad analizzare le perdite ricorrenti.
Se hai due linee con lo stesso valore e un unico piano di miglioramento, prenota una demo e le analizziamo separatamente.
