

23 feb 2026
Schedulazione job shop: perché l'urgente non finisce prima
Hai fatto passare un lavoro urgente per primo sulla rettificatrice ed è partito lo stesso giorno di sempre. Scopri perché il tempo di coda decide il lead time in un job shop e come accelerare un lavoro davvero.
Il ricambio urgente è arrivato lunedì. Lo si è spostato in testa alla coda della rettificatrice ed era rettificato per l'ora di pranzo. Poi è rimasto fermo due giorni davanti al forno di trattamento termico, dietro un lotto che aspettava dal fine settimana. È partito giovedì, lo stesso giorno in cui sarebbe partito senza fare nulla.
Non è sfortuna: è il comportamento tipico di un job shop. La schedulazione del job shop è il problema di mettere in sequenza lavori che seguono ciascuno il proprio ciclo di lavoro attraverso un insieme di macchine condivise, in modo che gli ordini finiscano in tempo senza inondare il reparto di WIP (semilavorati in corso di lavorazione). Il punto critico è proprio “il proprio ciclo”: una decisione presa su una macchina cambia la coda su tutte le altre.
Che cosa rende diverso un job shop
In una linea a flusso ogni prodotto passa dalle stesse macchine nello stesso ordine, e l'unica domanda è la sequenza. In un job shop il lavoro 1 va fresa → rettificatrice, il lavoro 2 rettificatrice → fresa, il lavoro 3 sega → fresa → trattamento termico → rettificatrice. Le macchine sono condivise, i cicli si incrociano e un lavoro passa gran parte della sua vita ad aspettare la macchina successiva.
Quell'attesa è il tempo di coda, e in molti job shop costituisce la maggior parte del lead time. La lavorazione vera e propria è la parte piccola.
Esempio di schedulazione job shop: 4 lavori, 2 macchine
Due macchine, una fresa (M) e una rettificatrice (G). Quattro lavori, tutti rilasciati all'ora 0:
- J1: M 3 h → G 2 h
- J2: G 4 h → M 1 h
- J3: M 3 h → G 3 h
- J4 (il lavoro urgente): G 2 h → M 2 h
Ogni macchina lavora in ordine di arrivo (first come, first served); a parità, passa prima il lavoro con il numero più basso.
Piano A: nessuna priorità. Rettificatrice: J2 0–4, J4 4–6, J1 6–8, J3 8–11. Fresa: J1 0–3, J3 3–6, J2 6–7, J4 7–9. Tempi di completamento: J1 8, J2 7, J3 11, J4 9.
Piano B: J4 in testa alla coda solo sulla rettificatrice. Rettificatrice: J4 0–2, J2 2–6, J1 6–8, J3 8–11. Fresa: J1 0–3, J3 3–6, J4 6–8, J2 8–9. Tempi di completamento: J1 8, J2 9, J3 11, J4 8.
J4 ha guadagnato quattro ore sulla rettificatrice ed è finito un'ora prima. Perché? È arrivato alla fresa all'ora 2 e ha aspettato fino all'ora 6 dietro J1 e J3. L'attesa si è spostata, non è sparita. Nel frattempo J2 ha perso due ore.
Piano C: J4 segnalato come urgente lungo tutto il ciclo. Rettificatrice come nel piano B. Fresa: J1 0–3, J4 3–5, J3 5–8, J2 8–9. Tempi di completamento: J1 8, J2 9, J3 11, J4 5.
Ora J4 finisce quattro ore prima rispetto al piano A. Il suo lead time scende da 9 ore (4 di lavorazione, 5 di attesa) a 5 ore (4 di lavorazione, 1 di attesa). J3 finisce comunque all'ora 11, perché la sua finestra sulla rettificatrice non è cambiata. J2 paga le stesse due ore del piano B.
La lezione: accelerare un lavoro su una sola macchina fa guadagnare solo quanto permette la coda successiva. Se si accelera un lavoro, va accelerato lungo tutto il ciclo, decidendo prima quale lavoro ne pagherà il prezzo.
Il tempo di coda spiegato con l'aeroporto
I controlli di sicurezza in aeroporto sono un job shop con un solo ciclo. Quando le corsie sono occupate a metà, si passa subito. Quando sono quasi sature, si forma una fila che sembra del tutto sproporzionata rispetto al numero di passeggeri.
La matematica che c'è dietro: l'attesa cresce all'incirca come u ÷ (1 − u), dove u è la saturazione. All'80% il fattore è 0,8 ÷ 0,2 = 4. Al 95% è 0,95 ÷ 0,05 = 19. Quindici punti di saturazione in più, un'attesa quasi cinque volte più lunga.
Per questo rilasciare più lavoro in reparto non fa spedire di più: fa solo aspettare di più. La legge di Little riassume la stessa idea in una riga: lead time = WIP ÷ throughput.
Mito: una saturazione del 100% è un buon segno
Nell'esempio la rettificatrice ha lavorato 11 ore su 11: il 100%. Ed è anche il motivo per cui ogni urgenza doveva essere pagata da un altro lavoro. Non c'era un'ora libera per assorbire nulla.
Una macchina al 100% non dimostra che lo stabilimento sia efficiente. Di solito significa che quella macchina è il collo di bottiglia e che tutti i lavori del reparto sono in fila davanti a lei. La fresa, occupata 9 ore su 11, aveva margine, ed è il margine che rende possibile un'urgenza senza mandare all'aria altri due ordini. Come individuare e proteggere il vero vincolo è spiegato in l'ottimizzazione della produzione parte dal collo di bottiglia.
La regola pratica: tenere di proposito le macchine che non sono colli di bottiglia sotto il pieno carico, e non rilasciare più lavoro di quanto il collo di bottiglia riesca a completare.
Quattro abitudini dei buoni schedulatori di job shop
- Schedulare le fasi, non gli ordini. La data di consegna sta sull'ordine; i ritardi stanno sulle fasi.
- Guardare una macchina più avanti. Prima di spostare un lavoro sulla rettificatrice, controllare la coda della sua macchina successiva.
- Controllare il rilascio. Avviare un lavoro in anticipo raramente lo fa finire in anticipo: allunga solo la coda.
- Decidere chi paga. Ogni urgenza ha un costo. Il lavoro che slitterà va indicato prima di accelerare, non dopo.
I principi generali alla base, come la schedulazione all'indietro e la zona congelata, sono nella guida alla schedulazione della produzione. Come un operatore sceglie il lavoro successivo quando ne ha diversi in attesa è una questione a parte, trattata nell'articolo sul dispatching.
Come appare in factory.online
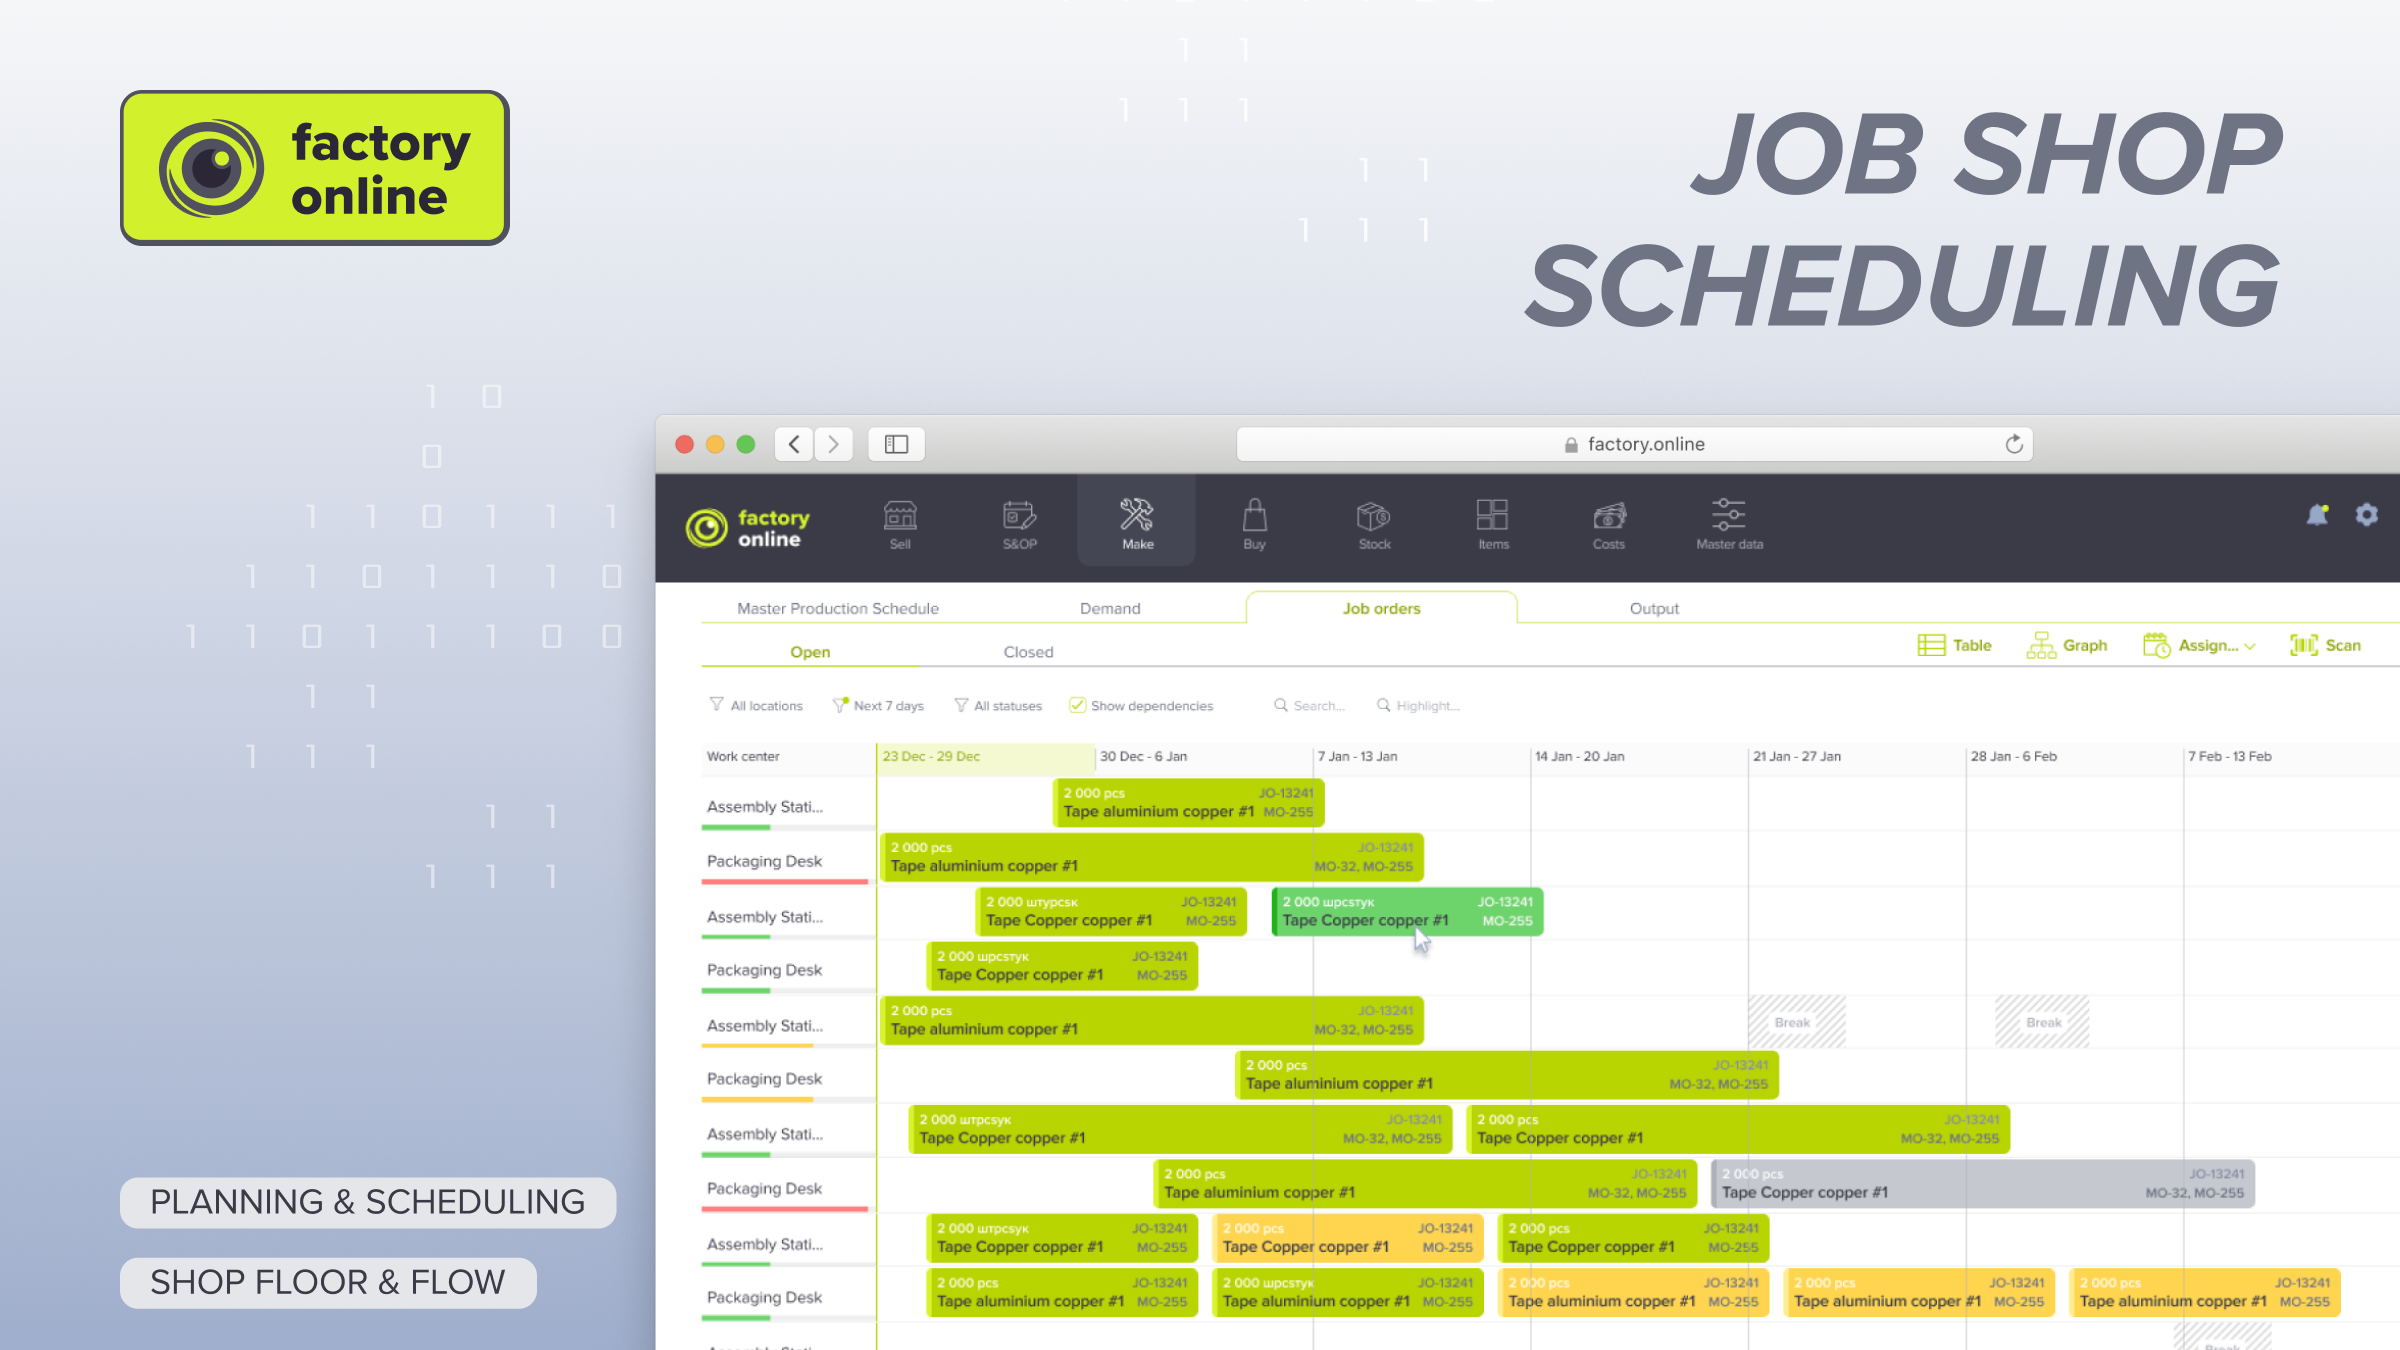
In factory.online ogni fase si trova sulla riga del diagramma di Gantt della propria macchina, a capacità finita, così il planner vede contemporaneamente la barra di J4 sulla rettificatrice e quella sulla fresa. Se si anticipa J4 sulla rettificatrice, il vuoto davanti alla sua fase sulla fresa è lì, sul diagramma. Uno scenario di pianificazione permette di confrontare il piano B e il piano C, compreso quello che succede a J2, prima che gli ordini di lavoro arrivino in reparto.
kafaa.ai affronta la pianificazione e il sequenziamento della produzione jobshop sotto vincoli produttivi. Può supportare il confronto delle alternative quando disponibilità delle macchine, perdite di attrezzaggio e priorità di consegna vanno considerate insieme.
Se i tuoi lavori urgenti continuano a partire nello stesso giorno in cui sarebbero partiti comunque, analizziamo insieme i tuoi cicli di lavoro.
