

8 giu 2026
Ottimizzare gli attrezzaggi: il bianco dopo il nero costa il triplo
Gli stessi tre lavori possono costare 35 o 80 minuti di attrezzaggio, solo in base al loro ordine. Scopri le matrici di setup, lo SMED e quando le campagne più lunghe smettono di convenire.
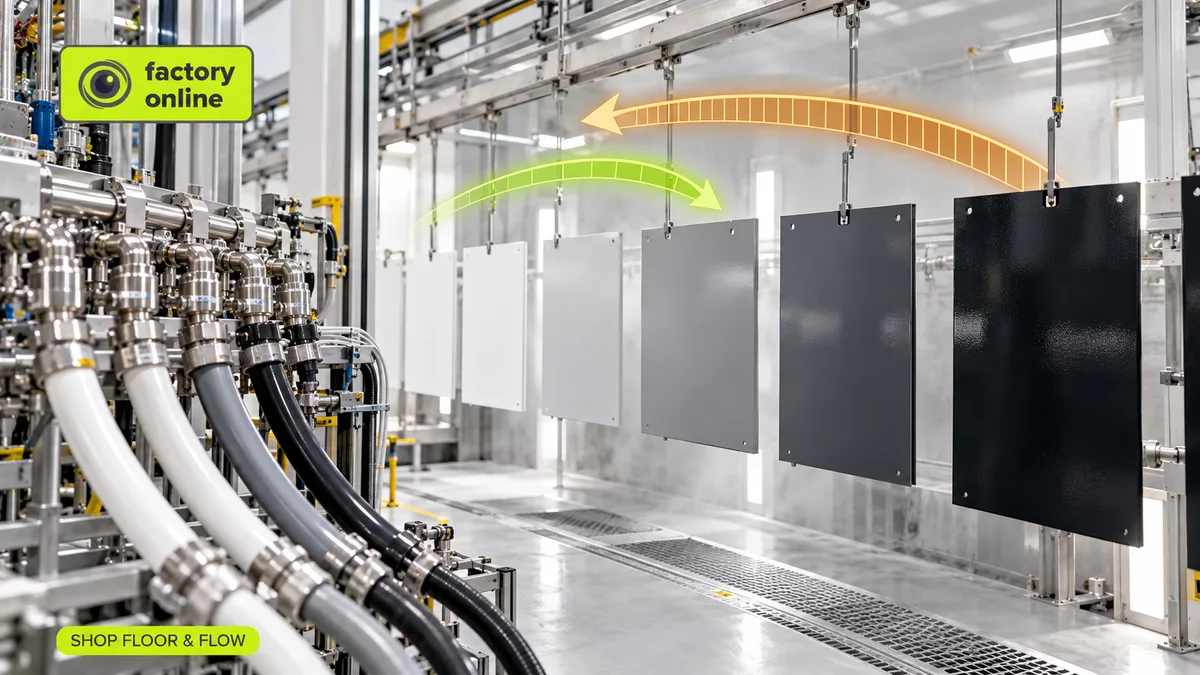
Su una linea di verniciatura, passare dal bianco al nero richiede 20 minuti: lavaggio dei circuiti, un breve spurgo, fatto. Nella direzione opposta, dal nero al bianco, ne servono 60. Ogni traccia di pigmento nero deve uscire da pompe, tubi e pistole, altrimenti i mille pezzi bianchi successivi escono grigi. Stessi due colori, stessa linea, e il bianco dopo il nero richiede il triplo del tempo del nero dopo il bianco.
Questa asimmetria è l'idea di fondo dell'ottimizzazione degli attrezzaggi: organizzare l'ordine dei lavori e il modo in cui si eseguono i cambi in modo che una macchina passi il minor tempo possibile a cambiare prodotto. Conta meno il numero di attrezzaggi che la scelta di quali fare.
Il tempo di attrezzaggio appartiene alla coppia, non al prodotto
La maggior parte degli ERP (gestionali) registra un solo tempo di attrezzaggio per prodotto. “Bianco: 30 minuti.” Ma un attrezzaggio è un viaggio da un prodotto a un altro, e la sua durata dipende dal punto di partenza. I planner lo chiamano setup dipendente dalla sequenza. Il modo onesto di scriverlo è una matrice da-a.
Eccone una per tre colori (minuti):
- Bianco → Grigio: 15, Bianco → Nero: 20
- Grigio → Bianco: 30, Grigio → Nero: 20
- Nero → Bianco: 60, Nero → Grigio: 40
Ora si schedulano gli stessi tre lavori in due modi, partendo da una linea pulita.
Nero, Grigio, Bianco: 40 + 30 = 70 minuti di attrezzaggio.
Bianco, Grigio, Nero: 15 + 20 = 35 minuti.
Stessi lavori, stessa linea, metà del tempo perso. E se si ordina rigorosamente per data di consegna e ne risulta Grigio, Nero, Bianco, si pagano 20 + 60 = 80 minuti. Ecco perché una schedulazione della produzione basata solo sulle date di consegna produce così spesso un piano in ritardo.
La ruota dal chiaro allo scuro nei cavifici
Nei cavifici è una realtà quotidiana. Su una linea di estrusione la mescola dell'isolamento o della guaina cambia colore, e un colore chiaro dopo uno scuro significa spurgare finché il fuso non esce pulito. Ogni metro di spurgo è scarto. Per questo l'estrusione si pianifica di solito come una ruota: naturale, poi bianco, giallo, rosso, blu, nero, e una pulizia completa prima che la ruota ricominci. Il cambio di filiera e punzone per una sezione diversa è un secondo livello della stessa matrice. Gestire bene entrambi i livelli sulla linea più carica è una parte importante della pianificazione della produzione di cavi.
SMED: il pit stop della Formula 1
La sequenza sceglie gli attrezzaggi meno costosi. Lo SMED (cambio rapido di attrezzaggio) rende meno costoso ogni singolo attrezzaggio. Il metodo nasce dal lavoro di Shigeo Shingo in Toyota; la sigla sta per Single-Minute Exchange of Die, cioè un cambio in meno di dieci minuti.
L'analogia migliore è il pit stop della Formula 1. Quattro ruote si cambiano in meno di tre secondi, e non perché i meccanici siano veloci con la chiave. Tutto ciò che si può fare mentre la vettura è ancora in pista è già stato fatto: gomme in temperatura e pronte, squadra in posizione, attrezzi in mano. La vettura si ferma solo per il lavoro che richiede davvero la sosta.
Lo SMED divide un attrezzaggio allo stesso modo:
- Attività interne: richiedono la macchina ferma, come sostituire la filiera o pulire la testa.
- Attività esterne: si possono svolgere mentre il lavoro precedente è ancora in corso, come prelevare la filiera successiva, preparare il materiale, stampare le etichette, preriscaldare.
Un primo studio tipico trova un attrezzaggio di 60 minuti in cui 25 minuti sono attività esterne svolte nel momento sbagliato. Spostandole prima della fermata, l'attrezzaggio scende a 35 minuti senza comprare nulla.
Mito: le campagne più lunghe costano sempre meno
Raggruppare i lavori in lunghe campagne di produzione riduce gli attrezzaggi, ma ogni campagna crea scorte. Si supponga che una linea venda 500 pezzi bianchi a settimana. Producendo il bianco una volta a settimana se ne fanno 500 alla volta, quindi la scorta media è di circa 250. Producendolo ogni due settimane se ne fanno 1.000 alla volta; la scorta media raddoppia a circa 500. Si risparmia un attrezzaggio ogni due settimane e lo si paga con 250 pezzi in più fermi a scaffale, oltre al rischio che il cliente cambi la specifica.
Se lo scambio convenga dipende da una sola domanda: questa macchina è il collo di bottiglia? Un'ora risparmiata sul vincolo è un'ora di produzione in più per tutto lo stabilimento. Un'ora risparmiata su una macchina che già aspetta lavoro non vale quasi nulla. L'articolo sull'ottimizzazione della produzione spiega come trovare quella macchina. Sul collo di bottiglia, la perdita per attrezzaggi è anche una delle voci nascoste più grandi dell'efficienza complessiva dell'impianto (OEE).
Come iniziare
- Scegliere la linea in cui gli attrezzaggi pesano di più e scriverne la matrice da-a insieme agli operatori, non ricavandola dall'ERP.
- Concordare quando finisce un attrezzaggio: al primo pezzo avviato o al primo pezzo buono. Le prove contano.
- Filmare un attrezzaggio e classificare ogni passaggio come interno o esterno.
- Fissare una regola di sequenza (dal chiaro allo scuro, dalla filiera piccola alla grande) e lasciare che le date di consegna la scavalchino solo quando il costo reale è un ordine in ritardo.
Come appare in factory.online
In factory.online il planner vede i lavori della linea di estrusione su un diagramma di Gantt a capacità finita e può salvare l'ordine per data di consegna e l'ordine dal chiaro allo scuro come due scenari di pianificazione. Messi uno accanto all'altro, la domanda diventa concreta: quali ordini finiscono in ritardo in ciascuna versione e quante ore la linea recupera. Lo scarto di spurgo registrato nelle dichiarazioni di produzione e di scarto mostra quanto è costato davvero ogni cambio colore.
BEEDIGIT raccoglie dati da macchine e operatori per OEE, fermi e consuntivazione della produzione. Questi dati aiutano il team a confrontare la capacità pianificata con i risultati effettivi degli impianti e ad analizzare le perdite ricorrenti.
Se una delle tue linee perde un turno a settimana per i cambi colore, prenota una demo e ne analizzeremo insieme la sequenza.
