

20 اپریل 2026
سیفٹی اسٹاک اور ری آرڈر پوائنٹ: قاعدے پر عمل ہوا، پھر بھی بن خالی
ری آرڈر پوائنٹ 280 تھا اور بن پھر بھی خالی ہو گیا۔ سیفٹی اسٹاک کا فارمولا اصل نمبرز کے ساتھ حل کیجیے اور جانیے کہ سائیکل سروس لیول اور فِل ریٹ دو الگ وعدے کیوں ہیں۔
M8 بولٹس کا ری آرڈر پوائنٹ 280 تھا۔ بدھ کو بن میں 280 رہ گئے، اور بائر نے اسی دن آرڈر دے دیا۔ سپلائر کو عام طور پر پانچ ورکنگ دن لگتے ہیں۔ اگلے ہفتے جمعے کو بن خالی تھا، اسمبلی انتظار کر رہی تھی، اور ٹرک ابھی موٹروے پر تھا۔ کسی نے قاعدہ نہیں توڑا تھا۔
سیفٹی اسٹاک وہ اضافی انوینٹری ہے جو آپ ری پلینشمنٹ کے انتظار کے دوران اوسط اور اصل ڈیمانڈ (اور سپلائی) کے فرق کو پورا کرنے کے لیے رکھتے ہیں۔ ری آرڈر پوائنٹ اسٹاک کی وہ سطح ہے جس پر نیا آرڈر دیا جاتا ہے: لیڈ ٹائم کے دوران متوقع ڈیمانڈ جمع سیفٹی اسٹاک۔ بن پھر بھی خالی کیوں ہوا، یہ سمجھنے کے لیے آپ کو دونوں نمبرز چاہییں اور ایک ایسا خیال بھی جسے زیادہ تر لوگ نظر انداز کر دیتے ہیں۔
ری آرڈر پوائنٹ کا حساب کیسے ہوتا ہے
بولٹس اوسطاً روزانہ 40 استعمال ہوتے ہیں۔ لیڈ ٹائم 5 ورکنگ دن ہے۔ یعنی آرڈر کے انتظار کے دوران آپ توقع کرتے ہیں کہ 40 × 5 = 200 بولٹس استعمال ہوں گے۔ یہ لیڈ ٹائم ڈیمانڈ ہے۔
پرانے قاعدے میں اس کے اوپر 80 جوڑے گئے تھے، "دو دن کی کھپت، احتیاطاً"۔ ری آرڈر پوائنٹ = 200 + 80 = 280۔ زیادہ تر سیفٹی اسٹاک بالکل اسی طرح طے کیے جاتے ہیں۔
سیفٹی اسٹاک کا فارمولا، اصل نمبرز کے ساتھ
ڈیمانڈ کے اتار چڑھاؤ کے لیے نصابی فارمولا یہ ہے:
SS = z × σ × √LT
- σ روزانہ ڈیمانڈ کا اسٹینڈرڈ ڈیویئیشن ہے۔ پچھلے 60 ورکنگ دنوں میں بولٹس کی اوسط روزانہ 40 تھی اور σ = 12، یعنی زیادہ تر دن 28 سے 52 کے درمیان رہے۔
- LT دنوں میں لیڈ ٹائم ہے: 5۔
- z سروس فیکٹر ہے۔ z = 1.65 کا مطلب ہے کہ آپ 95% ری پلینشمنٹ سائیکلز میں کوئی اسٹاک آؤٹ نہیں چاہتے۔
√5 ≈ 2.24، اس لیے پورے لیڈ ٹائم میں عام اتار چڑھاؤ 12 × 2.24 ≈ 26.8 بولٹس بنتا ہے۔ 12 × 5 = 60 کیوں نہیں؟ کیونکہ مصروف اور ہلکے دن کسی حد تک ایک دوسرے کو برابر کر دیتے ہیں۔ لگاتار پانچ برے دن شاذ و نادر ہی آتے ہیں۔ پھر 1.65 × 26.8 ≈ 44۔
یعنی صرف ڈیمانڈ کے اتار چڑھاؤ کے لیے تقریباً 44 بولٹس کا سیفٹی اسٹاک چاہیے، 80 نہیں۔ اس سے خالی بن اور بھی عجیب لگتا ہے، جب تک آپ یہ نہ دیکھیں کہ فارمولا کیا فرض کرتا ہے: لیڈ ٹائم ہمیشہ ٹھیک پانچ دن ہے۔ اس بار سپلائر کو سات دن لگے۔ بالکل معمول کی 40 روزانہ کھپت پر 7 × 40 = 280۔ پورا ری آرڈر پوائنٹ دو اضافی دنوں نے کھا لیا، کسی مصروف ہفتے نے نہیں۔
اگر سپلائر کا لیڈ ٹائم تقریباً ایک دن اوپر نیچے ہوتا ہے (1 دن کا σ)، تو مکمل فارمولا یہ خطرہ بھی شامل کرتا ہے: SS = 1.65 × √(5 × 12² + 40² × 1²) = 1.65 × √2,320 ≈ 1.65 × 48.2 ≈ 80۔ یعنی پرانا اندازہ آخرکار تقریباً درست ہی تھا۔ سبق وہی ہے جو کسی ساتھی کو بار بار بتانا چاہیے: زیادہ تر خریدے گئے پارٹس کے لیے، غیر معتبر سپلائر آپ سے غیر متوقع ڈیمانڈ سے زیادہ بفر مانگتا ہے۔ یہی بات ان پارٹس پر بھی صادق آتی ہے جو آپ خود بناتے ہیں، جہاں مینوفیکچرنگ لیڈ ٹائم زیادہ تر کیو ٹائم ہوتا ہے اور بہت بدلتا رہتا ہے۔
سائیکل سروس لیول اور فِل ریٹ کا فرق
"95% سروس" کے پیچھے دو بہت مختلف وعدے چھپے ہیں۔
سائیکل سروس لیول ری پلینشمنٹ سائیکلز کا وہ حصہ ہے جن میں کوئی اسٹاک آؤٹ نہ ہو۔ 95% کا مطلب ہے کہ بیس میں سے ایک سائیکل میں کمی کی اجازت ہے۔ بولٹس ایک وقت میں 400 منگوائے جاتے ہیں، جو تقریباً 10 دن کی کھپت ہے۔ 250 ورکنگ دنوں کے ساتھ یہ سال میں 25 سائیکلز بنتے ہیں، اس لیے سال میں تقریباً ایک بار اسٹاک آؤٹ کی توقع رکھنی چاہیے۔ وہ جمعہ دراصل قاعدہ اپنے ڈیزائن کے مطابق کام کر رہا تھا۔
فِل ریٹ ڈیمانڈ کا وہ حصہ ہے جو سیدھا شیلف سے پورا ہو۔ اس جمعے لائن کو تقریباً ایک دن کے بولٹس، یعنی 40 پیس، نہیں ملے۔ سالانہ کھپت 40 × 250 = 10,000 ہے، اس لیے فِل ریٹ 9,960 / 10,000 = 99.6% رہا۔ وہی سال، وہی بن: 96% سائیکل سروس لیول (25 میں سے 24 صاف سائیکلز)، اور 99.6% فِل ریٹ۔ جب کوئی "98% سروس" مانگے تو پوچھیے کہ ان کی مراد کون سا ہے۔ جواب سے بفر بہت بدل جاتا ہے۔
اسے ایئرپورٹ کے لیے گھر سے نکلنے کی طرح سمجھیے۔ آپ دہائی کے بدترین ٹریفک جام کے حساب سے پلان نہیں کرتے۔ آپ ایک برے دن کے حساب سے پلان کرتے ہیں اور مان لیتے ہیں کہ سال میں ایک آدھ بار گیٹ تک دوڑنا پڑے گا۔
غلط فہمی: "اسٹاک آؤٹ کے بعد تمام کم از کم حدیں بڑھا دیں"
ہر خالی بن ہر جگہ بفر بڑھانے کا دباؤ پیدا کرتا ہے۔ 95% سے 99% پر جانے سے z کی قدر 1.65 سے بڑھ کر 2.33 ہو جاتی ہے، یعنی ہر آئٹم پر 41% زیادہ سیفٹی اسٹاک۔ بولٹس کے لیے یہ تقریباً 33 اضافی پیس ہیں، جن کی لاگت نہ ہونے کے برابر ہے۔ لیکن اگر آپ کے پلانٹ میں 1,500 آئٹمز پر $450,000 کا سیفٹی اسٹاک ہے، تو یہی قدم تقریباً $185,000 مزید کیش پھنسا دیتا ہے، زیادہ تر ان آئٹمز میں جنہوں نے کبھی کوئی مسئلہ پیدا نہیں کیا۔
تحفظ وہاں خرچ کیجیے جہاں اس کا فائدہ ہو: لائن روک دینے والے سستے پارٹس کو اونچا z دیجیے، اور مہنگے، آہستہ چلنے والے پارٹس کو کم۔ اور اس سپلائر کا مسئلہ حل کیجیے جس کا لیڈ ٹائم اوپر نیچے ہوتا رہتا ہے، کیونکہ اصل بفر وہیں جاتا ہے۔ بڑی تصویر مینوفیکچررز کے لیے انوینٹری مینجمنٹ میں ہے۔
جب ری آرڈر پوائنٹ غلط ٹول ہو
ری آرڈر پوائنٹس کئی جابز میں مستقل کھپت والی چیزوں کے لیے موزوں ہیں: فاسنرز (نٹ بولٹ)، پیکیجنگ، کنزیوم ایبلز۔ بے ترتیب، آرڈر پر مبنی پارٹس کے لیے یہ ناکام رہتے ہیں۔ اگر کسی ایک آرڈر کو 14 تاریخ کو 300 کاسٹنگز چاہییں، تو روزانہ کی اوسط اسے آتا ہوا نہیں دیکھ سکتی۔ ایسے پارٹس MRP (میٹریل ریکوائرمنٹس پلاننگ) کے دائرے میں آتے ہیں۔ اگر ڈیمانڈ دونوں طریقوں کے لیے بہت زیادہ غیر مستحکم ہو، تو DDMRP (ڈیمانڈ ڈرِون MRP) ہر جگہ کے بجائے چند چنے ہوئے مقامات پر سوچے سمجھے بفر رکھتا ہے۔ اور جب بن واقعی خالی ہو جائے، تو نیا پرچیز آرڈر اکثر بہترین جواب نہیں ہوتا: دیکھیے چھ کمیاں جن کے لیے نئے پرچیز آرڈر کی ضرورت نہیں۔
factory.online میں پلانر کیا دیکھتا ہے
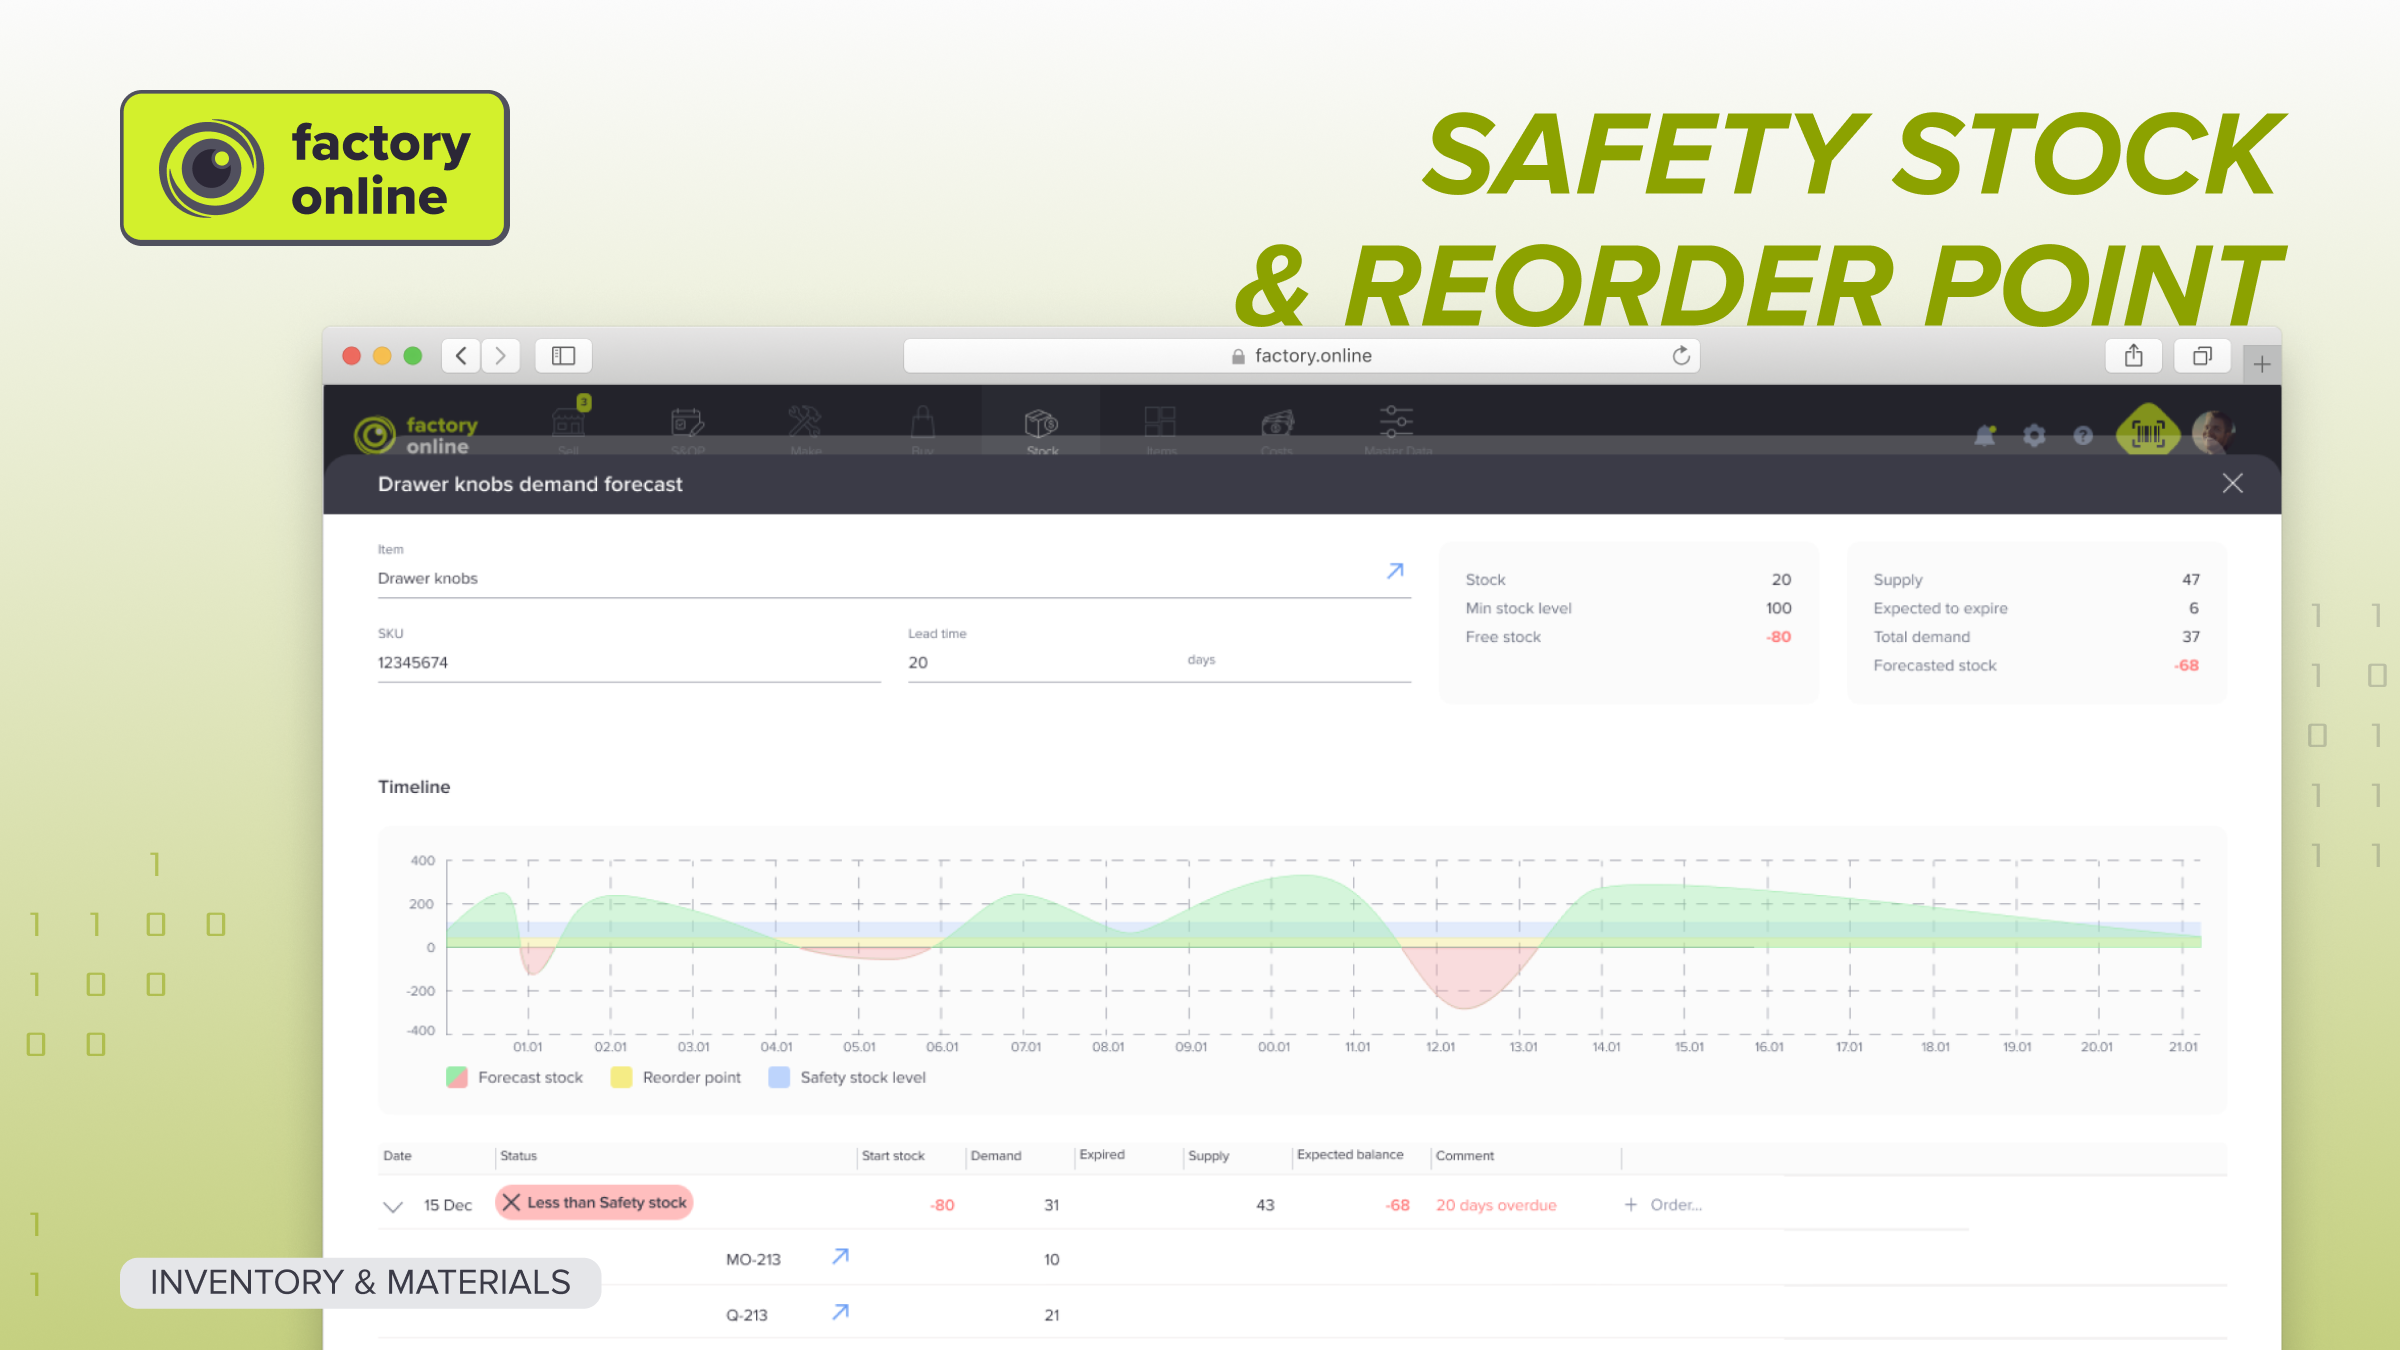
factory.online میں بولٹس کا ہر لوکیشن کا اسٹاک، اوپن پرچیز آرڈر اپنی تاریخ کے ساتھ، اور MRP کی وہ کمیاں جو انہیں استعمال کرنے والے اسمبلی آرڈرز سے جڑی ہیں، سب ایک ساتھ نظر آتے ہیں۔ جب سپلائر کی تاریخ بدھ سے جمعے پر گئی، تو پلانر بن خالی ہونے سے دو دن پہلے ہی دیکھ لیتا کہ کون سے اسمبلی آرڈرز خطرے میں ہیں، نہ کہ اسی صبح جب بن خالی ہوا۔
اگر آپ کے بفرز کسی ایسے شخص نے طے کیے تھے جو برسوں پہلے کمپنی چھوڑ چکا ہے، تو ڈیمو بک کیجیے اور ایسے چند آئٹمز ساتھ لے آئیے۔
