

25 مئی 2026
پروڈکشن شیڈولنگ: ڈیو ڈیٹ کے حساب سے ترتیب لیٹ شیڈول کیوں دیتی ہے
تین آرڈرز کو جمعرات کی سہ پہر ایک ہی مشین چاہیے، اور ڈیو ڈیٹ کے حساب سے ترتیب ایک کو لیٹ کر دیتی ہے۔ فارورڈ اور بیک ورڈ شیڈولنگ، محدود کیپیسٹی اور فروزن زون کے بارے میں جانیے۔
بدھ کا دن ہے۔ تین آرڈرز کو جمعرات کی سہ پہر ایک ہی CNC مشین چاہیے۔ پلانر انہیں ڈیو ڈیٹ کے حساب سے ترتیب دیتا ہے، جس کی تاریخ پہلے ہے وہ پہلے، کیونکہ یہ منصفانہ اور واضح لگتا ہے۔ جمعہ تک ان میں سے ایک آرڈر تین دن لیٹ ہونے کی طرف جا رہا ہوتا ہے۔ کسی نے سستی نہیں کی۔ ترتیب غلط تھی۔
پروڈکشن شیڈولنگ یہ طے کرنا ہے کہ ہر آرڈر کا ہر آپریشن ٹھیک کب، کس مشین پر اور کس ترتیب میں چلے گا، اس کیپیسٹی کے اندر جو پلانٹ کے پاس واقعی ہے۔ پلاننگ آنے والے ہفتوں کے لیے کیا اور کتنا طے کرتی ہے؛ شیڈولنگ طے کرتی ہے کون سی مشین، کون سا گھنٹہ۔ اگر یہ فرق ابھی بھی دھندلا ہے تو پروڈکشن پلاننگ اور شیڈولنگ کا فرق اسے سلجھا دیتا ہے۔
فارورڈ اور بیک ورڈ شیڈولنگ
ایک آرڈر لیجیے، نمبر 1042، جس کے تین آپریشنز ہیں: کٹائی (1 دن)، CNC (2 دن)، انسپیکشن اور پیکنگ (1 دن)۔ میٹریل پیر کی صبح سائٹ پر موجود ہے۔ کسٹمر کو یہ جمعہ کی شام چاہیے۔
فارورڈ شیڈولنگ سب سے پہلی ممکنہ تاریخ سے شروع ہو کر آگے بڑھتی ہے: کٹائی پیر، CNC منگل اور بدھ، انسپیکشن جمعرات۔ جمعرات کی شام تیار، ایک دن پہلے۔ فارورڈ شیڈولنگ اس سوال کا جواب دیتی ہے: "یہ زیادہ سے زیادہ جلدی کب تیار ہو سکتا ہے؟"
بیک ورڈ شیڈولنگ ڈیو ڈیٹ سے شروع ہو کر پیچھے جاتی ہے: انسپیکشن جمعہ، CNC بدھ اور جمعرات، کٹائی منگل۔ آغاز منگل کو۔ بیک ورڈ شیڈولنگ اس سوال کا جواب دیتی ہے: "اسے زیادہ سے زیادہ دیر سے کب شروع ہونا چاہیے؟" یہ WIP (ورک اِن پروگریس) کو کم رکھتی ہے، کیونکہ کوئی کام ضرورت سے پہلے شروع نہیں ہوتا۔
دونوں کے درمیان کا فرق، یہاں ایک دن، آرڈر کا سلیک (گنجائش) ہے۔ جس آرڈر کے پاس پانچ دن کا سلیک ہو وہ انتظار کر سکتا ہے۔ جس کا سلیک صفر ہو وہ ایک گھنٹہ بھی انتظار نہیں کر سکتا۔
بیک ورڈ شیڈولنگ کا رسک: ہر آرڈر اپنے آخری ممکنہ لمحے پر شروع ہوتا ہے، اس لیے پہلی ہی رکاوٹ اسے لیٹ کر دیتی ہے۔ زیادہ تر شیڈولرز سب سے آخری آغاز معلوم کرتے ہیں، پھر جہاں کیپیسٹی خالی ہو وہاں کام کو تھوڑا پہلے کھینچ لیتے ہیں۔
ڈیو ڈیٹ کے حساب سے ترتیب لیٹ شیڈول کیوں دیتی ہے
واپس جمعرات کی طرف۔ CNC دوپہر 13:00 سے خالی ہے اور دو شفٹوں میں 21:00 تک چلتی ہے۔ تین آرڈرز انتظار میں ہیں:
- A: CNC پر 3 گھنٹے، پھر 1 گھنٹہ پیکنگ۔ ڈیو ڈیٹ جمعہ 12:00۔
- B: CNC پر 2 گھنٹے، پھر 2 گھنٹے انسپیکشن۔ ڈیو ڈیٹ جمعہ 14:00۔
- C: CNC پر 3 گھنٹے، پھر ہیٹ ٹریٹمنٹ۔ فرنس دن میں ایک بار 18:00 بجے لوڈ ہوتی ہے اور رات بھر چلتی ہے؛ جمعہ کو C کی گرائنڈنگ ہوتی ہے اور وہ روانہ ہو جاتا ہے۔ ڈیو ڈیٹ جمعہ 16:00۔
ڈیو ڈیٹ کے حساب سے ترتیب (A، B، C): A چلتا ہے 13:00–16:00، B 16:00–18:00، C 18:00–21:00۔ C فرنس کا 18:00 والا لوڈ چھوڑ دیتا ہے۔ اگلا لوڈ جمعہ 18:00 کو ہے، اور ویک اینڈ شفٹ نہ ہونے کی وجہ سے C پیر کو روانہ ہوتا ہے: تین دن لیٹ۔
آخری ممکنہ آغاز کے حساب سے ترتیب (بیک ورڈ شیڈولنگ): C کو 18:00 تک CNC سے فارغ ہونا ہے، اس لیے اس کا آخری آغاز 15:00 ہے۔ A کو جمعہ 11:00 تک اور B کو جمعہ 12:00 تک CNC چھوڑنی ہے۔ ترتیب: C 13:00–16:00، A 16:00–19:00، B 19:00–21:00۔ تینوں وقت پر روانہ ہوتے ہیں۔
وہی مشین، وہی گھنٹے، وہی آرڈرز۔ ڈیو ڈیٹ بتاتی ہے کہ کسٹمر کو آرڈر کب چاہیے۔ یہ نہیں بتاتی کہ اس مشین کو اس سے کب فارغ ہونا ہے۔ یہ آگے کے ہر مرحلے پر منحصر ہے، اور صرف پورے روٹ پر بیک ورڈ شیڈولنگ ہی اسے ظاہر کرتی ہے۔ یہی وجہ ہے کہ مینوفیکچرنگ لیڈ ٹائم زیادہ تر انتظار ہی ہوتا ہے: C کا اصل رسک کبھی CNC تھی ہی نہیں۔ وہ فرنس کی قطار تھی۔
محدود اور لامحدود کیپیسٹی کے ساتھ شیڈولنگ
MRP اور بہت سے ERP سسٹم لامحدود کیپیسٹی (Infinite Capacity) کے ساتھ شیڈول بناتے ہیں: وہ فرض کرتے ہیں کہ مشین پر جتنا بھی لوڈ ڈالا جائے وہ لے لے گی۔ لامحدود کیپیسٹی والے شیڈول سے جمعرات کے بارے میں پوچھیں تو وہ A، B اور C تینوں کو 13:00 پر ساتھ ساتھ شروع کر دیتا ہے، جیسے CNC ایک ساتھ تین پارٹس کاٹ سکتی ہو۔ آٹھ گھنٹے کا کام 13:00 سے 16:00 کے تین گھنٹوں میں آ جاتا ہے۔ ہر آرڈر وقت پر دکھائی دیتا ہے۔ حقیقت میں کوئی بھی نہیں ہے۔
محدود کیپیسٹی (Finite Capacity) شیڈولنگ کسی آپریشن کو صرف وہاں رکھتی ہے جہاں مشین کے کیلنڈر میں جگہ ہو، شفٹوں، وقفوں، مینٹیننس اور پہلے سے بک شدہ کام کے بعد۔ اگر جمعرات بھری ہوئی ہے تو آپریشن اگلے خالی سلاٹ میں چلا جاتا ہے، اور ڈیو ڈیٹ کی جانچ صاف بتا دیتی ہے کہ آرڈر لیٹ ہوگا۔
یہ فرق کاموں کی فہرست اور کیلنڈر کے فرق جیسا ہے۔ کاموں کی فہرست پیر کے لیے 40 کام قبول کر لیتی ہے۔ کیلنڈر کے پاس آٹھ گھنٹے ہیں۔
محدود کیپیسٹی والی شیڈولنگ کو گھنٹوں کے علاوہ اور چیزوں کا بھی خیال رکھنا پڑتا ہے:
- ترتیب پر منحصر سیٹ اپ۔ کالے کے بعد سفید چلانے میں سفید کے بعد کالے سے کہیں زیادہ وقت لگ سکتا ہے؛ دیکھیے چینج اوور آپٹیمائزیشن۔
- میٹریل۔ کوئی آپریشن اپنے کمپوننٹس پہنچنے سے پہلے شروع نہیں ہو سکتا، مشین چاہے کتنی ہی خالی ہو۔
فائنائٹ شیڈول دیکھنے میں کم آرام دہ ہوتا ہے، کیونکہ یہ تاخیر کو جلد دکھا دیتا ہے۔ یہی تو مقصد ہے۔ بدھ کو پتا چلنے والی تاخیر کسٹمر سے ایک بات چیت ہے۔ جمعہ کی سہ پہر پتا چلے تو وہ معذرت ہے۔
فروزن زون (جما ہوا زون): ہر چیز کو دوبارہ شیڈول کیوں نہ کریں
اچھا شیڈول بدلتا ہے۔ جو شیڈول ہر گھنٹے بدلے وہ بےکار ہے۔ آپریٹرز ٹولنگ تیار کرتے ہیں، میٹریل لائن کے پاس رکھا جاتا ہے، سیٹ اپ ٹیم اپنی شفٹ پلان کرتی ہے۔ اگر صبح 06:45 پر ترتیب پلٹ جائے تو یہ سب ضائع ہو جاتا ہے۔
ایئرلائنز نے یہ مسئلہ بہت پہلے حل کر لیا تھا۔ روانگی سے ہفتوں پہلے آپ اپنی سیٹ آزادی سے بدل سکتے ہیں، چند دن پہلے کچھ پابندیوں کے ساتھ، اور گیٹ پر بالکل نہیں۔ کوئی بورڈنگ کے وقت 180 مسافروں کی سیٹیں صرف اس لیے نہیں بدلتا کہ ایک کو کھڑکی والی سیٹ چاہیے۔
شیڈولرز یہی تین زون استعمال کرتے ہیں:
- جما ہوا (عموماً اگلی ایک یا دو شفٹیں، کبھی کئی دن): کوئی تبدیلی نہیں جب تک کوئی نامزد شخص منظوری نہ دے۔ بریک ڈاؤن، کوالٹی ہولڈ یا کسی کمپوننٹ کی کمی اس کے لیے جائز وجہ ہے؛ سیلز کا فون عموماً نہیں۔
- نیم پگھلا (تقریباً اگلا ہفتہ): اگر میٹریل اور کیپیسٹی کی جانچ ٹھیک ہو تو ترتیب بدلی جا سکتی ہے۔
- مائع (اس کے بعد): کچھ بھی آگے پیچھے ہو سکتا ہے۔ نئے آرڈرز یہیں جگہ پاتے ہیں۔
لمبے سیٹ اپ اور میٹریل کی تیاری کے لیے لمبا فروزن زون چاہیے؛ ایک لچکدار اسمبلی سیل چند گھنٹوں کے زون سے بھی کام چلا سکتا ہے۔
غلط فہمی: زیادہ بار ری شیڈولنگ سے شیڈول بہتر ہوتا ہے
فروزن زون کے اندر ہر تبدیلی کی چھپی ہوئی قیمت ہوتی ہے: نئے سیٹ اپ، دو بار منتقل ہونے والا میٹریل، اور ایسے آپریٹرز جو فہرست پر بھروسا کرنا چھوڑ دیتے ہیں۔ شیڈول اسکرین پر بہتر لگتا ہے اور فلور پر بدتر چلتا ہے۔
حل ایک زیادہ ذہین الگورتھم نہیں بلکہ ایک اصول ہے: مائع زون کو جتنی بار چاہیں ری شیڈول کیجیے، نیم پگھلے زون کو دن میں ایک بار، اور جمے ہوئے زون کو صرف استثنائی صورت میں۔
جاب شاپس اور ڈسپیچنگ کہاں آتی ہیں
مشکل حصہ ہر پلانٹ میں مختلف ہوتا ہے۔ فلو لائنز (کیبل، ایکسٹروژن، فوڈ) پر اصل کام چینج اوور کم کرنے کے لیے ترتیب بنانا ہے۔ جاب شاپس میں ہر کام کا مشترکہ مشینوں سے گزرنے کا اپنا روٹ ہوتا ہے اور قطار میں انتظار کا وقت (کیو ٹائم) سب پر حاوی ہوتا ہے۔ اور ہر جگہ، جب حقیقت پلان سے ہٹ جائے تو مشین پر کھڑا کوئی نہ کوئی اگلا کام خود چنتا ہے۔ یہ ڈسپیچنگ ہے، جس کے اپنے اصول ہیں۔
یہ factory.online میں کیسا دکھتا ہے
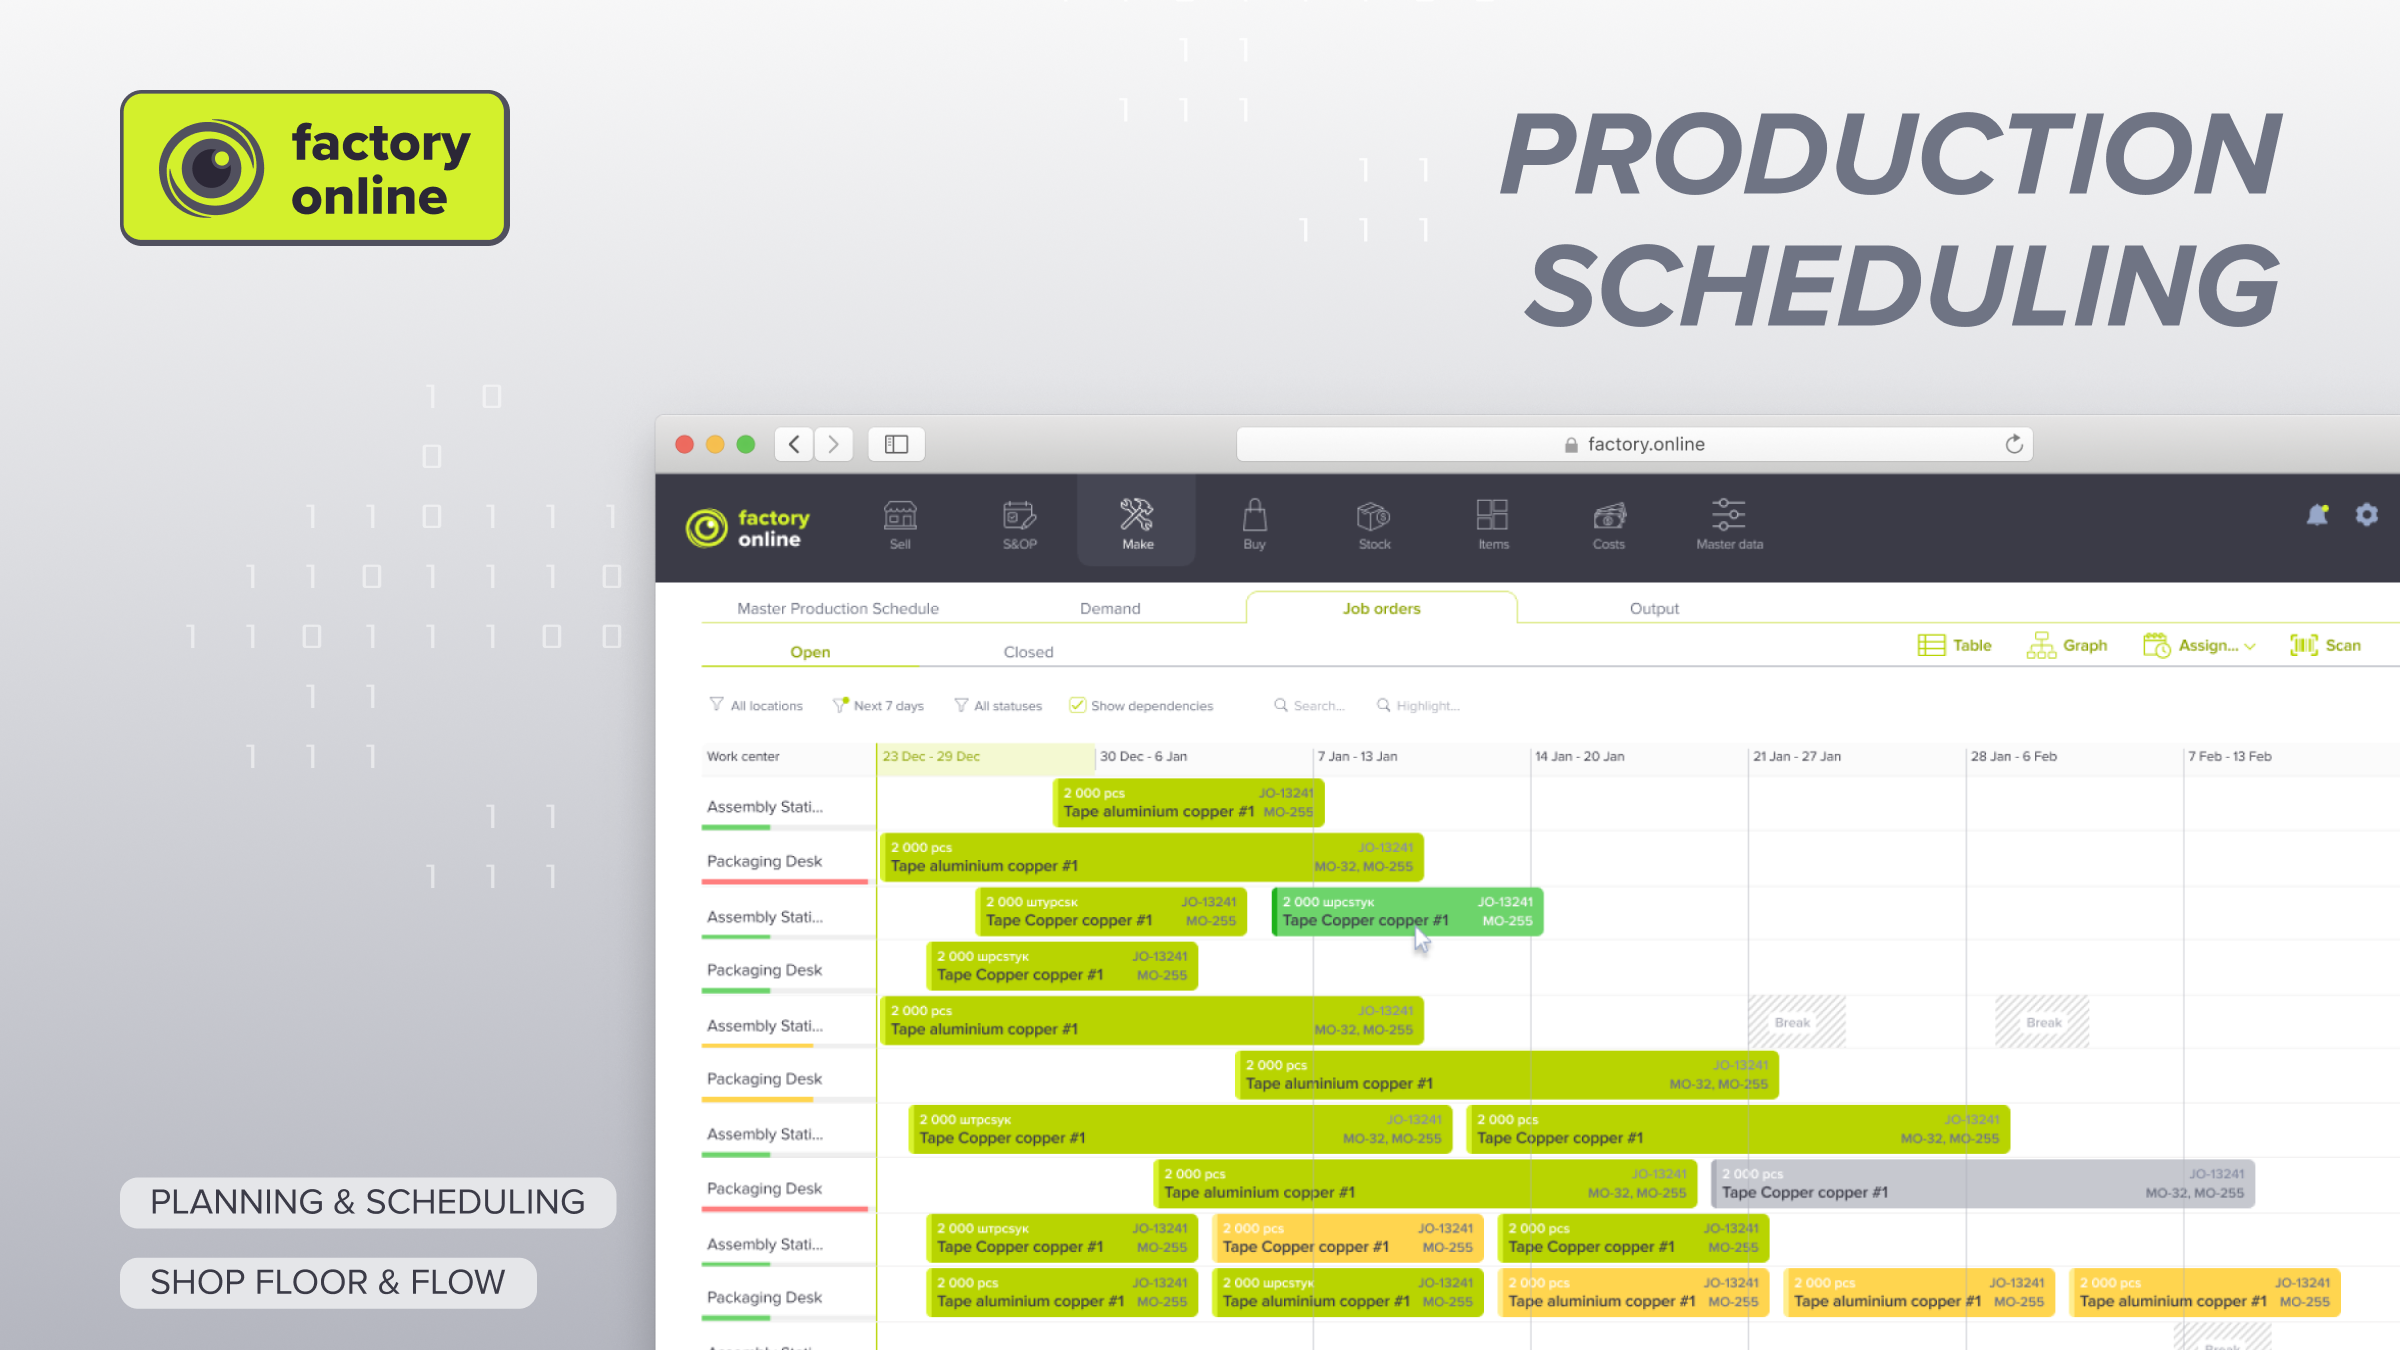
factory.online میں پلانر A، B اور C کو گینٹ چارٹ کی CNC والی قطار میں پٹیوں کی صورت میں دیکھتا ہے، جو مشین کے کیلنڈر کے مطابق محدود کیپیسٹی کے ساتھ شیڈول ہیں، اور C کا ہیٹ ٹریٹمنٹ آپریشن فرنس والی قطار میں ہے۔ اگر C فرنس کے لوڈ سے چوک جائے تو اس کی تکمیل ڈیو ڈیٹ سے آگے چلی جاتی ہے اور آرڈر کوئی پارٹ کٹنے سے پہلے ہی لیٹ دکھائی دیتا ہے۔ پلاننگ سیناریو کی مدد سے آپ دوسری ترتیب آزما کر جاب آرڈرز ریلیز کرنے سے پہلے ڈیلیوری ڈیٹس کا موازنہ کر سکتے ہیں۔
اگر آپ کی جمعرات کی سہ پہریں بھی ایسی ہی لگتی ہیں، تو ڈیمو بک کیجیے اور ہم آپ کا ایک حقیقی ہفتہ شیڈول کر کے دکھائیں گے۔
