

23 فروری 2026
جاب شاپ شیڈولنگ: ارجنٹ جاب اکثر پہلے مکمل کیوں نہیں ہوتی
آپ نے ایک جاب کو گرائنڈر پر سب سے آگے کیا، پھر بھی وہ اسی دن ڈسپیچ ہوئی۔ جانیے کہ جاب شاپ میں لیڈ ٹائم کیو ٹائم سے کیوں طے ہوتا ہے، اور ارجنٹ جاب کو واقعی جلدی کیسے مکمل کیا جائے۔
مرمت کا ارجنٹ پارٹ پیر کو آیا۔ آپ نے اسے گرائنڈر کی قطار میں سب سے آگے کر دیا، اور دوپہر تک اس کی گرائنڈنگ ہو گئی۔ پھر وہ دو دن ہیٹ ٹریٹمنٹ فرنس کے سامنے پڑا رہا، ایک ایسے بیچ کے پیچھے جو ہفتے کے آخر سے انتظار کر رہا تھا۔ وہ جمعرات کو ڈسپیچ ہوا، یعنی اسی دن جس دن کچھ کیے بغیر بھی ہو جاتا۔
یہ بدقسمتی نہیں۔ جاب شاپس ایسے ہی چلتی ہیں۔ جاب شاپ شیڈولنگ ان جابز کی ترتیب طے کرنے کا مسئلہ ہے جن میں سے ہر ایک مشترکہ مشینوں کے درمیان اپنے الگ روٹ سے گزرتی ہے، تاکہ آرڈرز وقت پر مکمل ہوں اور شاپ فلور ورک اِن پروگریس سے بھر نہ جائے۔ اصل پیچیدگی "اپنے الگ روٹ" میں ہے: ایک مشین پر کیا گیا فیصلہ باقی ہر مشین کی قطار بدل دیتا ہے۔
جاب شاپ کو کیا چیز مختلف بناتی ہے
فلو لائن میں ہر پروڈکٹ انہی مشینوں سے اسی ترتیب میں گزرتی ہے، اور سوال صرف سیکوئنس کا ہوتا ہے۔ جاب شاپ میں جاب 1 مل → گرائنڈر جاتی ہے، جاب 2 گرائنڈر → مل، اور جاب 3 آری → مل → ہیٹ ٹریٹ → گرائنڈر۔ مشینیں مشترک ہیں، روٹ ایک دوسرے کو کاٹتے ہیں، اور جاب اپنی زندگی کا زیادہ تر حصہ اگلی مشین کے انتظار میں گزارتی ہے۔
یہ انتظار قطار میں انتظار کا وقت (کیو ٹائم) کہلاتا ہے، اور بہت سی جاب شاپس میں لیڈ ٹائم کا بڑا حصہ یہی ہوتا ہے۔ اصل کام تو چھوٹا سا حصہ ہے۔
جاب شاپ شیڈولنگ کی مثال: 4 جابز، 2 مشینیں
دو مشینیں ہیں: ایک مل (M) اور ایک گرائنڈر (G)۔ چار جابز، سب گھنٹہ 0 پر ریلیز:
- J1: M 3 گھنٹے → G 2 گھنٹے
- J2: G 4 گھنٹے → M 1 گھنٹہ
- J3: M 3 گھنٹے → G 3 گھنٹے
- J4 (ارجنٹ جاب): G 2 گھنٹے → M 2 گھنٹے
ہر مشین "پہلے آئیے، پہلے پائیے" کے اصول پر کام کرتی ہے، اور برابری کی صورت میں کم جاب نمبر کو ترجیح ملتی ہے۔
پلان A: کوئی ترجیح نہیں۔ گرائنڈر: J2 0–4، J4 4–6، J1 6–8، J3 8–11۔ مل: J1 0–3، J3 3–6، J2 6–7، J4 7–9۔ تکمیل کے اوقات: J1 8، J2 7، J3 11، J4 9۔
پلان B: J4 کو صرف گرائنڈر پر سب سے آگے کیجیے۔ گرائنڈر: J4 0–2، J2 2–6، J1 6–8، J3 8–11۔ مل: J1 0–3، J3 3–6، J4 6–8، J2 8–9۔ تکمیل کے اوقات: J1 8، J2 9، J3 11، J4 8۔
گرائنڈر پر J4 چار گھنٹے آگے نکل گئی، لیکن صرف ایک گھنٹہ پہلے مکمل ہوئی۔ کیوں؟ وہ گھنٹہ 2 پر مل تک پہنچی اور J1 اور J3 کے پیچھے گھنٹہ 6 تک انتظار کرتی رہی۔ انتظار ختم نہیں ہوا، بس اپنی جگہ بدل گیا۔ اس دوران J2 کے دو گھنٹے ضائع ہو گئے۔
پلان C: J4 کو پورے روٹ پر ارجنٹ مارک کیجیے۔ گرائنڈر پلان B کی طرح۔ مل: J1 0–3، J4 3–5، J3 5–8، J2 8–9۔ تکمیل کے اوقات: J1 8، J2 9، J3 11، J4 5۔
اب J4 پلان A کے مقابلے میں چار گھنٹے پہلے مکمل ہوتی ہے۔ اس کا لیڈ ٹائم 9 گھنٹے (4 کام، 5 انتظار) سے گھٹ کر 5 گھنٹے (4 کام، 1 انتظار) رہ جاتا ہے۔ J3 اب بھی 11 پر ہی مکمل ہوتی ہے، کیونکہ گرائنڈر پر اس کا سلاٹ کبھی بدلا ہی نہیں۔ J2 وہی دو گھنٹے ادا کرتی ہے جو پلان B میں کیے تھے۔
سبق یہ ہے: کسی جاب کو ایک مشین پر ایکسپیڈائٹ کرنے سے اتنا ہی فائدہ ملتا ہے جتنا اگلی قطار اجازت دے۔ اگر آپ کسی جاب کو جلدی نکالنا چاہتے ہیں تو اس کے پورے روٹ پر نکالیے، اور پہلے سے طے کیجیے کہ اس کی قیمت کون سی جاب ادا کرے گی۔
کیو ٹائم، ایئرپورٹ کی مثال سے
ایئرپورٹ سیکیورٹی ایک ایسی جاب شاپ ہے جس کا صرف ایک روٹ ہے۔ جب لینز آدھی مصروف ہوں تو آپ سیدھے گزر جاتے ہیں۔ جب وہ تقریباً بھری ہوں تو ایسی لمبی قطار بن جاتی ہے جو مسافروں کی تعداد کے حساب سے بے تکی لگتی ہے۔
اس کے پیچھے ریاضی یہ ہے: انتظار تقریباً u ÷ (1 − u) کے حساب سے بڑھتا ہے، جہاں u یوٹیلائزیشن ہے۔ 80% مصروفیت پر یہ فیکٹر 0.8 ÷ 0.2 = 4 ہے۔ 95% مصروفیت پر 0.95 ÷ 0.05 = 19۔ یوٹیلائزیشن میں صرف پندرہ پوائنٹس کا اضافہ، اور انتظار تقریباً پانچ گنا۔
اسی لیے شاپ فلور پر زیادہ کام ریلیز کرنے سے زیادہ مال ڈسپیچ نہیں ہوتا؛ وہ بس زیادہ دیر انتظار کرتا ہے۔ لٹل کا قانون یہی بات ایک سطر میں کہتا ہے: لیڈ ٹائم = WIP ÷ تھرو پٹ۔
غلط فہمی: 100% یوٹیلائزیشن اچھی علامت ہے
مثال میں گرائنڈر 11 میں سے 11 گھنٹے مصروف رہا، یعنی 100%۔ یہی وجہ تھی کہ ہر ارجنٹ جاب کی قیمت کسی دوسری جاب کو ادا کرنی پڑی۔ کچھ بھی جذب کرنے کے لیے ایک گھنٹہ بھی خالی نہیں تھا۔
100% پر چلتی مشین یہ ثابت نہیں کرتی کہ پلانٹ مؤثر ہے۔ عام طور پر اس کا مطلب ہے کہ وہی مشین بوٹل نیک ہے، اور شاپ کی ہر جاب اس کے سامنے قطار میں کھڑی ہے۔ مل 11 میں سے 9 گھنٹے مصروف تھی، اس کے پاس سلیک (گنجائش) تھا، اور یہی گنجائش دو دوسرے آرڈرز بگاڑے بغیر کسی جاب کو جلدی نکالنا ممکن بناتی ہے۔ اصل رکاوٹ کو کیسے ڈھونڈیں اور کیسے محفوظ رکھیں، یہ مینوفیکچرنگ آپٹیمائزیشن بوٹل نیک سے شروع ہوتی ہے میں بیان کیا گیا ہے۔
عملی اصول: جو مشینیں بوٹل نیک نہیں، انہیں جان بوجھ کر پوری لوڈ سے نیچے رکھیے، اور اتنا ہی کام ریلیز کیجیے جتنا بوٹل نیک مکمل کر سکے۔
اچھے جاب شاپ شیڈولرز کی چار عادتیں
- آرڈرز نہیں، آپریشنز شیڈول کیجیے۔ ڈیو ڈیٹ آرڈر پر ہوتی ہے؛ تاخیر آپریشنز میں ہوتی ہے۔
- ایک مشین آگے دیکھیے۔ گرائنڈر پر کسی جاب کو آگے پیچھے کرنے سے پہلے اس کی اگلی مشین کی قطار دیکھ لیجیے۔
- ریلیز کو کنٹرول کیجیے۔ جاب جلدی شروع کرنے سے وہ شاذ ہی جلدی مکمل ہوتی ہے؛ بس قطار لمبی ہو جاتی ہے۔
- طے کیجیے کہ قیمت کون ادا کرے گا۔ ہر ارجنٹ جاب کی ایک قیمت ہوتی ہے۔ جس جاب میں تاخیر ہوگی، اس کا نام جلدی کرنے سے پہلے لیجیے، بعد میں نہیں۔
اس کے پیچھے عمومی اصول، جیسے بیک ورڈ شیڈولنگ اور فروزن زون، پروڈکشن شیڈولنگ گائیڈ میں موجود ہیں۔ جب کئی جابز انتظار میں ہوں تو آپریٹر اگلی جاب کیسے چنتا ہے، یہ الگ سوال ہے جس پر ڈسپیچنگ والے مضمون میں بات کی گئی ہے۔
factory.online میں یہ کیسا دکھتا ہے
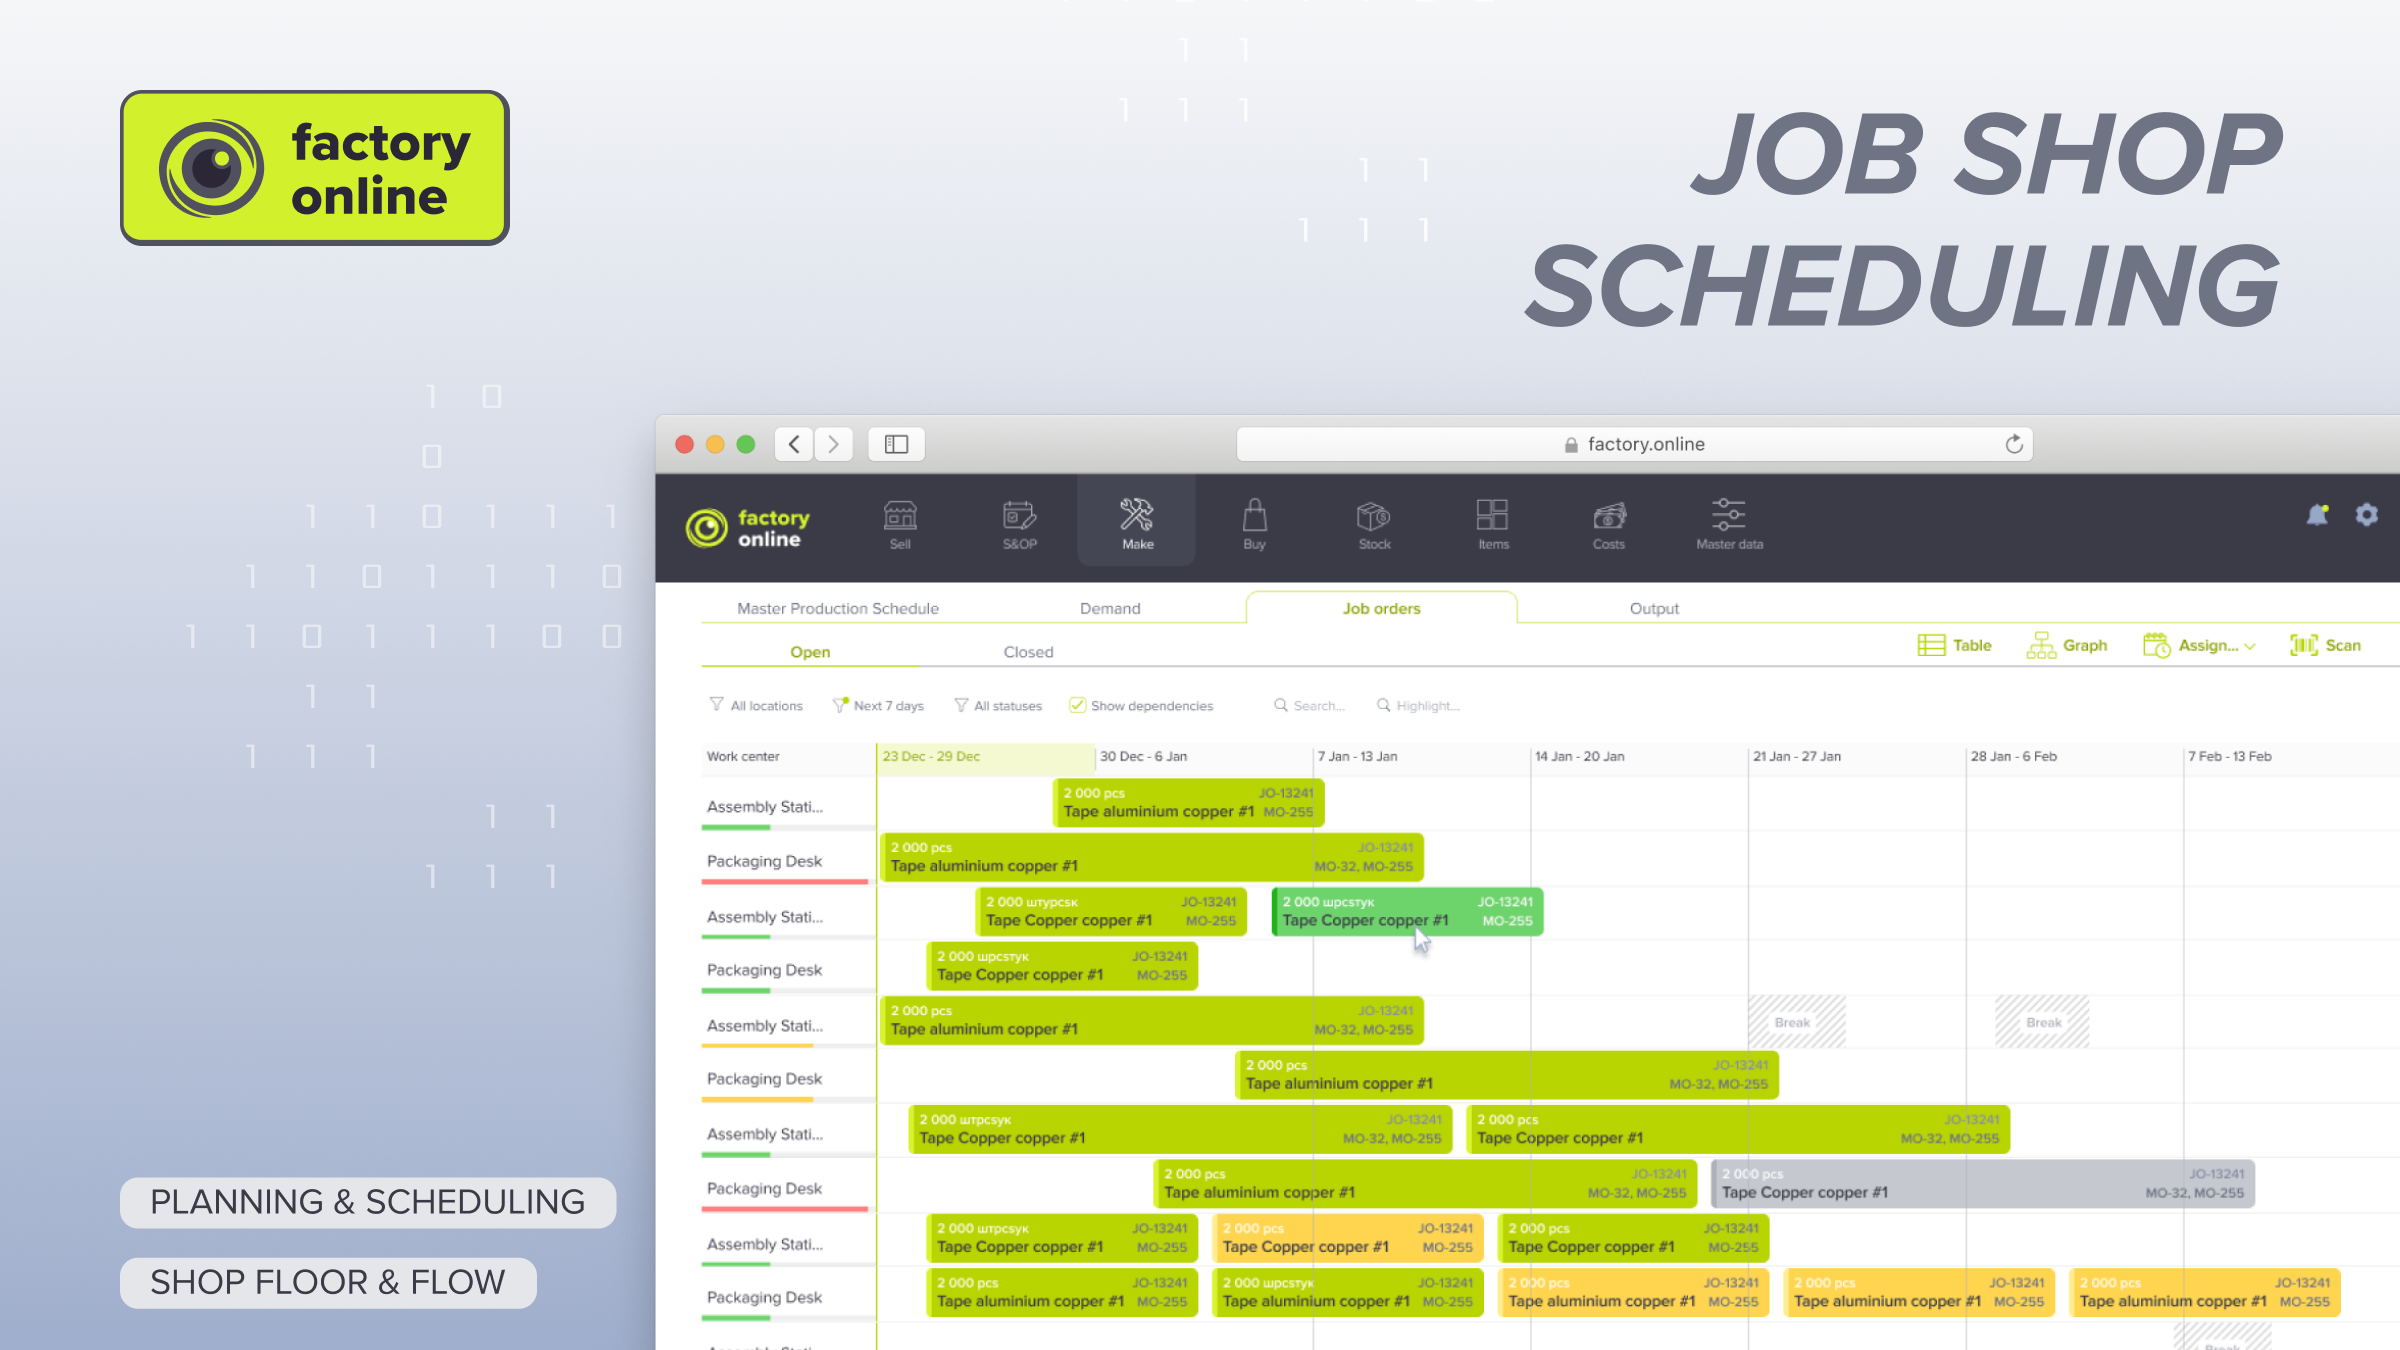
factory.online میں ہر آپریشن اپنی مشین کی Gantt قطار پر محدود کیپیسٹی (Finite Capacity) کے ساتھ دکھائی دیتا ہے، اس لیے پلانر J4 کی گرائنڈر والی بار اور مل والی بار ایک ساتھ دیکھتا ہے۔ گرائنڈر پر J4 کو آگے کیجیے، اور اس کے مل آپریشن سے پہلے کا خلا چارٹ پر فوراً سامنے آ جاتا ہے۔ پلاننگ سیناریو کی مدد سے آپ جاب آرڈرز شاپ فلور پر بھیجنے سے پہلے پلان B اور پلان C کا موازنہ کر سکتے ہیں، اور یہ بھی دیکھ سکتے ہیں کہ J2 کے ساتھ کیا ہوتا ہے۔
kafaa.ai پیداواری پابندیوں کے تحت جاب شاپ کی شیڈولنگ اور کاموں کی ترتیب پر کام کرتا ہے۔ یہ ایسے متبادل کا موازنہ کرنے میں مدد دے سکتا ہے جن میں مشین کی دستیابی، سیٹ اپ کے نقصانات اور ترسیل کی ترجیحات کو ایک ساتھ دیکھنا ضروری ہو۔
اگر آپ کی ارجنٹ جابز بار بار اسی دن ڈسپیچ ہوتی ہیں جس دن ویسے بھی ہو جاتیں، تو آئیے مل کر آپ کے روٹس کا جائزہ لیتے ہیں۔
