

26 مارچ 2026
مینوفیکچررز کے لیے انوینٹری مینجمنٹ: رپورٹ میں 500، لائن پھر بھی بند
اسٹاک رپورٹ 500 بتاتی ہے اور لائن پھر بھی رک جاتی ہے۔ جانیے اسٹاک کی پانچ حالتیں، انوینٹری ٹرنز اور ڈیز آف کور کا حساب، اور ABC/XYZ سے ترجیحات کیسے طے ہوتی ہیں۔
اسٹاک رپورٹ 500 ہاؤسنگز بتاتی ہے۔ اسمبلی لائن کو آج 200 چاہییں، اور وہ دوپہر سے پہلے ہی ہاؤسنگز نہ ہونے کی وجہ سے رک جاتی ہے۔ دونوں باتیں سچ ہیں، اور ہر پلانٹ منیجر کسی نہ کسی شکل میں ایسی صبح گزار چکا ہے۔
ان دونوں کے درمیان کا فرق ہی مینوفیکچرنگ میں انوینٹری مینجمنٹ کا اصل موضوع ہے: یہ جاننا کہ آپ کے پاس کتنا مٹیریل، ورک اِن پروگریس اور تیار مال ہے، کس حالت میں اور کہاں، اور اسے بس اتنا رکھنا کہ پروڈکشن چلتی رہے اور ترسیل وقت پر ہو، ضرورت سے زیادہ پیسہ پھنسائے بغیر۔ 500 کا مالک ہونا ایک حقیقت ہے۔ صبح 7 بجے لائن 3 پر ان میں سے 200 استعمال کر پانا دوسری حقیقت ہے۔
انوینٹری مینجمنٹ اسٹاک کی پانچ حالتوں سے شروع ہوتی ہے
اپنے بینک کا سوچیے۔ آپ کا بیلنس $50,000 ہو سکتا ہے، لیکن اس میں سے $30,000 مارچ تک فکسڈ ڈپازٹ میں ہیں۔ آج آپ ان سے کوئی بل ادا نہیں کر سکتے۔ اسٹاک بھی اسی طرح کام کرتا ہے۔ رپورٹ کی 500 ہاؤسنگز میں سے:
- دستیاب: 120 شیلف پر، ریلیز شدہ، استعمال کے لیے آزاد۔
- ریزرو: 150 پہلے ہی کسی اور آرڈر کے لیے مختص ہیں۔
- کوالٹی ہولڈ پر: 100 کل موصول ہوئیں، اِن کمنگ انسپیکشن کے انتظار میں ہیں۔
- کہیں اور: 80 دوسرے گودام میں یا دو سائٹس کے درمیان ٹرک پر ہیں۔
- جوں کی توں ناقابلِ استعمال: 50 خراب، ایکسپائرڈ، غلط ریویژن کی، یا کیبل کی صورت میں ایسے بچے ہوئے ٹکڑے (ریمننٹس) جو کسی آرڈر کے لیے بہت چھوٹے ہیں۔
انہیں جمع کیجیے: 120 + 150 + 100 + 80 + 50 = 500۔ رپورٹ درست ہے۔ لائن کو 200 چاہییں اور وہ 120 استعمال کر سکتی ہے۔ وہ 80 کی کمی پر رک جاتی ہے۔
ان پانچوں میں سے ہر ایک کا علاج الگ ہے۔ مزید ہاؤسنگز خریدنے سے ان میں سے کوئی مسئلہ حل نہیں ہوتا۔ انسپیکشن تیز کرنے سے حالت 3 حل ہوتی ہے؛ ٹرانسفر سے حالت 4؛ ترجیحات کے بارے میں ایک فیصلے سے حالت 2۔ انسپیکشن کے انتظار والے مسئلے پر خام مال: موصول ہونے کا مطلب قابلِ استعمال ہونا نہیں میں بات کی گئی ہے، اور غلط جگہ والے مسئلے پر ڈسٹری بیوشن پلاننگ میں۔
خام مال، WIP اور تیار مال: پورا نقشہ
مینوفیکچرنگ انوینٹری تین مراحل سے گزرتی ہے، اور ہر مرحلہ اسٹاک کو اپنے انداز سے چھپاتا ہے۔
- خام مال اور خریدے گئے پارٹس۔ آتے ہیں، انسپیکٹ ہوتے ہیں، اسٹور ہوتے ہیں، اِشو ہوتے ہیں۔ خطرات: ایسا اسٹاک جو موصول ہو گیا لیکن ریلیز نہیں ہوا، اور ایسا اسٹاک جو غلط لوکیشن میں بُک ہوا۔
- WIP (ورک اِن پروگریس)۔ ہر وہ چیز جو پروڈکشن کو اِشو ہو چکی ہے لیکن ابھی مکمل نہیں ہوئی، بشمول نیم تیار آئٹمز جو آپریشنز کے درمیان پڑے رہتے ہیں۔ خطرہ: کسی کو ٹھیک سے معلوم نہیں کہ یہ کہاں ہے یا کتنا پرانا ہے۔ کچھ پلانٹس سب اسمبلیز کو الگ آئٹم نمبر دیتے ہیں تاکہ انہیں اسٹاک میں رکھا اور گنا جا سکے، اور اس انتخاب کی وضاحت نیم تیار مال (سیمی فنشڈ گڈز) میں کی گئی ہے۔ حد سے زیادہ WIP لیڈ ٹائم کو بھی لمبا کرتا ہے، اور یہ لٹل کا قانون ہے جو اپنا کام کر رہا ہے۔
- تیار مال (فنشڈ گڈز)۔ بن چکا ہے، لیکن ہمیشہ ڈسپیچ کے قابل نہیں: فائنل انسپیکشن، پیکنگ یا کاغذی کارروائی کے انتظار میں۔ یہی خلا تیار مال: مکمل، لیکن ڈسپیچ نہیں ہو سکتا کا موضوع ہے۔
انوینٹری ٹرنز اور ڈیز آف کور، حساب کے ساتھ
دو نمبرز بتاتے ہیں کہ آپ ضرورت سے زیادہ اسٹاک رکھتے ہیں یا کم۔
انوینٹری ٹرنز پیچھے دیکھتے ہیں: ایک سال میں آپ کی اوسط انوینٹری کتنی بار استعمال ہو کر ختم ہوتی ہے۔
فرض کیجیے آپ کی سالانہ کاسٹ آف گڈز سولڈ $6,000,000 ہے اور اوسط انوینٹری $1,500,000۔ ٹرنز = 6,000,000 ÷ 1,500,000 = 4۔ اوسطاً اسٹاک استعمال ہونے سے پہلے 365 ÷ 4 = تقریباً 91 دن پڑا رہتا ہے۔
اسی سیلز پر اوسط انوینٹری $1,000,000 تک گھٹائیے تو ٹرنز بڑھ کر 6 ہو جاتے ہیں، یعنی تقریباً 61 دن۔ اس سے $500,000 کا کیش آزاد ہوتا ہے۔ اگر اسٹاک رکھنے کی لاگت سالانہ تقریباً 20% ہے (سرمایہ، جگہ، انشورنس، متروک ہونا)، تو یہ سالانہ لگ بھگ $100,000 کی بچت ہے۔
ڈیز آف کور آگے دیکھتے ہیں: متوقع کھپت پر موجودہ اسٹاک کتنے دن چلے گا۔ یہ ہر آئٹم کے لیے الگ الگ سب سے بہتر کام کرتا ہے۔
آپ کے پاس کاپر کنڈکٹر کے 3,000 میٹر ہیں اور روزانہ کھپت 150 میٹر ہے۔ ڈیز آف کور = 3,000 ÷ 150 = 20 دن۔ اگر سپلائر کا لیڈ ٹائم 30 دن ہے تو آپ دوبارہ آرڈر کرنے میں پہلے ہی لیٹ ہیں، حالانکہ 3,000 میٹر بہت زیادہ دکھائی دیتے ہیں۔ ری آرڈر پوائنٹ کو درست طریقے سے طے کرنے پر سیفٹی اسٹاک اور ری آرڈر پوائنٹ میں بات کی گئی ہے۔
ڈیز آف کور کا حساب کل اسٹاک پر نہیں بلکہ دستیاب اسٹاک پر لگائیے۔ اوپر والی ہاؤسنگز میں 200 روزانہ کے حساب سے 500 کا اسٹاک 2.5 دن کا کور لگتا ہے۔ قابلِ استعمال اسٹاک کے حساب سے یہ 120 ÷ 200 = 0.6 دن ہے: لائن دوپہر سے پہلے رک جاتی ہے۔
ABC/XYZ: ہر آئٹم ایک جیسی توجہ کا حق دار نہیں
5,000 آئٹمز والا پلانٹ روزانہ سب پر نظر نہیں رکھ سکتا۔ ABC/XYZ انہیں دو سمتوں میں ترتیب دیتا ہے۔
قدر کے لحاظ سے ABC: A آئٹمز وہ چند آئٹمز ہیں جو آپ کی سالانہ کھپت کی قدر کا بڑا حصہ بناتے ہیں (عام طور پر تقریباً 20% آئٹمز سے تقریباً 80% قدر)؛ C آئٹمز سستے پارٹس کی لمبی قطار ہیں۔
پیش بینی کے لحاظ سے XYZ: X آئٹمز مستقل رفتار سے استعمال ہوتے ہیں، Y آئٹمز میں اتار چڑھاؤ ہوتا ہے، Z آئٹمز کبھی کبھار اور بے قاعدگی سے استعمال ہوتے ہیں۔
| X (مستقل) | Y (اتار چڑھاؤ والے) | Z (کبھی کبھار) | |
|---|---|---|---|
| A (زیادہ قدر) | MRP سے سخت پلاننگ، کم بفر | MRP سے پلاننگ، ہفتہ وار جائزہ | صرف آرڈر پر خریدیں یا بنائیں |
| B (درمیانی) | ری آرڈر پوائنٹ | سیفٹی اسٹاک کے ساتھ ری آرڈر پوائنٹ | میک ٹو آرڈر، چھوٹا بفر |
| C (کم قدر) | کھلا اسٹاک، ٹو بن سسٹم | کھلا اسٹاک | چند رکھیں یا ضرورت پر خریدیں |
منطق یہ ہے: پلانر کی توجہ وہاں خرچ کیجیے جہاں پیسہ اور غیر یقینی ایک ساتھ ہوں (AY، AZ)، اور سستے، مستقل آئٹمز کو خود اپنا خیال رکھنے دیجیے۔
غلط فہمی: زیادہ اسٹاک کا مطلب کم کمی
آپریشنز میں یہ سب سے فطری یقین ہے اور اکثر حقیقت اس کے الٹ ہوتی ہے۔ زیادہ اسٹاک کا مطلب ہے اس کے چھپنے کی زیادہ جگہیں، اس کا زیادہ حصہ غلط حالت میں، اور زیادہ ایسا کیش جو وہ پارٹ نہیں خرید سکتا جس کی آپ کو اصل میں کمی ہے۔ بھرے ہوئے گوداموں والے پلانٹس میں اکثر سب سے زیادہ کمیاں ہوتی ہیں، کیونکہ پیسہ غلط آئٹمز میں چلا گیا۔ حل ہے بہتر شکل کا اسٹاک: صحیح آئٹمز، صحیح حالت میں، صحیح جگہ پر۔
اکثر پوچھے جانے والے سوالات
کسی مینوفیکچرر کے لیے اچھا انوینٹری ٹرن ریٹ کیا ہے؟ یہ بہت حد تک انڈسٹری پر اور اس بات پر منحصر ہے کہ آپ میک ٹو آرڈر (MTO) پر کام کرتے ہیں یا میک ٹو اسٹاک (MTS) پر۔ کسی عالمگیر نمبر کے بجائے اپنے رجحان اور ملتے جلتے پلانٹس سے موازنہ کیجیے۔
کیا WIP کو انوینٹری میں شمار کرنا چاہیے؟ جی ہاں۔ یہ وہ پیسہ ہے جو مٹیریل اور لیبر پر پہلے ہی خرچ ہو چکا ہے، اور یہ کسی بھی دوسرے اسٹاک کی طرح بیلنس شیٹ پر موجود ہوتا ہے۔
factory.online میں یہ کیسا دکھتا ہے
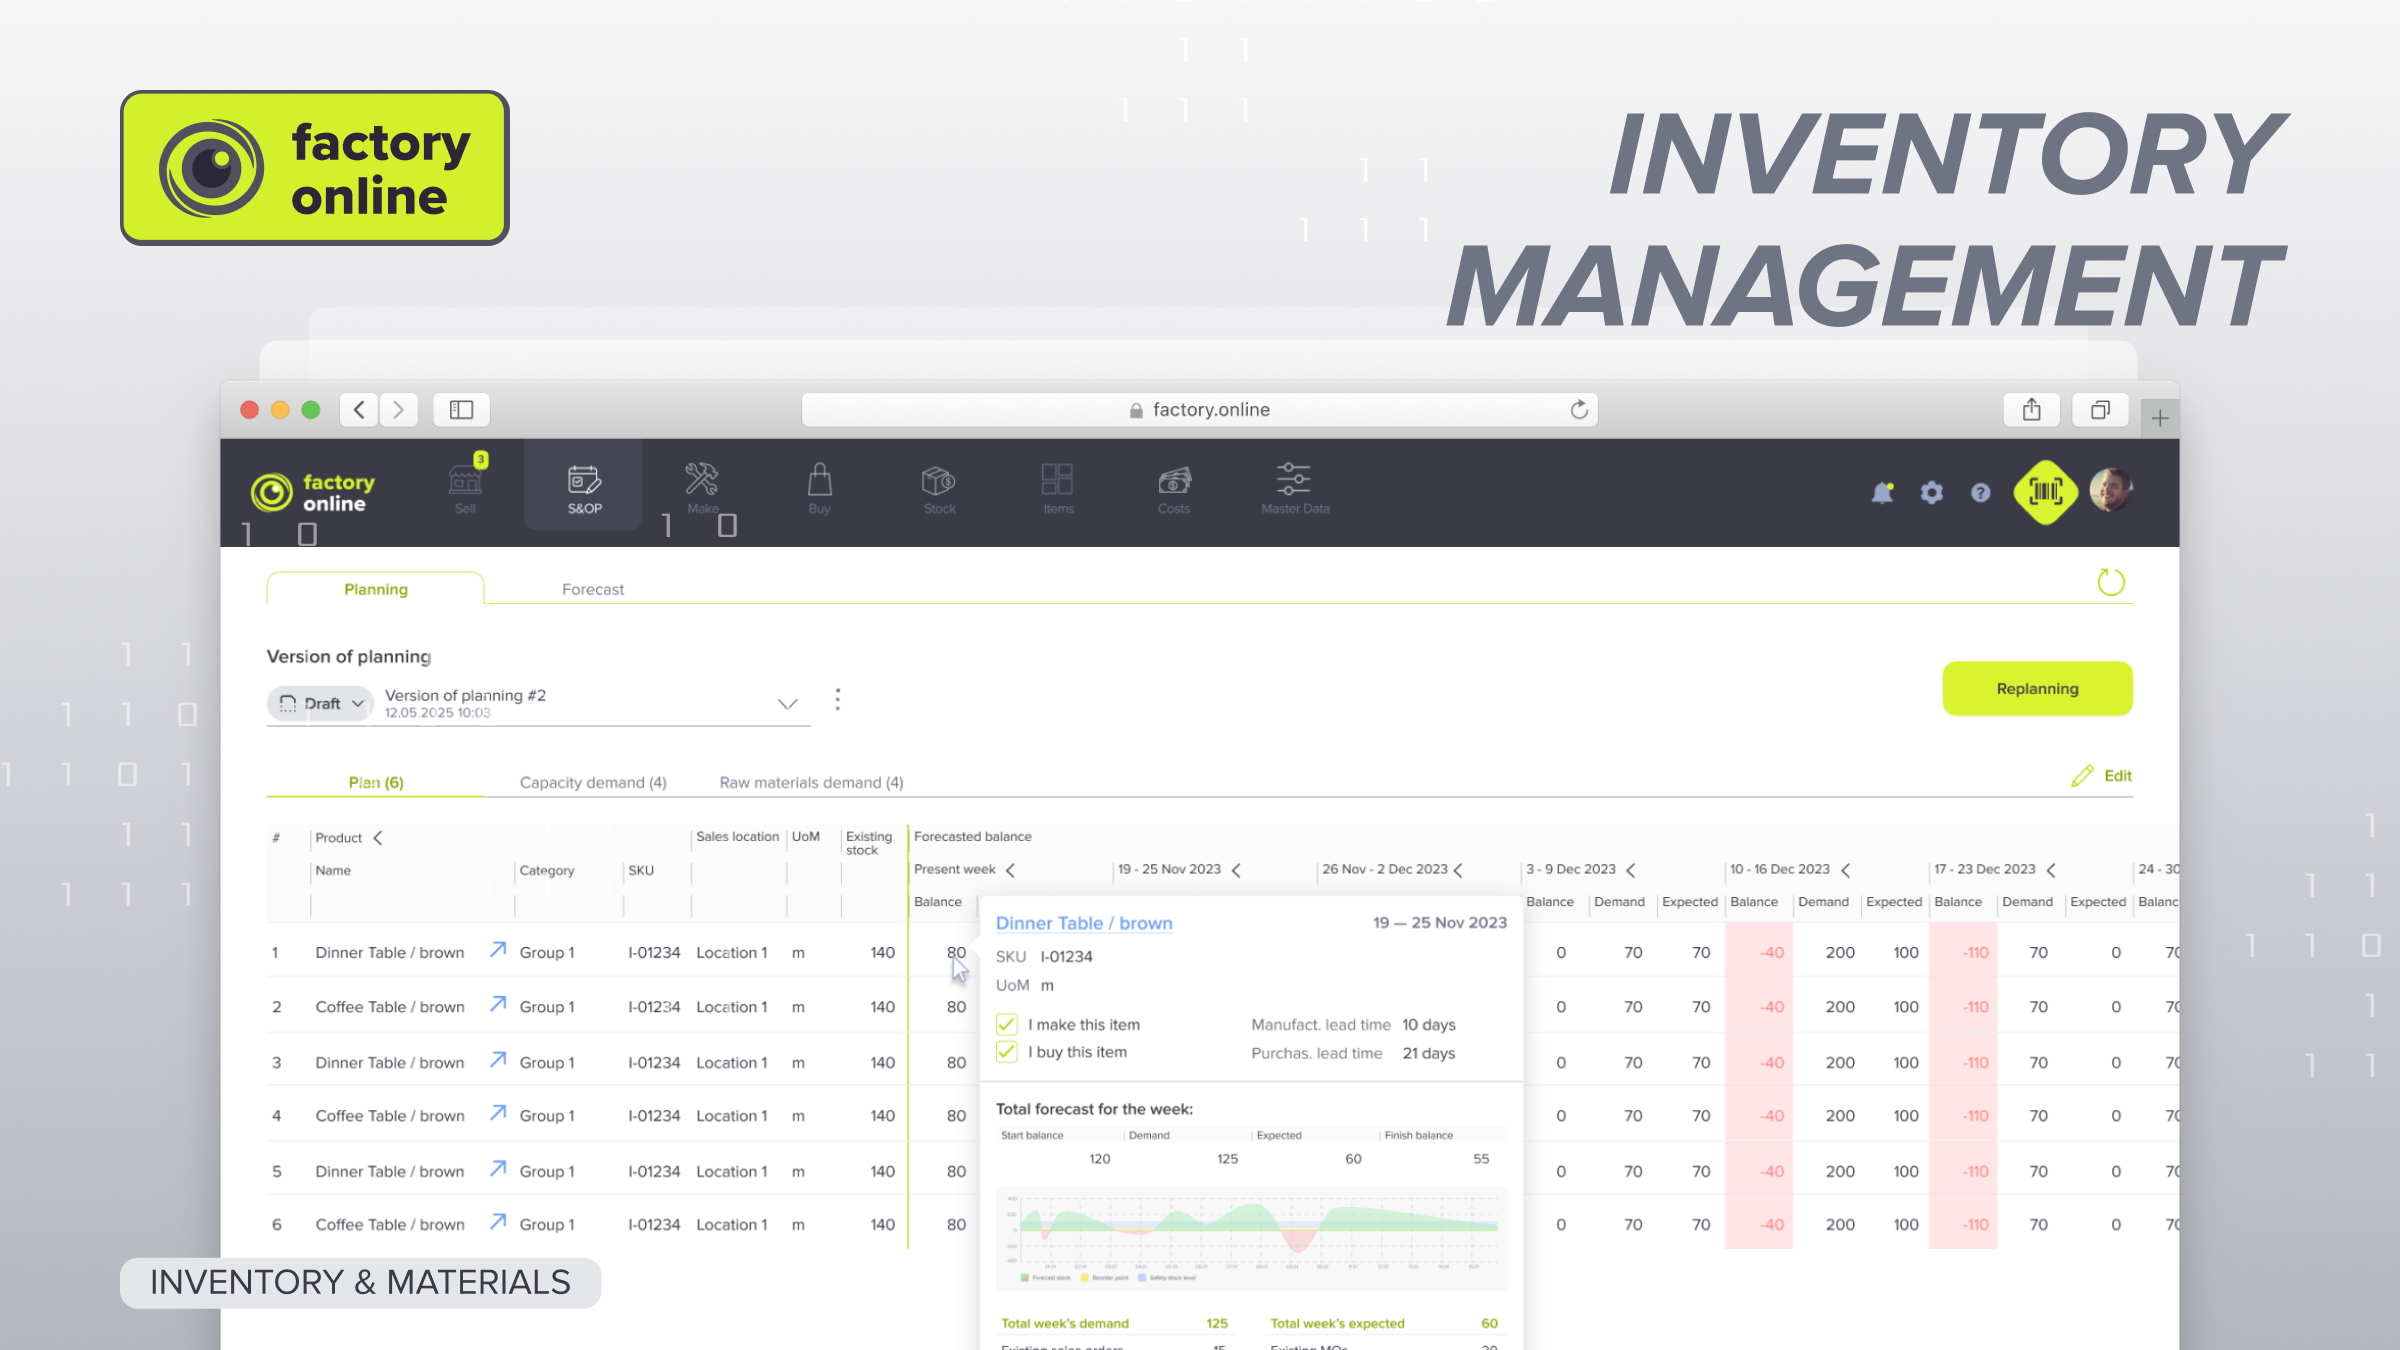
factory.online میں اسٹاک ہر لوکیشن اور ہر بیچ کے حساب سے رکھا جاتا ہے اور کوالٹی ہولڈز نظر آتے ہیں، اس لیے پلانر 500 ہاؤسنگز کو ایک ٹوٹل کے بجائے ان کی اصل حالتوں میں بٹا ہوا دیکھتا ہے۔ MRP اسٹاک، اوپن سپلائی اور ملٹی لیول BOM سے کام کرتا ہے اور ہر کمی کو اس آرڈر سے جوڑتا ہے جسے وہ روک دے گی۔ کیبل اور وائر کے لیے بیچز اور کنٹینرز اپنی اپنی لمبائی رکھتے ہیں، اس لیے بچا ہوا ٹکڑا ٹوٹل کا حصہ بننے کے بجائے 40 میٹر کے طور پر نظر آتا ہے۔
اگر آپ کی اسٹاک رپورٹ اور آپ کی لائن میں بار بار اختلاف ہوتا ہے، تو ڈیمو بک کیجیے اور وہ رپورٹ ساتھ لے آئیے۔
