

30 مارچ 2026
نیم تیار مال: کیا پینٹ شدہ فریم کو الگ پارٹ نمبر ملنا چاہیے؟
زیادہ آئٹم کوڈز زیادہ کنٹرول کا احساس دیتے ہیں، لیکن اکثر ان کا مطلب بس زیادہ بُکنگز ہوتا ہے۔ نیم تیار مال کے لیے تین سوالوں والا ٹیسٹ، پینٹ شدہ فریم اور انسولیٹڈ کیبل کور کی مثالوں کے ساتھ۔
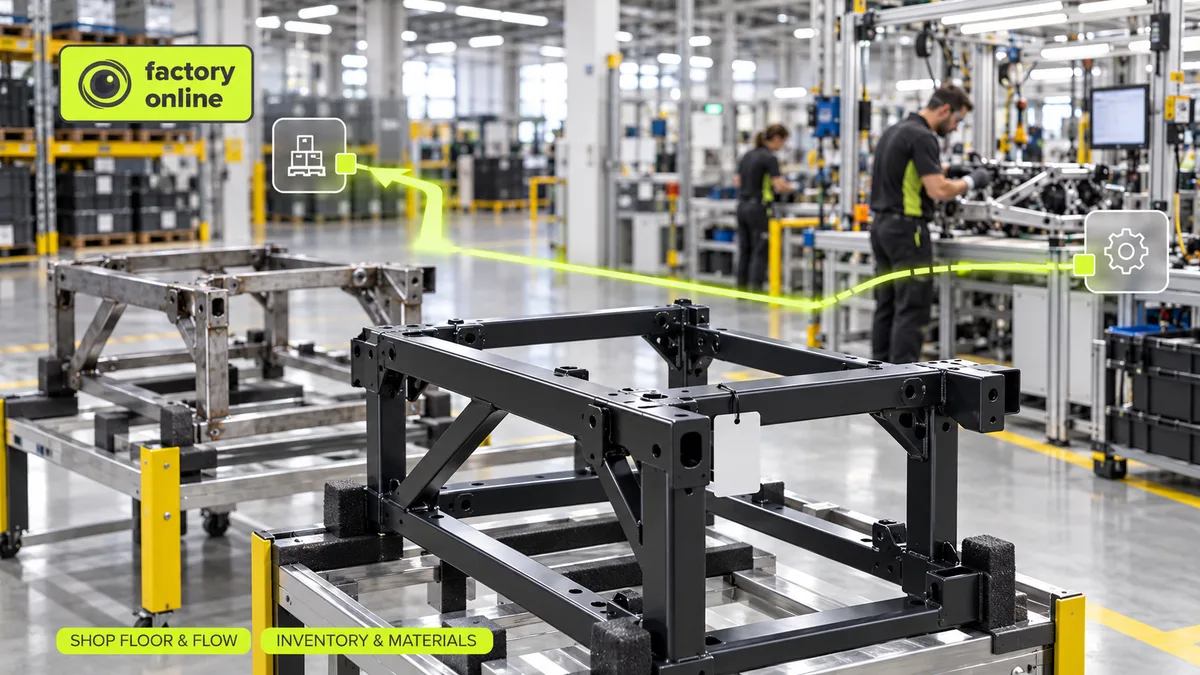
زیادہ آئٹم کوڈز سے زیادہ کنٹرول کا احساس ہوتا ہے۔ ویلڈ شدہ فریم کو ایک نمبر دیجیے، پینٹ شدہ فریم کو ایک اور، اور یقیناً آپ کو ہمیشہ معلوم رہے گا کہ کون سی چیز کہاں ہے۔ اکثر ایسا نہیں ہوتا۔ بس غلطی کرنے کے لیے بُکنگز اور اسٹاک گنتیاں زیادہ ہو جاتی ہیں۔
نیم تیار مال (سیمی فنشڈ گڈز) درمیانی پروڈکٹس ہیں: ایسے پارٹس جو مینوفیکچرنگ کے کچھ مراحل سے گزر چکے ہیں لیکن تیار پروڈکٹ بننے سے پہلے ان پر مزید کام باقی ہے۔ اصل سوال یہ ہے کہ ان میں سے کون سے اپنے الگ پارٹ نمبر کے حق دار ہیں، اور کون سے روٹنگ کے اندر ہی نظروں سے اوجھل رہنے چاہییں۔
نیم تیار مال کے لیے تین سوالوں والا ٹیسٹ
کسی درمیانی پروڈکٹ کو الگ آئٹم کوڈ تب دیجیے جب اسے نام دینے سے یہ بدلتا ہو کہ آپ کیا بناتے، ریزرو کرتے یا منتقل کرتے ہیں۔
- بنانا: کیا یہ اسے استعمال کرنے والی پروڈکٹ سے مختلف بیچ سائز میں یا مختلف وقت پر بنتا ہے؟
- ریزرو کرنا: کیا دو آرڈرز انہی پیسز کے لیے مقابلہ کر سکتے ہیں؟
- منتقل کرنا: کیا یہ مراحل کے درمیان کہیں پڑا رہتا ہے، گنا جاتا ہے، ٹرانسفر ہوتا ہے یا انسپیکٹ ہوتا ہے؟
اگر تینوں کا جواب نہیں ہے، تو یہ محض کام کا ایک مرحلہ ہے اور اس کی جگہ روٹنگ میں ہے، آئٹم ماسٹر میں نہیں۔ اگر کسی ایک کا جواب ہاں ہے، تو پلانر کو اسے دیکھنا ضروری ہے۔
کچن کا سوچیے۔ آج رات کے سالن کے لیے کاٹی گئی پیاز پر لیبل نہیں لگتا۔ لیکن پیر کو پورے ہفتے کے لیے بنائی گئی یخنی پر لگتا ہے، کیونکہ وہ الگ دن، الگ مقدار میں بنتی ہے اور تین ڈشیں ایک ہی دیگچی سے لیتی ہیں۔
فینٹم یا اسٹاک شدہ سب اسمبلی: ایک فریم، دو جواب
اسٹیل کی ورک بینچ کے لیے یہ ایک سادہ دو لیول کا BOM (بل آف میٹریلز) ہے:
- ورک بینچ WB-120 (1)
- پینٹ شدہ فریم FR-120 (1)
- اسٹیل ٹیوب 40×40 mm (2.5 میٹر)
- پاؤڈر پینٹ، نیلا (0.8 کلوگرام)
- ورک ٹاپ 1200 mm (1)
- اسکرو کِٹ (1)
پلانٹ A ہر فریم کو ویلڈ اور پینٹ کر کے سیدھا اسمبلی میں لے جاتا ہے۔ اسے کبھی اسٹور نہیں کیا جاتا اور کبھی گنا نہیں جاتا۔ یہاں FR-120 کو فینٹم ہونا چاہیے: یہ بل آف میٹریلز میں نظر آتا ہے تاکہ انجینئرنگ ڈھانچہ دیکھ سکے، لیکن MRP (میٹریل ریکوائرمنٹس پلاننگ) اس سے سیدھا گزر کر ٹیوب اور پینٹ تک پہنچتا ہے۔ نہ رسید، نہ اِشو، نہ اسٹاک بیلنس۔
پلانٹ B ہفتے میں ایک بار 60 کے بیچز میں پینٹ کرتا ہے، کیونکہ پاؤڈر بوتھ میں رنگ بدلنے میں ایک گھنٹہ لگتا ہے۔ اسمبلی روزانہ تین ماڈلز میں 12 ورک بینچز بناتی ہے، اور تینوں ماڈلز ایک ہی فریم استعمال کرتے ہیں۔ اب تینوں جواب ہاں ہیں۔ FR-120 کو اپنے مینوفیکچرنگ آرڈر اور اسٹاک بیلنس کے ساتھ اسٹاک شدہ سب اسمبلی ہونا چاہیے۔ ورنہ پلانر وہ سوال حل نہیں کر سکتا جو ہر صبح اہم ہوتا ہے: کیا آج کے 12 کے لیے فریم موجود ہیں؟
60 کا بیچ، 12 روزانہ کی کھپت پر، پانچ دن چلتا ہے۔ اوسطاً 30 فریم اسٹاک میں پڑے رہتے ہیں۔ آئٹم کوڈ کے ساتھ آپ یہ اسٹاک دیکھ اور سنبھال سکتے ہیں۔
غلط فہمی: "زیادہ آئٹم کوڈز سے زیادہ کنٹرول ملتا ہے"
ہر اسٹاک شدہ درمیانی آئٹم ہر آرڈر پر کم از کم دو بُکنگز کا اضافہ کرتا ہے: بننے پر رسید اور استعمال ہونے پر اِشو۔ فرض کیجیے پلانٹ A پھر بھی اپنے فریمز کو آئٹم کوڈ دے دیتا ہے۔ مہینے میں 200 آرڈرز پر یہ 400 اضافی ٹرانزیکشنز ہیں۔ 3 منٹ فی ٹرانزیکشن کے حساب سے یہ مہینے میں 20 گھنٹے کی ٹائپنگ ہے۔ اور ہر لیٹ یا چھوٹی ہوئی بُکنگ ایک غلط اسٹاک فگر بناتی ہے، جو پھر ایسی کمی کا الارم دیتی ہے جو موجود ہی نہیں۔
جس فینٹم کو کوئی بُک نہیں کرتا، وہ اس اسٹاک شدہ آئٹم سے زیادہ درست ہے جو دیر سے بُک ہوتا ہے۔
کیبل کی مثال: انسولیٹڈ کور
کیبل مینوفیکچرنگ میں نیم تیار مال کی کلاسیکی مثال انسولیٹڈ کور ہے۔ کاپر کو ایکسٹروژن لائن پر انسولیٹ کر کے ریلز پر لپیٹا جاتا ہے، جو پھر اسٹرینڈنگ اور شیتھنگ کو فیڈ کرتی ہیں۔
ٹیسٹ چلائیے۔ بنانا: ایکسٹروژن لائن ایک رنگ میں لمبی لمبائیاں چلاتی ہے، جو کسی بھی ایک کیبل آرڈر سے کہیں زیادہ ہوتی ہیں۔ ریزرو کرنا: نیلا 1.5 mm² کور 3 کور اور 5 کور دونوں کیبلز میں جاتا ہے، اس لیے آرڈرز اس کے لیے مقابلہ کرتے ہیں۔ منتقل کرنا: ریلز اسٹرینڈنگ مشین کے ساتھ انتظار کرتی ہیں اور ہر ریل کی اپنی لمبائی ہوتی ہے۔ تینوں جواب ہاں ہیں، اس لیے کور کو اپنا آئٹم ملتا ہے، اور ہر ریل کو اس کی باقی لمبائی کے ساتھ الگ بیچ کے طور پر ٹریک کیا جانا چاہیے۔
اس کا موازنہ شیتھنگ سے پہلے کے اسٹرینڈڈ بنڈل سے کیجیے۔ جن پلانٹس میں اسٹرینڈنگ اور شیتھنگ ایک ہی لائن پر ٹینڈم میں چلتی ہیں، وہاں بنڈل کا الگ سے کوئی وجود ہی نہیں ہوتا۔ اسے کسی آئٹم کوڈ کی ضرورت نہیں۔
ہر کور کا ہر رنگ اور کراس سیکشن اپنا الگ آئٹم ہے، جس کے فی کلومیٹر اپنے نارمز ہیں۔ یہ نارمز کیبل کی ڈیٹا شیٹ سے کیسے بنتے ہیں، یہ کیبل TDS، میٹریل نارمز اور ٹیکنالوجی میں دکھایا گیا ہے۔
غلط انتخاب سے کیا بگڑتا ہے
- بہت کم کوڈز: دو اسمبلی آرڈرز ایک ہی WIP ٹوٹل سے پورے ہوتے دکھائی دیتے ہیں، اور ان میں سے ایک رک جاتا ہے۔ یہ اسمبلی میں غائب پارٹ کا کلاسیکی مسئلہ ہے۔
- بہت زیادہ کوڈز: درمیانی آئٹمز کا اسٹاک حقیقت سے دور ہوتا جاتا ہے کیونکہ کوئی انہیں وقت پر بُک نہیں کرتا، اور پلانرز نمبرز پر بھروسا کرنا چھوڑ دیتے ہیں۔
- صحیح کوڈز، غلط اسٹیٹس: انسپیکشن کے انتظار میں پڑی اسٹاک شدہ سب اسمبلی دستیاب شمار ہو جاتی ہے۔ نیم تیار اسٹاک کو بھی کسی دوسرے اسٹاک جیسی حالتوں کی ضرورت ہے، جیسا کہ مینوفیکچررز کے لیے انوینٹری مینجمنٹ میں بیان کیا گیا ہے۔
factory.online اسے کیسے سنبھالتا ہے
factory.online میں اسٹاک شدہ نیم تیار آئٹم کو اپنے مینوفیکچرنگ آرڈرز ملتے ہیں، اور MRP ملٹی لیول BOM سے گزرتا ہے، اس لیے کیبل آرڈر انسولیٹڈ کور کی ریکوائرمنٹ بناتا ہے جو اسی آرڈر سے جڑی ہوتی ہے جس کی وجہ سے وہ پیدا ہوئی۔ ہر ریل اپنی لمبائی اور لوکیشن کے ساتھ ایک الگ بیچ ہو سکتی ہے۔ 3 کور کیبل کے 4 کلومیٹر کے رن کے لیے پلانر بھورے، نیلے اور سبز-پیلے کور میں سے ہر ایک کی 4 کلومیٹر سے کچھ زیادہ کی ریکوائرمنٹ دیکھتا ہے، اور یہ بھی کہ کون سی ریلز اسے پورا کر سکتی ہیں۔
اگر آپ کی آئٹم لسٹ آپ کے کنٹرول سے زیادہ تیزی سے بڑھ گئی ہے، تو ڈیمو بک کیجیے اور ٹیسٹ کے لیے ایک پروڈکٹ اسٹرکچر ساتھ لے آئیے۔
