

6 พ.ย. 2026
Work in Progress: ทำไมการมีออเดอร์ในระบบมากเกินไปจึงทำให้ส่งมอบงานช้าลง
ผลผลิตยังคงอยู่ที่ 100 ชิ้นต่อวัน แม้ WIP จะเพิ่มขึ้นจาก 300 เป็น 600 ชิ้น มาคำนวณกันว่าทำไมเวลาการไหลเฉลี่ยจึงเพิ่มขึ้นเท่าตัว และเป้าหมาย WIP ที่ 400 ชิ้นจะช่วยเปลี่ยนแผนงานอย่างไร
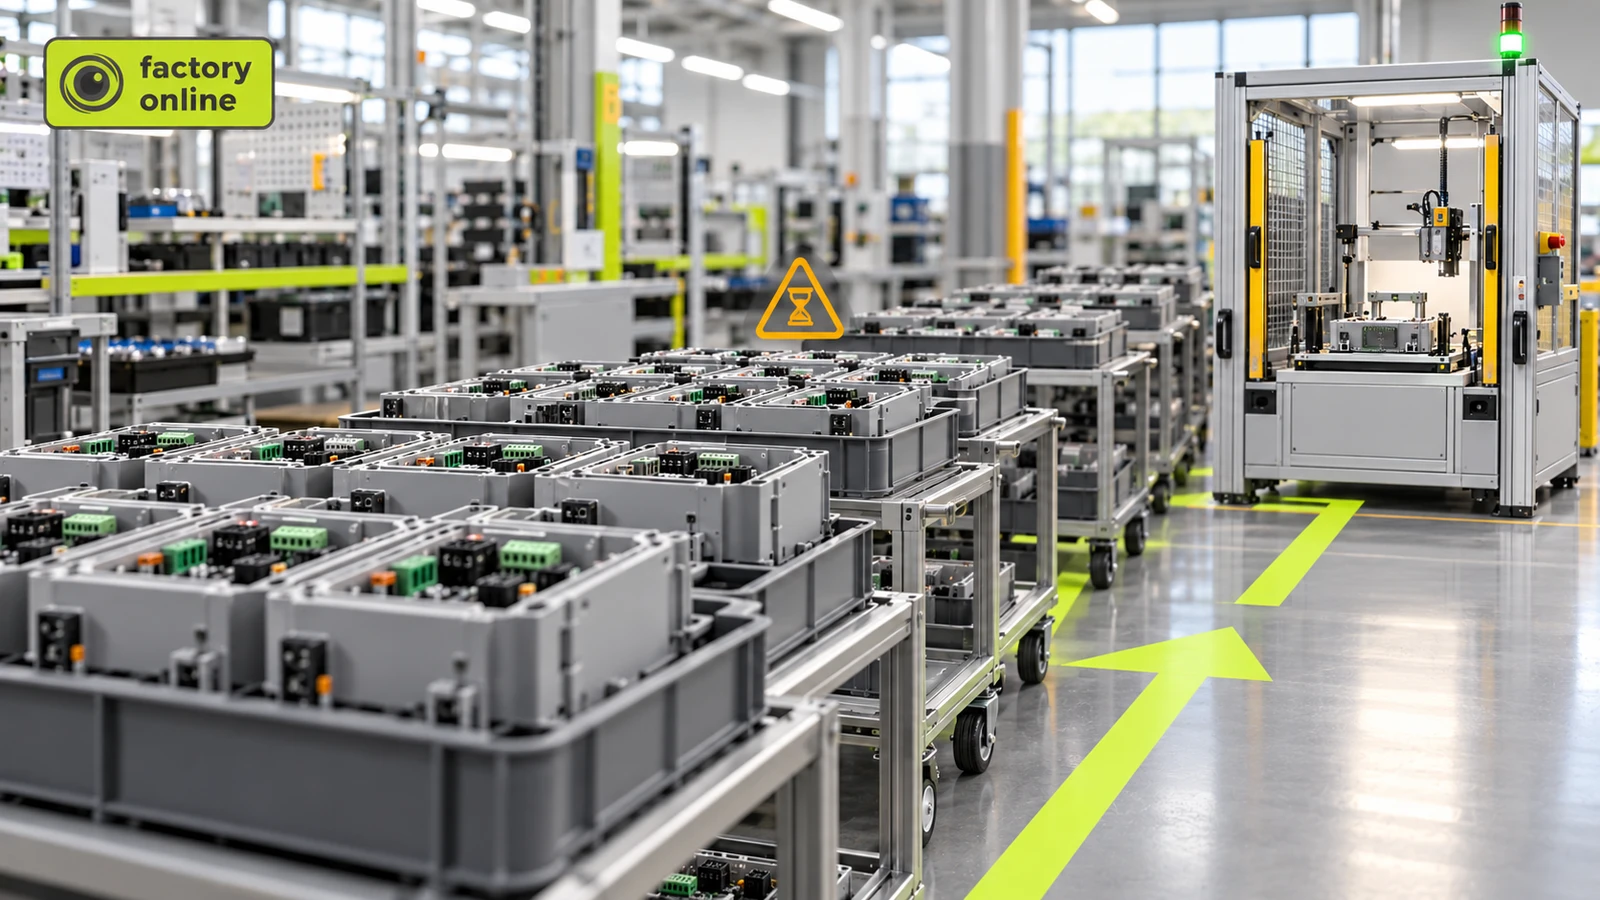
สายการผลิตแห่งหนึ่งประกอบสินค้าเสร็จสิ้นเฉลี่ย 100 ชิ้นต่อวัน โรงงานแห่งนี้ตัดสินใจปล่อยใบสั่งผลิตลงสู่หน้างานมากขึ้น โดยหวังว่าจะช่วยให้ทุกสถานีงานไม่ว่างงาน แต่ผลลัพธ์ที่ได้คือ ผลผลิตยังคงอยู่ที่ 100 ชิ้นต่อวันเท่าเดิม ขณะที่ออเดอร์กลับต้องใช้เวลาอยู่ในกระบวนการผลิตนานขึ้นถึงสองเท่า
ไม่มีอะไรเกิดขึ้นกับความเร็วในการประมวลผลของเครื่องจักรเลย โรงงานเพียงแค่เพิ่มปริมาณงานที่ยังทำไม่เสร็จเข้าไปในระบบเท่านั้น
งานระหว่างทำ (Work in Progress หรือ WIP) คือสินค้าคงคลังที่เข้าสู่กระบวนการผลิตแล้วแต่ยังไม่เสร็จสมบูรณ์เป็นสินค้าสำเร็จรูป เมื่ออัตราการผลิต (throughput) คงที่ การเพิ่มปริมาณ WIP เฉลี่ยจะส่งผลให้เวลาเฉลี่ยที่แต่ละชิ้นงานใช้ในระบบการผลิตเพิ่มขึ้นตามไปด้วย
WIP ส่งผลต่อระยะเวลาผลิต (Manufacturing Lead Time) อย่างไร
ลองพิจารณาโรงงานประกอบชุดควบคุมอุตสาหกรรมแห่งหนึ่ง
พื้นที่ผลิตสามารถประกอบชิ้นงานที่ดีเสร็จสิ้นเฉลี่ย 100 ชิ้นต่อวันทำการ
ในตอนแรก โรงงานมีงานระหว่างทำเฉลี่ยอยู่ที่ 300 ชิ้น กระจายอยู่ตามขั้นตอนการประกอบ การทดสอบ และคิวรอระหว่างขั้นตอน
กฎของลิตเติล (Little's Law) เชื่อมโยงค่าเฉลี่ยของ WIP, อัตราการผลิต (throughput) และเวลาการไหล (flow time) ในระบบการผลิตที่มีความเสถียรดังนี้:
WIP = อัตราการผลิต (Throughput) × เวลาการไหล (Flow time)
เมื่อจัดเรียงสมการใหม่:
เวลาการไหล (Flow time) = WIP ÷ อัตราการผลิต (Throughput)
สำหรับระบบการผลิตเริ่มต้น:
300 ÷ 100 = 3 วันทำการ
ชิ้นงานเฉลี่ยจะใช้เวลา 3 วันทำการ นับตั้งแต่เริ่มเข้าสู่พื้นที่ผลิตจนกระทั่งผลิตเสร็จและออกจากพื้นที่ผลิต
ต่อมา ฝ่ายบริหารได้ปล่อยใบสั่งผลิตเพิ่มขึ้นเพื่อให้สถานีประกอบต่าง ๆ มีงานทำตลอดเวลา
WIP เฉลี่ยเพิ่มขึ้นเป็น 600 ชิ้น แต่สถานีทดสอบขั้นสุดท้ายซึ่งเป็นข้อจำกัดของระบบยังคงมีกำลังผลิตสูงสุดที่ 100 ชิ้นต่อวันเท่าเดิม
เวลาการไหลเฉลี่ยใหม่จะกลายเป็น:
600 ÷ 100 = 6 วันทำการ
โรงงานแห่งนี้มี WIP เฉลี่ยเพิ่มขึ้นเป็นสองเท่า และใช้เวลาการไหลเฉลี่ยในการผลิตเพิ่มขึ้นเป็นสองเท่า โดยไม่ได้ช่วยให้อัตราผลผลิตต่อวันเพิ่มขึ้นเลย
ทำไมการเพิ่มออเดอร์เข้าไปในระบบจึงไม่ช่วยเพิ่มผลผลิต
สถานีทดสอบขั้นสุดท้ายสามารถรองรับการทำงานได้สูงสุดเพียง 100 ชิ้นต่อวันเท่านั้น
การปล่อยงานอีก 300 ชิ้นเข้าสู่แผนกประกอบไม่ได้ช่วยเปลี่ยนข้อจำกัดนั้น แต่กลับสร้างคิวสะสมขนาดใหญ่ขึ้นที่หน้าสถานีทดสอบ
ชิ้นงานที่เพิ่มเข้ามาเหล่านี้จะเข้าไปแย่งพื้นที่โรงงาน ต้องใช้ทรัพยากรในการติดตามสถานะ และทำให้ผู้วางแผนงานมองเห็นได้ยากขึ้นว่าออเดอร์ใดใกล้จะเสร็จสมบูรณ์ที่สุด
ผลลัพธ์ที่ได้จึงมีเพียงแค่งานค้างที่ยังผลิตไม่เสร็จเพิ่มขึ้น ไม่ใช่สินค้าสำเร็จรูปที่เพิ่มขึ้น
ลองจินตนาการถึงร้านกาแฟที่บาริสต้าสามารถชงเครื่องดื่มได้ 30 แก้วต่อชั่วโมง การปล่อยให้ลูกค้า 60 คนสั่งออเดอร์พร้อมกันในทันทีไม่ได้ช่วยเพิ่มความสามารถในการชงของบาริสต้า แต่เป็นการเพิ่มจำนวนคนที่ยืนต่อคิวรอคอยให้ยาวขึ้นเท่านั้น
หลักการเดียวกันนี้ใช้กับสายการผลิตที่มีสถานีงานที่เป็นข้อจำกัด (bottleneck)
ความเชื่อผิด ๆ: ยิ่งมีงานระหว่างทำมาก ยิ่งมีผลิตภาพสูง
สถานีงานที่ดูยุ่งตลอดเวลา ไม่ได้หมายความว่าจะช่วยปรับปรุงผลผลิตของระบบการผลิตโดยรวมให้ดีขึ้นเสมอไป
จากตัวอย่างข้างต้น การเพิ่ม WIP เป็นสองเท่าจาก 300 เป็น 600 ชิ้น ส่งผลให้อัตราการผลิตยังคงเท่าเดิมที่ 100 ชิ้นต่อวัน
แต่ชิ้นงานที่เกินมา 300 ชิ้นนั้นทำให้เวลาการไหลเฉลี่ยในการผลิตเพิ่มขึ้นอีก 3 วันทำการ
โรงงานต้องแบกรับภาระสินค้าคงคลังที่ยังผลิตไม่เสร็จเพิ่มขึ้นถึงสองเท่า เพื่อให้ได้ผลผลิตต่อวันเท่าเดิม
สิ่งที่ต้องแยกแยะให้ออกคือ ความแตกต่างระหว่างการใช้ประโยชน์จากเครื่องจักรในจุดใดจุดหนึ่ง (local utilization) กับอัตราการผลิตรวมของทั้งระบบ (total system throughput)
โรงงานควรลด WIP ลงทันทีเลยหรือไม่
การลด WIP จะมีประโยชน์ก็ต่อเมื่อปริมาณงานที่เหลืออยู่ในระบบยังคงเพียงพอที่จะป้อนให้แก่สถานีงานที่เป็นข้อจำกัดได้อย่างต่อเนื่อง
หากโรงงานปล่อยงานน้อยเกินไป สถานีทดสอบอาจไม่มีงานทำ ส่งผลให้อัตราการผลิตเฉลี่ยลดลงต่ำกว่า 100 ชิ้นต่อวันได้
ดังนั้น ผู้วางแผนการผลิตจึงควร ระบุขั้นตอนการทำงานที่เป็นข้อจำกัด ป้องกันไม่ให้จุดนั้นขาดวัตถุดิบ และควบคุมปริมาณงานที่ปล่อยเข้าสู่กระบวนการต้นน้ำ
จุดเริ่มต้นที่ทำได้จริงคือการเปรียบเทียบระดับ WIP ปัจจุบัน กับอัตราการผลิตและเวลาการไหลของงานที่โรงงานต้องการ
ตัวอย่างเช่น หากเป้าหมายเวลาการไหลเฉลี่ยคือ 4 วันทำการ โดยมีอัตราการผลิต 100 ชิ้นต่อวัน:
100 × 4 = 400 ชิ้น สำหรับค่าเฉลี่ย WIP
ซึ่งน้อยกว่าระดับปัจจุบันที่ 600 ชิ้น อยู่ถึง 200 ชิ้น
ตัวเลข 400 ชิ้นนี้เป็นเป้าหมายในการวางแผนสำหรับ WIP เฉลี่ย ไม่ใช่การรับประกันว่าทุกออเดอร์จะผลิตเสร็จสิ้นภายในสี่วัน เนื่องจากความผันผวน ความแตกต่างของขั้นตอนการผลิต (routing) และความพร้อมของจุดคอขวดยังคงส่งผลต่อเวลาในการทำงานเสร็จของแต่ละออเดอร์
สิ่งที่ผู้วางแผนควรวัดผล
การเปรียบเทียบที่มีประโยชน์ที่สุดคือการเปรียบเทียบระหว่าง WIP เฉลี่ย, อัตราการผลิตจริง และเวลาการไหลเฉลี่ยในช่วงเวลาเดียวกัน
ในระบบ factory.online ใบสั่งผลิต (manufacturing orders) ใบสั่งงาน (job orders) และการยืนยันผลผลิต จะช่วยให้ผู้วางแผนมองเห็นความคืบหน้าของงานผลิตได้อย่างชัดเจน ระบบจัดตารางการผลิตแบบจำกัดความสามารถ (finite-capacity scheduling) จะช่วยแสดงให้เห็นว่างานถูกกระจายไปยังทรัพยากรต่าง ๆ อย่างไร และมีโอกาสเกิดคิวสะสมที่จุดใดบ้าง
เมื่อออเดอร์ต้องเสียเวลารอนานกว่าเวลาที่ใช้ในกระบวนการผลิตจริง มาดูกันว่าระบบจัดตารางการผลิตของคุณจัดการกับงานที่ยังทำไม่เสร็จอย่างไร
