

25 พ.ค. 2026
การจัดตารางการผลิต: ทำไมเรียงตามวันครบกำหนดส่งแล้วยังส่งช้า
ใบสั่งสามใบต้องใช้เครื่องเดียวกันในบ่ายวันพฤหัสบดี และการเรียงตามวันครบกำหนดส่งทำให้ใบหนึ่งช้า เรียนรู้การจัดตารางไปข้างหน้าและย้อนหลัง กำลังการผลิตจำกัด และช่วงแช่แข็ง
วันนี้วันพุธ มีใบสั่งสามใบที่ต้องใช้เครื่อง CNC เครื่องเดียวกันในบ่ายวันพฤหัสบดี นักวางแผนเรียงตามวันครบกำหนดส่ง ใบที่ครบกำหนดก่อนได้ทำก่อน เพราะรู้สึกว่ายุติธรรมและตรงไปตรงมา พอถึงวันศุกร์ ใบสั่งหนึ่งในนั้นกำลังจะส่งช้าไปสามวัน ไม่มีใครทำงานช้า แต่การเรียงลำดับผิด
การจัดตารางการผลิต คือการตัดสินอย่างแม่นยำว่าแต่ละขั้นตอนงาน (Operation) ของแต่ละใบสั่งจะทำเมื่อไร บนเครื่องไหน และในลำดับใด ภายใต้กำลังการผลิตที่โรงงานมีอยู่จริง การวางแผนตัดสินว่า อะไร และ เท่าไร สำหรับสัปดาห์ข้างหน้า ส่วนการจัดตารางตัดสินว่า เครื่องไหน ชั่วโมงไหน ถ้าเส้นแบ่งนี้ยังไม่ชัด บทความการวางแผนการผลิตกับการจัดตารางการผลิต จะช่วยคลี่ให้เห็น
การจัดตารางไปข้างหน้ากับการจัดตารางย้อนหลัง
ลองดูใบสั่งหนึ่งใบ #1042 ซึ่งมีสามขั้นตอนงาน: ตัด (1 วัน) CNC (2 วัน) ตรวจและแพ็ก (1 วัน) วัสดุมาถึงโรงงานเช้าวันจันทร์ ลูกค้าต้องการภายในเย็นวันศุกร์
การจัดตารางไปข้างหน้า (Forward Scheduling) เริ่มจากวันที่เร็วที่สุดที่ทำได้แล้วเดินหน้า: ตัดวันจันทร์ CNC วันอังคารและวันพุธ ตรวจวันพฤหัสบดี เสร็จเย็นวันพฤหัสบดี เร็วกว่ากำหนดหนึ่งวัน การจัดตารางไปข้างหน้าตอบคำถามว่า “เร็วที่สุดจะเสร็จเมื่อไร”
การจัดตารางย้อนหลัง (Backward Scheduling) เริ่มจากวันครบกำหนดส่งแล้วถอยหลัง: ตรวจวันศุกร์ CNC วันพุธและวันพฤหัสบดี ตัดวันอังคาร เริ่มวันอังคาร การจัดตารางย้อนหลังตอบคำถามว่า “ช้าที่สุดต้องเริ่มเมื่อไร” วิธีนี้ทำให้งานระหว่างทำ (WIP) อยู่ในระดับต่ำ เพราะไม่มีงานไหนเริ่มเร็วกว่าที่จำเป็น
ช่องว่างระหว่างสองวิธี ซึ่งในกรณีนี้คือหนึ่งวัน คือ เวลาเผื่อ (Slack) ของใบสั่ง ใบสั่งที่มีเวลาเผื่อห้าวันรอได้ ใบสั่งที่มีเวลาเผื่อเป็นศูนย์รอไม่ได้แม้แต่ชั่วโมงเดียว
ความเสี่ยงของการจัดตารางย้อนหลังคือทุกใบสั่งเริ่มในวินาทีสุดท้ายที่เป็นไปได้ สะดุดนิดเดียวก็ช้าทันที ผู้จัดตารางส่วนใหญ่จึงหาวันเริ่มช้าที่สุดก่อน แล้วดึงงานให้เร็วขึ้นเล็กน้อยในช่วงที่มีกำลังการผลิตว่าง
ทำไมการเรียงตามวันครบกำหนดส่งจึงได้ตารางที่ส่งช้า
กลับมาที่วันพฤหัสบดี เครื่อง CNC ว่างตั้งแต่ 13:00 และทำงานสองกะ จนถึง 21:00 มีใบสั่งรออยู่สามใบ
- A: CNC 3 ชม. แล้วแพ็ก 1 ชม. ครบกำหนดส่งวันศุกร์ 12:00
- B: CNC 2 ชม. แล้วตรวจสอบ 2 ชม. ครบกำหนดส่งวันศุกร์ 14:00
- C: CNC 3 ชม. แล้วเข้าเตาอบชุบแข็ง เตาเข้างานวันละครั้งตอน 18:00 และอบข้ามคืน C จะถูกเจียระไนและส่งวันศุกร์ ครบกำหนดส่งวันศุกร์ 16:00
เรียงตามวันครบกำหนดส่ง (A, B, C): A ทำ 13:00–16:00 B ทำ 16:00–18:00 C ทำ 18:00–21:00 C พลาดรอบเตา 18:00 รอบถัดไปคือวันศุกร์ 18:00 และเมื่อไม่มีกะวันหยุดสุดสัปดาห์ C จึงส่งได้วันจันทร์ ช้าไปสามวัน
เรียงตามเวลาเริ่มช้าที่สุด (จัดตารางย้อนหลัง): C ต้องออกจากเครื่อง CNC ภายใน 18:00 เวลาเริ่มช้าที่สุดจึงเป็น 15:00 ส่วน A แค่ต้องออกจากเครื่อง CNC ภายในวันศุกร์ 11:00 และ B ภายในวันศุกร์ 12:00 ลำดับ: C 13:00–16:00 A 16:00–19:00 B 19:00–21:00 ทั้งสามใบส่งตรงเวลา
เครื่องเดียวกัน ชั่วโมงเท่ากัน ใบสั่งชุดเดียวกัน วันครบกำหนดส่งบอกว่า ลูกค้า ต้องการของเมื่อไร แต่ไม่ได้บอกว่า เครื่องนี้ ต้องทำงานนั้นเสร็จเมื่อไร ซึ่งขึ้นอยู่กับทุกอย่างที่อยู่ปลายน้ำ และมีแต่การจัดตารางย้อนหลังตลอดทั้งเส้นทางการผลิตเท่านั้นที่เปิดเผยให้เห็น นี่ก็เป็นเหตุผลที่ระยะเวลานำในการผลิตส่วนใหญ่คือการรอ ความเสี่ยงที่แท้จริงของ C ไม่เคยอยู่ที่เครื่อง CNC แต่อยู่ที่คิวหน้าเตา
การจัดตารางแบบกำลังการผลิตจำกัดกับแบบไม่จำกัด
MRP และระบบ ERP จำนวนมากจัดตารางแบบ กำลังการผลิตไม่จำกัด (Infinite Capacity) คือถือว่าเครื่องจักรรับงานได้ทุกอย่างที่ใส่ลงไป ถ้าถามตารางแบบกำลังการผลิตไม่จำกัดเรื่องวันพฤหัสบดี มันจะเริ่ม A, B และ C พร้อมกันตอน 13:00 เคียงข้างกัน ราวกับว่าเครื่อง CNC ตัดชิ้นงานได้สามชิ้นพร้อมกัน งาน 8 ชั่วโมงถูกยัดลงในสามชั่วโมงระหว่าง 13:00 ถึง 16:00 ทุกใบสั่งแสดงว่าตรงเวลา แต่ไม่มีใบไหนตรงเวลาจริง
การจัดตารางแบบกำลังการผลิตจำกัด (Finite Capacity) วางขั้นตอนงานลงเฉพาะช่วงที่ปฏิทินเครื่องจักรมีที่ว่าง หลังหักกะ เวลาพัก การบำรุงรักษา และงานที่จองไว้แล้ว ถ้าวันพฤหัสบดีเต็ม ขั้นตอนงานจะเลื่อนไปช่องว่างถัดไป และการตรวจวันครบกำหนดส่งจะบอกตรง ๆ ว่าใบสั่งนั้นจะส่งช้า
ลองนึกถึงความต่างระหว่างรายการสิ่งที่ต้องทำกับปฏิทิน รายการสิ่งที่ต้องทำรับงาน 40 อย่างสำหรับวันจันทร์ได้ แต่ปฏิทินมีแค่ 8 ชั่วโมง
การจัดตารางแบบกำลังการผลิตจำกัดยังต้องคำนึงถึงมากกว่าชั่วโมง
- เวลาตั้งเครื่องที่ขึ้นกับลำดับ การผลิตสีขาวต่อจากสีดำอาจใช้เวลานานกว่าการผลิตสีดำต่อจากสีขาวมาก อ่านเพิ่มเติมในการลดเวลาเปลี่ยนรุ่นการผลิต
- วัสดุ ขั้นตอนงานเริ่มไม่ได้จนกว่าชิ้นส่วนจะมาถึง ไม่ว่าเครื่องจะว่างแค่ไหน
ตารางแบบกำลังการผลิตจำกัดดูแล้วไม่สบายใจเท่า เพราะแสดงความล่าช้าให้เห็นตั้งแต่เนิ่น ๆ แต่นั่นคือประเด็นสำคัญ ความล่าช้าที่พบในวันพุธคือการคุยกับลูกค้า แต่ถ้าพบในบ่ายวันศุกร์ ก็เป็นได้แค่คำขอโทษ
ช่วงแช่แข็ง: ทำไมไม่ควรจัดตารางใหม่ทั้งหมด
ตารางที่ดีย่อมเปลี่ยนได้ แต่ตารางที่เปลี่ยนทุกชั่วโมงใช้งานไม่ได้ พนักงานเตรียมเครื่องมือ วัสดุถูกจัดวางรอไว้ ทีมตั้งเครื่องวางแผนงานของกะแล้ว ถ้าลำดับพลิกตอน 06:45 ทุกอย่างที่เตรียมไว้ก็สูญเปล่า
สายการบินแก้ปัญหานี้ไว้นานแล้ว คุณเปลี่ยนที่นั่งได้อิสระหลายสัปดาห์ก่อนเดินทาง มีข้อจำกัดบ้างในช่วงไม่กี่วันก่อนบิน และเปลี่ยนไม่ได้เลยที่ประตูขึ้นเครื่อง ไม่มีใครสลับที่นั่งผู้โดยสาร 180 คนตอนขึ้นเครื่องเพียงเพราะมีคนหนึ่งอยากนั่งริมหน้าต่าง
ผู้จัดตารางใช้สามโซนแบบเดียวกัน
- แช่แข็ง (Frozen) (โดยทั่วไปคือหนึ่งหรือสองกะข้างหน้า บางครั้งเป็นหลายวัน): ห้ามเปลี่ยน เว้นแต่ผู้ที่ได้รับมอบหมายอนุมัติ เครื่องเสีย การระงับเพื่อตรวจสอบคุณภาพ (Hold) หรือชิ้นส่วนขาด ถือเป็นเหตุผลที่ยอมรับได้ แต่โทรศัพท์จากฝ่ายขายมักไม่ใช่
- กึ่งแข็ง (Slushy) (ประมาณสัปดาห์หน้า): เปลี่ยนลำดับได้ ถ้าตรวจแล้ววัสดุและกำลังการผลิตรองรับ
- เหลว (Liquid) (ช่วงหลังจากนั้น): ขยับอะไรก็ได้ นี่คือช่วงที่ใส่ใบสั่งใหม่เข้าไป
การตั้งเครื่องที่ใช้เวลานานและการเตรียมวัสดุต้องการช่วงแช่แข็งที่ยาวกว่า ส่วนเซลล์ประกอบที่ยืดหยุ่นใช้ช่วงแช่แข็งแค่ไม่กี่ชั่วโมงก็พอ
ความเชื่อผิด ๆ: จัดตารางใหม่บ่อยขึ้นจะได้ตารางที่ดีขึ้น
ทุกการเปลี่ยนแปลงในช่วงแช่แข็งมีต้นทุนแฝง ทั้งการตั้งเครื่องใหม่ วัสดุที่ถูกย้ายสองรอบ และพนักงานที่เลิกเชื่อรายการงาน ตารางดูดีขึ้นบนหน้าจอ แต่ทำงานแย่ลงที่หน้างาน
วิธีแก้คือกฎ ไม่ใช่อัลกอริทึมที่ฉลาดขึ้น: จัดตารางช่วงเหลวใหม่ได้บ่อยเท่าที่ต้องการ ช่วงกึ่งแข็งวันละครั้ง และช่วงแช่แข็งเฉพาะกรณีพิเศษเท่านั้น
โรงงานแบบ Job Shop และการปล่อยงานเข้ามาเกี่ยวข้องตรงไหน
ส่วนที่ยากแตกต่างกันไปในแต่ละโรงงาน ในสายการผลิตแบบต่อเนื่อง (เคเบิล การอัดรีด อาหาร) ความยากคือการจัดลำดับเพื่อลดการเปลี่ยนรุ่นการผลิต ในโรงงานแบบ Job Shop งานแต่ละงานมีเส้นทางของตัวเองผ่านเครื่องจักรที่ใช้ร่วมกัน และเวลารอคิวคือส่วนที่กินเวลามากที่สุด และไม่ว่าที่ไหน ก็ยังต้องมีคนที่หน้าเครื่องเป็นผู้เลือกงานถัดไปเมื่อความเป็นจริงคลาดจากแผน นั่นคือการปล่อยงานเข้าสายการผลิต (Dispatching) ซึ่งมีกฎของมันเอง
ใน factory.online เป็นอย่างไร
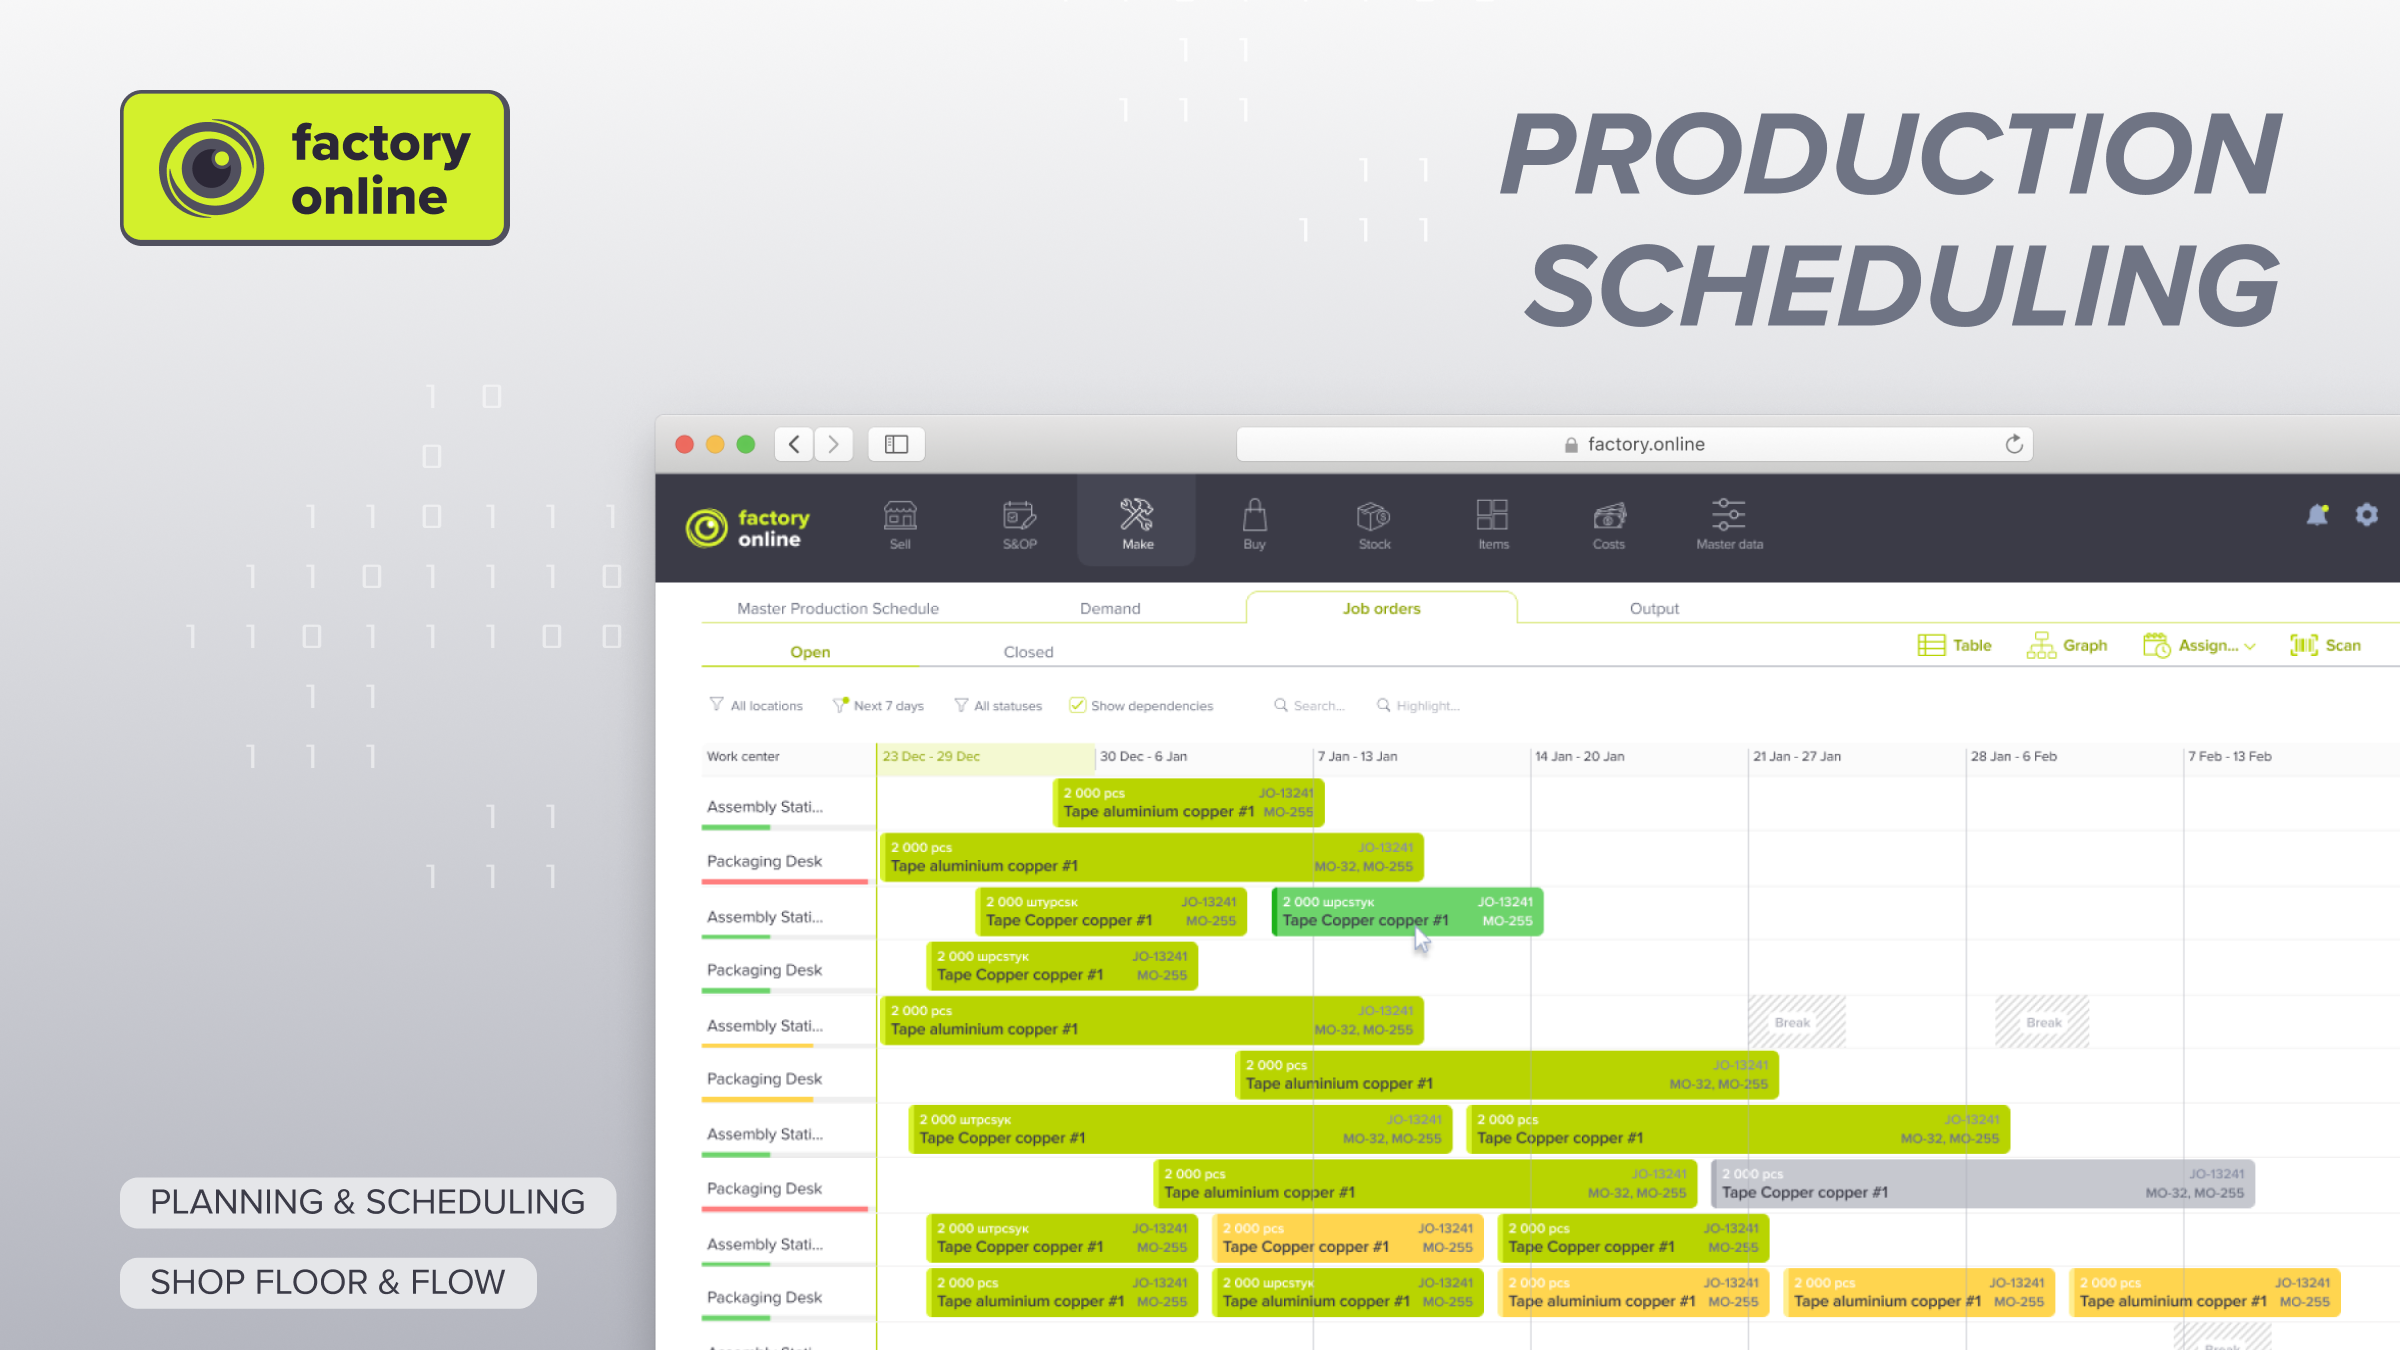
ใน factory.online นักวางแผนเห็น A, B และ C เป็นแถบบนแถวของเครื่อง CNC ในแผนภูมิแกนต์ ซึ่งจัดตารางแบบกำลังการผลิตจำกัดตามปฏิทินเครื่องจักร และขั้นตอนงานอบชุบแข็งของ C อยู่บนแถวของเตา ถ้า C พลาดรอบเตา เวลาเสร็จจะเลื่อนเลยวันครบกำหนดส่ง และใบสั่งจะแสดงว่าล่าช้าตั้งแต่ก่อนที่ใครจะตัดชิ้นงานสักชิ้น สถานการณ์จำลองการวางแผนช่วยให้ลองลำดับอื่นและเปรียบเทียบวันส่งมอบได้ก่อนปล่อยใบสั่งงาน (Job Order)
ถ้าบ่ายวันพฤหัสบดีของคุณเป็นแบบนี้ จองเดโม แล้วเราจะจัดตารางให้สัปดาห์จริงสัปดาห์หนึ่งของคุณ
