

22 ธ.ค. 2025
ซอฟต์แวร์วางแผนการผลิต: จากสเปรดชีตสู่ APS ในสี่ขั้น
โรงงานส่วนใหญ่ย้ายจากสเปรดชีตไป ERP แล้วไป APS ด้วยเหตุผลเดียวกัน คือส่งของไม่ทัน ดูสี่ขั้นของการวางแผน ตัวอย่างการคำนวณหนึ่งสัปดาห์ และสคริปต์การสาธิตห้าขั้นที่ใช้ได้กับผู้ขายทุกราย
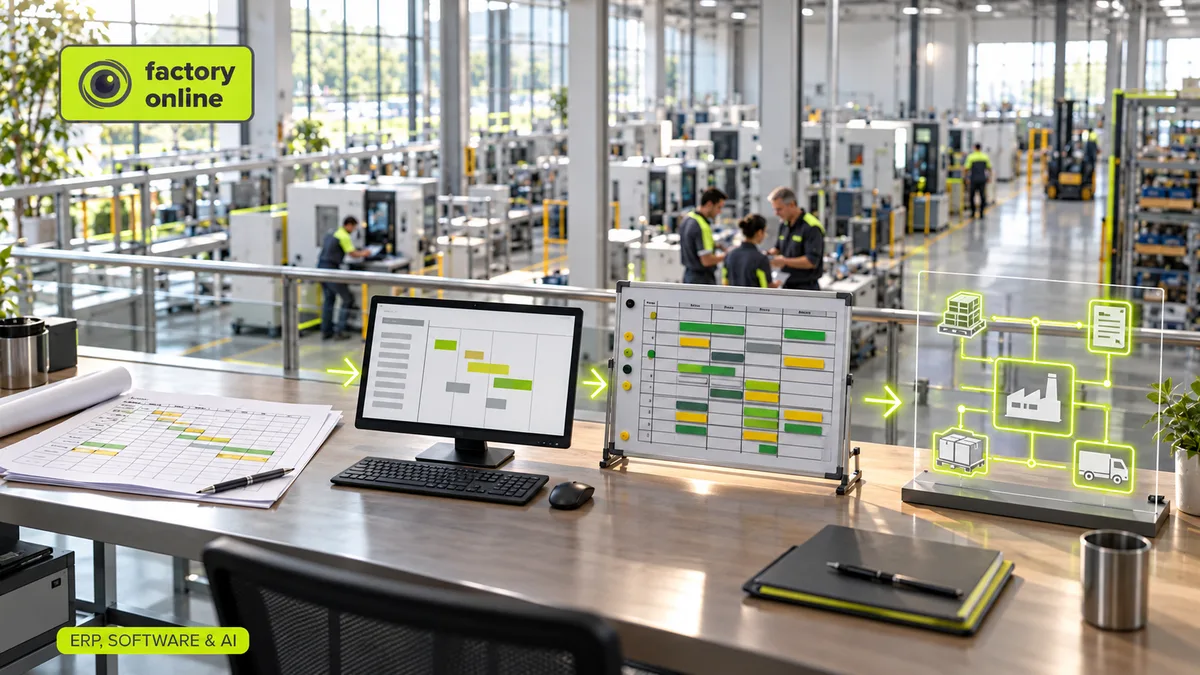
เกือบทุกโรงงานผ่านการวางแผนสี่ขั้นแบบเดียวกัน เริ่มจากคนเก่งหนึ่งคนกับสเปรดชีตหนึ่งไฟล์ ย้ายเข้าไปอยู่ในระบบ ERP ต่อเครื่องมือจัดตารางการผลิตเพิ่มเข้ากับ ERP และสุดท้ายก็ไปถึงจุดที่วัสดุ กำลังการผลิต และหน้างานทำงานจากแผนร่วมเดียวกัน โรงงานส่วนใหญ่ไม่ได้เลือกขั้นถัดไปเอง แต่ถูกผลักเข้าไปเพราะส่งของไม่ทันสักครั้ง
ซอฟต์แวร์วางแผนการผลิต คือระบบใดก็ตามที่ตัดสินว่าจะผลิตอะไร เมื่อไร ด้วยทรัพยากรไหน และใช้วัสดุอะไร แล้วตรวจสอบว่าคำตอบนั้นเป็นไปได้จริง ขอบเขตนี้กว้างมาก ตั้งแต่สเปรดชีตที่ออกแบบมาอย่างดีไปจนถึงเครื่องมือ APS (การวางแผนและจัดตารางการผลิตขั้นสูง) เต็มรูปแบบ คำถามที่มีประโยชน์จึงไม่ใช่ “ผลิตภัณฑ์ไหนดีที่สุด” แต่เป็น “เราอยู่ขั้นไหน และขั้นนี้ทำให้เราเสียอะไรไปบ้าง”
สี่ขั้นของซอฟต์แวร์วางแผนการผลิต
ขั้นที่ 1: สเปรดชีต นักวางแผนการผลิตคนเดียวเป็นเจ้าของเวิร์กบุ๊กที่มีคำสั่งซื้อเป็นแถวและสัปดาห์เป็นคอลัมน์ รวดเร็ว ยืดหยุ่น และไม่มีค่าใช้จ่าย แต่จะพังเมื่อโรงงานโตเกินกว่าที่คนคนเดียวจะจำได้หมด การวางแผนการผลิตด้วย Excel รวบรวมเจ็ดสัญญาณว่าสเปรดชีตใช้ไม่ไหวแล้ว
ขั้นที่ 2: ระบบ ERP คำสั่งซื้อ สต็อก และโครงสร้างผลิตภัณฑ์ (BOM) ย้ายเข้าไปอยู่ในระบบบันทึกหลัก และการวางแผนความต้องการวัสดุ (MRP) เริ่มคำนวณว่าต้องซื้ออะไร ข้อมูลสะอาดขึ้น แต่ ERP ส่วนใหญ่วางแผนด้วยระยะเวลานำ (Lead Time) แบบคงที่ และถือว่าเครื่องจักรทุกเครื่องมีกำลังการผลิตไม่สิ้นสุด นี่คือเหตุผลที่ ERP คิดว่าทุกคำสั่งซื้อใช้ 10 วัน ขณะที่หน้างานรู้ดีกว่านั้น
ขั้นที่ 3: ERP คู่กับ APS เครื่องมือจัดตารางการผลิตอ่านคำสั่งซื้อจาก ERP แล้วจัดลำดับลงบนเครื่องจักรจริงด้วยปฏิทินจริง ตอนนี้จะเห็นแล้วว่าคำสั่งซื้อไหนเสร็จเมื่อไร จุดอ่อนอยู่ที่รอยต่อระหว่างสองระบบ ทั้งการส่งออกข้อมูลทุกคืน ความจริงสองเวอร์ชัน และการวางแผนวัสดุที่หนึ่งกับกำลังการผลิตอีกที่หนึ่ง
ขั้นที่ 4: แผนร่วมเดียว ใบสั่งขายสร้างความต้องการการผลิต MRP และการตรวจกำลังการผลิตรันบนข้อมูลชุดเดียวกัน ตารางการผลิตแสดงผลลัพธ์ และการยืนยันผลจากหน้างานอัปเดตสต็อกและความคืบหน้า เมื่อลูกค้าเลื่อนวัน นักวางแผนการผลิตเห็นผลกระทบต่อวัสดุและเครื่องจักรได้ในที่เดียว
ลองนึกถึงการเปลี่ยนจากปฏิทินกระดาษบนผนังมาเป็นปฏิทินออนไลน์ที่ใช้ร่วมกัน ปฏิทินกระดาษใช้ได้ดีสำหรับครอบครัวสามคน แต่สำหรับทีมสี่สิบคน ต้องใช้ปฏิทินที่เตือนเมื่อมีสองคนจองห้องเดียวกัน
ตัวอย่างการคำนวณ: หนึ่งสัปดาห์ สามขั้น
สายการผลิตอัดรีดเดินสามกะ ห้าวันต่อสัปดาห์ เท่ากับ 3 × 8 × 5 = 120 ชม. การบำรุงรักษาตามแผนใช้ 8 ชม. จึงเหลือเวลาใช้งาน 112 ชม. ฝ่ายขายรับคำสั่งซื้อสามรายการในสัปดาห์นั้น ใช้เวลาสายการผลิต 38 ชม. 46 ชม. และ 52 ชม. ภาระงานรวม 136 ชม.
- ในสเปรดชีต ตัวเลข 136 อยู่ในเซลล์หนึ่ง ถ้าไม่มีใครเขียนสูตรเทียบกับ 112 ก็ไม่มีใครสังเกต
- ใน ERP แต่ละคำสั่งซื้อได้ระยะเวลานำมาตรฐาน 10 วัน และวันที่ของทั้งสามรายการดูไม่มีปัญหา ERP ไม่เคยถามว่าสายการผลิตมีกี่ชั่วโมง
- ใน APS หรือแผนร่วม สายการผลิตเกินไป 24 ชม. ที่ 24 ชั่วโมงทำงานต่อวัน เท่ากับหนึ่งวันเต็ม คำสั่งซื้อที่สามเสร็จวันจันทร์แทนวันศุกร์ และคุณรู้ตั้งแต่วันที่รับคำสั่งซื้อ ไม่ใช่วันที่ส่งของช้า
ข้อมูลเดียวกัน สามคำตอบ ความต่างอยู่ที่ซอฟต์แวร์ตรวจกำลังการผลิตหรือไม่เท่านั้น
สคริปต์การสาธิตที่ใช้ได้กับผู้ขายทุกราย
การสาธิตของผู้ขายใช้ข้อมูลสะอาดที่ทุกอย่างลงตัว ให้นำข้อมูลยุ่ง ๆ ของคุณเองไปแทน ห้าคำถามต่อไปนี้ใช้ได้กับทุกผลิตภัณฑ์
- โหลดสัปดาห์จริง ใช้คำสั่งซื้อเดือนที่แล้วของทรัพยากรที่งานแน่นที่สุด เครื่องมือแสดงว่าเกินกำลังหรือไม่
- เพิ่มคำสั่งซื้อด่วน คำสั่งซื้อไหนเลื่อน และเลื่อนไปเท่าไร เห็นเหตุผลหรือไม่
- ปิดเครื่องจักรหนึ่งเครื่อง บล็อก 8 ชม. เป็นเวลาเครื่องเสีย ตารางการผลิตปรับเองหรือต้องมีคนลากแถบไปมา
- สร้างการขาดแคลน ลบชิ้นส่วนหนึ่งออกจากสต็อก เครื่องมือเชื่อมการขาดแคลนนั้นกับคำสั่งซื้อของลูกค้าที่ได้รับผลกระทบหรือไม่
- ยืนยันผลการผลิต รายงานว่าคำสั่งซื้อหนึ่งเสร็จ 70% และเป็นของเสีย (Scrap) 5% อะไรในแผนอัปเดตบ้าง
ถ้าผู้ขายทำสิ่งเหล่านี้กับข้อมูลของคุณไม่ได้ในเวลาสองชั่วโมง การเซ็นสัญญาก็ไม่ช่วยแก้ปัญหา การวางแผนการผลิตกับการจัดตารางการผลิต อธิบายว่าทำไมข้อ 1 กับข้อ 3 ทดสอบคนละเรื่องกัน
ความเชื่อผิด ๆ: “วางแผนให้ดีขึ้นต้องเปลี่ยน ERP”
แทบไม่เคยเป็นแบบนั้น ERP เก่งในสิ่งที่ถูกสร้างมาเพื่อทำ ได้แก่ การเงิน เอกสารจัดซื้อ การประเมินมูลค่าสต็อก และบันทึกคำสั่งซื้อ สิ่งที่มักขาดคือกำลังการผลิตจำกัด (Finite Capacity) และวิธีทดสอบสถานการณ์ที่รวดเร็ว โรงงานส่วนใหญ่ในขั้นที่ 3 หรือ 4 ยังใช้ ERP เดิมและเชื่อมชั้นการวางแผนเข้าไป งานจริงคือการตกลงว่าระบบไหนเป็นเจ้าของข้อมูลไหน ทั้งรายการวัสดุ คำสั่งซื้อ สต็อก และการยืนยันผล
เมื่อสเปรดชีตยังเพียงพอ
พูดกันตรง ๆ บางครั้งก็เพียงพอ ถ้ามีนักวางแผนการผลิตคนเดียว คำสั่งซื้อไม่กี่สิบรายการต่อสัปดาห์ คอขวดจุดเดียว และสัดส่วนสินค้าที่คงที่ สเปรดชีตที่ดีอาจเป็นเครื่องมือที่เหมาะสม ให้ไปขั้นต่อไปเมื่อเกิดเหตุการณ์ใดเหตุการณ์หนึ่งต่อไปนี้ มีนักวางแผนคนที่สองต้องแก้ไขแผนเดียวกัน ฝ่ายขายได้วันส่งมอบไม่ได้ถ้าไม่ถามนักวางแผน หรือพบการขาดแคลนที่หน้าเครื่องแทนที่จะพบในแผน
AI อยู่ตรงไหน
ผู้ช่วย AI ปรากฏในการสาธิตระบบวางแผนแทบทุกงานแล้ว มีประโยชน์ได้ แต่ต้องอยู่บนข้อมูลของขั้นที่ 4 เท่านั้น โมเดลภาษาบอกไม่ได้ว่าเครื่องเสียทำให้คำสั่งซื้อไหนล่าช้า ถ้าอ่านตารางการผลิตและผลลัพธ์ MRP ไม่ได้ AI Agent ในการผลิต แสดงให้เห็นว่าคำตอบที่ดีหน้าตาเป็นอย่างไร
ใน factory.online เป็นอย่างไร
ใน factory.online ตัวอย่างข้างต้นรันบนข้อมูลชุดเดียว ใบสั่งขายสร้างความต้องการการผลิต MRP ตรวจวัสดุผ่าน BOM หลายระดับ การวางแผนกำลังการผลิตแบบหยาบ (RCCP) และการจัดตารางแบบกำลังการผลิตจำกัดตรวจชั่วโมงของสายการผลิต และแผนภูมิ Gantt แสดงว่าคำสั่งซื้อที่สามไปตกวันจันทร์ นักวางแผนการผลิตคัดลอกแผนไปเป็นสถานการณ์จำลองการวางแผน ลองย้ายคำสั่งซื้อ 38 ชม. ไปสัปดาห์อื่น แล้วเปรียบเทียบก่อนเปลี่ยนแผนจริง การเชื่อมต่อกับ SAP และ Dynamics 365 ทำให้ ERP ยังคงทำหน้าที่เป็นระบบบันทึกหลัก
การขยายการใช้งานยังต้องกำหนดผู้รับผิดชอบกระบวนการให้ชัดเจนและมีแผนเชื่อมต่อระบบที่ผ่านการทดสอบ BHAG Digital ช่วยประเมินความพร้อมของการผลิต วางแผนการเปลี่ยนผ่าน และสนับสนุนการนำไปใช้ควบคู่กับการเลือกซอฟต์แวร์
ถ้าอยากลองรันสคริปต์การสาธิตห้าขั้นนี้กับสัปดาห์ที่งานแน่นที่สุดของคุณเอง นัดชมการสาธิต แล้วนำข้อมูลมาด้วย
