

5 ม.ค. 2026
ทำไม ERP คิดว่าทุกคำสั่งซื้อใช้ 10 วัน (และทำไมโรงงานไม่เห็นด้วย)
คำสั่งซื้อสามรายการส่งวันศุกร์ เตาเผาเตาเดียว เปลี่ยนรุ่นครึ่งกะ ดูว่าทำไมการวางแผนการผลิตใน ERP ใช้ระยะเวลานำแบบคงที่ ลำดับงานตัดสินว่าใครส่งช้าอย่างไร และเมื่อไรที่การจัดตารางใน ERP ก็เพียงพอ
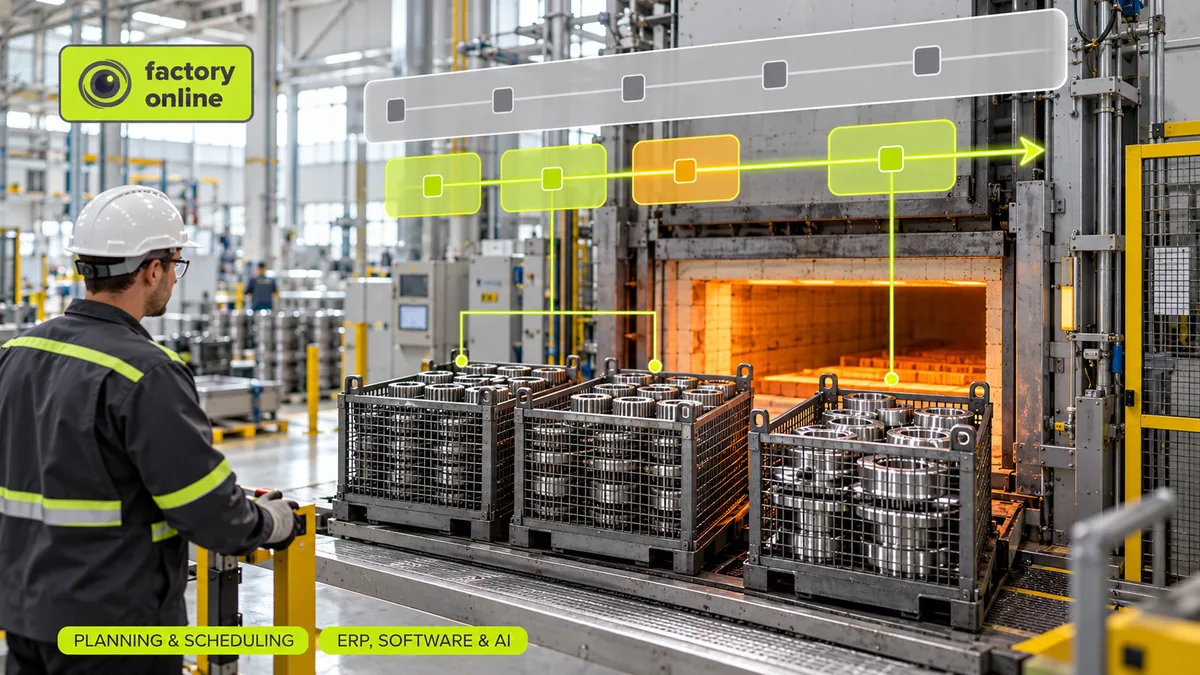
มีคำสั่งซื้อสามรายการครบกำหนดส่งวันศุกร์ ทั้งสามต้องใช้เตาเผาเดียวกัน สองรายการใช้เหล็กเกรดเดียวกัน อีกรายการใช้เกรดต่างกัน และการเปลี่ยนเกรดใช้เวลาครึ่งกะ ระบบ ERP บอกว่าทั้งสามรายการไม่มีปัญหา แต่ละรายการถูกปล่อยด้วยระยะเวลานำ (Lead Time) มาตรฐาน 10 วัน และเตาเผามีภาระงานเพียง 83% แต่พนักงานคุมเตารู้อยู่แล้วว่าจะมีหนึ่งรายการที่ส่งช้า ใครพูดถูก
ถูกทั้งคู่ในแบบของตัวเอง การวางแผนการผลิตในระบบ ERP คือการวางแผนที่ระบบ ERP (การวางแผนทรัพยากรองค์กร) ทำได้ตั้งแต่แกะกล่อง ระบบนำใบสั่งขายและสต็อกมาคำนวณความต้องการวัสดุด้วยการวางแผนความต้องการวัสดุ (MRP) แล้วกำหนดวันผลิตโดยใช้ระยะเวลานำแบบคงที่ สิ่งที่ระบบมักไม่ได้ทำคือตรวจว่าเครื่องจักรผลิตงานนั้นได้จริงในเวลานั้นและตามลำดับนั้นหรือไม่ ช่องว่างตรงนี้เองที่เป็นจุดเริ่มต้นของบทสนทนา “ทำไมงานนี้ช้า” ส่วนใหญ่
ทำไม ERP จึงใช้ระยะเวลานำแบบคงที่
การวางแผนใน ERP พัฒนามาจาก MRP ซึ่งสร้างขึ้นในทศวรรษ 1960 เพื่อตอบคำถามเดียว คือต้องใช้วัสดุอะไร เท่าไร และเมื่อไร เพื่อให้คอมพิวเตอร์ยุคนั้นคำนวณได้ MRP จึงทำให้เรื่องง่ายลงอย่างกล้าหาญ ทุกรายการมีระยะเวลานำเป็นจำนวนวันคงที่ และแผนจะนับถอยหลังจากวันครบกำหนดส่ง
การทำให้ง่ายลงแบบนี้ยังอยู่จนทุกวันนี้ ถ้าโครงเชื่อมมีระยะเวลานำ 10 วัน ระบบ ERP จะถือว่าใช้ 10 วัน ไม่ว่าเซลล์งานเชื่อมจะว่างหรือมีงานค้างสามสัปดาห์ พูดอีกอย่างคือระบบถือว่ามี กำลังการผลิตไม่จำกัด (Infinite Capacity) ประวัติเต็ม ๆ ว่ากำลังการผลิตถูกเพิ่มเข้ามาภายหลังอย่างไร และ MRP II กับ APS เพิ่มอะไรเข้ามา อ่านได้ใน MRP, MRP II, ERP และ APS ต่างกันอย่างไร
ลองนึกถึง GPS ที่บอกเสมอว่า “20 นาทีถึงออฟฟิศ” ทั้งตอนตีสามและตอนชั่วโมงเร่งด่วน ตัวเลขนั้นเป็นค่าเฉลี่ย บางวันก็ถูก แต่ผิดไปมากในวันที่สำคัญ
ความเชื่อผิด ๆ: “ระยะเวลานำของเราผิด แค่แก้ตัวเลขก็พอ”
เมื่องานเสร็จช้าซ้ำแล้วซ้ำเล่า ปฏิกิริยาแรกคือเพิ่มระยะเวลานำ เป็น 12 วัน แล้วก็ 14 วัน แต่แทบไม่ช่วย เพราะปัญหาไม่ได้อยู่ที่ตัวเลข ปัญหาคือตัวเลขคงที่ ขณะที่ระยะเวลานำจริงขึ้นอยู่กับภาระงาน
สมมติว่าเตาเผามีงานรอคิวอยู่ 2 วัน คำสั่งซื้อใหม่ก็รอ 2 วัน ผลิต แล้วไปต่อ เดือนถัดมาคิวยาว 8 วัน คำสั่งซื้อเดียวกันนี้ต้องรอ 8 วัน ไม่มีค่าคงที่ค่าเดียวที่ถูกต้องได้ทั้งสองเดือน
ที่แย่กว่านั้น ระยะเวลานำที่ยาวขึ้นทำให้ปล่อยใบสั่งผลิตเร็วขึ้น ซึ่งเพิ่มงานเข้าคิว ซึ่งทำให้ระยะเวลานำจริงยาวขึ้นอีก นักวางแผนการผลิตเรียกสิ่งนี้ว่าวงจรระยะเวลานำที่ยืดออกไม่รู้จบ (Lead-Time Spiral) เวลาจริง ๆ หายไปไหน ซึ่งส่วนใหญ่คือการรอ อธิบายไว้ใน ระยะเวลานำในการผลิต
ตัวอย่างการคำนวณ: A→B→C กับ A→C→B
กลับมาที่เตาเผา เตาทำงานตลอด 24 ชั่วโมงและตั้งค่าไว้สำหรับเกรด X อยู่แล้ว คำสั่งซื้อทั้งสามเริ่มได้วันพฤหัสบดี 06:00 และต้องเสร็จภายในวันศุกร์ 18:00 เท่ากับกรอบเวลา 36 ชั่วโมง
- คำสั่งซื้อ A: เกรด X, 12 ชม.
- คำสั่งซื้อ B: เกรด Y, 10 ชม.
- คำสั่งซื้อ C: เกรด X, 8 ชม.
- การเปลี่ยนรุ่นการผลิต (Changeover) ระหว่างเกรด: 4 ชม. (ครึ่งกะ)
เวลาผลิตรวม 12 + 10 + 8 = 30 ชม. ในกรอบเวลา 36 ชม. เท่ากับภาระงาน 30 / 36 = 83% มุมมองกำลังการผลิตแบบหยาบของ ERP จึงพอใจ
ลำดับ A → B → C (ตามลำดับที่ป้อนเข้าระบบ)
- A: วันพฤหัสบดี 06:00–18:00
- เปลี่ยนเกรด X→Y: 18:00–22:00
- B: วันพฤหัสบดี 22:00–วันศุกร์ 08:00
- เปลี่ยนเกรด Y→X: 08:00–12:00
- C: วันศุกร์ 12:00–20:00
รวม 12 + 4 + 10 + 4 + 8 = 38 ชม. คำสั่งซื้อ C เสร็จช้าไป 2 ชม.
ลำดับ A → C → B
- A: วันพฤหัสบดี 06:00–18:00
- C: วันพฤหัสบดี 18:00–วันศุกร์ 02:00 (เกรดเดียวกัน ไม่ต้องเปลี่ยนรุ่น)
- เปลี่ยนเกรด X→Y: 02:00–06:00
- B: วันศุกร์ 06:00–16:00
รวม 12 + 8 + 4 + 10 = 34 ชม. ทุกอย่างเสร็จภายใน 16:00 และยังเหลือเวลา 2 ชม.
คำสั่งซื้อเดียวกัน เตาเดียวกัน ชั่วโมงทำงานเท่ากัน ความต่างเดียวคือลำดับ และ ERP ไม่เคยเห็นมัน การคำนวณระยะเวลานำบอกว่า “ไม่มีปัญหา” ทั้งสองแบบ มุมมองภาระงานบอก 83% ทั้งสองแบบ มีแต่ตารางการผลิตที่รู้กฎการเปลี่ยนรุ่นเท่านั้นที่แยกสองแบบนี้ออกจากกันได้
สิ่งที่การวางแผนการผลิตใน ERP ทำได้ดี
นี่ไม่ใช่เรื่องต่อต้าน ERP ระบบ ERP เป็นระบบที่เหมาะสมกับงานวางแผนจำนวนมาก
- คำสั่งซื้อ สต็อก และการเงิน ใบสั่งขาย ใบสั่งซื้อ (PO) การรับสินค้า (GR) การประเมินมูลค่าสินค้าคงคลัง และการคิดต้นทุน ควรอยู่ใน ERP
- ความต้องการวัสดุ การกระจายความต้องการผ่าน BOM ด้วย MRP คือสิ่งที่ระบบถูกสร้างมาเพื่อทำโดยตรง
- การไหลของงานที่เสถียรและเรียบง่าย สายการผลิตที่เดินตามจังหวะ ผลิตสินค้าไม่กี่แบบ มีกำลังการผลิตเหลือ และเปลี่ยนรุ่นไม่บ่อย อาจไม่ต้องการอะไรมากกว่านี้เลย
ชุด ERP บางค่ายมีส่วนเสริมสำหรับการจัดตารางการผลิตแบบละเอียดด้วย ถ้าระบบของคุณมี ตั้งค่าไว้แล้ว และนักวางแผนการผลิตใช้งานจริง ก็อาจครอบคลุมเพียงพอแล้ว
เมื่อการจัดตารางใน ERP ไม่เพียงพอ
โรงงานอาจต้องมีชั้นการวางแผนแบบกำลังการผลิตจำกัด (Finite Capacity) ถ้าหลายข้อต่อไปนี้ฟังดูคุ้นเคย
- คำสั่งซื้อแย่งกันใช้เครื่องจักรร่วมไม่กี่เครื่อง เช่น เตาเผา เครื่องอัดรีด หรือสายพ่นสี
- เวลาเปลี่ยนรุ่นขึ้นอยู่กับลำดับ “งานก่อนหน้าคืออะไร” จึงมีผล
- นักวางแผนการผลิตสร้างตารางการผลิตจริงใหม่ใน Excel ทุกเช้า เจ็ดสัญญาณว่าสเปรดชีตใช้ไม่ไหวแล้ว เป็นแบบทดสอบตัวเองอย่างรวดเร็ว
- ฝ่ายขายรับปากวันส่งจาก ERP แล้วฝ่ายผลิตก็แอบเลื่อนวันเหล่านั้น
- เครื่องเสียวันอังคารครั้งหนึ่ง ต้องใช้เวลาทั้งวันวางแผนใหม่ด้วยมือ
คำตอบที่พบบ่อยไม่ใช่การเปลี่ยน ERP แต่ให้ ERP ทำเรื่องคำสั่งซื้อ สต็อก และการเงินต่อไป แล้วเพิ่มเครื่องมือวางแผนที่ดูแลกำลังการผลิตและลำดับงาน ซึ่งก็นำไปสู่อีกคำถามหนึ่ง ระบบไหนเป็นเจ้าของข้อมูลไหน และจะซิงค์กันอย่างไร นั่นคือเรื่องของ การเชื่อมต่อ ERP สำหรับการวางแผนการผลิต ส่วนเส้นทางที่กว้างกว่าจากสเปรดชีตไปสู่เครื่องมือจัดตารางการผลิต ดูได้ที่ ซอฟต์แวร์วางแผนการผลิต
factory.online ช่วยได้อย่างไร
factory.online ทำงานคู่กับ ERP โดยมีการเชื่อมต่อกับ SAP และ Microsoft Dynamics 365 ในตัวอย่างเตาเผา นักวางแผนการผลิตเห็นคำสั่งซื้อ A, B และ C บนแผนภูมิ Gantt แบบกำลังการผลิตจำกัด โดยการเปลี่ยนเกรดแสดงเป็นช่วงเวลาจริง และเห็นคำสั่งซื้อ C กลายเป็นงานล่าช้าเมื่อ B ถูกแทรกระหว่างงานเกรด X สองงาน นักวางแผนการผลิตย้าย C ไปก่อน B คำนวณใหม่ และเปรียบเทียบทั้งสองลำดับในสถานการณ์จำลองการวางแผนได้ก่อนแตะแผนจริง การตรวจ MRP และกำลังการผลิตแบบหยาบใช้ข้อมูลชุดเดียวกัน แผนวัสดุกับแผนเครื่องจักรจึงไม่เดินแยกทางกัน
คำถามที่พบบ่อย
APS ใช้แทน ERP ได้หรือไม่ ไม่ได้ ระบบ APS (การวางแผนและจัดตารางการผลิตขั้นสูง) ดูแลกำลังการผลิตและลำดับงาน ส่วน ERP ยังคงเป็นระบบบันทึกหลักของคำสั่งซื้อ สต็อก และการเงิน ทั้งสองทำงานร่วมกัน
ใช้การวางแผนแบบกำลังการผลิตไม่จำกัดแล้วเผื่อเวลาไว้ได้หรือไม่ สำหรับการไหลของงานที่เสถียร ส่วนใหญ่ได้ แต่เมื่อการเปลี่ยนรุ่นขึ้นอยู่กับลำดับ หรือมีเครื่องจักรไม่กี่เครื่องที่ใช้ร่วมกัน เวลาเผื่อจะซ่อนปัญหาไว้ได้จนถึงสัปดาห์ที่ซ่อนไม่อยู่
ทำไม ERP แสดงภาระงาน 83% แต่ยังส่งไม่ทัน เพราะภาระงานนับชั่วโมง ไม่ได้นับลำดับ การเปลี่ยนรุ่น ลำดับงาน และจังหวะเวลาภายในกรอบเวลา เป็นตัวตัดสินว่างานจะใส่ลงได้หรือไม่
ถ้า ERP ของคุณบอกว่า “ไม่มีปัญหา” แต่พนักงานคุมเตาบอกว่า “ไม่ทัน” นัดชมการสาธิต แล้วนำวันศุกร์นั้นมาด้วย
