

14 ก.ย. 2026
ผลิตตามคำสั่งซื้อหรือผลิตเพื่อสต็อก: โรงงานควรหยุดเดาที่จุดไหน
ร้านพิซซ่าทำแป้งไว้ตั้งแต่เช้า แต่ใส่หน้าเมื่อลูกค้าสั่ง ดูว่า MTS, ATO และ MTO ต่างกันอย่างไรในด้านระยะเวลานำและสินค้าคงคลัง และโรงงานของคุณควรหยุดเดาที่จุดไหน
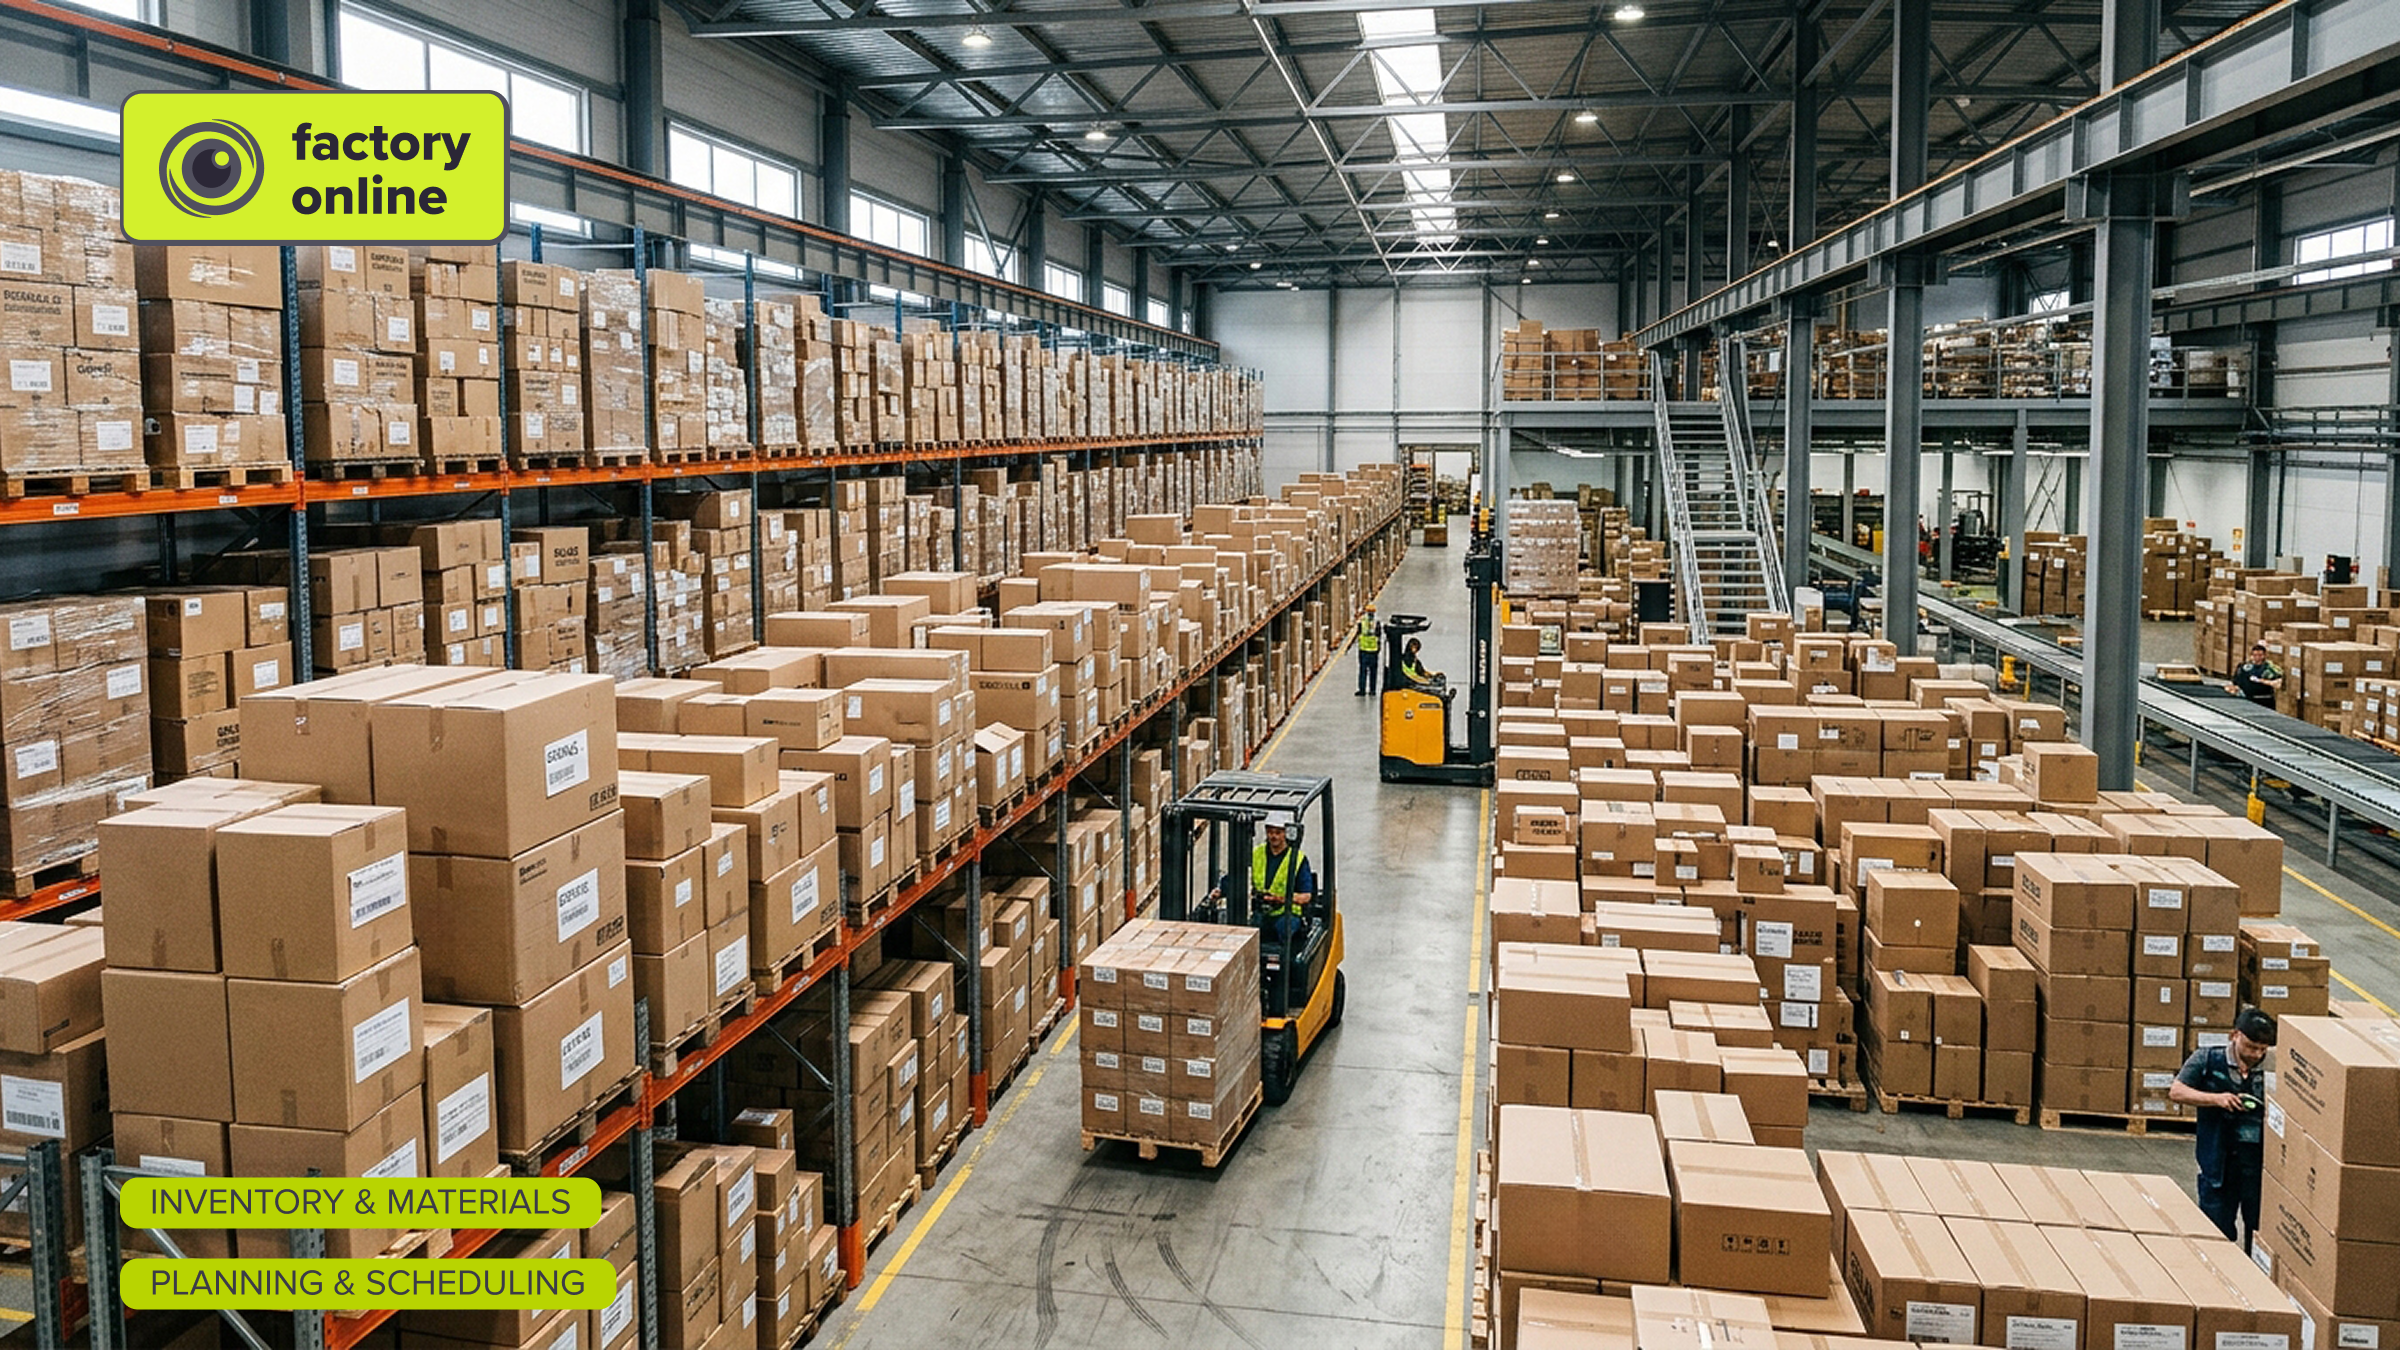
ลองเดินเข้าร้านพิซซ่าดี ๆ สักร้านตอน 11 โมงเช้า แป้งถูกนวด หมัก และแบ่งก้อนไว้แล้ว ซอสเคี่ยวเสร็จ ชีสขูดไว้เรียบร้อย แต่ยังไม่มีพิซซ่าถาดไหนถูกประกอบขึ้นเลย พอคุณสั่งพิซซ่าสี่ชีส ก็รอแค่ 8 นาที ไม่ใช่สองชั่วโมง เส้นแบ่งระหว่าง “ทำไว้ล่วงหน้า” กับ “ทำให้คุณโดยเฉพาะ” นี้คือการตัดสินใจด้านการวางแผนที่สำคัญที่สุดของทุกโรงงาน และมีชื่อเรียกว่าจุดแยกส่วน (Decoupling Point)
การผลิตตามคำสั่งซื้อกับการผลิตเพื่อสต็อก คือการเลือกว่าอะไรเป็นตัวกระตุ้นการผลิต การผลิตเพื่อสต็อก (MTS) ผลิตสินค้าสำเร็จรูปล่วงหน้าก่อนมีอุปสงค์ตามค่าพยากรณ์ แล้วส่งของจากชั้นวาง การผลิตตามคำสั่งซื้อ (MTO) รอให้มีคำสั่งซื้อจากลูกค้าก่อนจึงเริ่มผลิต ส่วนการประกอบตามคำสั่งซื้อ (ATO) อยู่ตรงกลาง ชิ้นส่วนร่วมผลิตไว้ล่วงหน้า แล้วประกอบรุ่นสุดท้ายตามคำสั่งซื้อ คำถามที่แท้จริงคือกลุ่มผลิตภัณฑ์แต่ละกลุ่มควรหยุดเดาที่จุดไหน
MTO, MTS และ ATO: เปรียบเทียบระยะเวลานำ
สมมติผู้ผลิตปั๊มที่มีปั๊ม 12 รุ่น แต่ละรุ่นเลือกซีลได้ 4 แบบ รวมเป็นสินค้าสำเร็จรูป 48 แบบ นี่คือระยะเวลานำ (Lead Time) ที่ลูกค้าเห็นในแต่ละกลยุทธ์
ผลิตเพื่อสต็อก: 2 วัน หยิบ แพ็ก และส่งจากคลังสินค้าสำเร็จรูป
ประกอบตามคำสั่งซื้อ: 6 วัน มีเสื้อปั๊มที่กลึงแล้วอยู่ในสต็อก หลังได้รับคำสั่งซื้อ: จัดชุดซีลและมอเตอร์ (1 วัน) ประกอบ (2 วัน) ทดสอบ (1 วัน) แพ็กและส่ง (2 วัน)
ผลิตตามคำสั่งซื้อ: 25 วัน ไม่มีอะไรเริ่มจนกว่าคำสั่งซื้อจะมาถึง ซื้อชิ้นงานหล่อ (14 วัน) กลึง (5 วัน) แล้วตามด้วย 6 วันเหมือน ATO รวม 14 + 5 + 6 = 25
ลูกค้าที่ต้องการปั๊มภายในสัปดาห์นี้ มีแต่สต็อกเท่านั้นที่ตอบได้ ส่วนลูกค้าที่รอได้หนึ่งเดือน ไม่จำเป็นต้องให้คุณเก็บสต็อกอะไรไว้เลย
แต่ละกลยุทธ์มีต้นทุนสินค้าคงคลังเท่าไร
สมมติว่าปั๊มสำเร็จรูปหนึ่งตัวมีต้นทุนผลิต $1,800 และเสื้อปั๊มที่กลึงแล้วหนึ่งชิ้นมีต้นทุน $400
ถ้าจะส่งของทุกแบบได้ภายใน 2 วัน คุณอาจต้องเก็บไว้แบบละ 5 ตัว ครบทั้ง 48 แบบ: ปั๊ม 240 ตัว × $1,800 = $432,000 เป็นสต็อกสินค้าสำเร็จรูป แต่คุณก็ยังจะขาดซีลแบบที่ขายดีในเดือนนี้ ขณะที่อีกแบบค้างอยู่เป็นปี
แบบ ATO คุณเก็บเสื้อปั๊มแทน รุ่นละ 12 ชิ้น เสื้อปั๊ม 144 ชิ้น × $400 = $57,600 เสื้อปั๊มหนึ่งชิ้นกลายเป็นสินค้าได้ 4 แบบ สต็อกกองเดียวจึงรองรับสินค้าได้ 4 ตัว คุณแลกระยะเวลานำที่เพิ่มขึ้น 4 วัน กับสินค้าคงคลังที่ลดลงประมาณ $374,000
การแลกเปลี่ยนนี้คือหัวใจของเรื่องทั้งหมด คุณไม่ได้เลือกระหว่าง “มีสต็อก” กับ “ไม่มีสต็อก” แต่เลือกว่าจะเก็บสต็อก อะไร ที่ ระดับไหน ของโครงสร้างผลิตภัณฑ์ (BOM)
จะวางจุดแยกส่วนไว้ตรงไหน
ถามสี่ข้อนี้กับกลุ่มผลิตภัณฑ์แต่ละกลุ่ม
- ลูกค้ารอได้นานแค่ไหน ถ้าตลาดคาดหวังหนึ่งสัปดาห์ แต่ระยะเวลานำแบบ MTO ของคุณคือห้าสัปดาห์ ก็ต้องมีบางอย่างที่ผลิตไว้ล่วงหน้า
- สินค้าเริ่มแตกต่างกันตรงไหน เก็บสต็อกไว้ก่อนจุดนั้น เสื้อปั๊มใช้ร่วมกันได้ ซีลคือสิ่งที่ทำให้แต่ละตัวต่างกัน
- ขั้นตอนไหนช้าที่สุด ชิ้นงานหล่อ 14 วันที่อยู่ในระยะเวลานำของลูกค้าคือสิ่งแรกที่ต้องดึงออก
- ถ้าเดาผิดจะเสียเท่าไร เสื้อปั๊มทั่วไปเสื่อมค่าช้า แต่ปั๊มที่ทาสีตามสีของลูกค้ารายหนึ่งขายให้ใครอื่นไม่ได้เลย
โรงงานส่วนใหญ่ลงเอยด้วยการผสมกัน สินค้าขายประจำ (Runner) ที่ยอดสม่ำเสมอและปริมาณสูงใช้ MTS รุ่นย่อย (Variant) ใช้ ATO และสินค้าพิเศษใช้ MTO ปริมาณที่ผลิตล่วงหน้าสำหรับสินค้า MTS และ ATO กำหนดไว้ในตารางการผลิตหลัก ซึ่งเป็นจุดที่ตรวจเทียบกับกำลังการผลิตด้วย
ความเชื่อผิด ๆ: ผลิตตามคำสั่งซื้อแปลว่าไม่มีสินค้าคงคลัง
MTO ตัดสต็อกสินค้าสำเร็จรูปออกไป แต่ไม่ได้ตัดสินค้าคงคลังออกไป มันแค่ย้ายที่ โรงงานที่เป็น MTO ล้วนก็ยังต้องมีวัตถุดิบเพื่อให้ได้ระยะเวลานำตามเป้า มีงานระหว่างทำ (WIP) สำหรับทุกใบสั่งที่เปิดอยู่ และมีใบสั่งที่เสร็จแล้วแต่รอรถหรือรออุปกรณ์เสริมที่ขาด ตามที่อธิบายไว้ในบทความสินค้าสำเร็จรูปที่เสร็จแล้วแต่ส่งไม่ได้
MTO ยังมีความเสี่ยงของตัวเองด้วย คือคำมั่นที่ให้ลูกค้า ถ้ามีสต็อก คำถามคือ “เรามีของไหม” แต่ถ้าเป็น MTO คำถามคือ “โรงงานผลิตทันวันนั้นไหม” และคำตอบขึ้นอยู่กับวัสดุและกำลังการผลิต ณ ตอนที่คำสั่งซื้อเข้ามา
ความเชื่อผิด ๆ ในทางกลับกันก็พบบ่อยไม่แพ้กัน คือ MTS ปลอดภัยเพราะมีสต็อกอยู่เสมอ สต็อกมีอยู่ก็เฉพาะแบบที่คุณเดาถูก ค่าพยากรณ์ของ 48 แบบย่อมผิดไปหลายแบบในทุกเดือน นี่คือเหตุผลที่การวางแผนอุปสงค์ สำหรับสินค้า MTS ควรเริ่มจากระดับกลุ่มผลิตภัณฑ์
บัฟเฟอร์ที่จุดแยกส่วน
เมื่อตัดสินใจเก็บสต็อกเสื้อปั๊มแล้ว คุณต้องตัดสินใจต่อว่าจะเก็บเท่าไร และสั่งซ้ำเมื่อไร จุดสั่งซื้อซ้ำ (Reorder Point) ที่ตั้งไว้เมื่อสองปีก่อนแทบไม่เคยเข้ากับอุปสงค์ในวันนี้ การวางบัฟเฟอร์ไว้ที่จุดที่เลือกไม่กี่จุด แล้วกำหนดขนาดจากการใช้งานจริง คือแนวคิดเบื้องหลัง DDMRP และเสื้อปั๊มที่ใช้ร่วมกันก็เป็นตัวอย่างในตำราที่เหมาะเจาะที่สุด
factory.online จัดการการผสมผสานนี้อย่างไร
ใน factory.online เสื้อปั๊มที่เก็บสต็อกเป็นรายการของตัวเอง มีสต็อกแยกตามตำแหน่งจัดเก็บ ระบบ MRP จึงเห็นของที่อยู่บนชั้นก่อนจะแนะนำให้สั่งชิ้นงานหล่อเพิ่ม เมื่อคำสั่งซื้อปั๊มที่ใช้ซีล Viton เข้ามา ใบสั่งขาย (SO) จะสร้างความต้องการผลิตสำหรับรุ่นนั้นโดยเฉพาะ และด้วย BOM แบบเมทริกซ์ รุ่นย่อยจะถูกสร้างขึ้นจากคุณลักษณะของมัน แทนที่จะต้องดูแล BOM 48 ชุดด้วยมือ นักวางแผนเห็นเสื้อปั๊มหนึ่งชิ้นที่ถูกเบิกจากสต็อก พร้อมซีลและมอเตอร์ที่ผูกไว้กับใบสั่งของลูกค้ารายนั้น
ถ้าคุณยังไม่แน่ใจว่าจุดแยกส่วนของโรงงานคุณอยู่ตรงไหน เดโม กับกลุ่มผลิตภัณฑ์กลุ่มหนึ่งของคุณคือวิธีที่ดีในการหาคำตอบ
