

8 มิ.ย. 2026
การปรับปรุงการเปลี่ยนรุ่นการผลิต: ทำไมขาวหลังดำจึงนานกว่าสามเท่า
งานสามงานเดิมอาจเสียเวลาเปลี่ยนรุ่น 35 หรือ 80 นาที ขึ้นอยู่กับลำดับเท่านั้น เรียนรู้เมทริกซ์เวลาตั้งเครื่อง เทคนิค SMED และเมื่อไรที่แคมเปญการผลิตยาว ๆ เลิกคุ้ม
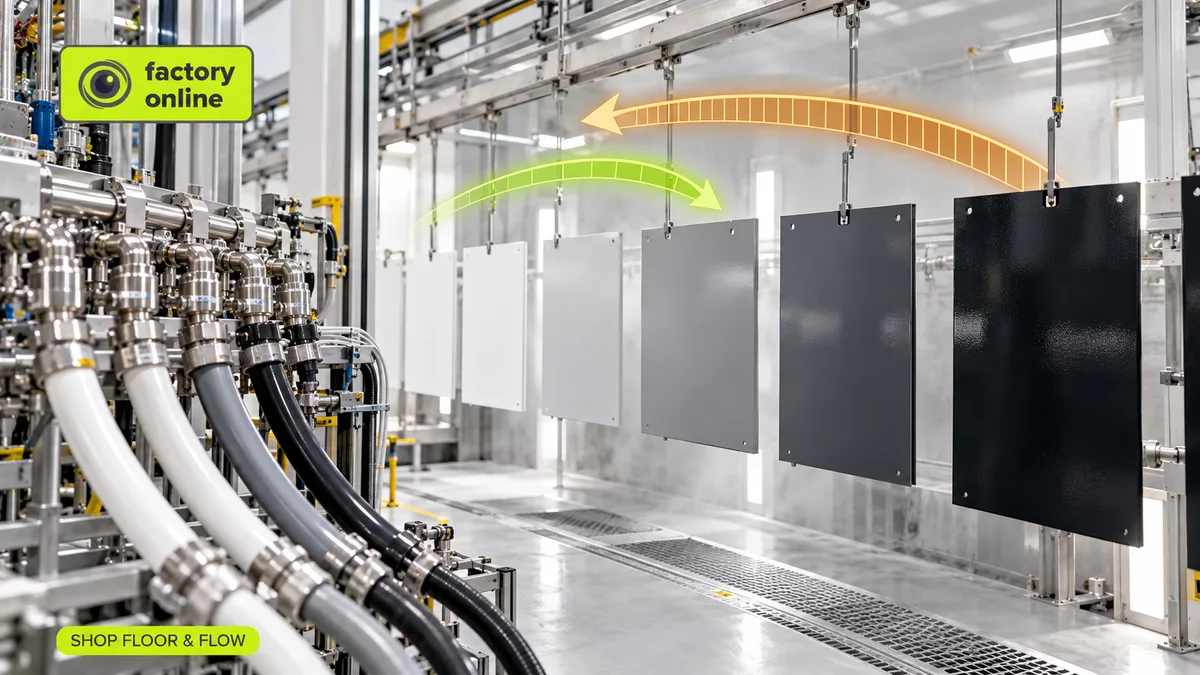
บนสายพ่นสี การเปลี่ยนจากสีขาวเป็นสีดำใช้เวลา 20 นาที: ล้างท่อ ไล่สีนิดหน่อย เสร็จ แต่ถ้าเปลี่ยนกลับจากดำเป็นขาว ต้องใช้ 60 นาที เพราะเม็ดสีดำทุกร่องรอยต้องออกจากปั๊ม สายยาง และปืนพ่น ไม่อย่างนั้นชิ้นงานสีขาวอีกนับพันชิ้นถัดไปจะออกมาเป็นสีเทา สีคู่เดียวกัน สายเดียวกัน แต่ขาวต่อจากดำใช้เวลานานกว่าดำต่อจากขาวถึงสามเท่า
ความไม่สมมาตรนี้คือแก่นของ การปรับปรุงการเปลี่ยนรุ่นการผลิต (Changeover Optimization) ซึ่งหมายถึงการจัดลำดับงานและวิธีตั้งเครื่อง เพื่อให้เครื่องจักรเสียเวลากับการสลับระหว่างสินค้าน้อยที่สุด จำนวนครั้งของการเปลี่ยนรุ่นสำคัญน้อยกว่าการเลือกว่าจะเปลี่ยนแบบไหน
เวลาตั้งเครื่องเป็นของ “คู่” สินค้า ไม่ใช่ของสินค้าตัวเดียว
ระบบ ERP ส่วนใหญ่เก็บเวลาตั้งเครื่อง (Setup Time) ไว้ค่าเดียวต่อสินค้า “สีขาว: 30 นาที” แต่การตั้งเครื่องคือการเดินทางจากสินค้าหนึ่งไปอีกสินค้าหนึ่ง และระยะทางขึ้นอยู่กับว่าเริ่มจากตรงไหน นักวางแผนการผลิตเรียกสิ่งนี้ว่า เวลาตั้งเครื่องที่ขึ้นกับลำดับ (Sequence-Dependent Setup) วิธีบันทึกที่ตรงไปตรงมาคือเมทริกซ์จาก–ไป (From-To Matrix)
นี่คือตัวอย่างสำหรับสามสี (นาที):
- ขาว → เทา: 15, ขาว → ดำ: 20
- เทา → ขาว: 30, เทา → ดำ: 20
- ดำ → ขาว: 60, ดำ → เทา: 40
ลองจัดตารางสามงานเดิมสองแบบ โดยเริ่มจากสายที่สะอาด
ดำ, เทา, ขาว: 40 + 30 = 70 นาที ของการเปลี่ยนรุ่น
ขาว, เทา, ดำ: 15 + 20 = 35 นาที
งานเดิม สายเดิม แต่เวลาที่เสียไปลดลงครึ่งหนึ่ง และถ้าเรียงตามวันครบกำหนดส่งอย่างเดียวแล้วบังเอิญได้ลำดับ เทา, ดำ, ขาว จะต้องจ่าย 20 + 60 = 80 นาที นี่คือเหตุผลที่การจัดตารางการผลิตตามวันครบกำหนดส่งเพียงอย่างเดียวมักให้ตารางที่ล่าช้า
วงล้อจากสีอ่อนไปสีเข้มในโรงงานสายเคเบิล
โรงงานสายเคเบิลเจอเรื่องนี้ทุกวัน บนสายการอัดรีด สีของคอมพาวด์ฉนวนหรือเปลือกนอกเปลี่ยนไปเรื่อย ๆ และสีอ่อนหลังสีเข้มหมายถึงต้องไล่เนื้อพลาสติกจนกว่าจะออกมาสะอาด ทุกเมตรของการไล่คือของเสีย (Scrap) ดังนั้นการอัดรีดจึงมักวางแผนเป็นวงล้อ: สีธรรมชาติ แล้วขาว เหลือง แดง น้ำเงิน ดำ และทำความสะอาดเต็มรูปแบบก่อนเริ่มวงล้อใหม่ การเปลี่ยนดายและทิปสำหรับหน้าตัดที่ต่างกันเป็นอีกชั้นหนึ่งของเมทริกซ์เดียวกัน การจัดทั้งสองชั้นให้ถูกบนสายที่ยุ่งที่สุดเป็นส่วนสำคัญของการวางแผนการผลิตสายเคเบิล
SMED: พิตสต็อปแบบ Formula 1
การจัดลำดับช่วยเลือกการเปลี่ยนรุ่นที่ถูกที่สุด ส่วน SMED ทำให้การเปลี่ยนรุ่นแต่ละครั้งถูกลง วิธีนี้มาจากงานของ Shigeo Shingo ที่ Toyota ชื่อย่อมาจาก Single-Minute Exchange of Die หรือเทคนิค SMED (การเปลี่ยนแม่พิมพ์อย่างรวดเร็ว) หมายถึงการเปลี่ยนรุ่นให้เสร็จภายในไม่ถึงสิบนาที
การเปรียบเทียบที่ดีที่สุดคือพิตสต็อปของ Formula 1 ล้อสี่ล้อเปลี่ยนเสร็จในไม่ถึงสามวินาที ไม่ใช่เพราะช่างใช้ประแจเร็ว แต่เพราะทุกอย่างที่ทำได้ขณะรถยังวิ่งอยู่ในสนามถูกทำไว้แล้ว: ยางอุ่นรออยู่ ทีมอยู่ในตำแหน่ง เครื่องมืออยู่ในมือ รถหยุดเฉพาะงานที่จำเป็นต้องหยุดรถจริง ๆ เท่านั้น
SMED แบ่งการเปลี่ยนรุ่นในแบบเดียวกัน:
- งานภายใน (Internal) ต้องหยุดเครื่อง: เปลี่ยนแม่พิมพ์ ทำความสะอาดหัว
- งานภายนอก (External) ทำได้ขณะงานก่อนหน้ายังเดินอยู่: ไปหยิบแม่พิมพ์ตัวถัดไป เตรียมวัสดุ พิมพ์ฉลาก อุ่นเครื่องล่วงหน้า
การศึกษาครั้งแรกมักพบว่าการเปลี่ยนรุ่น 60 นาทีมีงานภายนอก 25 นาทีที่ทำผิดจังหวะ ย้ายงานเหล่านั้นไปทำก่อนหยุดเครื่อง การเปลี่ยนรุ่นก็ลดเหลือ 35 นาทีโดยไม่ต้องซื้ออะไรเลย
ความเชื่อผิด ๆ: แคมเปญการผลิตยิ่งยาวยิ่งถูก
การรวมงานเป็นแคมเปญการผลิตยาว ๆ ช่วยลดการเปลี่ยนรุ่น แต่ทุกแคมเปญสร้างสต็อก สมมติว่าสายการผลิตขายชิ้นงานสีขาวได้ 500 ชิ้นต่อสัปดาห์ ถ้าผลิตสีขาวสัปดาห์ละครั้ง จะผลิตครั้งละ 500 สต็อกเฉลี่ยประมาณ 250 ถ้าผลิตทุกสองสัปดาห์ จะผลิตครั้งละ 1,000 สต็อกเฉลี่ยเพิ่มเป็นสองเท่าคือประมาณ 500 ประหยัดการเปลี่ยนรุ่นได้หนึ่งครั้งทุกสองสัปดาห์ แต่ต้องจ่ายด้วยชิ้นงานเพิ่มอีก 250 ชิ้นที่นอนอยู่บนชั้น บวกความเสี่ยงที่ลูกค้าจะเปลี่ยนสเปก
การแลกนี้คุ้มหรือไม่ขึ้นอยู่กับคำถามเดียว: เครื่องนี้เป็นคอขวดหรือไม่? หนึ่งชั่วโมงที่ประหยัดได้บนข้อจำกัดคือผลผลิตเพิ่มหนึ่งชั่วโมงของทั้งโรงงาน หนึ่งชั่วโมงที่ประหยัดได้บนเครื่องที่รองานอยู่แล้วแทบไม่มีค่าอะไร การปรับปรุงการผลิต อธิบายวิธีหาเครื่องนั้น และบนคอขวด การสูญเสียจากการเปลี่ยนรุ่นยังเป็นหนึ่งในส่วนที่ซ่อนอยู่ใหญ่ที่สุดของ ประสิทธิผลโดยรวมของเครื่องจักร (OEE)
เริ่มต้นอย่างไร
- เลือกสายที่การเปลี่ยนรุ่นสร้างความเสียหายมากที่สุด แล้วเขียนเมทริกซ์จาก–ไปร่วมกับพนักงานประจำเครื่อง ไม่ใช่ดึงจากระบบ ERP
- ตกลงกันว่าการเปลี่ยนรุ่นสิ้นสุดเมื่อไร: เมื่อเริ่มชิ้นแรก หรือเมื่อได้ชิ้นงานดีชิ้นแรก การรันทดลองต้องนับรวมด้วย
- ถ่ายวิดีโอการเปลี่ยนรุ่นหนึ่งครั้ง แล้วระบุทุกขั้นว่าเป็นงานภายในหรือภายนอก
- ตั้งกฎการจัดลำดับ (อ่อนไปเข้ม แม่พิมพ์เล็กไปใหญ่) และให้วันครบกำหนดส่งมีสิทธิ์เหนือกฎนี้เฉพาะเมื่อคำสั่งซื้อที่ล่าช้าคือต้นทุนที่แท้จริง
ใน factory.online หน้าตาเป็นอย่างไร
ใน factory.online นักวางแผนการผลิตเห็นงานของสายอัดรีดบน Gantt แบบกำลังการผลิตจำกัด และบันทึกลำดับตามวันครบกำหนดส่งกับลำดับจากสีอ่อนไปสีเข้มเป็นสถานการณ์จำลองการวางแผนสองชุดได้ เมื่อวางเทียบกัน คำถามก็เป็นรูปธรรม: คำสั่งซื้อไหนเสร็จช้าในแต่ละแบบ และสายได้ชั่วโมงคืนมากี่ชั่วโมง ของเสียจากการไล่สีที่รายงานในการยืนยันผลผลิตและของเสียจะแสดงว่าการเปลี่ยนสีแต่ละครั้งมีต้นทุนจริงเท่าไร
BEEDIGIT รวบรวมข้อมูลจากเครื่องจักรและพนักงานเพื่อรายงาน OEE เวลาหยุดเครื่อง และผลผลิตจริง บันทึกเหล่านี้ช่วยให้ทีมเปรียบเทียบกำลังการผลิตตามแผนกับผลการทำงานจริงของอุปกรณ์ และวิเคราะห์สาเหตุของความสูญเสียที่เกิดซ้ำ
ถ้าสายการผลิตสายใดของคุณเสียเวลาหนึ่งกะต่อสัปดาห์ไปกับการเปลี่ยนสี นัดชมการสาธิต แล้วมาดูลำดับงานของสายนั้นด้วยกัน
