3 ส.ค. 2026
การวางแผนการผลิตสายเคเบิล: ทำไมโรงงานยุ่งทุกจุดแต่ส่งของไม่ได้
รีดลวด ตีเกลียว หุ้มฉนวน และหุ้มเปลือกนอกทำได้ตามเป้าทุกแผนก แต่ไม่มีอะไรพร้อมส่ง ดูว่า Lead Time ของเคเบิลหายไปไหน ทองแดงใน WIP มีต้นทุนเท่าไร และทำไมความยาวกับล้อเคเบิลจึงเป็นด่าน
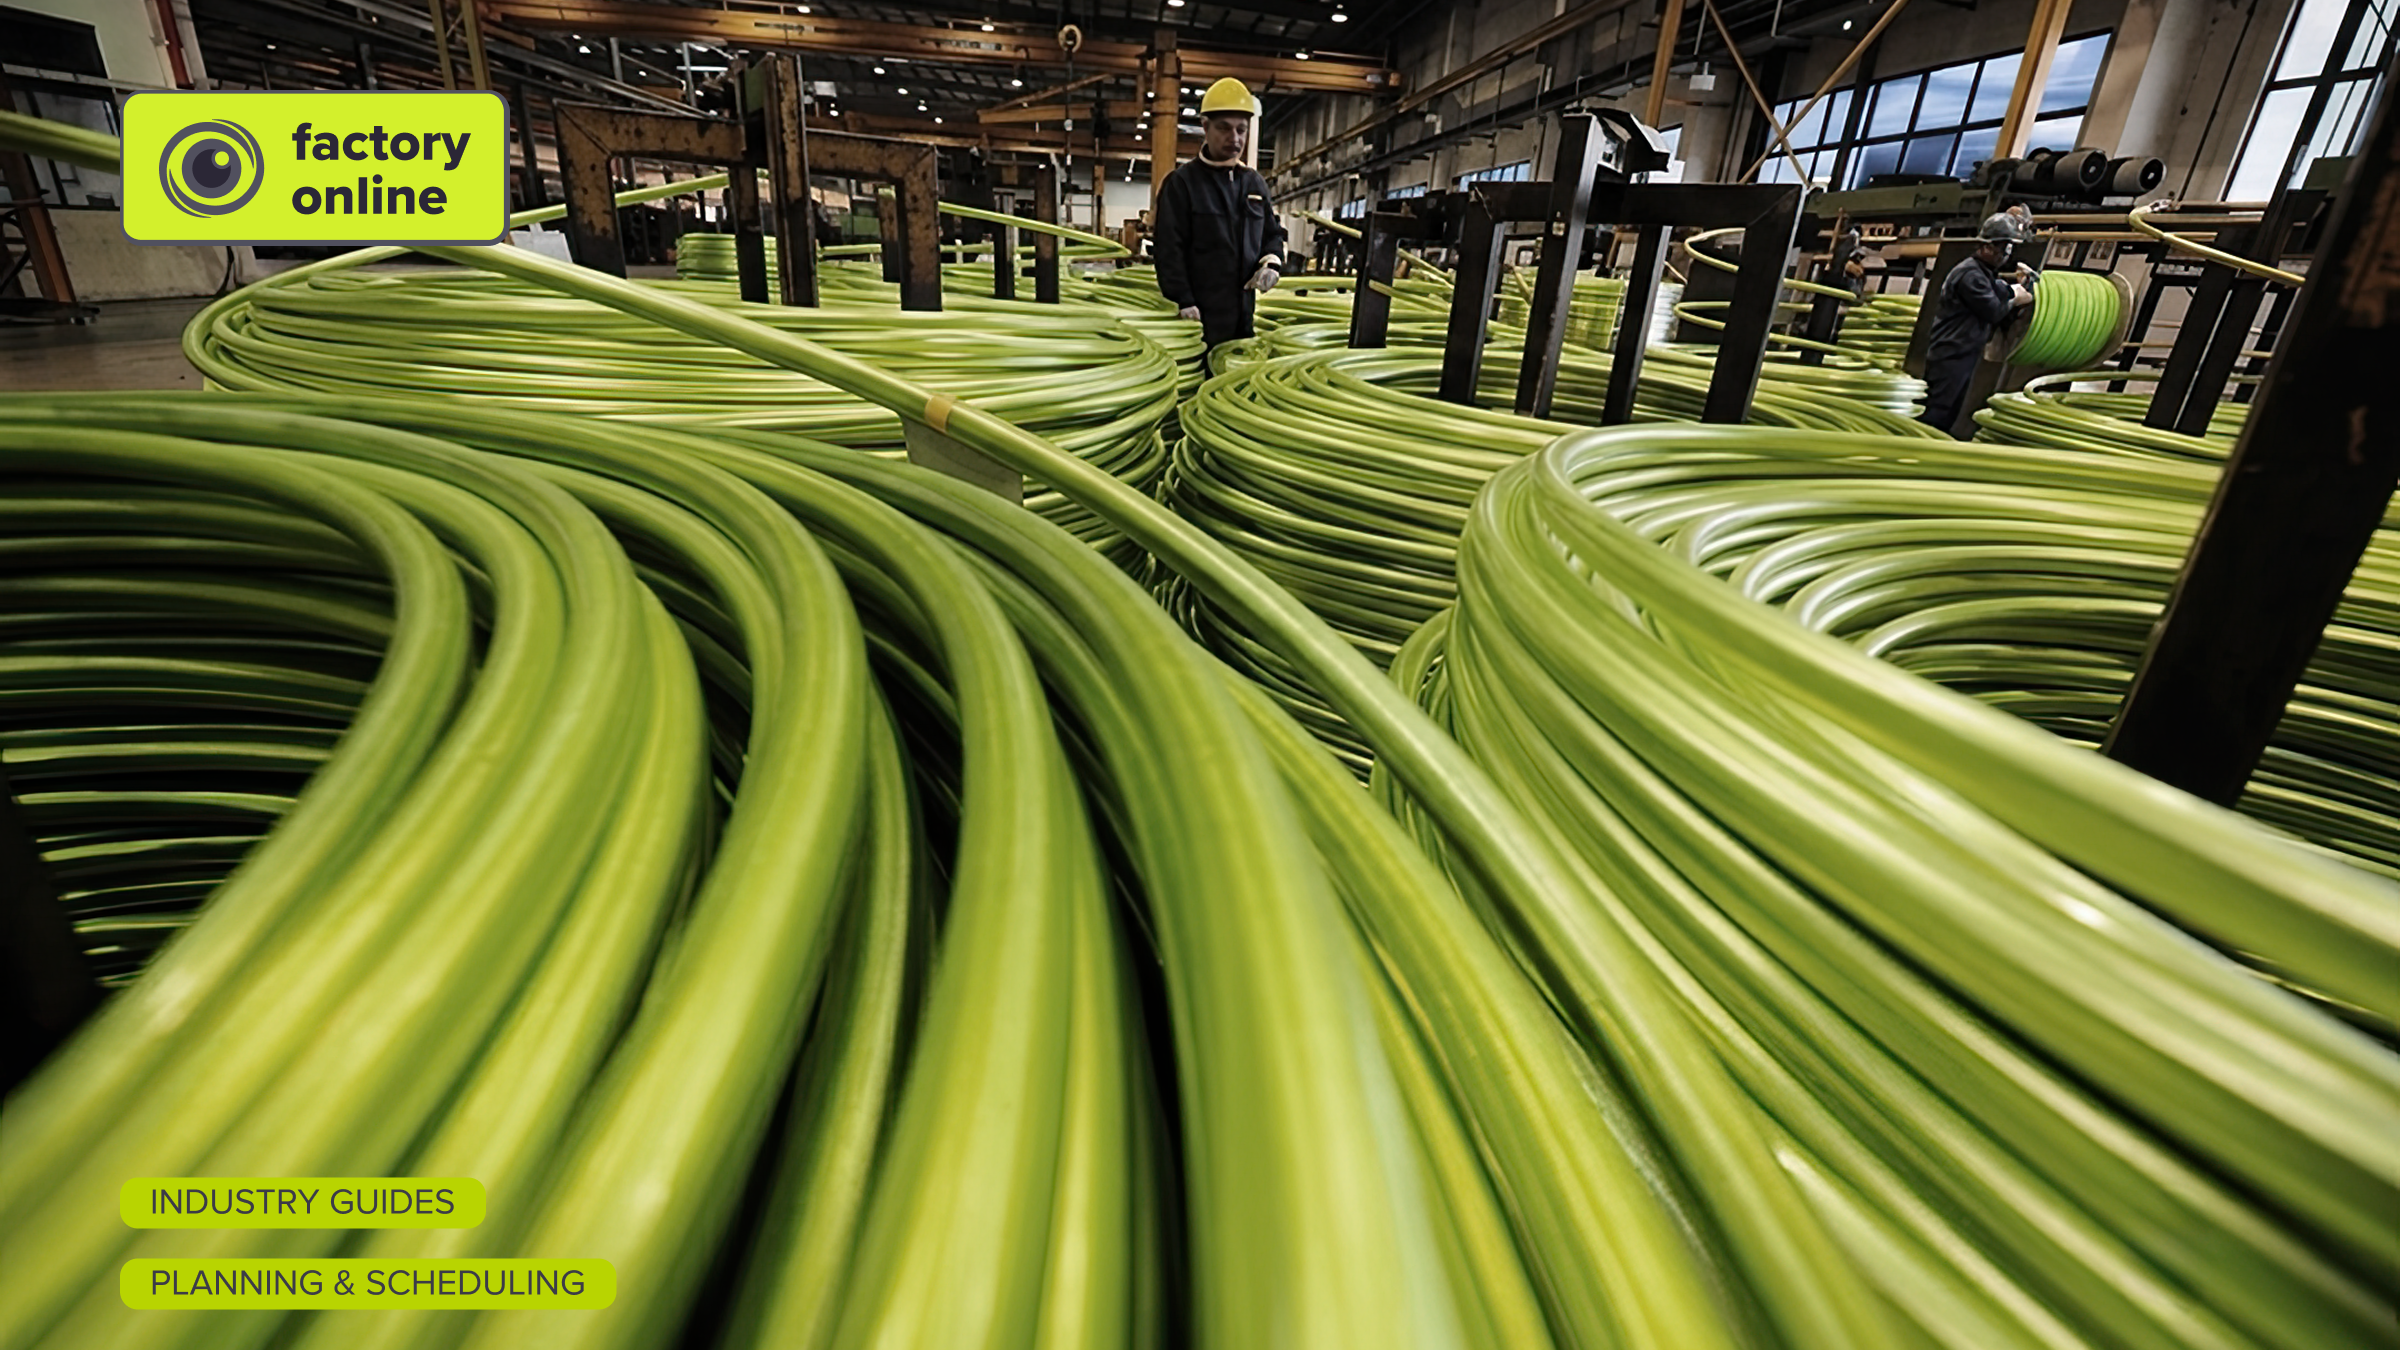
ลองเดินดูโรงงานผลิตสายเคเบิลในบ่ายวันพฤหัสบดี ทุกแผนกดูดีไปหมด แผนกรีดลวดทำได้ตามตันเป้าหมาย แผนกตีเกลียวเดินเครื่องครบทั้งสามกะ แผนกหุ้มฉนวนและหุ้มเปลือกนอกทำได้เกินเป้ารายสัปดาห์ทั้งคู่ แต่พอถามฝ่ายโลจิสติกส์ว่าสัปดาห์นี้มีอะไรพร้อมส่งบ้าง คำตอบคือ แทบไม่มีเลย
นี่คือปัญหาคลาสสิกของโรงงานเคเบิล การวางแผนการผลิตสายเคเบิล คือการพาคำสั่งซื้อของลูกค้าแต่ละรายการผ่านกระบวนการที่ต่อเนื่องและพึ่งพากันเป็นทอด ๆ ตั้งแต่แท่งทองแดงไปจนถึงสายเคเบิลที่ทดสอบแล้วบนล้อเคเบิล เพื่อให้ความยาวที่ถูกต้องมาถึงปลายทางในเวลาที่ถูกต้อง การทำให้เครื่องจักรทุกเครื่องไม่ว่างเป็นอีกงานหนึ่ง และสองงานนี้มักดึงไปคนละทิศ
เส้นทางการผลิตสายเคเบิลทีละขั้นตอน
สายไฟฟ้ากำลังทั่วไปผ่านเส้นทางต่อไปนี้ ขั้นตอนอาจต่างกันไปตามผลิตภัณฑ์ แต่รูปแบบโดยรวมเหมือนกัน
- การรีดลวด (Wire Drawing) ดึงแท่งทองแดงหรืออะลูมิเนียมผ่านดายจนได้เส้นลวดตามขนาดเส้นผ่านศูนย์กลางที่ต้องการ
- การตีเกลียว (Stranding) นำลวดหลายเส้นมาตีเกลียวรวมกันเป็นตัวนำ
- การหุ้มฉนวน (การอัดรีด) อัดรีดสารประกอบพลาสติกหรือยางหุ้มรอบตัวนำ ได้เป็นแกนสายที่มีฉนวน
- การรวมแกนสาย (Cabling) นำแกนสายหลายเส้นมาวางรวมกัน มักมีวัสดุเติมช่องว่าง (Filler) ร่วมด้วย
- การหุ้มเปลือกนอก (Sheathing) อัดรีดเปลือกชั้นนอกหุ้มชุดสายทั้งหมด
- การทดสอบ ทดสอบทางไฟฟ้าและมิติกับสายที่ผลิตเสร็จแต่ละความยาว
- การม้วนสาย ม้วนสายลงล้อเคเบิลสำหรับขนส่งและติดฉลาก
ทีนี้มาดูเรื่องเวลา สำหรับคำสั่งซื้อตัวอย่างหนึ่งรายการ เวลาเครื่องจักรรวมกันได้ดังนี้ รีดลวด 6 ชม. ตีเกลียว 10 หุ้มฉนวน 12 รวมแกนสาย 8 หุ้มเปลือกนอก 10 ทดสอบ 4 ม้วนสาย 3 รวมเป็นเวลาทำงานจริง 53 ชม. หรือมากกว่าสองวันเล็กน้อย แต่คำสั่งซื้อเดียวกันนี้อาจอยู่ในโรงงานได้ถึงสามสัปดาห์โดยไม่ยาก
ส่วนต่างคือการรอ ระหว่างแต่ละขั้นตอน สินค้าวางอยู่บนล้อเคเบิลในคิว และนั่นคือที่ที่ระยะเวลานำ (Lead Time) ส่วนใหญ่ รวมถึงเงินส่วนใหญ่ไปจมอยู่
ทำไมเครื่องจักรไม่ว่างจึงไม่ได้แปลว่าส่งสายได้
แต่ละขั้นตอนมีเศรษฐศาสตร์ของตัวเอง การรีดลวดและการอัดรีดชอบรันยาว ๆ ด้วยขนาดหรือสารประกอบเดียวกัน เพราะการเปลี่ยนรุ่นการผลิต (Changeover) ทุกครั้งเสียทั้งเวลาและของเสีย (Scrap) แต่ละแผนกจึงจัดแคมเปญการผลิตของตัวเอง เช่น สัปดาห์นี้ทำ 2.5 mm² ทั้งหมด พรุ่งนี้ทำ PVC สีดำทั้งหมด
แต่ละแคมเปญสมเหตุสมผลในมุมของแผนกนั้น แต่เมื่อรวมกันกลับได้สินค้ากึ่งสำเร็จรูปที่ไม่เข้ากัน แผนกตีเกลียวผลิตตัวนำให้คำสั่งซื้อที่แผนกหุ้มเปลือกนอกยังไม่ได้แตะจนสัปดาห์หน้า ขณะที่คำสั่งซื้อเดียวที่ครบกำหนดวันศุกร์ยังรอแกนสายที่แผนกหุ้มฉนวนจัดไว้ในวันจันทร์
ลองนึกถึงการวิ่งผลัดที่นักวิ่งทุกคนเร็ว แต่ไม้ผลัดตกอยู่บนพื้นนานหนึ่งนาทีทุกครั้งที่ส่งต่อ ไม่มีใครในทีมวิ่งช้า แต่ทีมก็ยังแพ้
การหาสมดุลระหว่างแคมเปญยาวกับการไหลของงานที่รวดเร็วเป็นอีกหัวข้อหนึ่ง อ่านได้ใน การลดเวลาเปลี่ยนรุ่นการผลิต สรุปสั้น ๆ คือ ให้กำหนดขนาดแคมเปญตามสิ่งที่ขั้นตอน ถัดไป ต้องการ ไม่ใช่ตามสิ่งที่ทำให้ขั้นตอนนี้ดูดี
ทองแดงในงานระหว่างทำ: ต้นทุนที่แท้จริงของการรอ
งานระหว่างทำ (WIP) ในโรงงานเคเบิลมีมูลค่าสูงเพราะทองแดงราคาแพง ต่อไปนี้เป็นการคำนวณตัวอย่าง โดยใช้ราคาทองแดงตัวเลขกลม ๆ เช่น $9,000 ต่อเมตริกตัน ให้ใส่ราคาของวันนั้นแทนเมื่อคำนวณของโรงงานคุณเอง
สมมติว่าโรงงานมีทองแดงไหลผ่านการผลิตวันละ 5 เมตริกตันทุกวันทำงาน และทองแดงใช้เวลาเฉลี่ย 14 วันตั้งแต่เป็นแท่งจนเป็นสายที่ส่งออก ตาม กฎของลิตเติล (Little's Law) ทองแดงที่อยู่ใน WIP ณ เวลาใดก็ตามคือ
- 5 ตันต่อวัน × 14 วัน = 70 ตันใน WIP
- 70 ตัน × $9,000 = เงินจม $630,000
ใน 14 วันนั้น มีเพียงราวสองวันที่เป็นการแปรรูปจริง ทีนี้ลองลดการรอลงจนค่าเฉลี่ยเหลือ 8 วัน
- 5 ตัน × 8 วัน = 40 ตัน มูลค่า 40 × $9,000 = $360,000
- เงินสดที่ปลดล็อกได้: $630,000 − $360,000 = $270,000
ที่ต้นทุนเงินทุน 10% ต่อปี เท่ากับต้นทุนการถือครองอย่างเดียว $27,000 ต่อปี ยังไม่นับความเสี่ยงด้านราคาทองแดงของโลหะที่ซื้อมาแล้วแต่ยังออกใบแจ้งหนี้ไม่ได้ เครื่องจักรเดิม ผลผลิตเดิม เปลี่ยนแค่เวลารอเท่านั้น
WIP สี่ประเภท
WIP ไม่ได้แย่เสมอไป และวิธีแก้ขึ้นอยู่กับประเภท ให้เดินดูคิวต่าง ๆ แล้วจัดล้อเคเบิลแต่ละล้อเข้ากลุ่มใดกลุ่มหนึ่งในสี่กลุ่ม
- บัฟเฟอร์ที่ตั้งใจไว้ ปกป้องขั้นตอนงานปลายน้ำที่วางแผนไว้ ซึ่งมักเป็นคอขวด ควรเก็บไว้ และกำหนดขนาดอย่างมีเหตุผล
- ผลิตเกินความต้องการ ผลิตเพราะเครื่องว่าง ก่อนที่ขั้นตอนปลายน้ำจะมีช่องว่างรองรับ ควรหยุดปล่อยงานแบบนี้
- งานที่ติดขัด รอวัสดุที่ขาด รอล้อเคเบิลว่าง หรือรอการตัดสินใจ ต้องมีคนไปปลดล็อก ไม่ใช่เพิ่มกำลังการผลิต
- งานที่ถูกเลื่อน ถูกดันออกไปซ้ำแล้วซ้ำเล่าเพราะลำดับความสำคัญเปลี่ยน มักเป็นสัญญาณว่าฝ่ายที่รับปากลูกค้ากับฝ่ายจัดตารางการผลิตไม่ได้คุยกัน
เริ่มจากล้อเคเบิลที่เก่าที่สุดและมีมูลค่าสูงที่สุด สำหรับแต่ละล้อให้ถามสี่คำถาม คำสั่งซื้อไหนต้องการสิ่งนี้ ขั้นตอนงานถัดไปคืออะไร อะไรทำให้มันไม่ขยับ และมีกำหนดรันเมื่อไร ถ้าไม่มีใครตอบได้ การผลิตเพิ่มก็ไม่ช่วย
ความยาวและล้อเคเบิล: ด่านที่ไม่มีใครวางแผน
ในธุรกิจเคเบิล ปริมาณอย่างเดียวไม่พอ คำสั่งซื้อ 3 × 1,000 ม. ไม่เหมือนกับคำสั่งซื้อ 3,000 ม. ลูกค้าที่ต้องการความยาวต่อเนื่อง 1,000 ม. ใช้สาย 500 ม. สองชิ้นแทนไม่ได้ แม้รายงานสต็อกจะรวมให้เป็น 1,000 ก็ตาม
ความยาวจึงกลายเป็นด่านในทุกขั้นตอน ตัวนำต้องยาวพอสำหรับแกนสาย แกนสายต้องยาวพอสำหรับชุดสายที่รวมแกนแล้ว และเป็นเช่นนี้ไปตลอดเส้นทาง โดยต้องเผื่อค่าสูญเสียจากกระบวนการในแต่ละขั้น โรงงานไฟเบอร์ออปติกเจอกฎเดียวกันแต่เข้มงวดยิ่งกว่า ดังที่อธิบายไว้ใน การวางแผนการผลิตสายไฟเบอร์ออปติก
ด่านที่สองคือล้อเคเบิล ความยาวระหว่างกระบวนการทุกช่วงอยู่บนล้อกระบวนการ และสายสำเร็จทุกความยาวต้องมีล้อขนส่งขนาดที่เหมาะสม เมื่อล้อที่ใช่ไม่ว่าง สายการผลิตก็หยุดได้แน่นอนพอ ๆ กับตอนที่ทองแดงหมด ล้อหนึ่งใส่สายได้เท่าไร และจะวางแผนล้อเคเบิลในฐานะกำลังการผลิตอย่างไร อ่านได้ใน ล้อเคเบิลและภาชนะบรรจุ
ความเชื่อผิด ๆ: “ถ้าทุกแผนกทำได้ตามเป้า โรงงานก็ไม่มีปัญหา”
เป้าหมายของแผนกวัดผลผลิต ส่วนลูกค้าวัดคำสั่งซื้อที่ครบถ้วน โรงงานสามารถเพิ่มตันการผลิตได้ในทุกขั้นตอนแต่กลับส่งของได้น้อยลง เพราะตันที่เพิ่มขึ้นเป็นสัดส่วนสินค้าที่ผิด อยู่ผิดที่
แบบทดสอบที่ดีกว่าสำหรับการประชุมประจำสัปดาห์คือ มีคำสั่งซื้อกี่รายการที่ขยับเข้าใกล้การส่งมอบขึ้นหนึ่งขั้น และมีล้อเคเบิลกี่ล้อที่รอนานเกินหนึ่งสัปดาห์ ตัวเลขเหล่านี้ตกแต่งได้ยากกว่า
ทำไมข้อมูลหลักของเคเบิลทำให้งานยากขึ้น
สายเคเบิลตระกูลเดียวอาจมีแบบสาย (Design) นับพันแบบ ทั้งขนาดพื้นที่หน้าตัด จำนวนแกน สารประกอบฉนวน สี ชนิดเปลือกนอก และเกราะ แต่ละแบบมีเอกสารข้อมูลทางเทคนิค (TDS) ของตัวเอง มีค่ามาตรฐานการใช้วัสดุต่อกิโลเมตรของตัวเอง และมีใบกำหนดเทคโนโลยีการผลิต (Technology Card) ของตัวเอง และความต่างเล็ก ๆ ก็เปลี่ยนได้ว่าเครื่องจักรและดายตัวไหนผลิตได้ เอกสาร TDS กลายเป็นค่ามาตรฐานการใช้วัสดุและใบกำหนดเทคโนโลยีการผลิตได้อย่างไร อธิบายไว้ใน TDS ของสายเคเบิล ค่ามาตรฐานการใช้วัสดุ และเทคโนโลยีการผลิต
factory.online ช่วยได้อย่างไร
ใน factory.online ความยาวระหว่างกระบวนการแต่ละช่วงสามารถติดตามเป็นแบทช์ (Batch) ของตัวเองในภาชนะบรรจุ คือล้อเคเบิลที่รู้ความยาวและตำแหน่ง นักวางแผนการผลิตจึงเห็นว่า “แกนสาย 1,040 ม. บนล้อหมายเลข 17 ในคิวหุ้มฉนวน” แทนที่จะเห็นแค่ “มีสต็อก 3,200 ม.” ใบสั่งผลิตแต่ละใบเชื่อมโยงกับใบสั่งขายที่อยู่เบื้องหลัง ล้อเคเบิลที่รออยู่จึงตรวจสอบย้อนกลับไปถึงลูกค้าได้ และการจัดตารางแบบกำลังการผลิตจำกัด (Finite Capacity) แสดงบนแผนภูมิ Gantt ว่าช่องเวลาวันศุกร์ของแผนกหุ้มเปลือกนอกจะมีวัตถุดิบนำเข้าพร้อมจริงหรือไม่
ถ้าโรงงานของคุณยุ่งทุกจุดแต่ยังส่งของล่าช้า นัดชมการสาธิต แล้วนำรายการล้อเคเบิลที่รอนานที่สุดมาด้วย