

2 नवं 2026
उत्पादन शेड्यूलिंग: कैसे एक रश ऑर्डर दो ऑर्डर्स में देरी कर सकता है
एक तत्काल ऑर्डर को 3 प्रोसेसिंग घंटों की आवश्यकता है, लेकिन दूसरे ऑर्डर को बीच में रोकने से दो सेटअप बढ़ जाते हैं। तीन अनुक्रमों की तुलना करें और देखें कि कौन सा दोनों डिलीवरी प्रतिबद्धताओं को पूरा करता है।
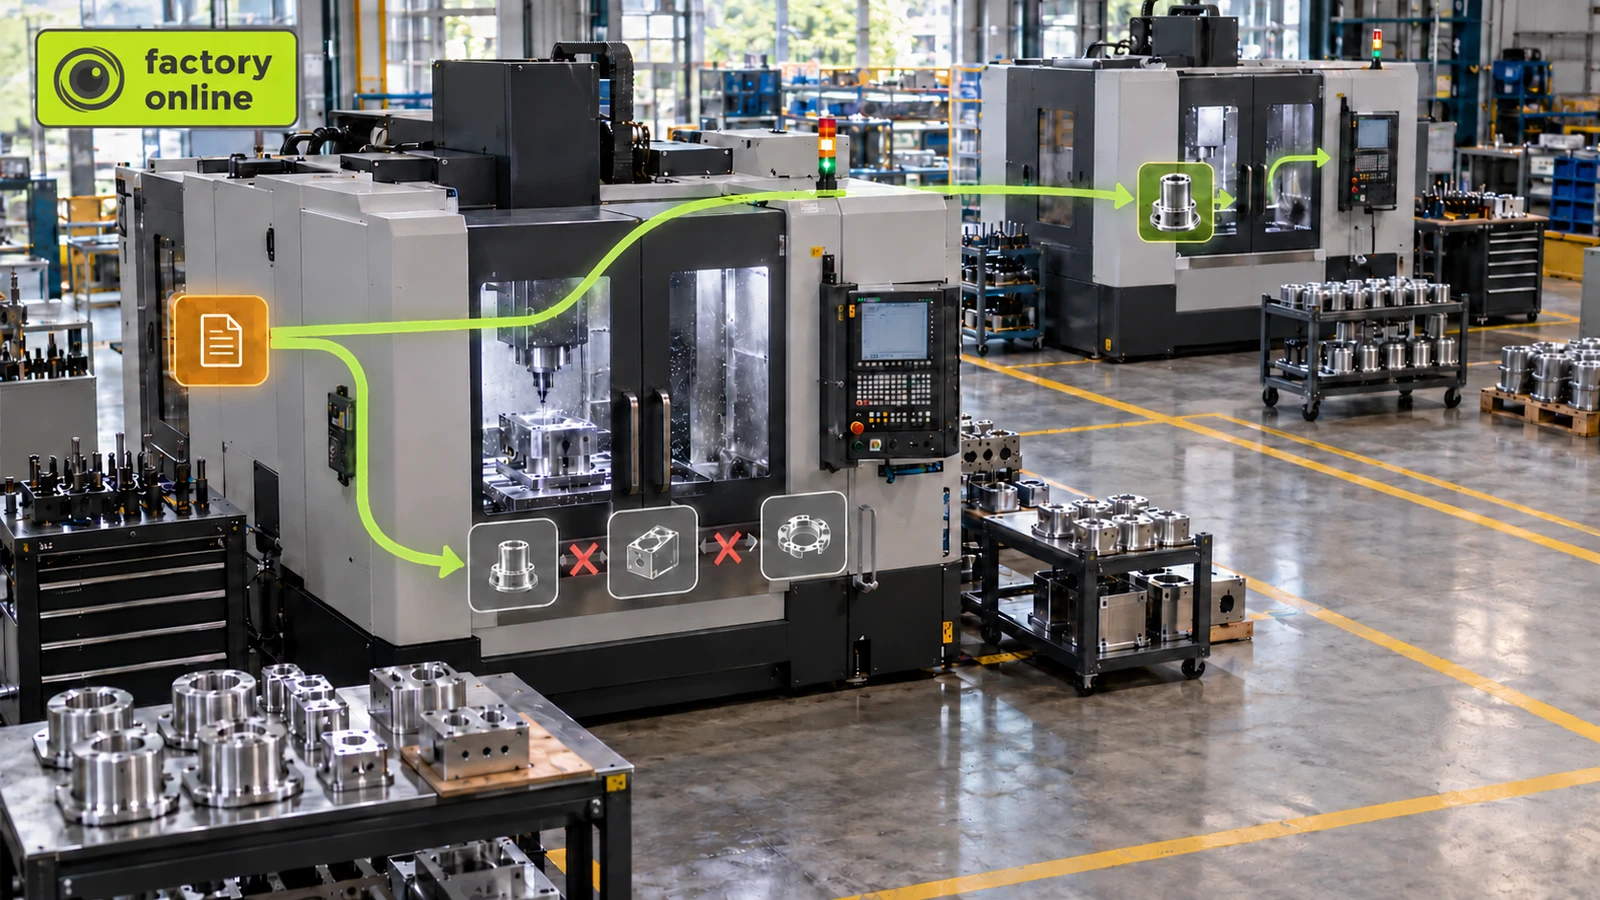
एक मशीन के पास अपने वर्तमान ऑर्डर पर 8 घंटे का काम बचा है। एक ग्राहक एक तत्काल ऑर्डर के साथ कॉल करता है जिसे केवल 3 घंटे की प्रोसेसिंग की आवश्यकता होती है। प्लानर इसे कतार में सबसे आगे ले जाता है। दिन के अंत तक, मूल ऑर्डर और रश ऑर्डर दोनों ही अपनी आवश्यकता से अधिक लेट हो जाते हैं।
उत्पादन शेड्यूलिंग (Production scheduling) क्षमता, सेटअप समय, प्राथमिकताओं और डिलीवरी की समय-सीमाओं को ध्यान में रखते हुए विनिर्माण ऑर्डर्स को मशीनों और समय स्लॉटों में आवंटित करने की प्रक्रिया है। एक ऑर्डर जिसे बनाने में 3 घंटे लगते हैं, उसे उपलब्ध मशीन समय के 3 घंटे से कहीं अधिक की आवश्यकता हो सकती है।
एक प्रोडक्शन रन को बीच में रोकने की छिपी हुई लागत
08:00 से 20:00 बजे तक चलने वाले एक मशीनिंग सेंटर पर विचार करें, जिसमें इस समय के दौरान कोई योजनाबद्ध ब्रेक या डाउनटाइम नहीं है।
08:00 बजे, ऑर्डर A के पास 8 घंटे की प्रोसेसिंग बची है। इसके पूरा होने का वादा किया गया समय 16:00 बजे है।
ऑर्डर B एक तत्काल ऑर्डर है जिसके लिए 3 घंटे की प्रोसेसिंग की आवश्यकता होती है। ग्राहक को इसे 15:00 बजे तक पूरा करना आवश्यक है।
दोनों ऑर्डर्स विभिन्न फिक्स्चर और टूल्स का उपयोग करते हैं। A से B पर जाने के लिए 45 मिनट की आवश्यकता होती है। B से वापस A पर जाने के लिए और 45 मिनट की आवश्यकता होती है।
प्लानर के पास तीन विकल्प हैं: A को तुरंत रोकना, पहले A को पूरा करना, या B को किसी अन्य स्वीकृत मशीन पर ले जाना।
उत्पादन शेड्यूलिंग गणना: तीन संभावित अनुक्रम
विकल्प 1: ऑर्डर A को तुरंत रोकना
- 08:00–08:45: A से B में बदलाव।
- 08:45–11:45: B को प्रोसेस करना।
- 11:45–12:30: वापस A में बदलाव।
- 12:30–20:30: A को पूरा करना।
ऑर्डर B अपनी समय-सीमा से 3 घंटे 15 मिनट पहले समाप्त हो जाता है। लेकिन ऑर्डर A निर्धारित ऑपरेटिंग विंडो से 30 मिनट आगे, और 4 घंटे 30 मिनट की देरी से समाप्त होता है।
रश ऑर्डर जल्दी पूरा हो जाता है। मूल ऑर्डर देर से पूरा होता है।
विकल्प 2: B शुरू करने से पहले ऑर्डर A पूरा करना
- 08:00–16:00: A को पूरा करना।
- 16:00–16:45: B में बदलाव।
- 16:45–19:45: B को प्रोसेस करना।
ऑर्डर A समय पर समाप्त होता है। ऑर्डर B अपनी समय-सीमा के 4 घंटे 45 मिनट बाद समाप्त होता है।
यह अनुक्रम दूसरे सेटअप से बचाता है, लेकिन यह तत्काल ग्राहक की आवश्यकता को पूरा नहीं करता है।
विकल्प 3: किसी अन्य स्वीकृत मशीन का उपयोग करना
एक दूसरा मशीनिंग सेंटर 09:00 बजे उपलब्ध है। इसकी प्रोसेसिंग दर समान है, लेकिन इसके लिए 60 मिनट के सेटअप की आवश्यकता होती है।
- 09:00–10:00: दूसरी मशीन को तैयार करना।
- 10:00–13:00: B को प्रोसेस करना।
- 08:00–16:00: मूल मशीन पर A को पूरा करना।
दोनों ऑर्डर्स समय पर पूरे होते हैं। ऑर्डर B के पास 2 घंटे का डिलीवरी बफर है।
दूसरी मशीन सेटअप सहित 4 घंटे की क्षमता का उपयोग करती है, लेकिन ऑर्डर A में देरी करने से बचती है।
भ्रम: उच्चतम-प्राथमिकता वाले ऑर्डर को पहले चलाया जाना चाहिए
प्राथमिकता का अर्थ हमेशा तत्काल रुकावट नहीं होता है।
इस उदाहरण में, ऑर्डर A को बीच में रोकने से 90 मिनट का सेटअप कार्य उत्पन्न होता है और पहले से प्रतिबद्ध ऑर्डर में देरी होती है। वैकल्पिक मशीन के लिए केवल 60 मिनट के सेटअप की आवश्यकता होती है और यह दोनों प्रतिबद्धताओं को पूरा रखती है।
यदि दूसरी मशीन अनुपलब्ध होती, तो प्लानर को डिलीवरी बदलाव के लिए बातचीत करनी होती या स्वीकृत ओवरटाइम का मूल्यांकन करना होता। केवल प्राथमिकता अतिरिक्त क्षमता उत्पन्न नहीं कर सकती।
रात का खाना पकाने के बारे में सोचें जब एक दूसरा मेहमान अचानक एक अलग व्यंजन का अनुरोध करता है। पहले व्यंजन को आधे रास्ते में रोकना, रसोई साफ करना, नया भोजन तैयार करना और फिर मूल व्यंजन पर वापस आना दोनों भोजन में देरी कर सकता है। किसी अन्य उपलब्ध बर्नर का उपयोग करना या पहला व्यंजन पूरा करना बेहतर हो सकता है।
फिर से क्रमबद्ध करने से पहले एक प्लानर को किसकी तुलना करनी चाहिए
एक उपयोगी उत्पादन शेड्यूल केवल प्रोसेसिंग समय से कहीं अधिक चीजों को ध्यान में रखता है।
प्लानर को प्रत्येक प्रभावित ऑर्डर के पूरा होने के समय, बदलाव द्वारा लाए गए सेटअप समय और वैकल्पिक उपकरणों पर उपलब्ध क्षमता की तुलना करने की आवश्यकता होती है।
महत्वपूर्ण प्रश्न यह नहीं है कि कौन सा ऑर्डर पहले शुरू होता है। यह है कि कौन सा अनुक्रम न्यूनतम व्यवधान के साथ सबसे महत्वपूर्ण प्रतिबद्धताओं को पूरा करता है।
factory.online में, एक प्लानर सीमित-क्षमता गैंट शेड्यूल में मशीन असाइनमेंट और ऑर्डर अनुक्रमों की तुलना कर सकता है, जिसमें उपलब्ध संसाधनों के बीच काम को स्थानांतरित करने का प्रभाव भी शामिल है।
जब अगला रश ऑर्डर मौजूदा डिलीवरी के लिए खतरा बने, आइए मिलकर आपके उत्पादन शेड्यूल की जांच करें।
