

25 मई 2026
प्रोडक्शन शेड्यूलिंग: ड्यू डेट से छाँटने पर शेड्यूल लेट क्यों होता है
तीन ऑर्डरों को गुरुवार दोपहर एक ही मशीन चाहिए, और ड्यू डेट से छाँटने पर एक लेट हो जाता है। जानिए फ़ॉरवर्ड और बैकवर्ड शेड्यूलिंग, फ़ाइनाइट कैपेसिटी और फ़्रोज़न ज़ोन के बारे में।
बुधवार है। तीन ऑर्डरों को गुरुवार दोपहर एक ही CNC मशीन चाहिए। प्लानर उन्हें ड्यू डेट के हिसाब से छाँटता है, सबसे पहले वाली पहले, क्योंकि यह ठीक और सीधा लगता है। शुक्रवार तक उनमें से एक तीन दिन लेट होने की राह पर है। कोई धीमा नहीं था। छाँटने का तरीक़ा ग़लत था।
प्रोडक्शन शेड्यूलिंग का मतलब है यह तय करना कि हर ऑर्डर का हर ऑपरेशन ठीक कब चलेगा, किस मशीन पर और किस क्रम में, उस कैपेसिटी के अंदर जो प्लांट के पास सच में है। प्लानिंग आने वाले हफ़्तों के लिए तय करती है कि क्या और कितना; शेड्यूलिंग तय करती है कि कौन-सी मशीन, कौन-सा घंटा। अगर यह रेखा अब भी धुँधली है, तो प्रोडक्शन प्लानिंग और शेड्यूलिंग इसे सुलझा देता है।
फ़ॉरवर्ड और बैकवर्ड शेड्यूलिंग
एक ऑर्डर लीजिए, #1042, जिसके तीन ऑपरेशन हैं: कटिंग (1 दिन), CNC (2 दिन), इंस्पेक्शन और पैकिंग (1 दिन)। मटीरियल सोमवार सुबह साइट पर है। कस्टमर को यह शुक्रवार शाम चाहिए।
फ़ॉरवर्ड शेड्यूलिंग सबसे जल्दी संभव तारीख़ से शुरू होकर आगे बढ़ती है: कटिंग सोमवार, CNC मंगलवार और बुधवार, इंस्पेक्शन गुरुवार। गुरुवार शाम तक पूरा, एक दिन पहले। फ़ॉरवर्ड शेड्यूलिंग जवाब देती है “यह ज़्यादा से ज़्यादा जल्दी कब तैयार हो सकता है?”
बैकवर्ड शेड्यूलिंग ड्यू डेट से शुरू होकर पीछे चलती है: इंस्पेक्शन शुक्रवार, CNC बुधवार और गुरुवार, कटिंग मंगलवार। शुरुआत मंगलवार। बैकवर्ड शेड्यूलिंग जवाब देती है “इसे ज़्यादा से ज़्यादा देर से कब शुरू होना ही चाहिए?” यह WIP (वर्क-इन-प्रोग्रेस) कम रखती है, क्योंकि कुछ भी ज़रूरत से पहले शुरू नहीं होता।
दोनों के बीच का अंतर, यहाँ एक दिन, ऑर्डर का स्लैक है। पाँच दिन के स्लैक वाला ऑर्डर इंतज़ार कर सकता है। शून्य स्लैक वाला ऑर्डर एक घंटा भी इंतज़ार नहीं कर सकता।
बैकवर्ड शेड्यूलिंग का रिस्क: हर ऑर्डर अपने आख़िरी संभव पल पर शुरू होता है, इसलिए पहली ही गड़बड़ उसे लेट कर देती है। ज़्यादातर शेड्यूलर लेटेस्ट स्टार्ट निकालते हैं, फिर जहाँ कैपेसिटी ख़ाली हो वहाँ काम थोड़ा पहले खींच लेते हैं।
ड्यू डेट से छाँटने पर शेड्यूल लेट क्यों होता है
वापस गुरुवार पर। CNC 13:00 से ख़ाली है और दो शिफ़्ट चलती है, 21:00 तक। तीन ऑर्डर इंतज़ार में हैं:
- A: CNC पर 3 घंटे, फिर 1 घंटा पैकिंग। ड्यू डेट शुक्रवार 12:00।
- B: CNC पर 2 घंटे, फिर 2 घंटे इंस्पेक्शन। ड्यू डेट शुक्रवार 14:00।
- C: CNC पर 3 घंटे, फिर हीट ट्रीटमेंट। फ़र्नेस दिन में एक बार 18:00 बजे लोड होती है और रात भर चलती है; C की ग्राइंडिंग होकर शुक्रवार को शिप होता है। ड्यू डेट शुक्रवार 16:00।
ड्यू डेट के हिसाब से (A, B, C): A 13:00–16:00 चलता है, B 16:00–18:00, C 18:00–21:00। C 18:00 बजे वाला फ़र्नेस लोड चूक जाता है। अगला लोड शुक्रवार 18:00 बजे है, और वीकेंड शिफ़्ट न होने से C सोमवार को शिप होता है: तीन दिन लेट।
लेटेस्ट स्टार्ट के हिसाब से (बैकवर्ड शेड्यूल्ड): C को 18:00 तक CNC से उतरना है, इसलिए उसका लेटेस्ट स्टार्ट 15:00 है। A को CNC सिर्फ़ शुक्रवार 11:00 तक छोड़नी है, और B को शुक्रवार 12:00 तक। क्रम: C 13:00–16:00, A 16:00–19:00, B 19:00–21:00। तीनों समय पर शिप होते हैं।
वही मशीन, वही घंटे, वही ऑर्डर। ड्यू डेट बताती है कि कस्टमर को ऑर्डर कब चाहिए। वह यह नहीं बताती कि इस मशीन को उससे कब तक फ़ारिग़ होना है। यह आगे के हर स्टेप पर निर्भर करता है, और यह सिर्फ़ पूरी रूटिंग पर बैकवर्ड शेड्यूलिंग से पता चलता है। इसीलिए मैन्युफ़ैक्चरिंग लीड टाइम ज़्यादातर इंतज़ार होता है: C का असली रिस्क कभी CNC था ही नहीं। वह फ़र्नेस की कतार थी।
फ़ाइनाइट और इनफ़ाइनाइट कैपेसिटी शेड्यूलिंग
MRP (मटीरियल रिक्वायरमेंट्स प्लानिंग) और कई ERP सिस्टम इनफ़ाइनाइट कैपेसिटी (असीमित क्षमता) के साथ शेड्यूल करते हैं: वे मानते हैं कि मशीन पर जितना भी लोड डालो, वह ले लेगी। इनफ़ाइनाइट कैपेसिटी वाले शेड्यूल से गुरुवार के बारे में पूछिए, तो वह A, B और C तीनों को 13:00 बजे एक साथ शुरू कर देगा, जैसे CNC एक साथ तीन पार्ट काट सकती हो। आठ घंटे का काम 13:00 से 16:00 के तीन घंटों में आ गिरता है। हर ऑर्डर समय पर दिखता है। असल में कोई भी नहीं है।
फ़ाइनाइट कैपेसिटी (सीमित क्षमता) शेड्यूलिंग ऑपरेशन को सिर्फ़ वहीं रखती है जहाँ मशीन के कैलेंडर में जगह हो, शिफ़्ट, ब्रेक, मेंटेनेंस और पहले से बुक काम के बाद। अगर गुरुवार भरा है, तो ऑपरेशन अगले ख़ाली स्लॉट पर चला जाता है, और ड्यू डेट की जाँच आपको साफ़ बता देती है कि ऑर्डर लेट होगा।
इसे टू-डू लिस्ट और कैलेंडर के फ़र्क़ की तरह समझिए। टू-डू लिस्ट सोमवार के लिए 40 काम ले लेती है। कैलेंडर में आठ घंटे होते हैं।
फ़ाइनाइट शेड्यूलिंग को घंटों के अलावा और भी बातों का ध्यान रखना होता है:
- क्रम पर निर्भर सेटअप। काले के बाद सफ़ेद चलाने में सफ़ेद के बाद काले से कहीं ज़्यादा समय लग सकता है; देखें चेंजओवर ऑप्टिमाइज़ेशन।
- मटीरियल। कोई ऑपरेशन अपने कंपोनेंट आने से पहले शुरू नहीं हो सकता, मशीन कितनी भी ख़ाली हो।
फ़ाइनाइट शेड्यूल देखने में कम आरामदेह होता है, क्योंकि वह देरी पहले ही दिखा देता है। यही तो मक़सद है। बुधवार को पता चली देरी कस्टमर से बातचीत है। शुक्रवार दोपहर को पता चले, तो माफ़ी है।
फ़्रोज़न ज़ोन: हर चीज़ को दोबारा शेड्यूल क्यों नहीं करना चाहिए
अच्छा शेड्यूल बदलता है। जो शेड्यूल हर घंटे बदले, वह बेकार है। ऑपरेटर टूलिंग तैयार करते हैं, मटीरियल स्टेज किया जाता है, सेटअप टीम अपनी शिफ़्ट प्लान करती है। अगर 06:45 पर क्रम पलट जाए, तो यह सब बेकार जाता है।
एयरलाइंस ने यह समस्या बहुत पहले सुलझा ली थी। उड़ान से हफ़्तों पहले आप अपनी सीट आराम से बदल सकते हैं, कुछ दिन पहले कुछ पाबंदियों के साथ, और गेट पर बिल्कुल नहीं। बोर्डिंग के समय कोई 180 यात्रियों को सिर्फ़ इसलिए इधर-उधर नहीं करता कि एक को खिड़की वाली सीट चाहिए।
शेड्यूलर भी यही तीन ज़ोन इस्तेमाल करते हैं:
- फ़्रोज़न (आमतौर पर अगली एक या दो शिफ़्ट, कभी-कभी कुछ दिन): कोई बदलाव नहीं, जब तक कोई नामित व्यक्ति मंज़ूरी न दे। ब्रेकडाउन, क्वालिटी होल्ड या छूटा हुआ कंपोनेंट इसके लायक़ है; सेल्स का फ़ोन आमतौर पर नहीं।
- स्लशी (लगभग अगला हफ़्ता): अगर मटीरियल और कैपेसिटी ठीक हों, तो क्रम बदलने की इजाज़त है।
- लिक्विड (उसके बाद): कुछ भी आगे-पीछे हो सकता है। नए ऑर्डर यहीं फ़िट किए जाते हैं।
लंबे सेटअप और मटीरियल स्टेजिंग के लिए लंबा फ़्रोज़न ज़ोन चाहिए; लचीली असेंबली सेल कुछ घंटों से भी काम चला सकती है।
मिथक: बार-बार रीशेड्यूल करने से शेड्यूल बेहतर होता है
फ़्रोज़न ज़ोन के अंदर हर बदलाव की छिपी लागत होती है: नए सेटअप, दो बार इधर-उधर हुआ मटीरियल, और ऑपरेटर जो लिस्ट पर भरोसा करना छोड़ देते हैं। स्क्रीन पर शेड्यूल बेहतर दिखता है और फ़्लोर पर बदतर चलता है।
इलाज कोई ज़्यादा स्मार्ट एल्गोरिद्म नहीं, एक नियम है: लिक्विड ज़ोन को जितनी बार चाहें रीशेड्यूल कीजिए, स्लशी ज़ोन को दिन में एक बार, और फ़्रोज़न ज़ोन को सिर्फ़ अपवाद में।
जॉब शॉप और डिस्पैचिंग कहाँ आते हैं
मुश्किल हिस्सा हर प्लांट में अलग होता है। फ़्लो लाइन (केबल, एक्सट्रूज़न, फ़ूड) पर यह चेंजओवर घटाने के लिए क्रम तय करने का है। जॉब शॉप में हर जॉब का साझा मशीनों से होकर अपना रूट होता है और क्यू टाइम (कतार में इंतज़ार का समय) हावी रहता है। और हर जगह, जब हक़ीक़त प्लान से भटकती है, तो मशीन पर खड़ा कोई न कोई अगला जॉब चुनता ही है। यही डिस्पैचिंग है, जिसके अपने नियम हैं।
factory.online में यह कैसा दिखता है
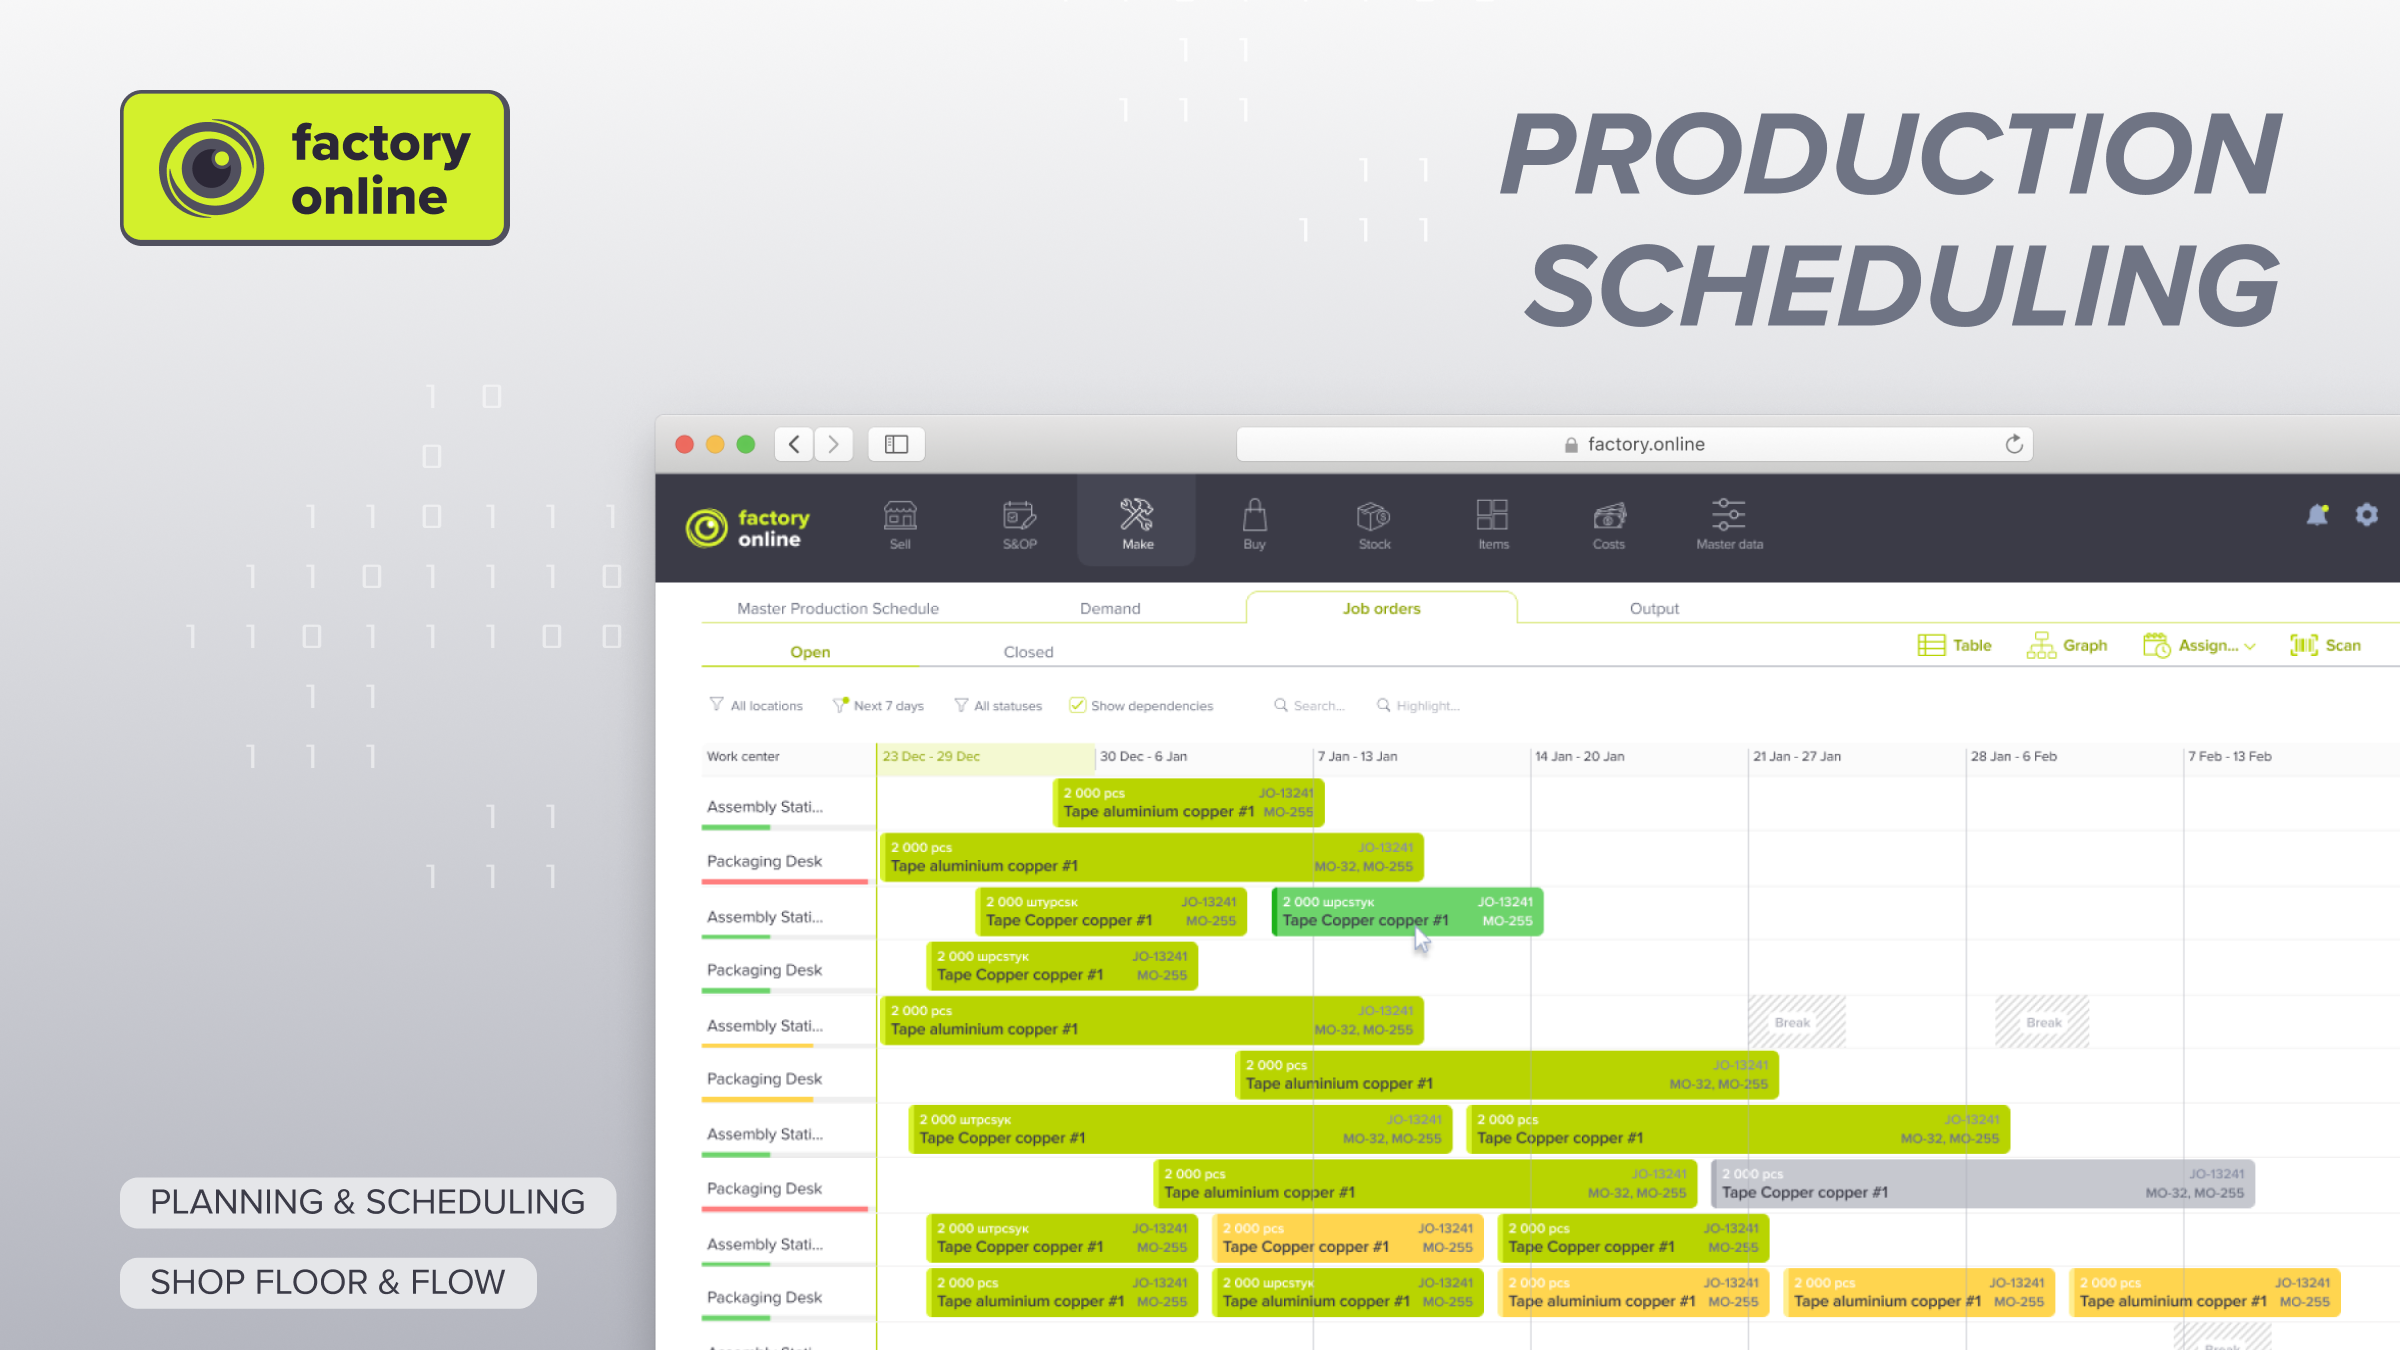
factory.online में प्लानर A, B और C को गैंट चार्ट की CNC वाली पंक्ति पर पट्टियों के रूप में देखता है, जो मशीन के कैलेंडर के हिसाब से फ़ाइनाइट कैपेसिटी के साथ शेड्यूल की गई हैं, और C का हीट ट्रीटमेंट ऑपरेशन फ़र्नेस वाली पंक्ति पर होता है। अगर C फ़र्नेस लोड से चूक जाता है, तो उसका फ़िनिश ड्यू डेट से आगे चला जाता है और किसी के एक भी पार्ट काटने से पहले ऑर्डर लेट दिखने लगता है। प्लानिंग सिनेरियो में आप दूसरा क्रम आज़मा सकते हैं और जॉब ऑर्डर रिलीज़ होने से पहले डिलीवरी डेट की तुलना कर सकते हैं।
अगर आपकी गुरुवार की दोपहरें ऐसी ही दिखती हैं, तो डेमो बुक कीजिए और हम आपके किसी असली हफ़्ते को शेड्यूल करके दिखाएँगे।
