

25 ماي 2026
جدولة الإنتاج: لماذا يمنحك الترتيب حسب تاريخ الاستحقاق جدولًا متأخرًا
ثلاثة أوامر تحتاج إلى الآلة نفسها بعد ظهر الخميس، والترتيب حسب تاريخ الاستحقاق يؤخر أحدها. تعرّف على الجدولة الأمامية والعكسية، والطاقة المحدودة، والمنطقة المتجمّدة.
اليوم هو الأربعاء. ثلاثة أوامر تحتاج إلى آلة CNC نفسها بعد ظهر الخميس. يرتّبها مخطط الإنتاج حسب تاريخ الاستحقاق، الأقرب أولًا، لأن ذلك يبدو عادلًا وبديهيًا. وبحلول يوم الجمعة، يتجه أحدها إلى تأخير مدته ثلاثة أيام. لم يتباطأ أحد، لكن الترتيب كان خاطئًا.
جدولة الإنتاج هي تحديد الموعد الدقيق لتنفيذ كل عملية من عمليات كل أمر، وعلى أي آلة، وبأي تسلسل، ضمن الطاقة الإنتاجية المتاحة فعلًا في المصنع. يحدد التخطيط ماذا يُنتج وبأي كمية للأسابيع المقبلة، بينما تحدد الجدولة أي آلة، وفي أي ساعة. وإذا كان هذا الخط الفاصل لا يزال ضبابيًا، فإن مقال تخطيط الإنتاج وجدولته يوضحه.
الجدولة الأمامية مقابل الجدولة العكسية
لنأخذ أمرًا واحدًا، رقمه 1042، يتضمن ثلاث عمليات: النشر (يوم واحد)، والتشغيل على آلة CNC (يومان)، والفحص والتغليف (يوم واحد). المواد متوفرة في الموقع صباح الاثنين، والعميل يريد الأمر مساء الجمعة.
الجدولة الأمامية تبدأ من أبكر تاريخ ممكن وتتقدم إلى الأمام: النشر يوم الاثنين، والتشغيل يومي الثلاثاء والأربعاء، والفحص يوم الخميس. يكتمل الأمر مساء الخميس، أي قبل موعده بيوم. وتجيب الجدولة الأمامية عن سؤال: «متى يمكن أن يكون جاهزًا في أقرب وقت؟».
الجدولة العكسية تبدأ من تاريخ الاستحقاق وتعود إلى الوراء: الفحص يوم الجمعة، والتشغيل يومي الأربعاء والخميس، والنشر يوم الثلاثاء. البدء يوم الثلاثاء. وتجيب الجدولة العكسية عن سؤال: «متى يجب أن يبدأ في موعد أقصاه؟». وهي تُبقي الإنتاج قيد التشغيل منخفضًا، لأن لا شيء يبدأ قبل الحاجة إليه.
والفارق بين الاثنين، وهو يوم واحد هنا، يمثل الهامش الزمني (Slack) للأمر. فالأمر الذي لديه هامش خمسة أيام يمكنه الانتظار، أما الأمر الذي لا هامش له فلا يحتمل الانتظار ساعة واحدة.
أما خطر الجدولة العكسية فهو أن كل أمر يبدأ في آخر لحظة ممكنة، فيتأخر عند أول عثرة. لذا يحدد معظم مسؤولي الجدولة آخر موعد للبدء، ثم يقدّمون العمل قليلًا حيث تتوفر طاقة إنتاجية شاغرة.
لماذا يؤدي الترتيب حسب تاريخ الاستحقاق إلى جدول متأخر
لنعد إلى يوم الخميس. آلة CNC متاحة من الساعة 13:00 وتعمل بورديتين حتى الساعة 21:00. وهناك ثلاثة أوامر في الانتظار:
- الأمر A: 3 ساعات على آلة CNC، ثم ساعة واحدة للتغليف. الاستحقاق: الجمعة 12:00.
- الأمر B: ساعتان على آلة CNC، ثم ساعتان للفحص. الاستحقاق: الجمعة 14:00.
- الأمر C: 3 ساعات على آلة CNC، ثم المعالجة الحرارية. يُحمَّل الفرن مرة واحدة يوميًا في الساعة 18:00 ويعمل طوال الليل؛ ثم يُجلخ الأمر C ويُشحن يوم الجمعة. الاستحقاق: الجمعة 16:00.
الترتيب حسب تاريخ الاستحقاق (A ثم B ثم C): يعمل الأمر A من 13:00 إلى 16:00، والأمر B من 16:00 إلى 18:00، والأمر C من 18:00 إلى 21:00. فيفوت الأمرَ C تحميلُ الفرن في الساعة 18:00. والتحميل التالي يوم الجمعة الساعة 18:00، ومع عدم وجود وردية في عطلة نهاية الأسبوع، يُشحن الأمر C يوم الاثنين: بتأخير ثلاثة أيام.
الترتيب حسب آخر موعد للبدء (بالجدولة العكسية): يجب أن ينتهي الأمر C من آلة CNC بحلول 18:00، لذا فآخر موعد لبدئه 15:00. أما الأمر A فلا يلزم أن يغادر الآلة إلا بحلول الجمعة 11:00، والأمر B بحلول الجمعة 12:00. التسلسل: الأمر C من 13:00 إلى 16:00، والأمر A من 16:00 إلى 19:00، والأمر B من 19:00 إلى 21:00. وتُشحن الأوامر الثلاثة في موعدها.
الآلة نفسها، والساعات نفسها، والأوامر نفسها. يخبرك تاريخ الاستحقاق متى يحتاج العميل إلى الأمر، لكنه لا يخبرك متى يجب أن تنتهي هذه الآلة منه. فذلك يعتمد على كل ما يليها، ولا تكشفه إلا الجدولة العكسية عبر مسار العمليات بأكمله. ولهذا أيضًا فإن المهلة الزمنية في التصنيع معظمها انتظار: لم يكن الخطر الحقيقي على الأمر C في آلة CNC قط، بل في طابور الفرن.
الجدولة وفق الطاقة المحدودة مقابل الطاقة غير المحدودة
يجدول نظام MRP وكثير من أنظمة ERP وفق الطاقة غير المحدودة: إذ تفترض أن الآلة تستوعب كل ما يُحمَّل عليها. اسأل جدولًا بطاقة غير محدودة عن يوم الخميس، وسيبدأ الأوامر الثلاثة كلها في الساعة 13:00 جنبًا إلى جنب، كما لو كانت آلة CNC قادرة على تشغيل ثلاث قطع في آن واحد. فتتكدس ثماني ساعات من العمل في الساعات الثلاث بين 13:00 و16:00. ويظهر كل أمر على أنه في موعده، بينما لا يكون أيٌّ منها كذلك.
أما الجدولة وفق الطاقة المحدودة فلا تضع العملية إلا حيث يتسع تقويم الآلة لها، بعد احتساب الورديات والاستراحات والصيانة والأعمال المحجوزة مسبقًا. فإذا كان يوم الخميس ممتلئًا، تنتقل العملية إلى الفترة الشاغرة التالية، ويخبرك فحص تاريخ الاستحقاق بوضوح أن الأمر سيتأخر.
فكّر في الفرق بين قائمة المهام والتقويم. قائمة المهام تقبل 40 مهمة ليوم الاثنين، أما التقويم فليس فيه سوى ثماني ساعات.
ويجب أن تراعي الجدولة وفق الطاقة المحدودة أكثر من مجرد الساعات:
- أزمنة الإعداد المعتمدة على التسلسل. قد يستغرق تشغيل اللون الأبيض بعد الأسود وقتًا أطول بكثير من تشغيل الأسود بعد الأبيض؛ راجع مقال تحسين تغيير الإعداد.
- المواد. لا يمكن أن تبدأ العملية قبل وصول مكوناتها، مهما كانت الآلة شاغرة.
الجدول وفق الطاقة المحدودة أقل راحة للنظر، لأنه يكشف التأخير مبكرًا. وهذا هو المقصود تمامًا. فالتأخير الذي يُكتشف يوم الأربعاء يعني حوارًا مع العميل، أما إذا اكتُشف بعد ظهر الجمعة، فيعني اعتذارًا.
المنطقة المتجمّدة: لماذا لا ينبغي إعادة جدولة كل شيء
الجدول الجيد يتغير، لكن الجدول الذي يتغير كل ساعة عديم الفائدة. فالمشغّلون يُعدّون الأدوات، والمواد تُجهَّز، وطاقم الإعداد يخطط لورديته. وإذا انقلب التسلسل في الساعة 06:45، ضاع كل ذلك سدى.
حلّت شركات الطيران هذه المشكلة منذ زمن بعيد. يمكنك تغيير مقعدك بحرية قبل المغادرة بأسابيع، ومع بعض القيود قبلها بأيام قليلة، ولا يمكنك ذلك مطلقًا عند بوابة الصعود. ولا أحد يعيد ترتيب مقاعد 180 راكبًا عند الصعود لأن أحدهم يريد مقعدًا بجوار النافذة.
ويستخدم مسؤولو الجدولة المناطق الثلاث نفسها:
- المنطقة المتجمّدة (عادةً الوردية أو الورديتان التاليتان، وأحيانًا أيام): لا تغييرات إلا بموافقة شخص محدد بالاسم. العطل، أو حجز الجودة، أو نقص أحد المكونات أسباب مقبولة؛ أما اتصال من فريق المبيعات فعادةً لا يكون كذلك.
- المنطقة شبه المتجمّدة (تقريبًا الأسبوع التالي): يُسمح بتغيير التسلسل إذا ثبت توفر المواد والطاقة الإنتاجية.
- المنطقة السائلة (ما بعد ذلك): يمكن تحريك أي شيء، وفيها تُدرج الأوامر الجديدة.
أزمنة الإعداد الطويلة وتجهيز المواد تستدعي منطقة متجمّدة أطول، بينما يمكن لخلية تجميع مرنة أن تكتفي ببضع ساعات.
خرافة: إعادة الجدولة بوتيرة أعلى تعطي جدولًا أفضل
كل تغيير داخل المنطقة المتجمّدة يحمل تكاليف خفية: عمليات إعداد جديدة، ومواد تُنقل مرتين، ومشغّلون يفقدون ثقتهم بالقائمة. فيبدو الجدول أفضل على الشاشة، لكنه يعمل بشكل أسوأ على أرض المصنع.
والحل قاعدة، لا خوارزمية أذكى: أعِد جدولة المنطقة السائلة كلما شئت، والمنطقة شبه المتجمّدة مرة يوميًا، والمنطقة المتجمّدة في الحالات الاستثنائية فقط.
أين تأتي ورش التصنيع حسب الطلب وتوزيع أوامر العمل
يختلف الجزء الصعب من مصنع إلى آخر. ففي خطوط الإنتاج المستمر (الكابلات، والبثق، والأغذية)، يتمثل في ترتيب التسلسل لتقليل تغييرات الإعداد. وفي ورش التصنيع حسب الطلب، لكل مهمة مسارها الخاص عبر آلات مشتركة، ويهيمن زمن الانتظار في الطابور. وفي كل مكان، لا يزال شخص ما عند الآلة يختار المهمة التالية حين ينحرف الواقع عن الخطة. هذا هو توزيع أوامر العمل، وله قواعده الخاصة.
كيف يبدو ذلك في منصة factory.online
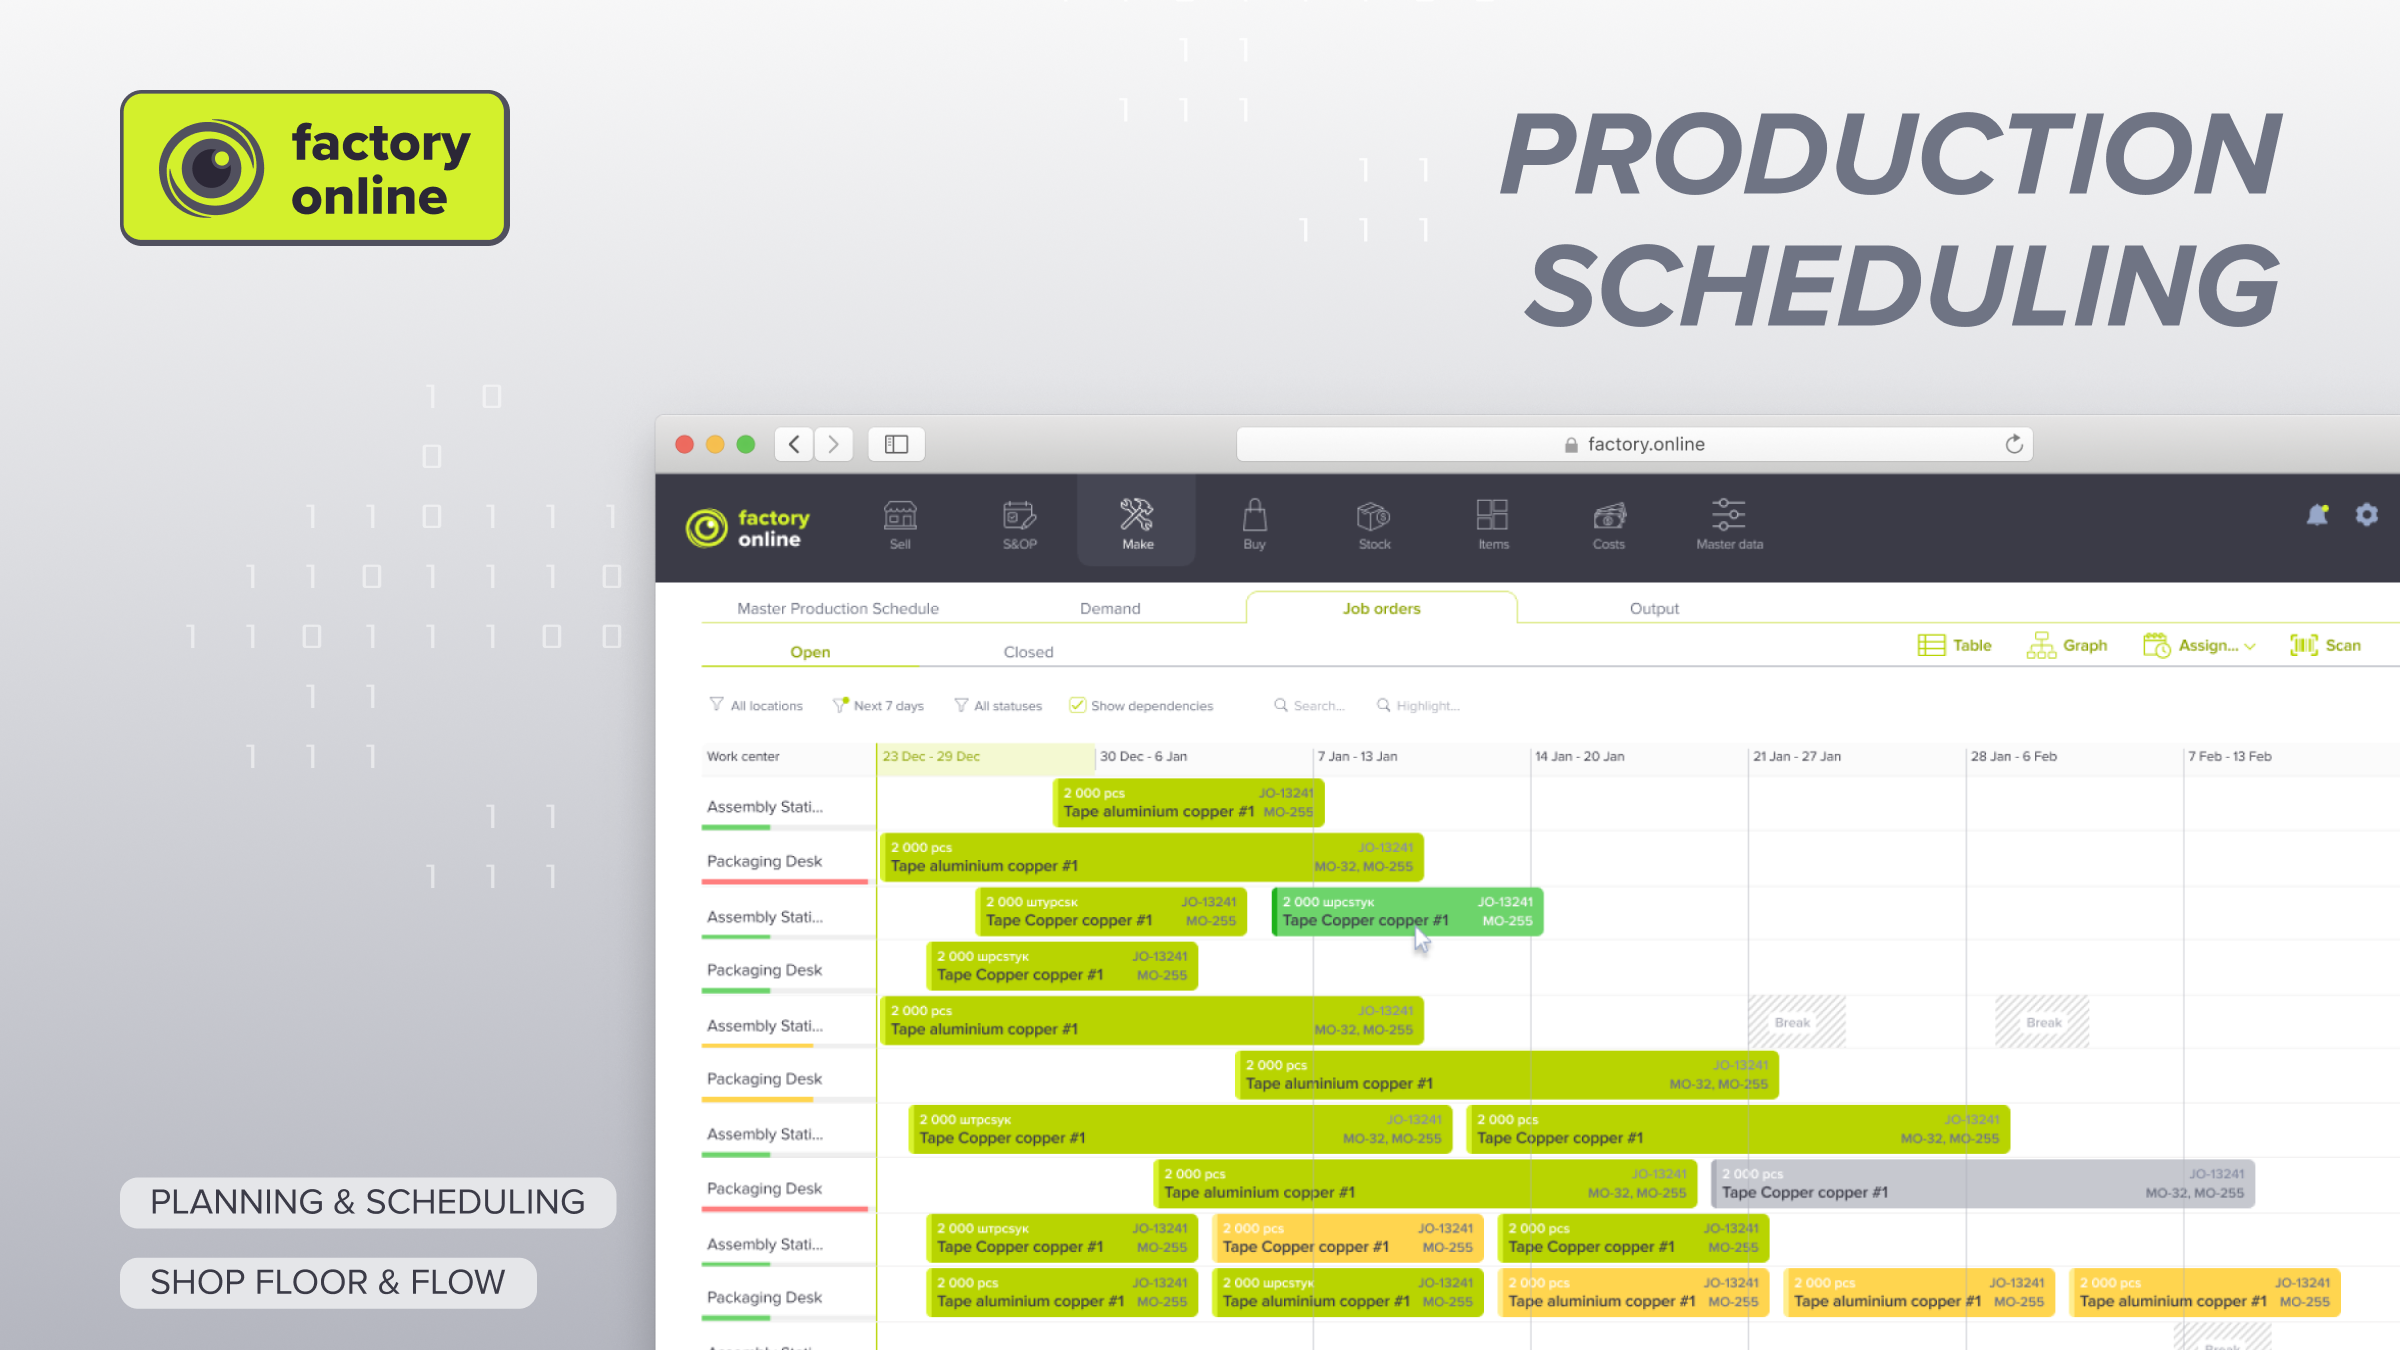
في منصة factory.online، يرى مخطط الإنتاج الأوامر A وB وC على شكل أشرطة في صف آلة CNC على مخطط Gantt، مجدولةً وفق الطاقة المحدودة مقابل تقويم الآلة، بينما تظهر عملية المعالجة الحرارية للأمر C في صف الفرن. وإذا تجاوز الأمر C موعد تحميل الفرن، ينتقل موعد انتهائه إلى ما بعد تاريخ الاستحقاق، ويظهر الأمر متأخرًا قبل أن تُقطع أي قطعة. ويتيح سيناريو التخطيط تجربة التسلسل الآخر ومقارنة مواعيد التسليم قبل إطلاق أوامر العمل.
إذا كانت أيام الخميس لديك تبدو هكذا، فاحجز عرضًا توضيحيًا وسنجدول معًا أحد أسابيعك الفعلية.
