

23 فبر 2026
جدولة ورشة العمل: لماذا لا ينتهي العمل العاجل أبكر غالبًا؟
قُدِّم العمل العاجل على آلة التجليخ ومع ذلك شُحن في اليوم نفسه. تعرّف على سبب تحكّم زمن الانتظار في المهلة الزمنية داخل ورشة العمل، وكيف يُسرَّع العمل ليُنجز فعلًا أبكر.
وصلت قطعة الإصلاح العاجلة يوم الاثنين. فقُدِّمت إلى رأس طابور آلة التجليخ، وانتهى تجليخها قبل الظهر. ثم بقيت يومين أمام فرن المعالجة الحرارية خلف دفعة تنتظر منذ عطلة نهاية الأسبوع. وشُحنت يوم الخميس، أي في اليوم نفسه الذي كانت ستُشحن فيه لو لم يُفعل شيء على الإطلاق.
ليس هذا سوء حظ، بل هو الطريقة التي تعمل بها ورش التصنيع حسب الطلب. جدولة ورشة العمل (Job Shop Scheduling) هي مسألة ترتيب الأعمال التي يسلك كل منها مساره الخاص عبر مجموعة من الآلات المشتركة، بحيث تُنجز الطلبات في موعدها دون إغراق أرض المصنع بالإنتاج قيد التشغيل (WIP). وتكمن الصعوبة في عبارة «مساره الخاص»: فأي قرار عند آلة واحدة يغيّر الطابور عند كل الآلات الأخرى.
ما الذي يميّز ورشة العمل
في خط الإنتاج المتدفق، يمر كل منتج على الآلات نفسها وبالترتيب نفسه، ويبقى السؤال الوحيد هو التسلسل. أما في ورشة العمل، فيمر العمل 1 من الفريزة إلى آلة التجليخ، والعمل 2 من آلة التجليخ إلى الفريزة، والعمل 3 من المنشار إلى الفريزة ثم المعالجة الحرارية ثم آلة التجليخ. فالآلات مشتركة، والمسارات متقاطعة، ويقضي العمل معظم عمره في انتظار الآلة التالية.
هذا الانتظار هو زمن الانتظار في الطابور، وهو في كثير من الورش يشكّل الجزء الأكبر من المهلة الزمنية. أما العمل الفعلي فهو الجزء الصغير.
مثال على جدولة ورشة العمل: 4 أعمال وآلتان
آلتان: فريزة (M) وآلة تجليخ (G). وأربعة أعمال، أُطلقت جميعها عند الساعة 0:
- J1: M لمدة 3 ساعات ← G لمدة 2 ساعة
- J2: G لمدة 4 ساعات ← M لمدة 1 ساعة
- J3: M لمدة 3 ساعات ← G لمدة 3 ساعات
- J4 (العمل العاجل): G لمدة 2 ساعة ← M لمدة 2 ساعة
تعمل كل آلة وفق قاعدة «من يصل أولًا يُخدم أولًا»، وعند التساوي يتقدّم العمل ذو الرقم الأصغر.
الخطة A: دون أولوية. آلة التجليخ: J2 من 0 إلى 4، وJ4 من 4 إلى 6، وJ1 من 6 إلى 8، وJ3 من 8 إلى 11. الفريزة: J1 من 0 إلى 3، وJ3 من 3 إلى 6، وJ2 من 6 إلى 7، وJ4 من 7 إلى 9. أوقات الانتهاء: J1 عند 8، وJ2 عند 7، وJ3 عند 11، وJ4 عند 9.
الخطة B: تقديم J4 إلى رأس طابور آلة التجليخ فقط. آلة التجليخ: J4 من 0 إلى 2، وJ2 من 2 إلى 6، وJ1 من 6 إلى 8، وJ3 من 8 إلى 11. الفريزة: J1 من 0 إلى 3، وJ3 من 3 إلى 6، وJ4 من 6 إلى 8، وJ2 من 8 إلى 9. أوقات الانتهاء: J1 عند 8، وJ2 عند 9، وJ3 عند 11، وJ4 عند 8.
تقدّم العمل J4 أربع ساعات عند آلة التجليخ، لكنه انتهى أبكر بساعة واحدة فقط. لماذا؟ لأنه وصل إلى الفريزة عند الساعة 2 وانتظر حتى الساعة 6 خلف J1 وJ3. لقد انتقل الانتظار من مكان إلى آخر ولم يختفِ. وفي الأثناء خسر العمل J2 ساعتين.
الخطة C: تعليم J4 عملًا عاجلًا على امتداد مساره كله. آلة التجليخ كما في الخطة B. الفريزة: J1 من 0 إلى 3، وJ4 من 3 إلى 5، وJ3 من 5 إلى 8، وJ2 من 8 إلى 9. أوقات الانتهاء: J1 عند 8، وJ2 عند 9، وJ3 عند 11، وJ4 عند 5.
الآن ينتهي J4 أبكر بأربع ساعات مقارنة بالخطة A. وتنخفض مهلته الزمنية من 9 ساعات (4 عمل و5 انتظار) إلى 5 ساعات (4 عمل و1 انتظار). ويظل J3 ينتهي عند 11، لأن موعده على آلة التجليخ لم يتغيّر. ويدفع J2 الساعتين نفسيهما كما في الخطة B.
الدرس: تسريع عمل عند آلة واحدة لا يكسب إلا بقدر ما يسمح به الطابور التالي. فإذا قُرِّر تسريع عمل ما، فينبغي تسريعه على امتداد مساره كله، مع تحديد العمل الذي سيدفع الثمن مسبقًا.
زمن الانتظار في الطابور كما يظهر في المطار
نقطة التفتيش الأمني في المطار ورشةُ عمل بمسار واحد. عندما تكون المسارات مشغولة إلى النصف، يعبر المسافر مباشرة. وعندما تقترب من الامتلاء، يتشكّل طابور يبدو أطول بكثير مما يبرره عدد المسافرين.
والحساب وراء ذلك: يزداد الانتظار تقريبًا بنسبة u ÷ (1 − u)، حيث u هو معدل الاستغلال. عند انشغال بنسبة 80%، يكون المعامل 0.8 ÷ 0.2 = 4. وعند 95%، يصبح 0.95 ÷ 0.05 = 19. أي أن خمس عشرة نقطة إضافية في معدل الاستغلال تعني انتظارًا أطول بخمسة أضعاف تقريبًا.
لهذا لا يؤدي إطلاق مزيد من العمل إلى أرض المصنع إلى شحن كميات أكبر، بل إلى انتظار أطول فحسب. ويختصر قانون ليتل الفكرة نفسها في سطر واحد: المهلة الزمنية = WIP ÷ معدل الإنتاج.
خرافة: معدل الاستغلال 100% علامة جيدة
في المثال، كانت آلة التجليخ مشغولة 11 ساعة من أصل 11، أي بنسبة 100%. وكانت هي أيضًا السبب في أن كل تسريع كان لا بد أن يدفع ثمنه عمل آخر. فلم تكن هناك ساعة واحدة حرة لامتصاص أي طارئ.
الآلة التي تعمل بنسبة 100% لا تثبت أن المصنع كفء. بل تعني في الغالب أنها عنق الزجاجة، وأن كل أعمال الورشة مصطفّة أمامها. أما الفريزة، المشغولة 9 ساعات من أصل 11، فكان لديها هامش زمني، وهذا الهامش هو ما يجعل التسريع ممكنًا دون الإضرار بطلبين آخرين. أما كيفية العثور على القيد الحقيقي وحمايته فيتناولها مقال تحسين التصنيع يبدأ من عنق الزجاجة.
القاعدة العملية: يُفضَّل إبقاء الآلات التي ليست عنق زجاجة دون الحمل الكامل عن قصد، وعدم إطلاق عمل يفوق ما تستطيع نقطة الاختناق إنجازه.
أربع عادات لدى مخطط الإنتاج الجيد في ورشة العمل
- جدولة العمليات لا الطلبات. تاريخ الاستحقاق مرتبط بالطلب، أما التأخيرات فتحدث في العمليات.
- النظر إلى الآلة التالية. قبل تحريك عمل على آلة التجليخ، ينبغي التحقق من الطابور عند آلته التالية.
- ضبط الإطلاق. بدء العمل مبكرًا نادرًا ما ينهيه مبكرًا، بل يطيل الطابور فقط.
- تحديد من يدفع الثمن. لكل تسريع تكلفة. ويجب تسمية العمل الذي سيتأخر قبل التسريع لا بعده.
المبادئ العامة وراء ذلك، مثل الجدولة العكسية والمنطقة المتجمّدة، واردة في دليل جدولة الإنتاج. أما كيف يختار المشغّل العمل التالي حين تنتظر عدة أعمال، فمسألة مستقلة يتناولها مقال توزيع أوامر العمل.
كيف يبدو ذلك في منصة factory.online
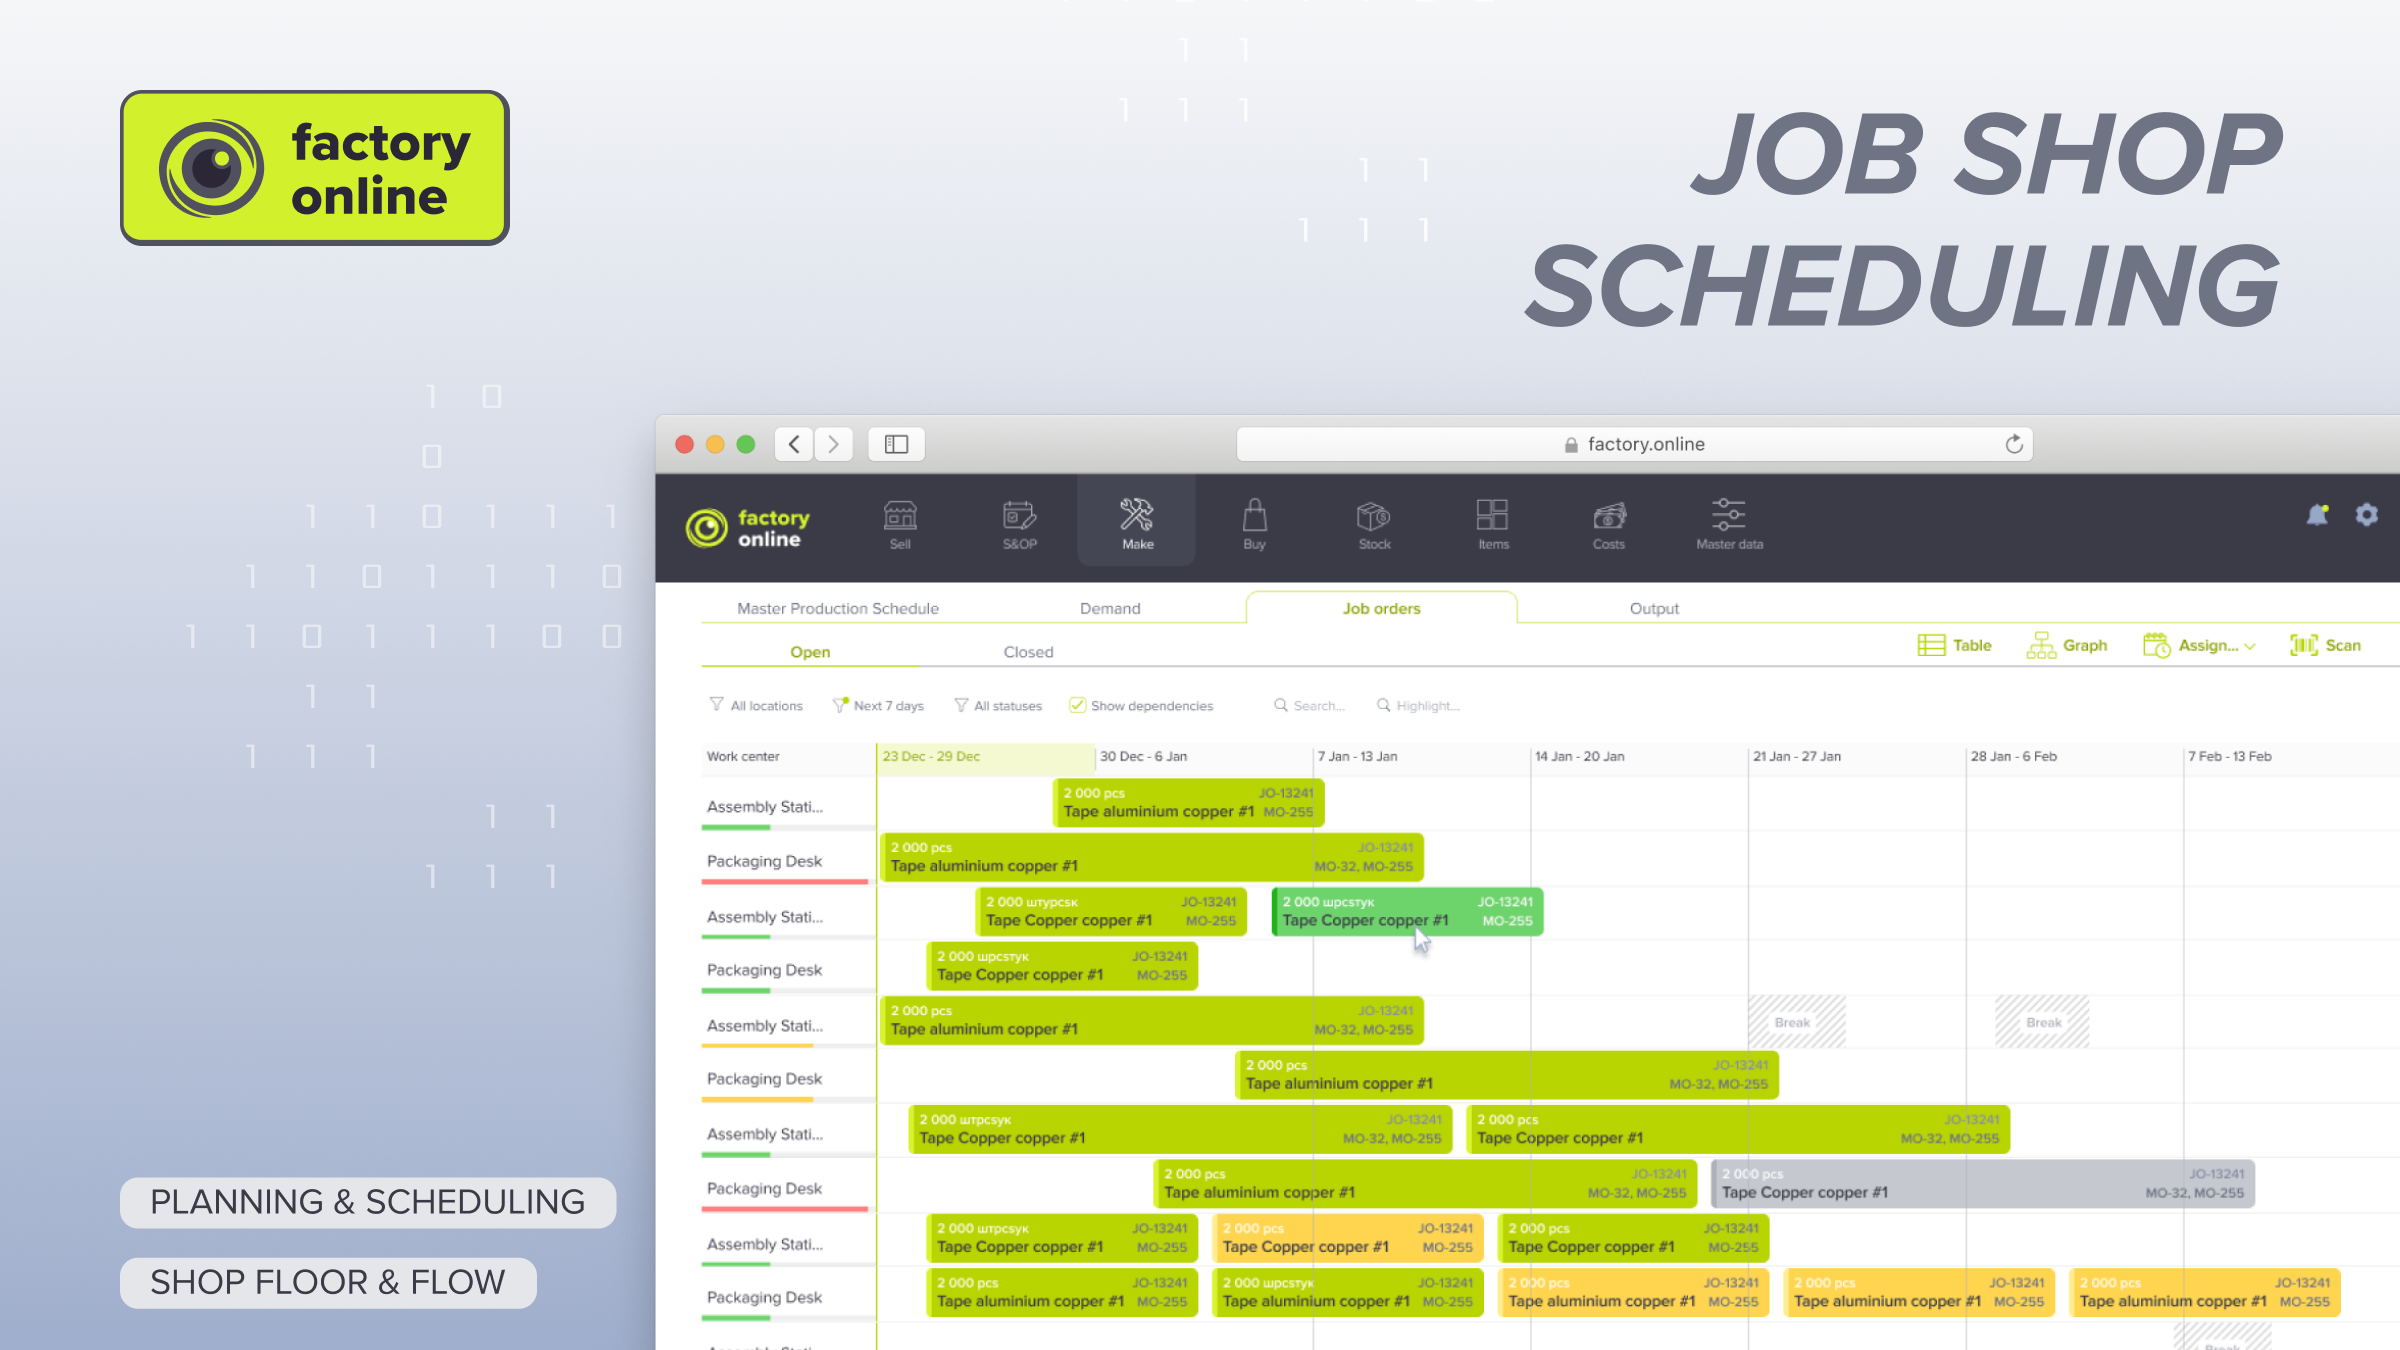
في منصة factory.online، تظهر كل عملية على صف مخطط جانت الخاص بآلتها وفق الطاقة المحدودة، فيرى مخطط الإنتاج شريط J4 على آلة التجليخ وشريطه على الفريزة في آن واحد. وعند تقديم J4 على آلة التجليخ، تظهر الفجوة أمام عمليته على الفريزة مباشرة على المخطط. ويتيح سيناريو التخطيط مقارنة الخطة B بالخطة C، بما في ذلك ما يحدث للعمل J2، قبل أن تصل أوامر العمل إلى أرض المصنع.
تتعامل kafaa.ai مع جدولة الإنتاج حسب الطلب وترتيب العمليات ضمن قيود التصنيع. ويمكنها دعم مقارنة البدائل عندما يلزم النظر معاً في توافر الآلات وخسائر الإعداد وأولويات التسليم.
إذا كانت أعمالك العاجلة تُشحن دائمًا في اليوم الذي كانت ستُشحن فيه على أي حال، فلنراجع مساراتك معًا.
